







 Anmeldung
 Blog

Formel für die Produktion pro Stunde: So berechnen Sie Einheiten pro Stunde

Das Wichtigste in Kürze
- Nehmen Sie die Gutteile und teilen Sie sie durch die geplanten Stunden der Schicht.
- Lassen Sie die Laufstunden weg. Sie verstecken die Stopps.
- Teilen Sie durch die Nennausbringung pro Stunde, und Sie erhalten die OEE der Schicht.
- Verfolgen Sie den Wert Stunde für Stunde. Ein Schichtdurchschnitt versteckt eine langsame erste Stunde.
Die Produktion pro Stunde ist die einfachste Zahl in der Fertigung und zugleich die, die am häufigsten auf drei verschiedene Arten berechnet wird. Dieser Leitfaden liefert eine Formel, eine durchgerechnete Schicht und die Fehler, durch die die Zahl lügt.
Fabrico, eine Software für OEE und Light MES mit KI-Kameras, zählt die Gutteile pro Stunde aus dem Maschinensignal für jede Linie und Schicht. Die folgende Methode funktioniert genauso auf Papier oder in einer Tabelle.
Wie lautet die Formel für die Produktion pro Stunde?
Die Produktion pro Stunde sagt Ihnen, wie viele Gutteile eine Linie in einer Stunde geplanter Zeit herstellt.
Produktion pro Stunde = Gutteile / geplante Produktionsstunden
- Gutteile sind Einheiten, die die Qualitätsprüfung beim ersten Mal bestanden haben. Ausschuss und Nacharbeit zählen nicht.
- Geplante Produktionsstunden sind die Stunden, in denen die Linie laufen sollte. Nehmen Sie die Schichtlänge und ziehen Sie geplante Pausen und geplante Stopps wie eine eingeplante Reinigung ab.
Wählen Sie eine Einheit und bleiben Sie dabei. Ein Füller zählt Flaschen, ein Kartonpacker zählt Kartons. Rechnen Sie mit der Gebindegröße um, damit jede Maschine dieselbe Sprache spricht.
Teile ich durch geplante Stunden oder durch Laufstunden?
Teilen Sie durch geplante Stunden. Das ist der häufigste Fehler bei dieser Formel.
Teilen Sie durch Laufstunden, verschwindet jeder Ausfall und jede Umrüstung aus der Zahl. Eine Linie, die zwei Stunden stand, kann trotzdem eine gute Rate zeigen. Die Laufrate ist nur für eine Frage nützlich: Wie schnell läuft die Linie, wenn sie läuft?
Halten Sie deshalb drei Raten auseinander und benennen Sie sie klar:
- Nennausbringung pro Stunde: was die Engpassmaschine bei Nenngeschwindigkeit herstellen kann. Ein Füller mit einer Nennleistung von 300 Flaschen pro Minute schafft 18.000 pro Stunde.
- Laufrate: alle hergestellten Einheiten / Laufstunden. Sie zeigt Geschwindigkeitsverluste und Kurzstopps.
- Produktion pro Stunde: Gutteile / geplante Stunden. Sie entspricht dem, was Sie ausgeliefert haben.
Unser Leitfaden zu Laufrate und Auslegungsrate erklärt, woher die Lücke zwischen den ersten beiden kommt.
Rechenbeispiel: Wie viele gute Flaschen pro Stunde hat eine Schicht geschafft?
Beispiellinie (illustrative Zahlen, kein Kunde): ein Flaschenfüller mit einer Nennleistung von 300 Flaschen pro Minute. Die Schicht dauert 8 Stunden mit 30 Minuten Pause, die geplante Zeit beträgt also 450 Minuten oder 7.5 Stunden.
- Stopps während der Schicht: 60 Minuten. Laufzeit = 450 minus 60 = 390 Minuten oder 6.5 Stunden.
- Abgefüllte Flaschen: 102.000. Ausschuss: 3.000. Gute Flaschen: 99.000.
- Produktion pro Stunde = 99.000 / 7.5 = 13.200 gute Flaschen pro Stunde.
- Laufrate = 102.000 / 6.5 = 15.692 Flaschen pro Stunde.
- Nennausbringung = 300 x 60 = 18.000 Flaschen pro Stunde.
Teilen Sie nun die Produktion pro Stunde durch die Nennausbringung: 13.200 / 18.000 = 73,3%. Das ist die OEE der Schicht.
Sie können das auf dem langen Weg prüfen: Verfügbarkeit 390 / 450 = 86,7%, Leistung 102.000 / 117.000 = 87,2%, Qualität 99.000 / 102.000 = 97,1%. Multipliziert ergeben sie ebenfalls 73,3%. Unser Leitfaden zur OEE Berechnung zeigt dieselbe Prüfung mit weiteren Beispielen.
Warum versteckt der Durchschnitt das Problem in der Beispielschicht?
Ein Schichtdurchschnitt von 13.200 pro Stunde wirkt nah an einem Ziel von 13.500. Die einzelnen Stunden erzählen etwas anderes. Hier ist dieselbe Beispielschicht, Stunde für Stunde, gegen ein Ziel von 13.500 guten Flaschen pro geplanter Stunde, also 75% der Nennausbringung.
| Stunde | Geplante Minuten | Ziel | Gute Flaschen | Abweichung |
|---|---|---|---|---|
| 1 | 60 | 13.500 | 10.200 | minus 3.300 |
| 2 | 60 | 13.500 | 14.400 | plus 900 |
| 3 | 60 | 13.500 | 14.100 | plus 600 |
| 4 | 60 | 13.500 | 13.800 | plus 300 |
| 5 (Pause) | 30 | 6.750 | 6.900 | plus 150 |
| 6 | 60 | 13.500 | 14.400 | plus 900 |
| 7 | 60 | 13.500 | 13.500 | 0 |
| 8 | 60 | 13.500 | 11.700 | minus 1.800 |
| Schicht | 450 | 101.250 | 99.000 | minus 2.250 |
Sechs der acht Stunden erreichten oder übertrafen das Ziel. Stunde 1 und Stunde 8 verloren zusammen 5.100 Flaschen: ein langsamer Anlauf und eine späte Umrüstung. Beheben Sie diese beiden Stunden, und die Schicht endet 2.850 Flaschen im Plus, nicht 2.250 im Minus.
Bei einem Beispiel Deckungsbeitrag von $0,08 pro Flasche kostet die Lücke von 2.250 Flaschen $180 pro Schicht. In einem Werk mit Euro bei €0,08 pro Flasche sind es €180. Bei 750 Schichten im Jahr sind das $135.000. Mit dem Stunde für Stunde Board erkennen Mannschaften das, solange die Schicht noch zu retten ist.
Wie lege ich das Ziel pro Stunde fest?
Gehen Sie von der Nennausbringung pro Stunde aus und entscheiden Sie dann, welcher Anteil davon ein fairer Plan ist. Im Beispiel plante das Werk mit 75% der Nennausbringung: 18,000 x 0,75 = 13.500 gute Flaschen pro Stunde.
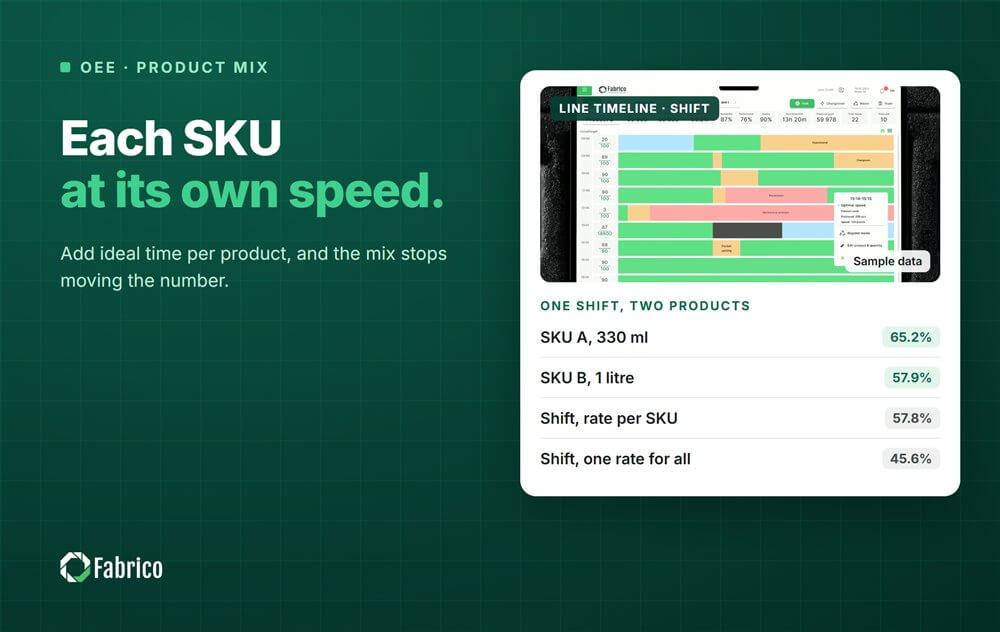
- Legen Sie das Ziel je SKU fest. Eine 1.5 Liter Flasche und eine 0,5 Liter Flasche werden nicht mit derselben Geschwindigkeit abgefüllt.
- Skalieren Sie das Ziel auf die geplanten Minuten. Eine Stunde mit 30 Minuten Pause bekommt das halbe Ziel.
- Legen Sie das Ziel vor Schichtbeginn fest. Ändern Sie es nie nach einer schlechten Stunde.
Unser Leitfaden zur Verfolgung von Soll und Ist in der Produktion zeigt, was Sie aufschreiben sollten, wenn eine Abweichung auftritt.
Wie berechne ich die Produktion pro Stunde in Excel?
Nutzen Sie eine Zeile pro Stunde und vier Spalten: Stunde, geplante Minuten, Gutteile und Ziel.
- Produktion pro geplanter Stunde: =C2/(B2/60), wobei C2 die Gutteile und B2 die geplanten Minuten sind.
- Stundenziel: =Nennausbringung pro Stunde x Plananteil x B2/60.
- Abweichung: =C2 minus die Zielzelle, mit roter Füllung unter null.
Excel funktioniert für eine Linie. Schwierig wird es, wenn Stückzahlen spät eingetippt werden oder niemand aufschreibt, warum eine Stunde verfehlt wurde.
Welche Fehler machen die Produktion pro Stunde falsch?
- Durch Laufstunden teilen, sodass Stopps verschwinden.
- Alle Einheiten statt nur der Gutteile zählen, sodass Ausschuss wie Ausbringung aussieht.
- Ein Ziel für jede SKU auf der Linie.
- Stundenraten über Stunden mit unterschiedlichen geplanten Minuten mitteln.
- An der falschen Maschine messen. Zählen Sie am Engpass, meist am Füller.
Wo Fabrico ins Spiel kommt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und Light MES stehen an erster Stelle. Fabrico macht aus der Produktion pro Stunde eine Live Ansicht nach Linie und Schicht.
- Automatische Stillstandserfassung aus dem Maschinensignal, sodass an jeder Abweichung ihre Stopps hängen.
- Der Bediener bestätigt den Grund mit einem Fingertipp, und ein Kameraclip kann als Nachweis dienen.
- Verluste nach Geld sortiert, sodass Stunde 1 und Stunde 8 als Erstes zu beheben auftauchen.
Sie starten mit einem Pilot auf einer Linie. Die Geräte sind in etwa einem Monat angebunden, ein vollständiger Rollout dauert 3 bis 4 Monate. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Wie die Ebene funktioniert, sehen Sie auf unserer Seite zu Light MES.
Häufig gestellte Fragen
Wie lautet die Formel für die Produktion pro Stunde?
Die Produktion pro Stunde ist gleich Gutteile geteilt durch geplante Produktionsstunden. Geplante Stunden sind die Schichtlänge abzüglich geplanter Pausen und geplanter Stopps. Nutzen Sie nur Gutteile, damit Ausschuss nicht als Ausbringung zählt. Teilen Sie das Ergebnis durch die Nennausbringung pro Stunde, und Sie erhalten die OEE der Schicht.
Was ist der Unterschied zwischen Einheiten pro Stunde und Laufrate?
Einheiten pro Stunde meint meist Gutteile pro geplanter Stunde, was dem entspricht, was Sie ausgeliefert haben. Die Laufrate ist die Summe aller Einheiten geteilt durch die Laufstunden und ignoriert damit Stopps. Die Laufrate sagt Ihnen, wie schnell die Linie läuft, wenn sie läuft. Einheiten pro geplanter Stunde sagen Ihnen, was die Schicht geliefert hat.
Wie berechne ich die Produktion pro Stunde aus der Taktzeit?
Teilen Sie 3.600 durch die ideale Taktzeit in Sekunden, um die Nenneinheiten pro Stunde zu erhalten. Eine Taktzeit von 0,2 Sekunden ergibt 18.000 Einheiten pro Stunde. Multiplizieren Sie dann mit Ihrem geplanten Anteil an der Nenngeschwindigkeit, um ein faires Stundenziel für dieses Produkt festzulegen.
Warum liegt die erste Stunde einer Schicht oft unter dem Ziel?
Die erste Stunde trägt die Schichtübergabe, die Anlaufprüfungen, das Warten auf Material und das erste Gutteil nach einem Kaltstart. Diese Minuten gehen von einer einzigen Stunde ab, sodass sie schlecht aussieht, während der Rest der Schicht gut aussieht. Verfolgen Sie Stunde 1 separat und beheben Sie zuerst ihre Ursachen.
Ist die Produktion pro Stunde dasselbe wie Produktivität?
Nicht ganz. Die Produktion pro Stunde misst die Ausbringung der Linie gegen die Zeit. Produktivität vergleicht die Ausbringung meist mit einem Einsatz, etwa Arbeitsstunden oder Kosten. An einer automatisierten Linie bewegt sich zuerst die Produktion pro Stunde, und die Arbeitsproduktivität folgt ihr, weil die Mannschaftsgröße gleich bleibt.
Bringen Sie eine Linie und die Stundenzählungen der letzten Woche zu einer Fabrico Demo mit. Wir zeigen Ihnen, wo jede Stunde ihre Flaschen verloren hat, oder Sie kontaktieren uns mit einer Frage.
Verwandte Artikel



Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.