


 Connexion
 Blog

Contrôles d'étiquettes et de codes vs caméras OEE - deux tâches de vision différentes

Points clés
- Une caméra d''inspection contrôle chaque pack à un point donné : étiquette, code date, code-barres, bouchon et remplissage. Une porte de rejet pousse les packs défectueux hors de la ligne.
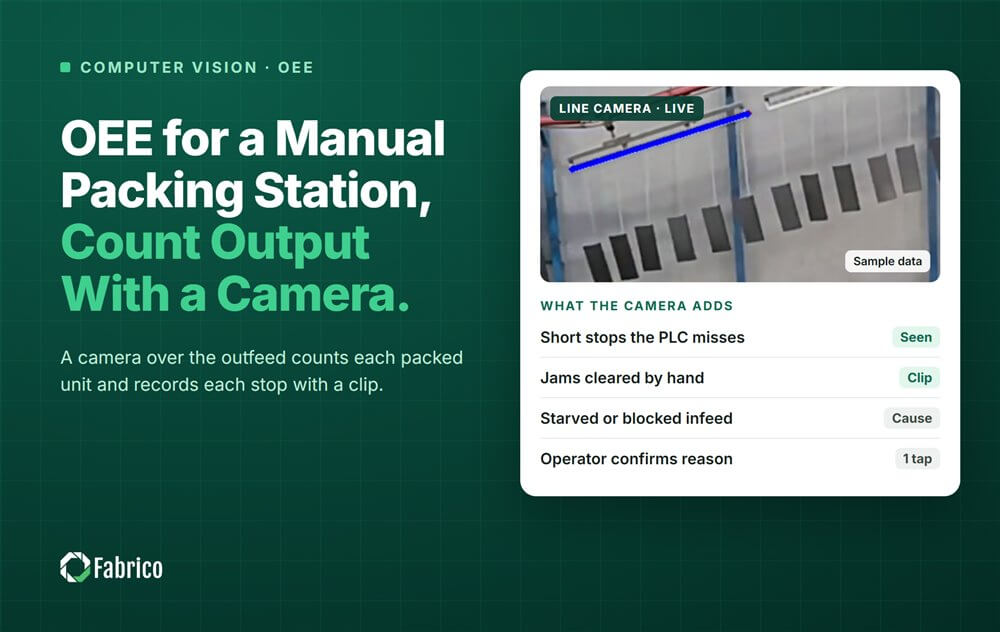
- Une caméra OEE compte la production, enregistre les arrêts et conserve un clip de chaque arrêt.
- Les tâches nécessitent une vue, un éclairage et un timing différents, donc une seule caméra fait rarement bien les deux.
- Les rejets d''inspection doivent être inclus dans le taux Quality d''OEE. Un arrêt de ligne causé par des rejets appartient à Availability.
- Sur la ligne d''étiquetage d''exemple ci-dessous, les arrêts liés aux étiquettes coûtent 720 $ par poste et les rejets d''étiquettes 180 $.
Une caméra d''inspection d''étiquettes et de codes et une caméra OEE (overall equipment effectiveness) ont deux rôles distincts. La caméra d''inspection décide, pack par pack, si chacun est apte à être expédié. La caméra OEE marque chaque arrêt et sa durée, conserve un court clip et compte ce que la ligne a produit ; l''opérateur confirme la raison en une seule touche.
Fabrico est un logiciel OEE et MES léger (manufacturing execution system), avec des caméras IA en option. Ses caméras comptent la production, enregistrent les arrêts et conservent un court clip de chaque arrêt. L''opérateur confirme la raison en une touche. Le contrôle de chaque étiquette et code reste la tâche du système d''inspection sur votre ligne.
Que fait une caméra d''inspection d''étiquettes et de codes ?
Une caméra d''inspection en ligne est placée en un point fixe, généralement juste après l''étiqueteuse ou l''imprimante de codes. Un capteur lui indique quand chaque pack arrive. Elle prend une photo nette sous son propre éclairage et rend un verdict conforme ou non conforme.
Vérifications typiques :
- Étiquette : présente, droite et la bonne.
- Code date et lot : imprimé, lisible, bonne date.
- Code-barres : lisible, et sur certaines lignes noté pour la qualité d''impression.
- Bouchon et niveau : bouchon présent et bien posé, niveau dans les limites.
Un non conforme déclenche un dispositif de rejet : un poussoir ou un jet d''air expulse le pack dans une benne. Beaucoup de lignes s''arrêtent aussi après plusieurs rejets consécutifs. Alors une mauvaise bobine d''étiquettes ne peut pas remplir la benne.
C''est une tâche qualité, généralement gérée par l''équipe qualité. Un défaut signifie qu''un pack défectueux atteint un client. Pour savoir quand vérifier chaque pack et quand échantillonner, voir inline vs offline inspection.
Que fait une caméra OEE ?
Une caméra OEE observe une scène plus large dans le temps : une entrée, une table d''accumulation ou une sortie. Elle ne juge pas les packs individuels. Elle vérifie si le produit avance et combien d''unités sont passées.
- Elle compte la production au point qu''elle surveille.
- Elle enregistre les arrêts avec un début et une fin, même courts.
- Elle conserve un court clip de chaque arrêt : une rupture de web, une bouteille tombée, une entrée vide.
La caméra propose une cause, l''opérateur la confirme en une touche, et le clip reste comme preuve. Lorsque le signal du PLC (programmable logic controller) est fiable, il reste la référence temporelle. Voir notre comparaison de la vision par ordinateur et des données PLC pour l''OEE.
Comment les deux tâches de vision se comparent-elles ?
| Point | Inspection étiquette et code | Caméra OEE |
|---|---|---|
| Question à laquelle elle répond | Ce pack est-il apte à l''expédition ? | Quand et pourquoi la ligne s''est-elle arrêtée ? |
| Où elle regarde | Un pack, en gros plan, à un point fixe | Une portion de convoyeur ou une zone machine |
| Éclairage | Sa propre lampe, blindée et stable | L''éclairage de l''usine, dans une plage stable |
| Timing | Décision pour chaque pack | Événements sur des minutes et des heures |
| Sortie | Conforme ou non, signal de rejet, comptage des rejets | Arrêts, comptages, clip de chaque arrêt |
| Coût d''une erreur | Un pack défectueux atteint un client | Un arrêt manque dans les données de perte |
| Propriétaire habituel | Qualité | Production et amélioration continue |
| Où ça se situe dans l''OEE | Quality, via le décompte des rejets | Availability et Performance, via les arrêts et les comptages |
Pourquoi une seule caméra peut-elle rarement faire les deux tâches correctement ?
Parce que les deux tâches tirent la caméra dans des directions opposées.
- Vue. Lire un petit code date à vitesse de ligne exige une vue rapprochée d''un seul pack. Voir un bourrage exige une vue sur plusieurs mètres.
- Éclairage. L''inspection apporte son propre éclairage blindé. Une caméra OEE fonctionne avec l''éclairage de l''usine.
- Timing. L''inspection juge chaque pack et déclenche la porte au bon moment. L''enregistrement des arrêts couvre des minutes.
- Ce qu''une erreur coûte. Une erreur d''inspection peut nécessiter un rappel, donc elle rejette en cas de doute. Une caméra OEE peut supporter une fausse alarme : le clip le montre en quelques secondes.
Chacune a un angle mort. La caméra d''inspection ne voit pas la rupture de web à deux mètres en arrière. La caméra OEE voit l''arrêt, mais ne peut pas lire un code.
Donc, faites tourner deux systèmes avec deux propriétaires et regroupez leurs chiffres en un seul endroit.
Comment les rejets d''inspection alimentent-ils le taux Quality d''OEE ?
Quality dans l''OEE est le compte bon divisé par le compte total, et bon = total moins rejets. Le système d''inspection vous fournit les rejets, depuis son propre compteur, une balise PLC ou la poubelle de rejets.
- Comptage en un point. Total et bon au même endroit, idéalement la caméra d''inspection.
- Les packs re-étiquetés ne sont pas bons. Ils n''étaient pas corrects la première fois.
- Enregistrez l''arrêt et les rejets séparément. Lorsque des rejets arrêtent la ligne, les minutes sont une perte Availability. Les packs sont une perte Quality.
- Donnez à chaque type de rejet sa propre raison. Une étiquette manquante et un code illisible ont des responsables différents.
Puis visualisez les deux côte à côte. Quand les rejets d''étiquette et les arrêts augmentent dans la même heure, ils partagent souvent une cause : une mauvaise bobine, de la colle ou un codeur en manque d''encre. Voir notre guide de calcul OEE et notre guide OEE pour étiqueteuses.
Exemple chiffré : combien coûtent les arrêts d''étiquettes et les rejets d''étiquettes sur une ligne exemple ?
Ligne exemple (chiffres illustratifs, pas un client) : une ligne d''embouteillage de sauce à 240 bouteilles par minute. L''étiqueteuse, le codeur et la caméra d''inspection sont placés juste après le remplisseur avec presque aucune réserve. Donc chaque arrêt de l''étiqueteuse arrête la ligne. La ligne est en rupture de stock.
Chaque bouteille apporte une contribution de 0,10 $ (ou 0,10 € dans une usine en euros). Une bouteille rejetée coûte 0,25 $ : 0,10 $ de contribution perdue plus 0,15 $ pour la sauce et l''emballage. En une équipe, 96 000 bouteilles passent devant la caméra d''inspection.
| Perte d''étiquette | Enregistré par | Taille | Facteur OEE | Coût par poste |
|---|---|---|---|---|
| Ruptures de web et épissures de bobine, 9 arrêts | Caméra OEE et PLC | 18 minutes | Availability | $432 |
| Problèmes de colle et perte d''étiquette, 12 arrêts de 30 secondes | Caméra OEE | 6 minutes | Performance (arrêts courts) | $144 |
| Ligne arrêtée après 3 codes illisibles d''affilée, 4 arrêts | Alarme d''inspection, comptée comme un arrêt | 6 minutes | Availability | $144 |
| Étiquettes manquantes ou de travers rejetées | Caméra d''inspection | 480 bouteilles | Quality | $120 |
| Codes date illisibles rejetés | Caméra d''inspection | 240 bouteilles | Quality | $60 |
| Total | 30 minutes, 720 bouteilles | $900 |
- Arrêts : 30 minutes x 240 bouteilles = 7 200 bouteilles non produites. À 0,10 $ chacune : 720 $ par poste.
- Rejets : 720 bouteilles x 0,25 $ = 180 $ par poste.
- Quality = (96 000 moins 720) / 96 000 = 95 280 / 96 000 = 99,25 %. Pris seul, cela semble correct.
- Sur 500 postes par an (2 postes, 250 jours) : 900 $ x 500 = 450 000 $ par an, ou 450 000 €.
Deux leçons. Les arrêts coûtent quatre fois plus que les rejets, et seul le journal des arrêts les montre. Et le codeur apparaît dans les deux systèmes : 240 rejets de code (60 $) et 4 arrêts (144 $), 204 $ par poste pour une seule machine.
Ces 450 000 $ sont de l''argent réel seulement si la ligne est vendue ou si les bouteilles perdues coûtent des heures supplémentaires. Convenir de cette règle avec votre contrôleur d''abord.
Quelles erreurs font les usines avec les deux caméras ?
- S''attendre à ce que la caméra d''inspection explique les arrêts de ligne.
- Pointer une caméra OEE sur les étiquettes en espérant qu''elle lise les codes.
- Laisser le comptage des rejets hors de l''OEE, de sorte que le Quality paraît presque parfait.
- Enregistrer un arrêt causé par des rejets sans minutes, de sorte que la perte Availability disparaît.
- Classer les pertes d''étiquettes par nombre au lieu d''après leur coût.
Où se situe Fabrico
Fabrico est une plateforme de performance manufacturing enrichie par la vision par ordinateur. Elle fonctionne d''abord avec l''OEE et un MES léger. Sur une ligne d''étiquetage, elle couvre le volet pertes : arrêts, comptages et coût.
- Enregistrement automatique des temps d''arrêt, jusqu''aux arrêts courts.
- Un clip caméra comme preuve d''un arrêt, là où une caméra surveille la ligne.
- L''opérateur confirme la raison en une touche.
- Chaque perte exprimée en argent et les pertes classées par coût.
- OEE en direct par ligne et par poste.
Conservez votre système d''inspection pour les étiquettes et les codes. Orientez les caméras vers le processus, pas vers les personnes : voir line cameras without surveillance.
Vous commencez par un pilote sur une ligne, avec une ligne de base et une date de décision convenues à l''avance. Il n''y a pas de plan gratuit et pas de paliers : chaque site reçoit un devis. Voir la page Computer Vision, OEE et MES.
Questions fréquentes
Une caméra OEE peut-elle contrôler les étiquettes ?
Pas bien. Contrôler une étiquette ou un code date nécessite une vue rapprochée de chaque pack, un éclairage dédié et une décision rapide. Une caméra OEE observe une zone plus large pour enregistrer arrêts et comptages. Utilisez un système d''inspection pour les étiquettes et les codes, et alimentez ses rejets dans l''OEE.
Une caméra d''inspection peut-elle me donner l''OEE ?
Seulement partiellement. Son comptage des rejets vous donne le taux Quality et certains systèmes comptent aussi chaque pack. Elle ne peut pas voir pourquoi la ligne s''est arrêtée en amont ou en aval. Availability et Performance nécessitent le PLC, des capteurs ou une caméra OEE.
Où vont les rejets d''inspection dans l''OEE ?
Dans Quality. Le compte bon est le total moins les rejets, à un point de comptage. Si une série de rejets arrête la ligne, les minutes arrêtées vont dans Availability. Donnez à chaque type de rejet sa propre raison, afin que la correction aille à la bonne équipe.
Ai-je besoin des deux caméras sur une ligne d''étiquetage ?
Si vous expédiez des packs étiquetés ou codés, vous avez besoin d''inspection sur chaque pack. Vous avez aussi besoin de données de pertes, qui peuvent provenir du PLC, de capteurs ou d''une caméra OEE. Beaucoup de lignes commencent avec le PLC et ajoutent une caméra là où le journal d''arrêts se contente de dire "stopped".
Voir vos pertes d''étiquettes en démo
Apportez une ligne d''étiquetage, son journal d''arrêts et ses comptages de rejets. Nous montrerons quelles pertes d''étiquettes coûtent le plus.







Tuiles Fabrico réelles, données d'exemple.