







 Zaloguj
 Blog

KPI mistrza produkcji: 7 liczb do prowadzenia zmiany

Najważniejsze wnioski
- Sprawdzaj produkcję względem planu co godzinę. Najszybciej pokazuje, że zmiana się sypie.
- Pozostałe sześć wyjaśnia różnicę. Przeglądaj je przy przekazaniu zmiany.
- Każdy KPI potrzebuje celu ustalonego przed zmianą.
- Raportuj według linii i zmiany, nie według nazwisk operatorów.
Mistrz produkcji ma osiem godzin i za dużo liczb. Warto obserwować te, które mistrz wciąż może zmienić, zanim zmiana się skończy.
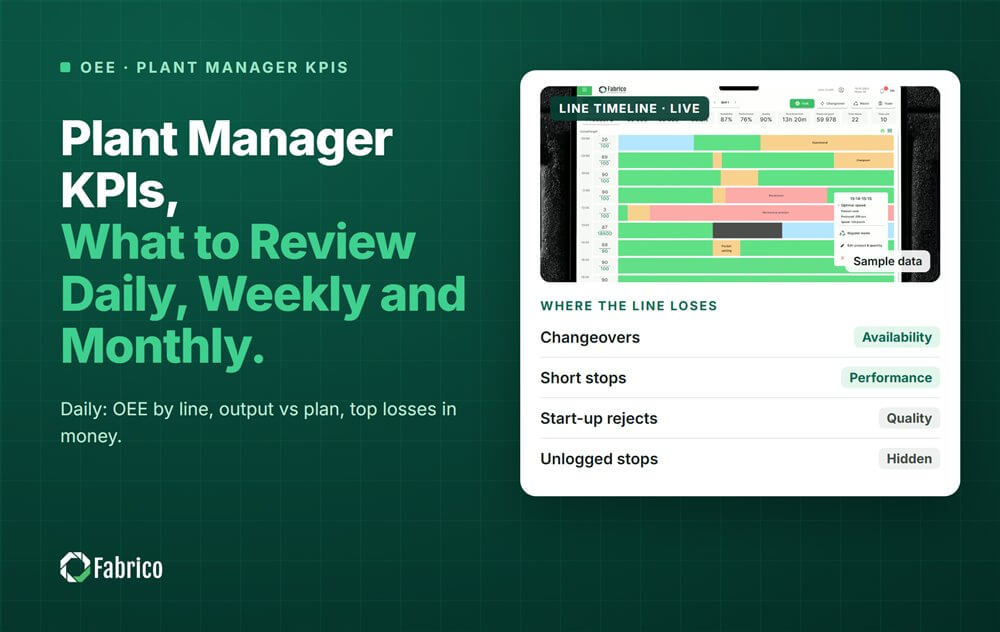
Fabrico, oprogramowanie OEE i light MES z kamerami AI, pokazuje te KPI zmianowe na żywo dla każdej linii, prosto z sygnału maszyny. Ten poradnik wymienia siedem wskaźników, sposób obliczenia każdego z nich i to, kiedy na nie patrzeć.
Jakie KPI powinien śledzić mistrz produkcji?
Wybieraj KPI, na które zmiana może zareagować dzisiaj. Koszt na jednostkę i trendy roczne są ważne, ale należą do przeglądu dyrektora zakładu.
| KPI | Jak obliczyć | Skąd cel | Kiedy sprawdzać |
|---|---|---|---|
| Produkcja względem planu | Dobre sztuki / planowane sztuki | Plan zmiany, dla każdego SKU | Co godzinę |
| OEE | Dobre sztuki x idealny czas cyklu / czas planowany | Własna ostatnia średnia linii | W połowie zmiany i przy przekazaniu |
| 3 największe postoje | Minuty i liczba według przyczyny | 3 największe z zeszłego tygodnia | Co godzinę |
| Czas przezbrojenia | Od ostatniej dobrej sztuki do pierwszej dobrej sztuki przy prędkości nominalnej | Standard dla każdej pary formatów | Po każdym przezbrojeniu |
| Wskaźnik braków | Odrzucone sztuki / wszystkie sztuki | Własna ostatnia średnia linii | Co godzinę |
| BHP | Zgłoszone wypadki i zdarzenia potencjalnie wypadkowe | Zero wypadków, każde zdarzenie potencjalnie wypadkowe zapisane | Na początku i na końcu zmiany |
| Otwarte działania | Działania otwarte i zamknięte w tej zmianie | Nic bez właściciela | Przekazanie zmiany |
Który KPI jest najważniejszy na pojedynczej zmianie?
Produkcja względem planu, sprawdzana co godzinę. To jedyny KPI, który cała załoga rozumie na pierwszy rzut oka, i wcześnie mówi, że zmiana się sypie.
Widok godzinowy wyłapuje słabą pierwszą godzinę albo długi postój, gdy wciąż zostały godziny na odrobienie strat. Nasz poradnik o śledzeniu produkcji planowanej i rzeczywistej pokazuje, jak ustalić cele godzinowe.
Pozostałe sześć KPI wyjaśnia różnicę. Gdy produkcja zostaje w tyle, 3 największe postoje i czas przezbrojenia zwykle mówią dlaczego.
Jak ustalić cel dla każdego KPI?
- Ustal go przed zmianą, w planie, a nie po złej godzinie.
- Korzystaj z historii samej linii dla OEE i braków. Linia na poziomie 65% nie skoczy do 85% tylko dlatego, że tak mówi plakat.
- Ustal standardy przezbrojeń dla każdej pary formatów. Przejście z opakowań 200 g na 400 g to inna robota niż zmiana smaku.
- Trzymaj BHP osobno. Nigdy nie wymieniaj kroku bezpieczeństwa na produkcję.
Przykład: jak wygląda karta KPI jednej zmiany?
Przykładowa linia (liczby poglądowe, nie klient): linia ciastek z pakowarką flow pack o wydajności nominalnej 120 opakowań na minutę. Zmiana ma 450 planowanych minut. Plan to 75% wydajności nominalnej: 120 x 450 x 0,75 = 40 500 opakowań.
- Produkcja względem planu: 37 800 dobrych opakowań / 40 500 = 93,3%. Zmianie brakuje 2 700 opakowań.
- OEE: 37 800 / (120 x 450) = 37 800 / 54 000 = 70,0%.
- 3 największe postoje: zatrzymania przez odrzuty detektora metali 4 x 5 = 20 minut, łączenie folii 9 x 2 = 18 minut, zacięcia formownika kartonów 12 x 1 = 12 minut.
- Przezbrojenie: 42 minuty przy standardzie 30. To 12 minut ponad normę.
- Braki: 930 odrzuconych z 38 730 wyprodukowanych opakowań = 2,4%.
- BHP: 0 wypadków, 1 zgłoszone zdarzenie potencjalnie wypadkowe.
- Otwarte działania: 3 otwarte, 2 zamknięte, 1 przekazane dalej z właścicielem.
Teraz połącz liczby. Samo przekroczenie czasu przezbrojenia kosztowało 12 x 120 = 1 440 opakowań, ponad połowę różnicy 2 700 opakowań. Pozostałe 1 260 rozkłada się na postoje, prędkość i braki.
Przy przykładowej marży pokrycia $0,12 na opakowanie przekroczenie kosztowało $172,80, czyli €172,80 w zakładzie rozliczanym w euro przy €0,12 na opakowanie. Pierwsze działanie mistrza jest jasne: ustalić, dlaczego przezbrojenie trwało za długo.
Z których KPI nie należy rozliczać mistrza?
Niektóre liczby należą do innych osób. Jeśli mistrz jest z nich rozliczany, zmiana spędza czas na tłumaczeniu się zamiast na naprawianiu.
- Koszt na jednostkę zależy od cen i wolumenów, których zmiana nie kontroluje.
- KPI napraw, takie jak średni czas między awariami, należą do utrzymania ruchu. Mistrz zgłasza postoje; utrzymanie ruchu odpowiada za naprawę.
- Oceny imiennie wskazanych operatorów. Mierz proces, nigdy człowieka. Ranking według nazwisk sprawia, że ludzie przestają uczciwie zgłaszać postoje.
O różnicy między zajętą zmianą a dobrą zmianą przeczytasz w naszym poradniku o oprogramowaniu OEE dla mistrzów zmianowych.
Jak często mistrz powinien przeglądać KPI?
Na większości linii FMCG sprawdzają się trzy rytmy:
- Co godzinę: produkcja względem planu, postój, który w tej godzinie kosztował najwięcej, braki.
- Na spotkaniu tier 1: 3 największe postoje z wczoraj i otwarte działania. Krótko i na stojąco. Nasz poradnik o spotkaniach tier opisuje format.
- Przy przekazaniu zmiany: wszystkie siedem KPI oraz to, na co musi uważać następna zmiana. Korzystaj z listy kontrolnej przekazania zmiany, żeby niczego nie pominąć.
Jak skrócić czas przezbrojenia, gdy jest na szczycie listy?
Mierz od ostatniej dobrej sztuki starego produktu do pierwszej dobrej sztuki nowego przy prędkości nominalnej. Następnie podziel każdy krok na wewnętrzny (linia musi stać) i zewnętrzny (można go wykonać, gdy linia pracuje).
Przenieś kroki zewnętrzne przed zatrzymanie: części na wózku, folia i etykiety przygotowane, nastawy zapisane dla każdego formatu. To sedno SMED i często najszybsza wygrana, jaką może poprowadzić mistrz.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Na pierwszym miejscu są OEE i light MES. Fabrico daje mistrzom siedem KPI bez podkładki z kartką.
- OEE na żywo według linii i zmiany, z produkcją względem planu godzinowego.
- Automatyczna rejestracja przestojów, a operator potwierdza przyczynę jednym dotknięciem.
- Nagranie z kamery jako dowód postoju, więc rozmowa dotyczy maszyny, a nie człowieka.
Gdy postój jest awarią, zlecenie pracy trafia do właściwego technika razem z jego kosztem. Zaczynasz od pilotażu na jednej linii. Nie ma darmowego planu ani pakietów: każdy zakład dostaje indywidualną wycenę. Zobacz, jak kamera wyłapuje postoje, na naszej stronie o OEE z wizją komputerową.
Najczęściej zadawane pytania
Jakie są KPI mistrza produkcji?
Podstawowy zestaw to produkcja względem planu, OEE, 3 największe postoje według minut, czas przezbrojenia względem standardu, wskaźnik braków, BHP i otwarte działania. Każdy potrzebuje celu ustalonego przed zmianą. Produkcję względem planu sprawdza się co godzinę, a cały zestaw przegląda się przy przekazaniu zmiany.
Ile KPI powinien śledzić mistrz?
Pięć do siedmiu wystarczy na jedną zmianę. Więcej i nikt ich nie czyta. Wybierz liczby, które zmiana wciąż może zmienić, zanim się skończy. Dłuższe trendy, koszt na jednostkę i sumy dla zakładu należą raczej do tygodniowych i miesięcznych przeglądów dyrektora zakładu.
Jaki jest dobry cel OEE dla zmiany?
Zacznij od własnej ostatniej średniej linii, przy tych samych zasadach liczenia, i celuj kilka punktów wyżej. Większość producentów osiąga OEE bliżej 60%. Często cytowane 85% pochodzi z pracy Nakajimy z 1984 roku o japońskich fabrykach samochodów, więc nie jest uczciwym celem dla każdej linii FMCG.
Czy KPI mistrza pokazywać operatorom?
Tak, na poziomie linii. Ekran z produkcją względem planu godzinowego i głównym postojem pomaga załodze reagować bez czekania na mistrza. Pokazuj liczby linii, nigdy rankingu imiennie wskazanych osób. Dzięki temu uwaga skupia się na maszynie i procesie.
Jak oblicza się produkcję względem planu?
Podziel liczbę wyprodukowanych dobrych sztuk przez liczbę sztuk zaplanowanych na ten sam okres, a potem pomnóż przez 100. Jeśli plan na zmianę wynosił 40 500 opakowań, a linia wyprodukowała 37 800 dobrych opakowań, produkcja względem planu wynosi 93,3%. Licz ją co godzinę i dla całej zmiany.
Przynieś jedną linię i raporty zmianowe z zeszłego tygodnia na demo Fabrico. Pokażemy siedem KPI dla Twojej linii. Możesz też skontaktować się z nami z pytaniem.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








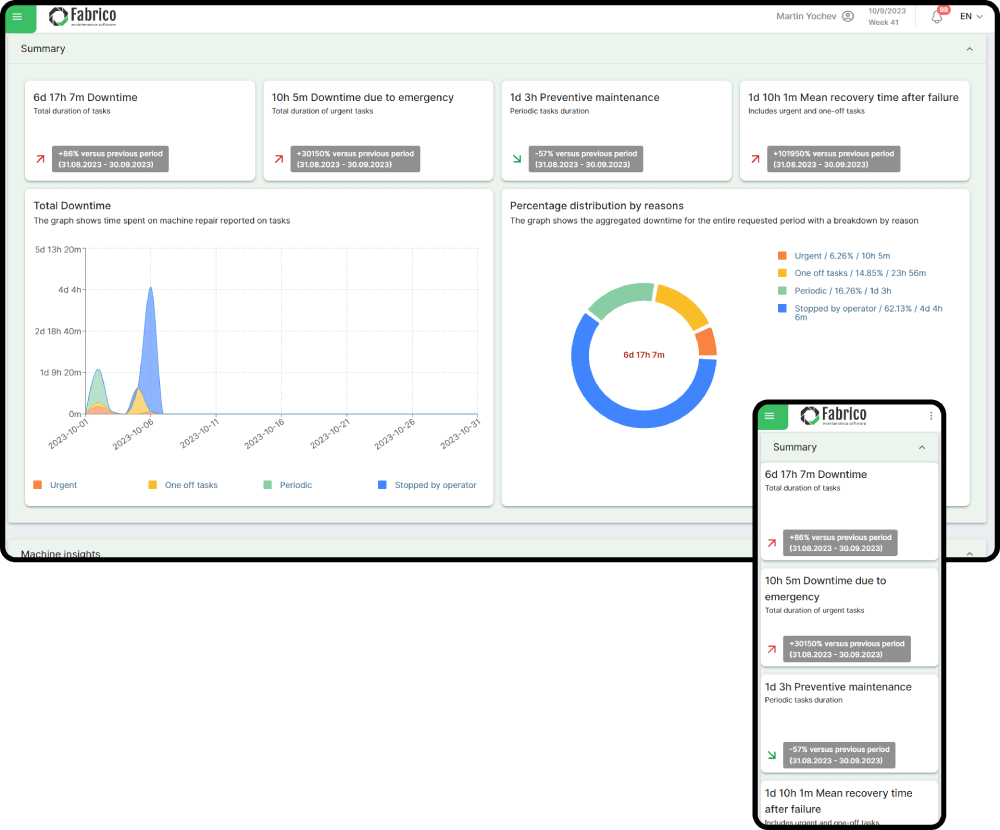
Prawdziwe kafelki Fabrico, dane przykładowe.