







 Anmeldung
 Blog

KPIs für Schichtleiter: 7 Zahlen, um eine Schicht zu führen

Das Wichtigste in Kürze
- Prüfen Sie jede Stunde die Ausbringung gegen den Plan. Sie zeigt eine Schicht, die aus dem Ruder läuft, als Erstes.
- Die anderen sechs erklären die Lücke. Gehen Sie sie bei der Schichtübergabe durch.
- Jede Kennzahl braucht ein Ziel, das vor der Schicht feststeht.
- Berichten Sie nach Linie und Schicht, nicht nach namentlich genannten Bedienern.
Ein Schichtleiter hat acht Stunden und zu viele Zahlen. Es lohnt sich, auf die Zahlen zu achten, die der Schichtleiter vor Schichtende noch beeinflussen kann.
Fabrico, eine Software für OEE und Light MES mit KI-Kameras, zeigt diese Schichtkennzahlen live für jede Linie direkt aus dem Maschinensignal. Dieser Leitfaden nennt die sieben Kennzahlen, wie man jede berechnet und wann man sie anschaut.
Welche KPIs sollte ein Schichtleiter in der Produktion verfolgen?
Wählen Sie Kennzahlen, auf die die Schicht heute reagieren kann. Stückkosten und Jahrestrends sind wichtig, gehören aber in die Besprechung des Werksleiters.
| KPI | Berechnung | Ziel kommt aus | Wann prüfen |
|---|---|---|---|
| Ausbringung vs. Plan | Gutteile / geplante Einheiten | Dem Schichtplan, je SKU | Jede Stunde |
| OEE | Gutteile x ideale Taktzeit / geplante Zeit | Dem jüngsten Durchschnitt der Linie | Schichtmitte und Übergabe |
| Top 3 Stopps | Minuten und Anzahl je Grund | Den Top 3 der Vorwoche | Jede Stunde |
| Umrüstzeit | Letztes Gutteil bis erstes Gutteil bei Nenngeschwindigkeit | Standard je Formatpaar | Nach jeder Umrüstung |
| Ausschussquote | Ausgeschleuste Einheiten / Einheiten gesamt | Dem jüngsten Durchschnitt der Linie | Jede Stunde |
| Arbeitssicherheit | Gemeldete Unfälle und Beinaheunfälle | Null Unfälle, jeder Beinaheunfall erfasst | Schichtbeginn und Schichtende |
| Offene Maßnahmen | In dieser Schicht eröffnete und abgeschlossene Maßnahmen | Nichts ohne Verantwortlichen | Übergabe |
Welche Kennzahl zählt in einer einzelnen Schicht am meisten?
Die Ausbringung gegen den Plan, jede Stunde geprüft. Sie ist die einzige Kennzahl, die die ganze Mannschaft auf einen Blick versteht, und sie zeigt Ihnen früh, wenn die Schicht zurückfällt.
Eine stündliche Sicht erkennt eine langsame erste Stunde oder einen langen Stillstand, solange noch Stunden zum Aufholen bleiben. Unser Leitfaden zum Soll-Ist-Vergleich in der Produktion zeigt, wie Sie die Stundenziele festlegen.
Die anderen sechs Kennzahlen erklären die Lücke. Wenn die Ausbringung zurückfällt, sagen die Top 3 Stopps und die Umrüstzeit meist, warum.
Wie lege ich für jede Kennzahl ein Ziel fest?
- Legen Sie es vor der Schicht fest, im Plan, nicht nach einer schlechten Stunde.
- Nutzen Sie die eigene Historie der Linie für OEE und Ausschuss. Eine Linie mit 65% springt nicht auf 85%, nur weil es auf einem Plakat steht.
- Legen Sie Umrüststandards je Formatpaar fest. Der Wechsel von 200 g auf 400 g Packungen ist nicht dieselbe Arbeit wie ein Geschmackswechsel.
- Halten Sie die Arbeitssicherheit getrennt. Tauschen Sie nie einen Sicherheitsschritt gegen Ausbringung.
Rechenbeispiel: Wie sieht die KPI-Übersicht einer Schicht aus?
Beispiellinie (Zahlen zur Veranschaulichung, kein Kunde): eine Keks-Linie mit einer Schlauchbeutelmaschine, ausgelegt auf 120 Packungen pro Minute. Die Schicht hat 450 geplante Minuten. Der Plan liegt bei 75% der Nennleistung: 120 x 450 x 0,75 = 40.500 Packungen.
- Ausbringung vs. Plan: 37.800 gute Packungen / 40.500 = 93,3%. Der Schicht fehlen 2.700 Packungen.
- OEE: 37.800 / (120 x 450) = 37.800 / 54.000 = 70,0%.
- Top 3 Stopps: Stopps durch Auswürfe am Metalldetektor 4 x 5 = 20 Minuten, Folienspleiße 9 x 2 = 18 Minuten, Staus am Kartonaufrichter 12 x 1 = 12 Minuten.
- Umrüstung: 42 Minuten gegen einen Standard von 30. Das sind 12 Minuten zu viel.
- Ausschuss: 930 ausgeschleust von 38.730 produzierten Packungen = 2,4%.
- Arbeitssicherheit: 0 Unfälle, 1 gemeldeter Beinaheunfall.
- Offene Maßnahmen: 3 eröffnet, 2 abgeschlossen, 1 mit Verantwortlichem übergeben.
Verknüpfen Sie jetzt die Zahlen. Allein die Überschreitung bei der Umrüstung kostete 12 x 120 = 1.440 Packungen, mehr als die Hälfte der Lücke von 2.700 Packungen. Die übrigen 1.260 verteilen sich auf Stopps, Geschwindigkeit und Ausschuss.
Bei einem beispielhaften Deckungsbeitrag von $0,12 pro Packung kostete die Überschreitung $172,80, oder €172,80 in einem Euro-Werk bei €0,12 pro Packung. Die erste Maßnahme des Schichtleiters ist klar: herausfinden, warum die Umrüstung zu lange gedauert hat.
An welchen Kennzahlen sollte ein Schichtleiter nicht gemessen werden?
Manche Zahlen gehören anderen. Wird ein Schichtleiter daran gemessen, verbringt die Schicht ihre Zeit mit Erklären statt mit Beheben.
- Stückkosten hängen von Preisen und Mengen ab, die die Schicht nicht steuert.
- Instandhaltungskennzahlen wie die mittlere Zeit zwischen Ausfällen gehören der Instandhaltung. Der Schichtleiter meldet die Stopps, die Instandhaltung verantwortet die Behebung.
- Bewertungen namentlich genannter Bediener. Messen Sie den Prozess, nie die Person. Eine Rangliste mit Namen sorgt dafür, dass Stopps nicht mehr ehrlich erfasst werden.
Den Unterschied zwischen einer hektischen und einer guten Schicht erklärt unser Leitfaden zu OEE Software für Schichtleiter.
Wie oft sollte ein Schichtleiter die Kennzahlen prüfen?
Drei Rhythmen funktionieren an den meisten FMCG Linien:
- Jede Stunde: Ausbringung vs. Plan, der Stopp, der in dieser Stunde am meisten gekostet hat, Ausschuss.
- In der Tier 1 Besprechung: die Top 3 Stopps von gestern und die offenen Maßnahmen. Kurz und im Stehen. Unser Leitfaden zu Tier Meetings beschreibt das Format.
- Bei der Übergabe: alle sieben Kennzahlen, dazu das, worauf die nächste Schicht achten muss. Nutzen Sie eine Checkliste für die Schichtübergabe, damit nichts vergessen wird.
Wie verkürze ich die Umrüstzeit, wenn sie ganz oben auf der Liste steht?
Messen Sie vom letzten Gutteil des alten Produkts bis zum ersten Gutteil des neuen Produkts bei Nenngeschwindigkeit. Ordnen Sie dann jeden Schritt als intern (die Linie muss stehen) oder extern (er kann bei laufender Linie erledigt werden) ein.
Verlegen Sie externe Schritte vor den Stopp: Teile auf einem Wagen, Folie und Etiketten bereitgestellt, Einstellungen je Format aufgeschrieben. Das ist der Kern von SMED und oft der schnellste Erfolg, den ein Schichtleiter anstoßen kann.
Wo Fabrico ins Spiel kommt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und Light MES stehen an erster Stelle. Fabrico liefert Schichtleitern die sieben Kennzahlen ohne Klemmbrett.
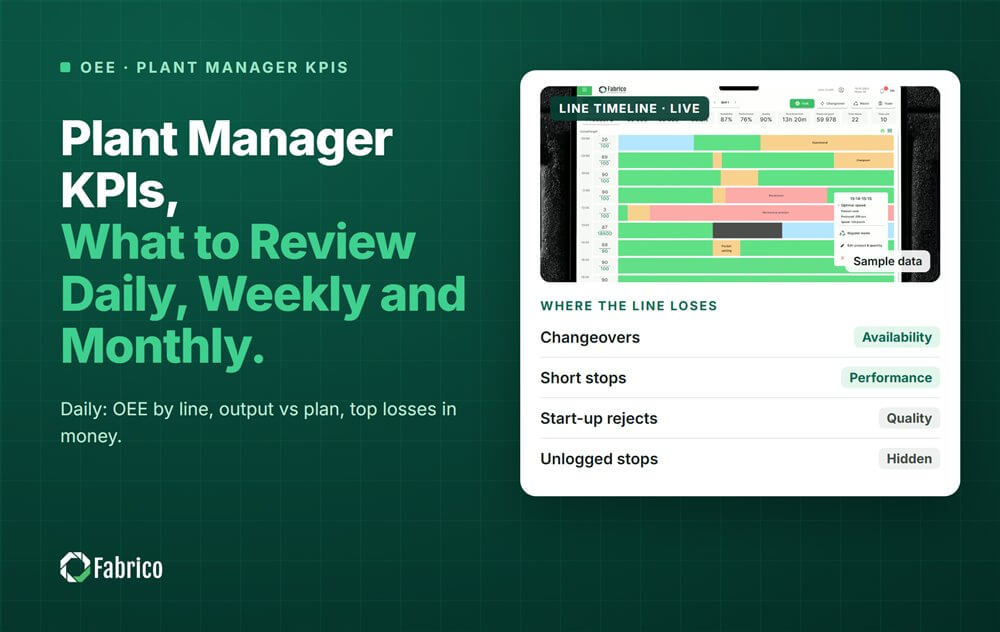
- OEE live nach Linie und Schicht, mit der Ausbringung gegen den Stundenplan.
- Automatische Stillstandserfassung, und der Bediener bestätigt den Grund mit einem Fingertipp.
- Ein Kameraclip als Beleg für einen Stopp, damit es im Gespräch um die Maschine geht und nicht um die Person.
Ist ein Stopp ein Ausfall, geht ein Arbeitsauftrag mit seinen Kosten an den richtigen Techniker. Sie beginnen mit einem Pilotprojekt an einer Linie. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Wie Stopps per Kamera erfasst werden, sehen Sie auf unserer Seite zu OEE mit Computer Vision.
Häufig gestellte Fragen
Welche KPIs gibt es für einen Schichtleiter in der Produktion?
Der Kernsatz ist Ausbringung gegen Plan, OEE, die Top 3 Stopps nach Minuten, Umrüstzeit gegen Standard, Ausschussquote, Arbeitssicherheit und offene Maßnahmen. Jede Kennzahl braucht ein Ziel, das vor der Schicht feststeht. Die Ausbringung gegen Plan wird jede Stunde geprüft, der gesamte Satz bei der Übergabe.
Wie viele KPIs sollte ein Schichtleiter verfolgen?
Fünf bis sieben reichen für eine Schicht. Mehr liest niemand. Wählen Sie die Zahlen, die die Schicht vor ihrem Ende noch ändern kann. Längere Trends, Stückkosten und Werkssummen gehören in die wöchentlichen und monatlichen Besprechungen des Werksleiters.
Was ist ein gutes OEE Ziel für eine Schicht?
Gehen Sie vom jüngsten Durchschnitt der Linie aus, nach denselben Zählregeln, und zielen Sie ein paar Punkte höher. Die meisten Hersteller liegen eher bei 60% OEE. Die oft zitierten 85% stammen aus Nakajimas Arbeit von 1984 über japanische Autowerke und sind daher kein faires Ziel für jede FMCG Linie.
Sollten die Kennzahlen des Schichtleiters den Bedienern gezeigt werden?
Ja, auf Linienebene. Ein Bildschirm mit der Ausbringung gegen den Stundenplan und dem wichtigsten Stopp hilft der Mannschaft zu reagieren, ohne auf den Schichtleiter zu warten. Zeigen Sie die Zahlen der Linie, nie eine Rangliste namentlich genannter Personen. So bleibt der Blick auf Maschine und Prozess.
Wie wird die Ausbringung gegen Plan berechnet?
Teilen Sie die produzierten Gutteile durch die für denselben Zeitraum geplanten Einheiten und multiplizieren Sie mit 100. Lag der Plan für die Schicht bei 40.500 Packungen und hat die Linie 37.800 gute Packungen produziert, beträgt die Ausbringung gegen Plan 93,3%. Berechnen Sie sie pro Stunde und pro Schicht.
Bringen Sie eine Linie und die Schichtberichte der letzten Woche zu einer Fabrico Demo mit. Wir zeigen Ihnen die sieben Kennzahlen für Ihre Linie, oder nehmen Sie Kontakt mit uns auf, wenn Sie eine Frage haben.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.