







 Connexion
 Blog

KPI du chef d'équipe de production : 7 chiffres pour piloter un poste

Points clés
- Vérifiez la production par rapport au plan chaque heure. C'est elle qui signale en premier un poste qui dérape.
- Les six autres expliquent l'écart. Passez-les en revue à la relève.
- Chaque KPI a besoin d'un objectif fixé avant le poste.
- Restituez par ligne et par équipe, pas par opérateur nommé.
Un chef d'équipe de production dispose de huit heures et de trop de chiffres. Ceux qui méritent d'être suivis sont ceux qu'il peut encore faire bouger avant la fin du poste.
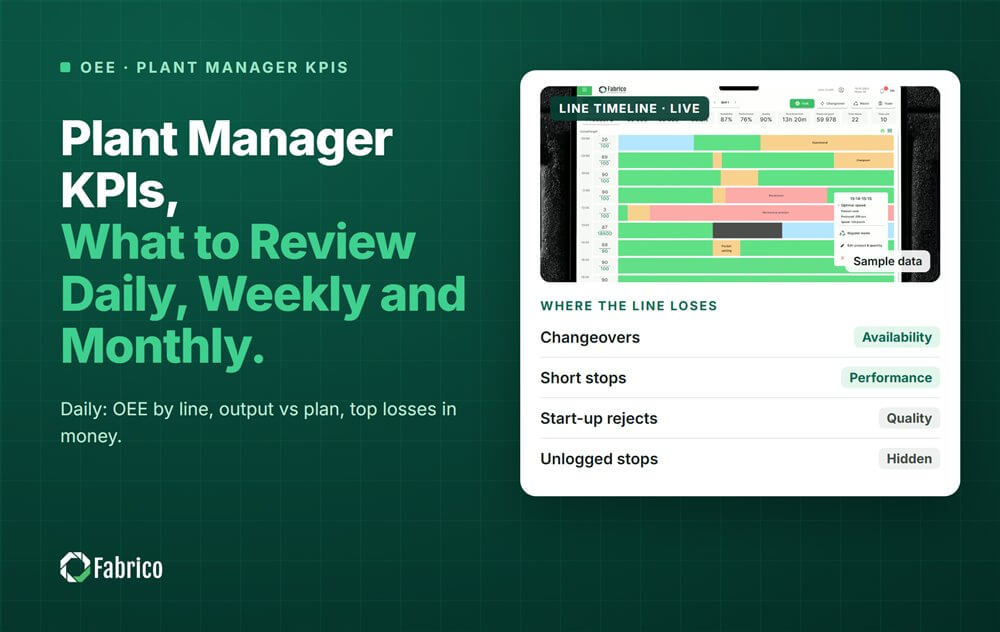
Fabrico, logiciel de TRS (OEE) et de MES léger (light MES) avec caméras IA, affiche ces KPI de poste en direct pour chaque ligne à partir du signal machine. Ce guide présente les sept, la façon de calculer chacun et le moment où les regarder.
Quels KPI un chef d'équipe de production doit-il suivre ?
Choisissez des KPI sur lesquels le poste peut agir aujourd'hui. Le coût unitaire et les tendances annuelles comptent, mais ils relèvent de la revue du directeur d'usine.
| KPI | Calcul | Origine de l'objectif | Quand vérifier |
|---|---|---|---|
| Production vs plan | Unités bonnes / unités planifiées | Le plan du poste, par référence | Chaque heure |
| TRS | Unités bonnes x temps de cycle idéal / temps planifié | La moyenne récente de la ligne | Mi-poste et relève |
| 3 premiers arrêts | Minutes et nombre par cause | Le top 3 de la semaine dernière | Chaque heure |
| Temps de changement de format | De la dernière unité bonne à la première unité bonne à cadence nominale | Standard par couple de formats | Après chaque changement |
| Taux de rebut | Unités rejetées / unités totales | La moyenne récente de la ligne | Chaque heure |
| Sécurité | Accidents et presque-accidents déclarés | Zéro accident, chaque presque-accident enregistré | Début et fin de poste |
| Actions ouvertes | Actions ouvertes et clôturées pendant le poste | Rien sans responsable | Relève |
Quel KPI compte le plus sur un seul poste ?
La production par rapport au plan, vérifiée chaque heure. C'est le seul KPI que toute l'équipe comprend d'un coup d'œil, et il vous prévient tôt quand le poste dérape.
Une vue horaire repère une première heure lente ou un long arrêt tant qu'il reste des heures pour rattraper. Notre guide du suivi de la production prévue vs réelle montre comment fixer les objectifs horaires.
Les six autres KPI expliquent l'écart. Quand la production prend du retard, les 3 premiers arrêts et le temps de changement de format disent en général pourquoi.
Comment fixer un objectif pour chaque KPI ?
- Fixez-le avant le poste, dans le plan, pas après une mauvaise heure.
- Utilisez l'historique de la ligne pour le TRS et le rebut. Une ligne à 65% ne passera pas à 85% parce qu'une affiche le demande.
- Fixez des standards de changement de format par couple de formats. Passer de sachets de 200 g à 400 g n'est pas le même travail qu'un changement d'arôme.
- Gardez la sécurité à part. N'échangez jamais une étape de sécurité contre de la production.
Exemple chiffré : à quoi ressemble le tableau de bord KPI d'un poste ?
Ligne type (chiffres illustratifs, pas un client) : une ligne de biscuits avec une ensacheuse flow-pack nominale à 120 sachets par minute. Le poste compte 450 minutes planifiées. Le plan correspond à 75% de la production nominale : 120 x 450 x 0,75 = 40 500 sachets.
- Production vs plan : 37 800 sachets bons / 40 500 = 93,3%. Il manque 2 700 sachets au poste.
- TRS : 37 800 / (120 x 450) = 37 800 / 54 000 = 70,0%.
- 3 premiers arrêts : arrêts sur rejet du détecteur de métaux 4 x 5 = 20 minutes, raccords de film 9 x 2 = 18 minutes, bourrages de la formeuse de caisses 12 x 1 = 12 minutes.
- Changement de format : 42 minutes pour un standard de 30. Soit 12 minutes de dépassement.
- Rebut : 930 rejetés sur 38 730 sachets produits = 2,4%.
- Sécurité : 0 accident, 1 presque-accident déclaré.
- Actions ouvertes : 3 ouvertes, 2 clôturées, 1 transmise avec un responsable.
Reliez maintenant les chiffres. Le dépassement du changement de format a coûté à lui seul 12 x 120 = 1 440 sachets, plus de la moitié de l'écart de 2 700 sachets. Les 1 260 restants se répartissent entre arrêts, vitesse et rebut.
Avec une marge type de $0,12 par sachet, le dépassement a coûté $172,80, soit €172,80 dans une usine en euros à €0,12 le sachet. La première action du chef d'équipe est claire : comprendre pourquoi le changement de format a duré trop longtemps.
Sur quels KPI ne faut-il pas juger un chef d'équipe ?
Certains chiffres appartiennent à d'autres. Si l'on juge un chef d'équipe dessus, le poste passe son temps à se justifier au lieu de corriger.
- Le coût unitaire dépend de prix et de volumes que le poste ne maîtrise pas.
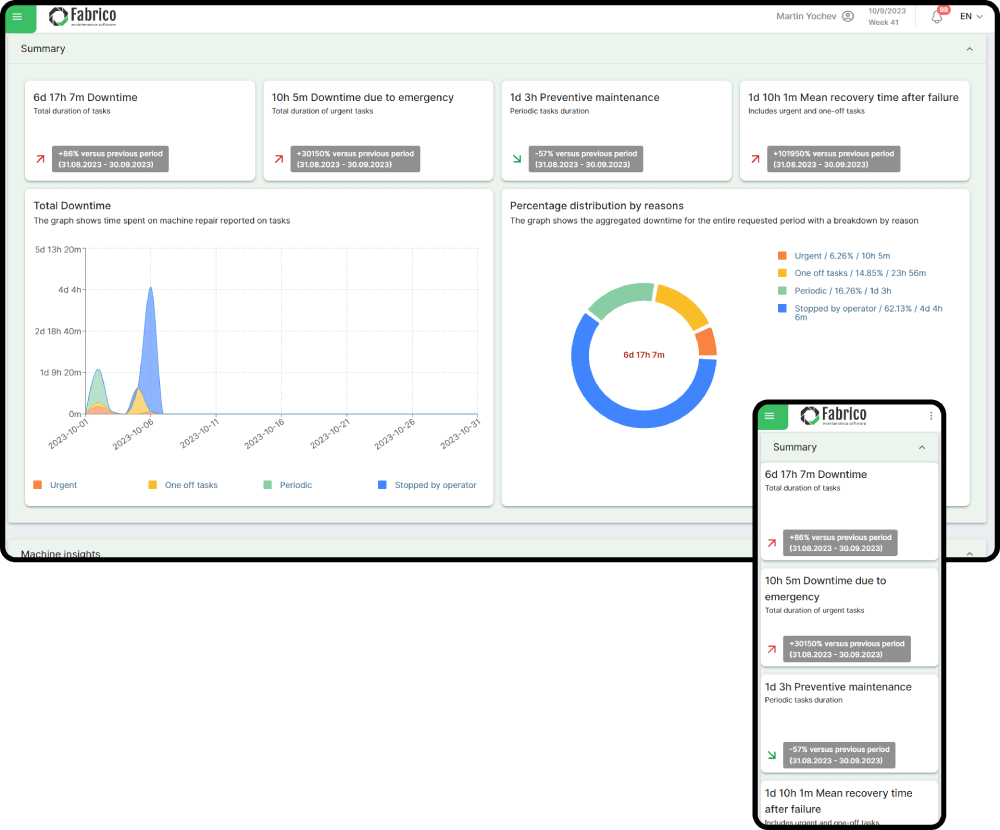
- Les KPI de dépannage comme le temps moyen entre pannes relèvent de la maintenance. Le chef d'équipe signale les arrêts ; la maintenance porte la réparation.
- Les scores d'opérateurs nommés. Mesurez le processus, jamais la personne. Un classement nominatif empêche les gens de déclarer honnêtement les arrêts.
Pour la différence entre un poste chargé et un bon poste, voyez notre guide du logiciel de TRS pour chefs d'équipe.
À quelle fréquence un chef d'équipe doit-il revoir les KPI ?
Trois rythmes fonctionnent sur la plupart des lignes PGC :
- Chaque heure : production vs plan, l'arrêt qui a le plus coûté dans l'heure, rebut.
- À la réunion de niveau 1 : les 3 premiers arrêts de la veille et les actions ouvertes. Restez court et debout. Notre guide des réunions par niveaux en décrit le format.
- À la relève : les sept KPI, plus ce que le poste suivant doit surveiller. Utilisez une check-list de relève de poste pour ne rien oublier.
Comment réduire le temps de changement de format quand il arrive en tête ?
Mesurez de la dernière unité bonne de l'ancien produit à la première unité bonne du nouveau à cadence nominale. Classez ensuite chaque étape en interne (la ligne doit s'arrêter) ou externe (elle peut se faire pendant que la ligne tourne).
Faites les étapes externes avant l'arrêt : pièces sur un chariot, film et étiquettes préparés, réglages notés par format. C'est le cœur du SMED, et c'est souvent le gain le plus rapide qu'un chef d'équipe puisse mener.
La place de Fabrico
Fabrico est une plateforme de performance industrielle dotée de vision par ordinateur. Le TRS et le MES léger passent en premier. Fabrico donne aux chefs d'équipe les sept KPI sans planchette à pince.
- Le TRS en direct par ligne et par équipe, avec la production face au plan horaire.
- L'enregistrement automatique des arrêts, et l'opérateur confirme la cause en un geste.
- Un extrait vidéo comme preuve d'un arrêt, pour que la discussion porte sur la machine, pas sur la personne.
Quand un arrêt est une panne, un ordre de travail part vers le bon technicien avec son coût. Vous commencez par un pilote sur une ligne. Il n'y a pas d'offre gratuite ni de paliers : chaque usine reçoit un devis. Voyez comment les arrêts sont captés par caméra sur notre page TRS par vision par ordinateur.
Questions fréquentes
Quels sont les KPI d'un chef d'équipe de production ?
Le socle comprend la production par rapport au plan, le TRS, les 3 premiers arrêts en minutes, le temps de changement de format par rapport au standard, le taux de rebut, la sécurité et les actions ouvertes. Chacun a besoin d'un objectif fixé avant le poste. La production par rapport au plan se vérifie chaque heure, et l'ensemble se revoit à la relève.
Combien de KPI un chef d'équipe doit-il suivre ?
Cinq à sept suffisent pour un poste. Au-delà, personne ne les lit. Choisissez les chiffres que le poste peut encore faire bouger avant sa fin. Les tendances longues, le coût unitaire et les totaux de l'usine relèvent plutôt des revues hebdomadaires et mensuelles du directeur d'usine.
Quel est un bon objectif de TRS pour un poste ?
Partez de la moyenne récente de la ligne, avec les mêmes règles de comptage, et visez quelques points de plus. La plupart des industriels se situent plutôt vers 60% de TRS. Les 85% souvent cités viennent des travaux de Nakajima en 1984 sur des usines automobiles japonaises ; ce n'est donc pas un objectif juste pour toutes les lignes PGC.
Faut-il montrer les KPI du chef d'équipe aux opérateurs ?
Oui, au niveau de la ligne. Un écran avec la production face au plan horaire et l'arrêt principal aide l'équipe à réagir sans attendre le chef d'équipe. Affichez les chiffres de la ligne, jamais un classement de personnes nommées. Cela garde l'attention sur la machine et le processus.
Comment se calcule la production par rapport au plan ?
Divisez les unités bonnes produites par les unités planifiées sur la même période, puis multipliez par 100. Si le plan du poste était de 40 500 sachets et que la ligne a produit 37 800 sachets bons, la production par rapport au plan vaut 93,3%. Calculez-la par heure comme par poste.
Apportez une ligne et les rapports de poste de la semaine dernière à une démo Fabrico. Nous vous montrerons les sept KPI de votre ligne, ou contactez-nous pour toute question.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.