







 Anmeldung
 Blog
OEE für einen manuellen Packplatz: Ausbringung per Kamera zählen

Das Wichtigste in Kürze
- Handpack-, Kommissionier- und Nacharbeitsplätze haben selten eine SPS (speicherprogrammierbare Steuerung), deshalb fehlen sie oft in der OEE der Linie.
- Zählen Sie die fertige Einheit an einer festen Stelle, etwa am Auslaufband oder an einem vollen Tray, nicht die Hände.
- Ein Stopp ist eine Lücke ohne fertige Einheit, die länger dauert als ein Schwellenwert, den Ihr Werk festlegt. Der Bediener bestätigt den Grund mit einem Fingertipp.
- Trennen Sie Warten auf Material, Mangel und Stau von den eigenen Stopps des Arbeitsplatzes.
- Am Beispielarbeitsplatz kostete langsames Arbeiten 186 Trays pro Schicht, mehr als jeder einzelne Stopp.
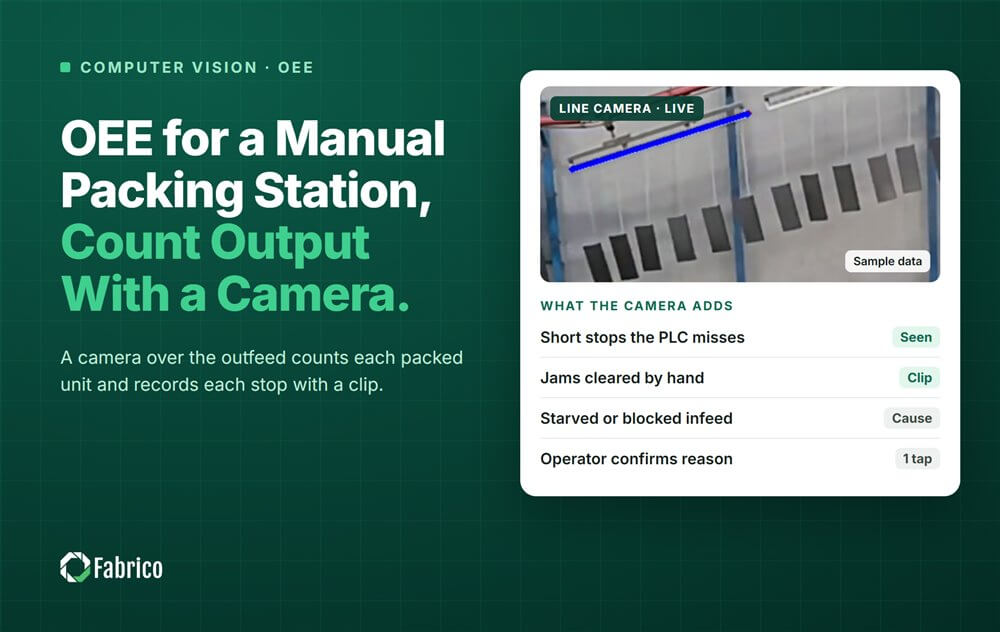
Um die OEE (Gesamtanlageneffektivität) an einem manuellen Packplatz zu erfassen, setzen Sie eine Kamera über die Stelle, an der die fertigen Einheiten ihn verlassen. Sie erfasst jede Packung, die vorbeikommt, und jede Lücke, in der nichts kommt. So bekommt der Arbeitsplatz Verfügbarkeit, Leistung und Qualität, genau wie die Maschinen um ihn herum.
Fabrico ist eine Software für OEE und Light MES (Manufacturing Execution System) für FMCG Werke (schnelldrehende Konsumgüter). Die KI-Kameras sind eine Erweiterung, die an manuellen Arbeits- und Packplätzen die Ausbringung zählt und Stopps erfasst, sodass eine OEE die ganze Linie abdeckt.
Welche manuellen Arbeitsplätze in einem FMCG Werk brauchen eine OEE?
Die meisten FMCG Linien laufen vom Füller bis zum Kartonpacker mit Maschinen. Die Handarbeit sitzt an den Rändern: Aktionspackungen, Displaytrays, Sets und Nacharbeit. Diese Arbeitsplätze haben selten eine SPS, also stehen ihre Minuten auf einer Strichliste oder nirgends.
Das ist wichtig, wenn der manuelle Arbeitsplatz der langsamste Schritt ist, wie es ein Handpacktisch während einer Aktion oft ist. Seine verlorenen Minuten sind dann die verlorenen Minuten der Linie.
| Arbeitsplatz | Was gezählt wird | Typische Stopps |
|---|---|---|
| Handpacken: Multipacks, Geschenkpackungen, Displaytrays | Geschlossene Packungen oder volle Trays am Auslauf | Keine Trays oder Kartons, kein Produkt von vorgelagert, Auslauf voll |
| Kommissionieren: Musterpakete, Bundles | Fertige Sets in der Abtransportkiste | Ein Teil fehlt, falsche Beilage, Formatwechsel |
| Nacharbeit: Umetikettieren, Umpacken | Einheiten, die die Nacharbeit verlassen, getrennt von der Linienausbringung | Warten auf gesperrte Ware oder eine Qualitätsentscheidung |
Was sollte die Kamera an einem Packplatz zählen?
Zählen Sie das Produkt, nicht die Person. Wählen Sie eine Stelle, an der jede fertige Einheit genau einmal vorbeikommt und die Sicht frei bleibt.
- Zählen Sie die Einheit, die die Linie zählt. Wenn der Füller Gläser zählt und der Tisch Trays macht, erfassen Sie Trays und rechnen mit der Packungsgröße um.
- Halten Sie das Bild auf der Fertigstelle. Der Auslauf ist leichter zu sehen als der Tisch, und die Menschen bleiben aus dem Bild.
- Nehmen Sie Ausschuss dort auf, wo er gefunden wird. Gutmenge ist die Kamerazählung minus die schlechten Packungen, die der Bediener oder eine Kontrollwaage erfasst.
- Sagen Sie dem System, was läuft. Zwei Aktionspackungen können gleich aussehen, deshalb kommt das Format aus dem Auftrag oder vom Bediener.
Bevor Sie der Zählung trauen, prüfen Sie sie über einige volle Schichten gegen eine Handzählung. Unser Leitfaden zu Computer Vision OEE für die manuelle Montage beschreibt diesen Test und wie man eine ideale Taktzeit für menschliche Arbeit festlegt.
Was zählt an einem manuellen Arbeitsplatz als Stopp?
Ein Stopp ist eine Lücke ohne fertige Einheit an der Fertigstelle, die länger als ein Schwellenwert dauert. Keine Norm legt ihn fest. Ein Kurzstopp dauert meist ein bis zwei Minuten, also wählen Sie eine Grenze, die zur Packung passt, und behalten Sie sie in jeder Schicht bei.
Kürzere Pausen erscheinen als langsames Arbeiten in der Leistung. Längere Lücken werden als Stopps erfasst, jeder mit einem kurzen Clip.
Die Kamera sieht, dass die Ausbringung aufgehört hat, aber nicht immer, warum. Warten auf Kartons und Warten auf einen Vorgesetzten können gleich aussehen. Deshalb schlägt die Kamera einen Grund vor, und der Bediener bestätigt ihn mit einem Fingertipp aus einer kurzen Liste:
- Warten auf Material: keine Trays, Kartons, Beilagen oder Etiketten am Tisch.
- Mangel: kein Produkt von der vorgelagerten Maschine.
- Stau: der Auslauf ist voll, weil der nächste Schritt steht.
- Formatwechsel: eine neue Aktionspackung oder ein neues Set.
Eine geplante Pause geht von der geplanten Zeit ab, ebenso ein Arbeitsplatz, für den niemand eingeplant ist. Aber ein Packer, der abgezogen wird, um eine andere Linie zu besetzen, ist ein Stopp, codiert als Personal.
Wie kommt ein manueller Arbeitsplatz in die OEE der Linie?
Es gelten dieselben drei Faktoren wie an jeder Maschine. Unser Leitfaden zur OEE Berechnung enthält die ganze Rechnung.
- Verfügbarkeit = Laufzeit / geplante Produktionszeit.
- Leistung = ideale Taktzeit x gezählte Einheiten / Laufzeit. Legen Sie den Idealwert je Packungsformat für den Arbeitsplatz fest, nie je Person.
- Qualität = Gutteile / gezählte Einheiten.
Dann setzen Sie den Arbeitsplatz auf dieselbe Zeitachse wie den Füller und den Wickler. Mangelminuten gehen an die vorgelagerte Maschine, die zuerst stand, Stauminuten an die nachgelagerte. Unser Leitfaden zur OEE am Kartonpacker zeigt dieselbe Aufteilung an einer automatischen Maschine.
Wie bleibt die Kamera auf dem Prozess und nicht auf der Person?
Das entscheidet, ob der Arbeitsplatz überhaupt eine Kamera bekommt. In Deutschland bestimmt der Betriebsrat bei jeder Einrichtung mit, die Verhalten oder Leistung überwachen kann, auch wenn das niemand beabsichtigt. In Frankreich wird der CSE (die Arbeitnehmervertretung) vor der Installation angehört.
- Richten Sie die Kamera auf den Auslauf und das Material, nicht auf Gesichter.
- Berichten Sie die OEE nach Arbeitsplatz, Linie und Schicht, nie nach namentlichem Bediener.
- Nutzen Sie den Clip, um die Ursache zu zeigen: ein leeres Trayregal, eine verspätete Palette Kartons.
- Vereinbaren Sie schriftlich, wer Clips sieht und wozu, bevor die erste Kamera hängt.
Ein Einpersonenarbeitsplatz braucht besondere Sorgfalt, weil seine Zahlen auf eine Person zeigen können. Unser Leitfaden zu Kameras an der Produktionslinie ohne Überwachung beschreibt die Regeln und den Aufbau.
Rechenbeispiel: Was verliert ein Handpacktisch in einer Schicht?
Beispiellinie (Zahlen zur Veranschaulichung, kein Kunde): ein Handpacktisch am Ende einer Saucenlinie. Zwei Packer setzen für eine Handelsaktion je 6 Gläser in ein Displaytray. Die ideale Taktzeit beträgt 20 Sekunden pro Tray, also 3 Trays pro Minute, über 450 geplante Minuten.
| Zustand | Minuten | Zugeordnet zu |
|---|---|---|
| Packen, Trays verlassen den Auslauf | 372 | Keiner |
| Mangel, keine Gläser von der Etikettiermaschine | 30 | Etikettiermaschine |
| Warten auf leere Trays, 6 x 4 Minuten | 24 | Materialversorgung |
| Formatwechsel auf ein neues Aktionstray | 15 | Umrüstung |
| Stau, Auslauf voll, Palettierer steht | 9 | Palettierer |
| Summe | 450 |
Die Kamera zählte 930 Trays. Die Kontrollwaage schleuste 12 wegen eines fehlenden Glases aus, also waren 918 gut.
- Verfügbarkeit = 372 / 450 = 82,7%.
- Leistung = 930 x 20 Sekunden = 310 Minuten, und 310 / 372 = 83,3%.
- Qualität = 918 / 930 = 98,7%.
- OEE = 0,827 x 0,833 x 0,987 = 68,0%. Probe: 918 x 20 Sekunden = 306 Minuten, und 306 / 450 = 68,0%.
- Verfügbarkeit, nur eigene Ursachen = (450 minus 39) / 450 = 91,3%. Etikettiermaschine und Palettierer verantworten 39 der 78 Stoppminuten.
Jetzt rechnen Sie Minuten in Trays um. In 450 Minuten hätte der Tisch 1.350 Trays schaffen können. Er machte 918 gute, also verlor er 432:
- Langsames Arbeiten, 372 minus 310 = 62 Minuten: 186 Trays.
- Mangel durch die Etikettiermaschine, 30 Minuten: 90 Trays.
- Warten auf leere Trays, 24 Minuten: 72 Trays.
- Formatwechsel, 15 Minuten: 45 Trays.
- Stau durch den Palettierer, 9 Minuten: 27 Trays.
- Ausschuss: 12 Trays.
Bei einem Deckungsbeitrag von $1,20 pro Tray (oder €1,20 in einem Euro-Werk) sind 432 Trays $518,40 pro Schicht. Über eine Aktion von 120 Schichten sind das $62.208. Bares Geld ist das nur, wenn die Aktion ausverkauft ist oder die verlorenen Trays Überstunden kosten.
Der größte Verlust ist kein Stopp. Es sind 62 Minuten langsames Arbeiten, die keine Strichliste zeigt. An einem Tisch kommt das meist von langen Griffwegen und Wegen zum Material, also beginnen Sie mit dem Layout.
Der größte Stopp, den der Tisch selbst beheben kann, ist das Warten auf Trays. Der Clip zeigt ein leeres Trayregal, keinen langsamen Packer.
Wo Fabrico ins Spiel kommt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und Light MES stehen an erster Stelle. Es gibt keinen kostenlosen Plan und keine Pakete: Jedes Werk erhält ein Angebot.
- Automatische Stillstandserfassung aus Maschinensignalen und mit KI-Kameras an Arbeitsplätzen ohne SPS.
- Ein Kameraclip als Beleg für einen Stopp, und der Bediener bestätigt den Grund mit einem Fingertipp.
- Verluste nach Geld gereiht, sodass langsames Arbeiten am Tisch neben den Stopps des Füllers steht.
- OEE live nach Linie und Schicht, mit dem manuellen Arbeitsplatz innerhalb der Linie.
Kameras sind eine Erweiterung von Fabrico OEE, die Geräte sind in etwa einem Monat angebunden, und der vollständige Rollout dauert 3 bis 4 Monate. Sie beginnen an einer Linie, mit einer Ausgangsbasis und einem vorab vereinbarten Entscheidungstermin. Siehe die Seite zu Computer Vision OEE und MES.
Häufig gestellte Fragen
Kann man die OEE an einem manuellen Packplatz ohne SPS messen?
Ja. Eine Kamera über dem Auslauf zählt die fertigen Einheiten und erfasst die Lücken, in denen nichts den Arbeitsplatz verlässt. Nehmen Sie die geplante Zeit, die ideale Taktzeit je Format und den Ausschuss dazu, und Sie erhalten dieselben drei Faktoren wie an einer Maschine.
Was sollte die Kamera an einem Handpacktisch zählen?
Die fertige Einheit, an einer Stelle, an der jede genau einmal vorbeikommt. Eine geschlossene Packung am Auslauf, ein volles Tray an einem festen Platz oder ein geschlossener Karton auf dem Band, alles funktioniert. Zählen Sie die Einheit, die die Linie nutzt, oder rechnen Sie mit der Packungsgröße um.
Wie lang muss eine Pause sein, um als Stopp zu zählen?
Keine Norm legt das fest, also wählen Sie einen Schwellenwert für den Arbeitsplatz und behalten Sie ihn in jeder Schicht bei. Kürzere Pausen erscheinen als langsames Arbeiten in der Leistung. Längere Lücken werden zu Stopps mit Clip, und der Bediener bestätigt den Grund mit einem Fingertipp.
Sollte ein Nacharbeitsplatz in die OEE der Linie eingehen?
Geben Sie der Nacharbeit einen eigenen Arbeitsplatz und eine eigene OEE. Zählen Sie die schlechten Einheiten als Qualitätsverlust der Linie, die sie gemacht hat. Rechnen Sie nachgearbeitete Einheiten nie ein zweites Mal zur Ausbringung der Linie, sonst sieht die Linie besser aus, als sie lief.
Misst die Kamera, wie schnell jeder Bediener packt?
Nein. Die Kamera von Fabrico zählt die Ausbringung des Arbeitsplatzes und erfasst seine Stopps, misst aber keine manuelle Taktzeit je Bediener. Die OEE wird nach Arbeitsplatz, Linie und Schicht berichtet, also vereinbaren Sie das schriftlich mit der Arbeitnehmervertretung, bevor die erste Kamera hängt.
Sehen Sie Ihre manuellen Arbeitsplätze in einer Demo
Bringen Sie eine Linie mit einem manuellen Arbeitsplatz und die Strichliste der letzten Schicht mit. Wir zeigen, wohin die Minuten des Arbeitsplatzes gingen und was jeder Verlust gekostet hat.
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.