


 Zaloguj
 Blog
OEE powyżej 100%: 6 przyczyn i jak poprawić dane

Najważniejsze wnioski
- Maszyna nie może wyprodukować więcej dobrego produktu, niż pozwala na to czas planowany przy prędkości idealnej. Zatem wartość ponad 100% to błąd danych.
- Zazwyczaj objawia się to we Wydajności (Performance). Klasyczną przyczyną jest ustawienie prędkości wzorcowej na podstawie dobrego dnia.
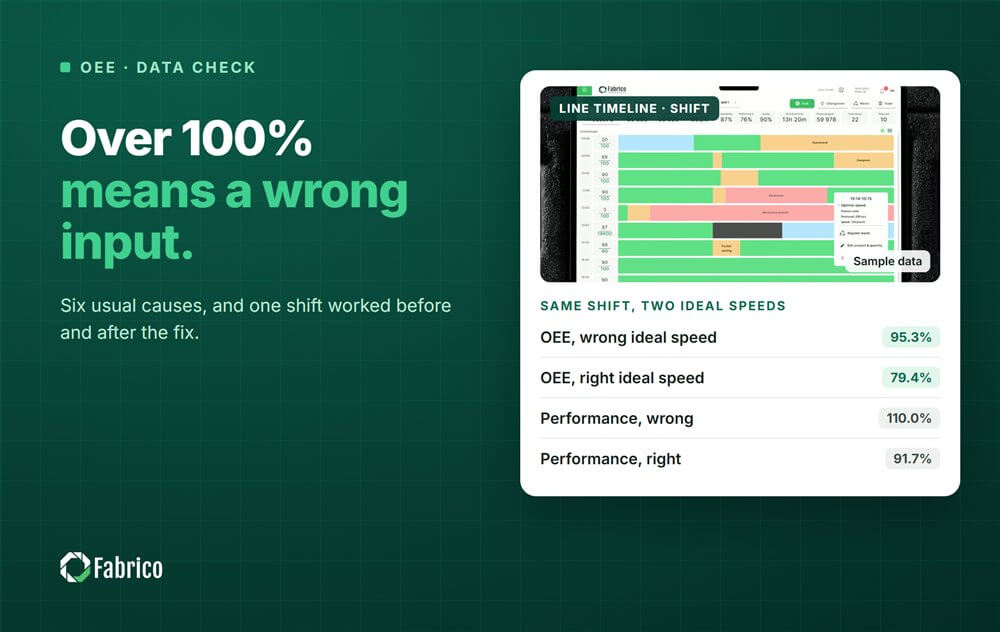
- Jedna błędna prędkość wzorcowa zamieniła zmianę z 79.4% na 95.3% w przedstawionym przykładzie.
- Nigdy nie ograniczaj liczby. Zamiast tego popraw dane wejściowe.
Fabrico, oprogramowanie OEE i lekki MES (manufacturing execution system) z kamerami AI, rejestruje przestoje automatycznie i pokazuje OEE na żywo dla linii i zmiany. Wartość powyżej 100% widać tego samego dnia.
Poniżej sześć typowych przyczyn, przepracowana zmiana przed i po naprawie oraz szybki sposób, by znaleźć własną przyczynę.
Dlaczego OEE nigdy nie może być powyżej 100%?
OEE = liczba dobrych sztuk x idealny czas cyklu / zaplanowany czas produkcji. Licznik tego ułamka to czas, którego wymagał dobry produkt przy najszybszej prędkości. Ten czas nie może być dłuższy niż czas, na jaki linia była zaplanowana.
Wynik powyżej 100% oznacza więc jedną z trzech rzeczy. Idealny czas cyklu jest za długi, liczba jest za wysoka lub czas planowany jest za krótki.
Czas pracy skraca się w formule. Jeśli przestoje są zarejestrowane dwukrotnie, Dostępność spada, a Wydajność rośnie proporcjonalnie. Wydajność może przekroczyć 100%, ale OEE pozostaje bez zmian.
Jakie są 6 przyczyn, że OEE jest powyżej 100%?
| Przyczyna | Co widzisz | Naprawa |
|---|---|---|
| 1. Prędkość wzorcowa ustawiona zbyt nisko | Wydajność powyżej 100% w większości zmian | Użyj tabliczki znamionowej lub najszybszej udokumentowanej prędkości |
| 2. Liczenie w niewłaściwej jednostce | Skoki tylko przy niektórych produktach | Przelicz na jedną jednostkę na linię |
| 3. Liczenie w złym miejscu | Wynik wyższy niż mógłby wykonać napełniacz | Liczyć przy maszynie, którą mierzycie |
| 4. Czas planowany za krótki | OEE lub Dostępność powyżej 100% w niektórych zmianach | Dodaj każdą minutę pracy linii do czasu planowanego |
| 5. Granice zmian | Powyżej 100% na pierwszej lub ostatniej zmianie | Przerwij liczby i czas w tym samym momencie |
| 6. Produkt zmieniony, prędkość nie zmieniona | Powyżej 100% po przezbrojeniu | Wczytaj prędkość znamionową przy każdym zleceniu |
Sprawdź najpierw przyczynę 1. Christoph Roser ostrzega przed przyjmowaniem średniej prędkości z dobrego dnia jako prędkości maksymalnej. To jeden z jego trzech klasycznych sposobów nadmuchiwania OEE. Idealna jest najszybsza prędkość, jaką proces może osiągnąć, nie tylko dobry dzień. Nasz przewodnik po idealnym czasie cyklu pokazuje jak ją ustawić.
Przyczyna 4 zdarza się, gdy linia przechodzi przez przerwę, slot "no order" lub nadgodziny, które nigdy nie zostały uwzględnione w czasie planowanym.
Jak wygląda przykład przed i po naprawie?
Przykładowa linia (liczby poglądowe, nie klient): maszyna napełniająca na 480 minute zmianie z 60 minutes przestojów. Napełniła 23,100 jednostek, a 99% było dobrych.
System używa idealnego czasu cyklu 1.2 seconds, ustawionego lata temu na podstawie dobrego dnia przy starszym produkcie. Dzisiejszy produkt ma przypisane 1.0 second.
| Wskaźnik | Przy 1.2 s (błędnie) | Przy 1.0 s (poprawnie) |
|---|---|---|
| Run time | 420 min | 420 min |
| Availability | 87.5% | 87.5% |
| Performance | 110.0% | 91.7% |
| Quality | 99.0% | 99.0% |
| OEE | 95.3% | 79.4% |
- Wydajność przy 1.2 s = 23,100 x 1.2 / 25,200 sekund czasu pracy = 110.0%.
- Wydajność przy 1.0 s = 23,100 x 1.0 / 25,200 = 91.7%.
- Sprawdzenie liczenia: 22,869 dobrych sztuk x 1.0 second = 381.15 minutes. 381.15 / 480 = 79.4%.
Błędna prędkość wzorcowa zrobiła więcej niż podniosła Wydajność powyżej 100%. Sprawiła, że ta zmiana wyglądała na prawie 16 punktów lepszą, na wiarygodne 95.3%. To prawdziwe niebezpieczeństwo.
Czy powinieneś ograniczyć wartość Performance, która przekracza 100%?
Nie. Ograniczenie wygładza pulpit i utrzymuje błędne dane. Każda późniejsza zmiana jest wtedy raportowana nieco zawyżona i nikt nie wie, o ile.
Oznacz każdą zmianę powyżej 100% i prześlij ją do właściciela prędkości znamionowych. Jeśli maszyna rzeczywiście pracowała szybciej przez dłuższy czas, prędkość znamionowa była zbyt niska. Podnieś ją do udowodnionej najlepszej wartości. Nasz poradnik OEE Performance pokazuje formułę stojącą za każdą kontrolą.
Jak znaleźć przyczynę w swoich danych?
- Wypisz każdą zmianę z OEE lub Wydajnością powyżej 100% w ostatnim miesiącu.
- Grupuj je według produktu. Jeśli jeden produkt powoduje większość, sprawdź jego prędkość znamionową.
- Grupuj według zmiany. Jeśli pierwsza lub ostatnia zmiana tygodnia się wyróżnia, sprawdź granice zmian.
- Porównaj liczbę z tym, co mógłby wytworzyć wąskie gardło w czasie pracy. Jeśli liczba jest wyższa, sprawdź licznik i jednostkę.
- Porównaj czas planowany z minutami, w których linia rzeczywiście pracowała. Przejście przez przerwę lub wejście w nadgodziny powinno być uwzględnione w czasie planowanym.
Po naprawieniu danych wejściowych OEE często spada o kilka punktów. Linia nie pogorszyła się; miara stała się uczciwa. Luka, którą teraz widzisz, to rzeczywista pojemność do odzyskania. Nasz artykuł o dlaczego benchmarki OEE często są błędne wyjaśnia dlaczego.
Jakie błędy popełniają zakłady, gdy OEE przekracza 100%?
- Zastropować wynik i iść dalej.
- Obniżać prędkość znamionową gdy linia ją przekracza, zamiast ją podwyższyć.
- Jedna prędkość znamionowa dla wszystkich produktów na linii.
- Liczyć po buforze, który przenosi zapas do następnej zmiany.
- Pracować podczas przerw bez dodania tego czasu do czasu planowanego.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z włączoną wizją komputerową. OEE i lekki MES są najważniejsze. Z automatycznym rejestrowaniem przestojów i OEE na żywo dla linii i zmiany, wartość powyżej 100% pojawia się tego samego dnia.
- Automatyczne rejestrowanie przestojów z sygnału maszyny, dzięki czemu czas pracy nie jest zgadywanką.
- Operator potwierdza przyczynę jednym stuknięciem, dzięki czemu przerwy i przestoje się nie mylą.
- OEE na żywo dla linii i zmiany, dzięki czemu błędne dane pojawiają się na zmianie, w której wystąpiły.
Gdy przestój budzi wątpliwości, klip z kamery jest dowodem tego, co robiła linia. Zaczynasz na jednej linii, z linią bazową i ustaloną z góry datą decyzji. Nie ma planu darmowego ani poziomów: każdy zakład otrzymuje ofertę.
Najczęściej zadawane pytania
Czy OEE może być powyżej 100%?
Nie. Wartość powyżej 100% mówi, że jakieś dane wejściowe są błędne. Idealny czas cyklu jest za długi, liczba jest za wysoka lub czas planowany jest za krótki. Znajdź, który to przypadek, popraw to w systemie i przelicz dotknięte zmiany, aby trend pozostał uczciwy.
Czy Wydajność (Performance) może być powyżej 100%?
Tylko gdy dane są błędne. Zazwyczaj prędkość znamionowa w systemie jest niższa niż to, co maszyna naprawdę robi. Wydajność może też przekroczyć 100%, gdy przestoje są zarejestrowane dwukrotnie, bo czas pracy się zmniejsza. W takim przypadku Dostępność spada w tym samym stosunku i OEE się nie zmienia.
Czy powinienem ograniczyć OEE, gdy przekroczy 100%?
Nie. Ograniczenie ukrywa błąd i powoduje, że każda późniejsza zmiana jest raportowana zbyt wysoko. Oznacz zmianę zamiast tego, znajdź błędne dane i popraw je u źródła. Liczba, która nie może być prawdziwa, jest użyteczna: wskazuje bezpośrednio na ustawienie lub licznik, które trzeba sprawdzić.
Co jeśli maszyna naprawdę działa szybciej niż jej prędkość znamionowa?
Wtedy prędkość znamionowa jest za niska. Podnieś ją do najszybszej udowodnionej prędkości, którą maszyna utrzymuje dla tego produktu. Przeglądaj to za każdym razem, gdy maszyna lub produkt się zmienia. Nigdy nie obniżaj prędkości znamionowej, żeby OEE wyglądało lepiej, bo to ukrywa utratę prędkości, którą chcesz wykryć.
Dlaczego nasze OEE spadło po poprawieniu prędkości znamionowych?
Ponieważ stara liczba była zawyżona. Linia nie stała się gorsza; miara stała się uczciwa. Luka, którą teraz widzisz, to realna pojemność do odzyskania. Wyjaśnij to zespołowi, zanim nowa liczba pojawi się na ekranie, żeby nikt nie odczytał jej jako obwiniania.
Sprawdź swoje wejścia OEE w demie
Przyprowadź jedną linię, jej prędkości znamionowe i tydzień zliczeń. Pokażemy, które zmiany są powyżej 100% i dlaczego.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.