


 Connexion
 Blog
Passation de poste en production : passer le registre de la ligne du papier au numérique

Points clés
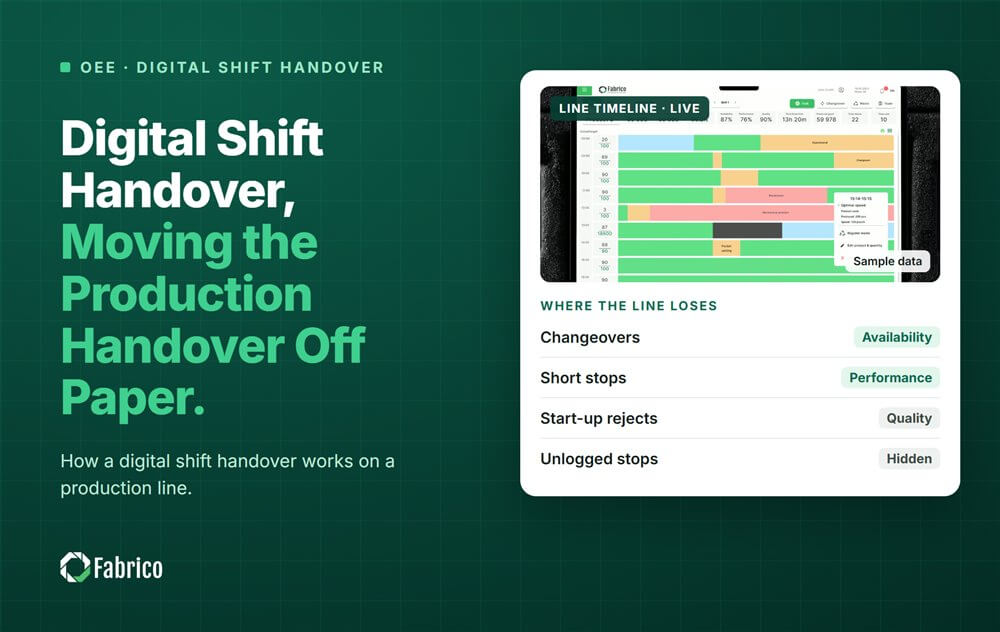
- Une passation de poste numérique remplace le registre papier par les données réelles et en direct de la ligne.
- La poste sortante montre quatre éléments : la production par rapport au plan, les principales pertes, les problèmes ouverts et ce qui a changé.
- La poste entrante confirme que chaque problème ouvert a un responsable avant de prendre la ligne.
- Gardez la passation courte - environ 10 minutes à la ligne, sur un écran.
- Mesurez le processus, pas la personne, afin que les arrêts soient enregistrés honnêtement.
En bref : une passation de poste numérique est le changement de poste réalisé à partir des données live de la ligne au lieu d’un registre papier. Les deux superviseurs regardent le même écran, voient ce qui s’est réellement passé et s’accordent sur ce que la prochaine équipe doit faire.
Ce guide s’adresse aux superviseurs de production et aux responsables de ligne sur des lignes en deux ou trois équipes. Fabrico, une Manufacturing Performance Platform avec vision par ordinateur, enregistre automatiquement les temps d’arrêt et affiche l’OEE par ligne et par équipe, base nécessaire à une passation numérique.
Qu’est-ce qui cloche avec une passation sur papier ?
- Le registre est écrit à la fin de la relève, de mémoire.
- Les arrêts courts sont omis car personne ne les a notés.
- "Filler stopped, about 20 minutes" masque trois causes différentes.
- La relève suivante apprend l’existence d’un problème seulement lorsqu’il se reproduit.
Le papier est encore le principal concurrent : 54.4% des petites et moyennes entreprises fonctionnent avec stylo et papier ou des tableurs. L’objectif n’est pas un formulaire plus joli. C’est une passation fondée sur ce que la ligne a enregistré.
Que doit montrer une passation de poste numérique ?
| Élément | Ce que cela montre | Pourquoi c’est important |
|---|---|---|
| Production vs plan | Unités conformes produites vs prévues, et OEE pour l’équipe | Indique à la relève de combien elle part en retard |
| Top 3 des pertes | Plus grosses pertes en minutes et en valeur | Montre à la relève quoi surveiller |
| Problèmes ouverts | Tout ce qui n’est pas résolu, avec un propriétaire | Rien ne se perd entre les équipes |
| Ce qui a changé | Changement de produit ou de format, nouvelle lot de matière, réglages modifiés | Explique un nouveau problème avant qu’il ne démarre |
Séparez les pertes en arrêts propres, manque d’alimentation et temps bloqués. Sinon, l’équipe qui a pris du retard à cause d’un étiqueteur cassé ressemble à une équipe qui a mal travaillé. Notre OEE shift handover guide traite l’aspect OEE plus en profondeur.
Comment faire la passation en 10 minutes ?
- Minute 0 à 2 : production vs plan et OEE de l’équipe.
- Minute 2 à 5 : les 3 principales pertes, avec la chronologie des arrêts à l’écran.
- Minute 5 à 8 : problèmes ouverts. Chacun reçoit un responsable et une étape suivante.
- Minute 8 à 10 : ce qui a changé et ce que la relève va produire.
Faites-le à la ligne, debout, sur un écran. Pour une mise en page efficace, voir how to design a shift handover board. Pour une liste imprimable, utilisez notre shift handover checklist.
Exemple de passation
Ligne exemple (chiffres illustratifs, pas client) : une ligne d’embouteillage calibrée à 300 bouteilles par minute, équipe avec 450 minutes de temps de production planifié, production prévue 120 000 bouteilles.
| Élément de passation | Valeur |
|---|---|
| Bon output | 99,000 bottles (82.5% of plan) |
| OEE de l’équipe | 99,000 / (450 x 300) = 99,000 / 135,000 = 73.3% |
| Perte 1 | Défauts de colle sur l’étiqueteuse, 6 arrêts, 24 minutes |
| Perte 2 | Remplisseuse en manque, 15 minutes, causé par l’alimentation des bouteilles |
| Perte 3 | Micro-arrêts au capsuleur, 38 arrêts, 19 minutes |
| Problème ouvert | Buse de colle de l’étiqueteuse usée, pièce commandée, responsable : équipe maintenance de jour |
| Ce qui a changé | Nouvelle bobine d’étiquettes à 14:10 |
Sur papier, cette équipe pourrait être notée "labeller problems, about half an hour". La passation numérique montre que les défauts de colle ont commencé après la nouvelle bobine d’étiquettes, que le capsuleur a perdu presque autant de minutes dans 38 arrêts courts, et qui est responsable de la réparation ouverte. La relève sait surveiller l’étiqueteuse et le capsuleur dès la première minute.
Avec le chiffre Siemens 2024 de $36,000 pour une heure perdue dans le FMCG, les 58 minutes perdues dans cet exemple vaudraient environ $34,800. Votre propre contribution par unité est une meilleure base ; le chiffre Siemens est une moyenne pour de grandes usines.
Comment passer du papier au numérique ?
- Commencez par une ligne et faites fonctionner papier et numérique côte à côte pendant deux semaines.
- Conservez les mêmes quatre éléments que le registre papier avait, afin que personne n’ait à réapprendre la réunion.
- Abandonnez le papier une fois que les superviseurs font confiance à l’écran.
- Copiez-le sur la ligne suivante avec les mêmes éléments et le même écran.
Faites en sorte qu’il soit sûr d’enregistrer les arrêts. Des recherches d’Amy Edmondson ont montré que les équipes qui se sentent en sécurité pour s’exprimer apprennent plus et performent mieux. Si la passation devient une séance de blâme, les arrêts ne sont plus enregistrés.
Que doit vérifier la relève ?
La passation est bidirectionnelle. Avant de prendre la ligne, le superviseur entrant vérifie :
- Chaque problème ouvert a un responsable et une étape suivante.
- Le produit, le format et les matériaux pour les premières heures sont prêts.
- Tout arrêt qui n’a pas eu de raison en reçoit une maintenant, tant que la poste sortante est encore là.
- Tout arrêt planifié, comme un nettoyage ou un changement de format, est sur le plan.
Si quelque chose manque, cela se règle pendant la passation, pas découvert une heure plus tard.
Erreurs à éviter
- Recréer le formulaire papier sur une tablette, toujours rempli de mémoire.
- Afficher chaque chiffre sur l’écran au lieu des 3 principales pertes.
- Problèmes ouverts sans responsable.
- Utiliser la passation pour classer les opérateurs.
Où se situe Fabrico
Fabrico est une Manufacturing Performance Platform avec vision par ordinateur. L’OEE et un light MES arrivent en premier : enregistrement automatique des temps d’arrêt qui sépare arrêts propres, manque d’alimentation et temps bloqués, et OEE en direct par ligne et par équipe.
- Enregistrement automatique des downtimes, pour que les arrêts courts apparaissent dans la passation.
- L’opérateur confirme la raison en une touche, avec un clip caméra comme preuve là où une caméra surveille la ligne.
- OEE en direct par ligne et par équipe, avec les pertes valorisées en argent.
- Un ordre de travail avec son coût pour le bon technicien quand un problème ouvert est une panne.
Vous commencez sur une ligne, avec une base et une date de décision convenues à l’avance. Il n’y a pas de plan gratuit et pas de paliers : chaque usine reçoit une offre. Voir notre page light MES.
Foire aux questions
Qu’est-ce qu’une passation de poste numérique ?
Le changement de poste effectué à partir des données live de la ligne sur un écran, au lieu d’un registre manuscrit.
Que doit inclure une passation de poste ?
Production vs plan, les 3 principales pertes, problèmes ouverts avec responsables et ce qui a changé pendant la relève.
Combien de temps devrait durer une passation ?
Environ 10 minutes à la ligne suffisent lorsque les données sont déjà à l’écran.
Qui doit y assister ?
Les superviseurs sortant et entrant, plus le responsable maintenance lorsqu’une panne est ouverte.
Avons-nous encore besoin d’un registre papier ?
Conservez-le deux semaines à côté du numérique, puis abandonnez-le une fois que les superviseurs font confiance à l’écran.
Voir une passation numérique en démo
Apportez un rapport d’équipe. Nous montrerons la même équipe comme une passation numérique.
Articles connexes








Tuiles Fabrico réelles, données d'exemple.