






 Accedi
 Blog
OEE vs OTIF: come le prestazioni della linea arrivano al cliente

Punti chiave
- OTIF (on time in full) = ordini consegnati in tempo e completi / tutti gli ordini.
- L'OEE arriva all'OTIF attraverso una sola cosa: abbastanza prodotto buono prima che parta il camion.
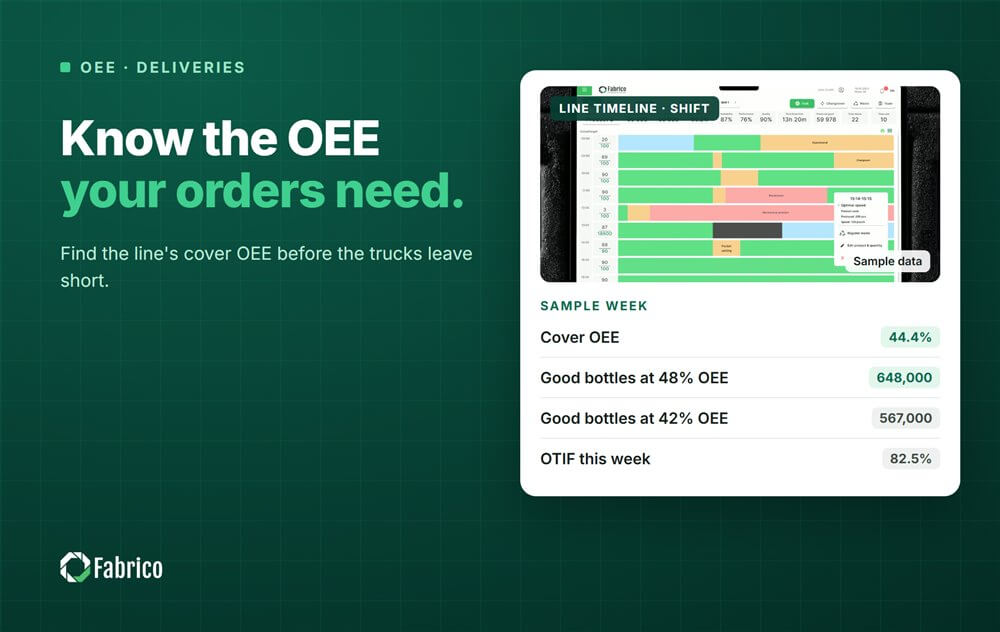
- La linea dell'esempio pratico ha bisogno di un OEE del 44,4% per coprire la domanda. Lo chiamiamo OEE di copertura.
- Nella settimana di esempio solo 3 dei 7 ordini mancati risalivano alla linea.
Fabrico, software di OEE e light MES (manufacturing execution system) con telecamere AI, registra le fermate in automatico e dà un prezzo a ogni perdita. I dati di ordini e consegne restano nei vostri sistemi.
Qui sotto: le due misure, l'OEE di cui una linea ha bisogno per coprire la domanda, e come dividere per causa gli ordini OTIF mancati.
Cos'è l'OTIF?
OTIF sta per on time in full. Un ordine conta solo se arriva nella finestra concordata, con ogni articolo completo.
- OTIF = ordini in tempo e completi / ordini totali, per settimana o per mese.
- Alcuni clienti contano invece per riga d'ordine o per collo. Chiedete quale metodo usa il vostro.
La nostra guida su come migliorare l'OTIF nel manifatturiero tratta il lato consegne. Qui restiamo sulla linea.
Come si collega l'OEE all'OTIF?
Attraverso la produzione buona. Una linea con OEE basso fa meno pezzi buoni nelle stesse ore. Quando la domanda sta ben dentro ciò che la linea può produrre, qualche punto di OEE conta molto meno per il cliente. Il margine assorbe comunque le settimane storte.
Quando la domanda è vicina a ciò che la linea può produrre, ogni punto conta.
| Anello della catena | Misura | Responsabile |
|---|---|---|
| La linea usa bene il suo tempo | OEE | Produzione |
| Abbastanza dei prodotti giusti | Rispetto del volume e della sequenza | Produzione, pianificazione |
| Pronto quando arriva il camion | Scorte e spedizione | Logistica |
| Arriva in tempo e completo | OTIF | La supply chain |
Il nostro articolo su schedule attainment vs production adherence spiega la seconda riga.
Di quale OEE ha bisogno una linea per coprire la domanda? Un esempio pratico
Linea di esempio (numeri illustrativi, non di un cliente): una riempitrice con velocità nominale di 300 bottiglie al minuto. È pianificata su 2 turni da 450 minuti, 5 giorni a settimana.
Sono 4.500 minuti, cioè 4,500 x 300 = 1.350.000 bottiglie alla velocità ideale. I clienti ne ordinano 600.000 a settimana.
- OEE necessario per coprire la domanda = 600.000 / 1.350.000 = 44,4%.
- Con un OEE del 48%: 648.000 bottiglie buone, 48.000 in più.
- Con un OEE del 42%: 567.000 bottiglie buone, 33.000 in meno. Alcuni ordini partono in ritardo o incompleti, a meno che scorte o straordinari non li coprano.
La differenza tra una settimana tranquilla e un problema di OTIF è di sei punti di OEE. Gli stabilimenti che conoscono il proprio OEE di copertura vedono arrivare i guai. Qualche turno storto di fila è un rischio di consegna molto prima che la spedizione se ne accorga.
Ogni ordine OTIF mancato è un problema di linea? Un esempio pratico
Stessa linea di esempio, una settimana con 40 ordini e 7 mancati. OTIF = 33 / 40 = 82,5%.
| Causa del mancato | Ordini | Cosa lo risolve |
|---|---|---|
| La linea ha prodotto troppo poco in tempo | 3 | OEE, soprattutto le fermate lunghe |
| Prodotto sbagliato fatto per primo | 1 | Rispetto del piano |
| Trasporto in ritardo | 2 | Logistica |
| Ordine modificato dopo il cut-off | 1 | Servizio clienti |
Solo 3 dei 7 mancati risalgono all'OEE della linea. Spingere di più la produzione risolve quei tre e nient'altro. Dividete così i mancati ogni settimana, in modo che il team giusto si occupi di ciascuno.
Come si usa l'OEE per proteggere l'OTIF?
- Calcolate l'OEE di copertura per ogni linea: domanda settimanale / produzione possibile nelle ore pianificate.
- Mostrate sulla lavagna quotidiana l'OEE progressivo della settimana rispetto a quella soglia.
- Quando la settimana scende sotto la copertura, agite presto: più ore, un'altra linea o una telefonata al cliente.
- Valorizzate ogni fermata per quanto costa alla settimana, così il rischio maggiore si risolve per primo.
- Rivedete l'OEE di copertura ogni volta che cambiano la domanda o il mix di prodotti.
La nostra nota su OEE vs target di produzione tratta allo stesso modo i target giornalieri.
Perché il metodo di calcolo dell'OTIF conta per la linea?
Un cliente che conta per collo vede un ordine incompleto come quasi completo. Un cliente che conta per ordine lo vede come un mancato. La stessa settimana corta può sembrare buona a un cliente e pessima a un altro. Sappiate quale metodo usa ogni grande cliente, e pianificate il margine della linea per il più severo.
Quali errori fanno gli stabilimenti con OEE e OTIF?
- Dare alla produzione la colpa di ogni ordine OTIF mancato.
- Inseguire l'OEE su una linea con molta capacità libera, mentre un'altra linea è al limite.
- Misurare l'OTIF per ordine mentre il cliente lo misura per collo.
- Ignorare una serie di turni storti finché i camion non partono incompleti.
Il ruolo di Fabrico
Fabrico è una Manufacturing Performance Platform con computer vision. OEE e light MES vengono prima di tutto. La registrazione automatica dei fermi e l'OEE in tempo reale per linea e turno mettono agli atti le fermate dietro una settimana corta.
- OEE in tempo reale per linea e turno, per confrontare la settimana con l'OEE di copertura della linea.
- Perdite ordinate per valore, così le fermate più costose vengono prima.
- Un'unica vista su più stabilimenti, quando una linea corta in uno stabilimento può essere coperta da un altro.
Leggete cosa copre un light MES nella nostra guida al light MES. Si parte da una linea, con una baseline e una data di decisione concordate in anticipo. Non c'è un piano gratuito e non ci sono livelli: ogni stabilimento riceve un preventivo.
Domande frequenti
Qual è la differenza tra OEE e OTIF?
L'OEE misura quanto bene una linea ha usato il suo tempo pianificato. L'OTIF misura quanti ordini sono arrivati al cliente in tempo e completi. L'OEE è uno degli input dell'OTIF, accanto a pianificazione, scorte e trasporto. Un buon OEE aiuta l'OTIF soprattutto quando la linea è vicina al suo limite.
Un OEE più alto migliora l'OTIF?
Solo quando la linea è vicina al limite di ciò che deve produrre. Oltre quel punto, l'OEE in più diventa capacità libera. Aiuta comunque, perché assorbe le settimane storte, ma migliora l'OTIF solo se la produzione in più va in altri ordini o sostituisce gli straordinari.
Come si calcola l'OTIF?
Contate gli ordini arrivati nella finestra concordata e completi, e dividete per tutti gli ordini del periodo. Verificate se il vostro cliente conta per ordine, per riga d'ordine o per collo. La stessa settimana può dare risultati molto diversi con ciascuno dei tre metodi.
Cos'è l'OEE di copertura?
È il nome che diamo all'OEE di cui una linea ha bisogno per produrre la domanda settimanale nelle ore pianificate. Dividete la domanda per tempo pianificato x velocità ideale. Nell'esempio pratico è il 44,4%. Sotto quel valore, la linea non può coprire la domanda senza scorte, straordinari o un'altra linea.
Chi è responsabile dell'OTIF in uno stabilimento?
L'intera supply chain. La produzione risponde della quota della linea, la pianificazione della sequenza e la logistica del trasporto. Dividete per causa ogni ordine mancato ogni settimana. Così ogni team si occupa della sua parte, e la produzione non viene incolpata per un camion in ritardo o un ordine modificato.
Guardate in una demo la quota OTIF delle vostre linee
Portate una linea, la sua domanda settimanale e un mese di dati di turno. Vi mostreremo il suo OEE di copertura e le fermate che mettono a rischio gli ordini.
Gli ultimi articoli dal nostro blog




Real Fabrico tiles, sample data.