





 Anmeldung
 Blog
OEE vs OTIF: Wie die Linienleistung beim Kunden ankommt

Das Wichtigste in Kürze
- OTIF (on time in full, pünktlich und vollständig) = pünktlich und vollständig gelieferte Aufträge / alle Aufträge.
- OEE wirkt auf OTIF über genau eine Sache: genug Gutware, bevor der LKW abfährt.
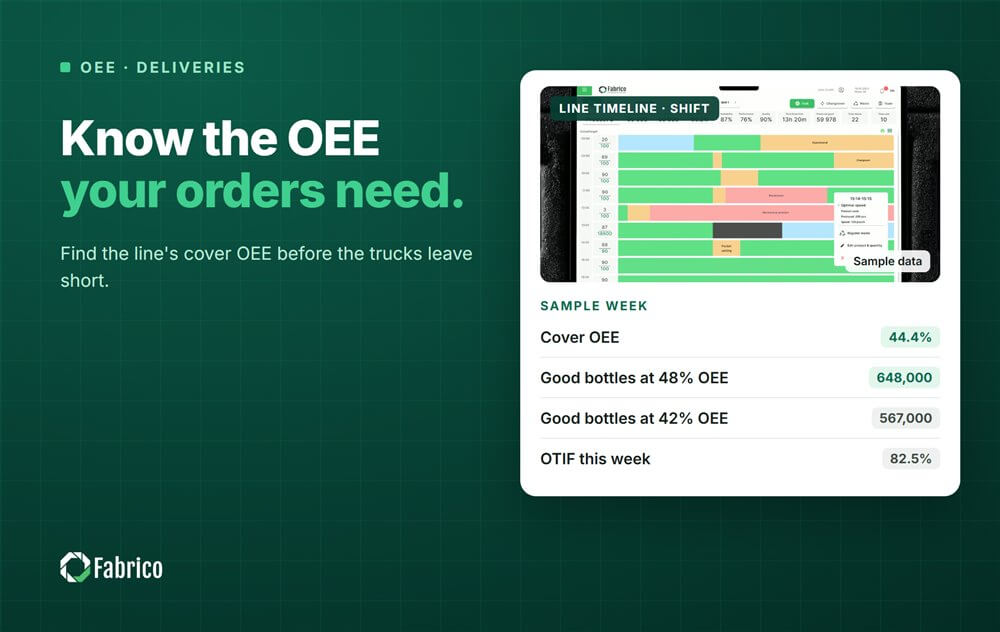
- Die Linie im Rechenbeispiel braucht eine OEE von 44,4%, um den Bedarf zu decken. Wir nennen das die Deckungs OEE.
- In der Beispielwoche gingen nur 3 von 7 verfehlten Aufträgen auf die Linie zurück.
Fabrico, eine Software für OEE und Light MES (Manufacturing Execution System) mit KI-Kameras, erfasst Stopps automatisch und bewertet jeden Verlust in Geld. Auftrags und Lieferdaten bleiben in Ihren eigenen Systemen.
Im Folgenden: die beiden Kennzahlen, die OEE, die eine Linie zur Deckung ihres Bedarfs braucht, und wie Sie verfehlte OTIF Aufträge nach Ursache aufteilen.
Was ist OTIF?
OTIF steht für on time in full, also pünktlich und vollständig. Ein Auftrag zählt nur, wenn er im vereinbarten Zeitfenster ankommt und jede Position vollständig ist.
- OTIF = pünktliche und vollständige Aufträge / alle Aufträge, für eine Woche oder einen Monat.
- Manche Kunden zählen stattdessen je Auftragsposition oder je Karton. Fragen Sie, welche Methode Ihrer nutzt.
Unser Leitfaden zur Verbesserung von OTIF in der Fertigung behandelt die Lieferseite. Hier bleiben wir an der Linie.
Wie hängt OEE mit OTIF zusammen?
Über die Gutmenge. Eine Linie mit niedriger OEE produziert in denselben Stunden weniger Gutteile. Liegt der Bedarf deutlich unter dem, was die Linie schaffen kann, spielen ein paar OEE Punkte für den Kunden viel weniger eine Rolle. Der Puffer fängt schlechte Wochen trotzdem auf.
Liegt der Bedarf nahe an dem, was die Linie schaffen kann, zählt jeder Punkt.
| Glied der Kette | Kennzahl | Verantwortlich |
|---|---|---|
| Die Linie nutzt ihre Zeit gut | OEE | Produktion |
| Genug von den richtigen Produkten | Planerfüllung und Planeinhaltung | Produktion, Planung |
| Bereit, wenn der LKW kommt | Bestand und Versand | Logistik |
| Kommt pünktlich und vollständig an | OTIF | Die Lieferkette |
Unser Artikel zu Planerfüllung vs Planeinhaltung erklärt die zweite Zeile.
Welche OEE braucht eine Linie, um den Bedarf zu decken? Ein Rechenbeispiel
Beispiellinie (illustrative Zahlen, kein Kunde): ein Füller mit einer Nennleistung von 300 Flaschen pro Minute. Geplant sind 2 Schichten zu 450 Minuten, 5 Tage pro Woche.
Das sind 4.500 Minuten oder 4,500 x 300 = 1.350.000 Flaschen bei Idealgeschwindigkeit. Die Kunden bestellen 600.000 pro Woche.
- Benötigte OEE zur Deckung des Bedarfs = 600.000 / 1.350.000 = 44,4%.
- Bei 48% OEE: 648.000 gute Flaschen, 48.000 Reserve.
- Bei 42% OEE: 567.000 gute Flaschen, 33.000 zu wenig. Einige Aufträge gehen verspätet oder unvollständig raus, sofern Bestand oder Überstunden sie nicht abdecken.
Zwischen einer ruhigen Woche und einem OTIF Problem liegen sechs OEE Punkte. Werke, die ihre Deckungs OEE kennen, sehen Ärger kommen. Ein paar schlechte Schichten hintereinander sind ein Lieferrisiko, lange bevor der Versand es spürt.
Ist jeder OTIF Fehler ein Linienproblem? Ein Rechenbeispiel
Dieselbe Beispiellinie, eine Woche mit 40 Aufträgen und 7 Fehlern. OTIF = 33 / 40 = 82,5%.
| Ursache des Fehlers | Aufträge | Was ihn behebt |
|---|---|---|
| Linie hat rechtzeitig zu wenig produziert | 3 | OEE, vor allem die langen Stopps |
| Falsches Produkt zuerst produziert | 1 | Planeinhaltung |
| Transport verspätet | 2 | Logistik |
| Auftrag nach Annahmeschluss geändert | 1 | Kundenservice |
Nur 3 der 7 Fehler gehen auf die OEE der Linie zurück. Mehr Druck auf die Produktion behebt diese drei und sonst nichts. Teilen Sie die Fehler jede Woche so auf, damit das richtige Team jeden einzelnen verantwortet.
Wie nutzen Sie OEE, um OTIF zu schützen?
- Ermitteln Sie die Deckungs OEE für jede Linie: Wochenbedarf / mögliche Ausbringung in den geplanten Stunden.
- Zeigen Sie die laufende OEE der Woche gegen diesen Wert auf dem Tagesboard.
- Fällt die Woche unter die Deckung, handeln Sie früh: mehr Stunden, eine andere Linie oder ein Anruf beim Kunden.
- Bewerten Sie jeden Stopp danach, was er die Woche kostet, damit das größte Risiko zuerst behoben wird.
- Überprüfen Sie die Deckungs OEE, sobald sich Bedarf oder Produktmix ändern.
Unser Beitrag zu OEE vs Ausbringungsziel behandelt Tagesziele auf dieselbe Weise.
Warum ist die OTIF Methode für die Linie wichtig?
Ein Kunde, der je Karton zählt, sieht einen unvollständigen Auftrag als fast vollständig. Ein Kunde, der je Auftrag zählt, sieht ihn als Fehler. Dieselbe knappe Woche kann für einen Kunden gut und für einen anderen schlecht aussehen. Kennen Sie die Methode jedes großen Kunden und planen Sie den Linienpuffer für den strengsten.
Welche Fehler machen Werke bei OEE und OTIF?
- Der Produktion jeden OTIF Fehler anlasten.
- Auf einer Linie mit reichlich freier Kapazität der OEE hinterherjagen, während eine andere Linie an ihrer Grenze läuft.
- OTIF je Auftrag messen, während der Kunde je Karton misst.
- Eine Serie schlechter Schichten ignorieren, bis die LKWs unvollständig abfahren.
Wo Fabrico ins Spiel kommt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und Light MES stehen an erster Stelle. Automatische Stillstandserfassung und OEE live nach Linie und Schicht halten die Stopps hinter einer knappen Woche fest.
- OEE live nach Linie und Schicht, um die Woche mit der Deckungs OEE der Linie zu vergleichen.
- Verluste nach Geld sortiert, damit die teuersten Stopps zuerst kommen.
- Eine Ansicht über alle Werke, wenn eine knappe Linie in einem Werk von einem anderen aufgefangen werden kann.
Was ein Light MES abdeckt, lesen Sie in unserem Light MES Leitfaden. Sie starten auf einer Linie, mit einer Ausgangsbasis und einem vorab vereinbarten Entscheidungstermin. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot.
Häufig gestellte Fragen
Was ist der Unterschied zwischen OEE und OTIF?
OEE misst, wie gut eine Linie ihre geplante Zeit genutzt hat. OTIF misst, wie viele Aufträge den Kunden pünktlich und vollständig erreicht haben. OEE ist ein Einflussfaktor auf OTIF, neben Planung, Bestand und Transport. Eine gute OEE hilft OTIF am meisten, wenn die Linie nahe an ihrer Grenze läuft.
Verbessert eine höhere OEE den OTIF?
Nur wenn die Linie nahe an der Grenze dessen läuft, was sie produzieren muss. Oberhalb dieses Punktes wird zusätzliche OEE zu freier Kapazität. Das hilft trotzdem, weil es schlechte Wochen auffängt, verbessert OTIF aber nur, wenn die zusätzliche Ausbringung in mehr Aufträge fließt oder Überstunden ersetzt.
Wie berechnet man OTIF?
Zählen Sie die Aufträge, die im vereinbarten Zeitfenster und vollständig angekommen sind, und teilen Sie durch alle Aufträge des Zeitraums. Prüfen Sie, ob Ihr Kunde je Auftrag, je Auftragsposition oder je Karton zählt. Dieselbe Woche kann bei jeder der drei Methoden recht unterschiedlich abschneiden.
Was ist die Deckungs OEE?
So nennen wir die OEE, die eine Linie braucht, um den Wochenbedarf in ihren geplanten Stunden zu produzieren. Teilen Sie den Bedarf durch geplante Zeit x Idealgeschwindigkeit. Im Rechenbeispiel sind es 44,4%. Unter diesem Wert kann die Linie den Bedarf nicht ohne Bestand, Überstunden oder eine andere Linie decken.
Wer verantwortet OTIF in einem Werk?
Die gesamte Lieferkette. Die Produktion verantwortet den Anteil der Linie, die Planung die Reihenfolge und die Logistik den Transport. Teilen Sie jeden verfehlten Auftrag jede Woche nach Ursache auf. Dann verantwortet jedes Team seinen Teil, und die Produktion wird nicht für einen verspäteten LKW oder einen geänderten Auftrag verantwortlich gemacht.
Sehen Sie den Anteil Ihrer Linien am OTIF in einer Demo
Bringen Sie eine Linie, ihren Wochenbedarf und einen Monat Schichtdaten mit. Wir zeigen Ihnen ihre Deckungs OEE und die Stopps, die Aufträge gefährden.
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.