







 Iniciar sesión
 Blog
OEE vs OTIF: cómo llega el rendimiento de la línea al cliente

Puntos clave
- OTIF (on time in full, a tiempo y completo) = pedidos entregados a tiempo y completos / todos los pedidos.
- El OEE llega al OTIF por una sola vía: tener suficiente producto bueno antes de que salga el camión.
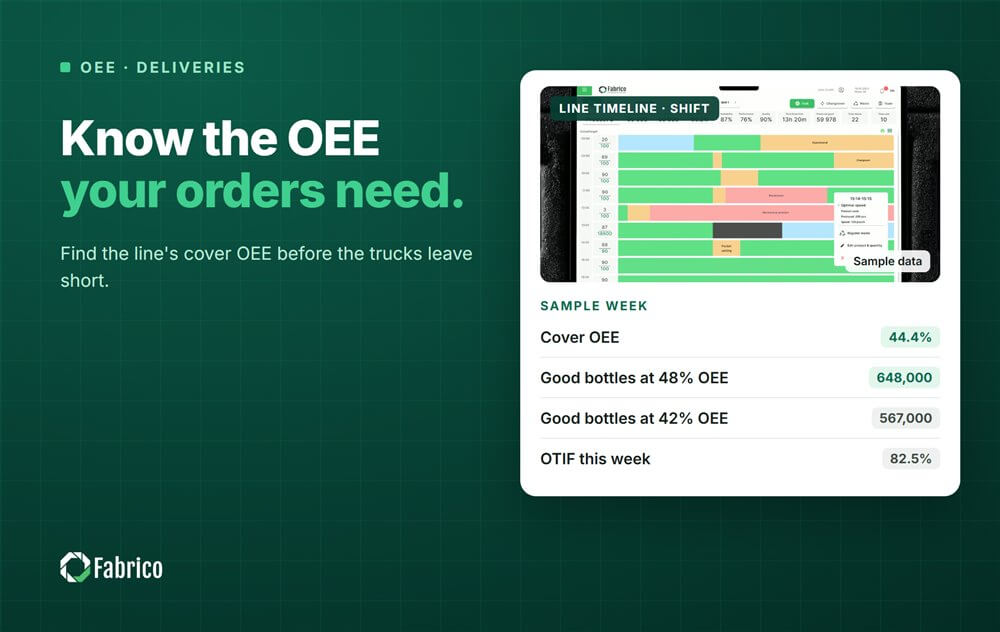
- La línea del ejemplo resuelto necesita un OEE de 44,4% para cubrir la demanda. Lo llamamos OEE de cobertura.
- En la semana del ejemplo solo 3 de los 7 pedidos fallidos venían de la línea.
Fabrico, software de OEE y light MES (sistema de ejecución de fabricación) con cámaras de IA, registra las paradas de forma automática y pone precio a cada pérdida. Los datos de pedidos y entregas se quedan en sus propios sistemas.
A continuación: las dos medidas, el OEE que necesita una línea para cubrir su demanda y cómo separar los fallos de OTIF por causa.
¿Qué es el OTIF?
OTIF significa a tiempo y completo. Un pedido solo cuenta si llega en la ventana acordada y con todas sus partidas completas.
- OTIF = pedidos a tiempo y completos / total de pedidos, en una semana o un mes.
- Algunos clientes lo cuentan por línea de pedido o por caja. Pregunte cuál usa el suyo.
Nuestra guía para mejorar el OTIF en fabricación cubre el lado de la entrega. Aquí nos quedamos en la línea.
¿Cómo se relaciona el OEE con el OTIF?
A través de la producción buena. Una línea con un OEE bajo hace menos unidades buenas en las mismas horas. Cuando la demanda queda muy por debajo de lo que la línea puede hacer, unos puntos de OEE importan mucho menos al cliente. El margen sigue absorbiendo las malas semanas.
Cuando la demanda está cerca de lo que la línea puede hacer, cada punto cuenta.
| Eslabón de la cadena | Medida | Responsable |
|---|---|---|
| La línea aprovecha bien su tiempo | OEE | Producción |
| Suficiente de los productos correctos | Cumplimiento y adherencia | Producción, planificación |
| Listo cuando llega el camión | Stock y expedición | Logística |
| Llega a tiempo y completo | OTIF | La cadena de suministro |
Nuestro artículo sobre cumplimiento del plan vs adherencia a la producción explica la segunda fila.
¿Qué OEE necesita una línea para cubrir la demanda? Un ejemplo resuelto
Línea de ejemplo (cifras ilustrativas, no de un cliente): una llenadora de 300 botellas por minuto nominales. Está planificada para 2 turnos de 450 minutos, 5 días a la semana.
Eso son 4.500 minutos, o 4,500 x 300 = 1.350.000 botellas a la velocidad ideal. Los clientes piden 600.000 a la semana.
- OEE necesario para cubrir la demanda = 600.000 / 1.350.000 = 44,4%.
- Con un 48% de OEE: 648.000 botellas buenas, 48.000 de margen.
- Con un 42% de OEE: 567.000 botellas buenas, faltan 33.000. Algunos pedidos salen tarde o incompletos, salvo que los cubra el stock o las horas extra.
La diferencia entre una semana tranquila y un problema de OTIF son seis puntos de OEE. Las plantas que conocen su OEE de cobertura ven venir el problema. Unos cuantos turnos malos seguidos son un riesgo de entrega mucho antes de que expedición lo note.
¿Todo fallo de OTIF es un problema de la línea? Un ejemplo resuelto
La misma Línea de ejemplo, una semana con 40 pedidos y 7 fallos. OTIF = 33 / 40 = 82,5%.
| Causa del fallo | Pedidos | Qué lo corrige |
|---|---|---|
| La línea hizo demasiado poco a tiempo | 3 | El OEE, sobre todo las paradas largas |
| Se fabricó primero el producto equivocado | 1 | La adherencia al plan |
| Transporte con retraso | 2 | Logística |
| Pedido cambiado después del cierre | 1 | Atención al cliente |
Solo 3 de los 7 fallos vienen del OEE de la línea. Apretar más a producción corrige esos tres y nada más. Separe los fallos así cada semana, para que cada uno tenga su equipo responsable.
¿Cómo se usa el OEE para proteger el OTIF?
- Calcule el OEE de cobertura de cada línea: demanda semanal / producción posible en las horas planificadas.
- Muestre en el tablero diario el OEE acumulado de la semana frente a esa cifra.
- Cuando la semana caiga por debajo de la cobertura, actúe pronto: más horas, otra línea o una llamada al cliente.
- Ponga precio a cada parada según lo que le cuesta a la semana, para corregir primero el mayor riesgo.
- Revise el OEE de cobertura cada vez que cambien la demanda o el mix de productos.
Nuestra nota sobre OEE vs objetivo de producción trata los objetivos diarios de la misma manera.
¿Por qué importa a la línea el método de cálculo del OTIF?
Un cliente que cuenta por caja ve un pedido incompleto como casi completo. Un cliente que cuenta por pedido lo ve como un fallo. La misma semana corta puede parecer bien a un cliente y mal a otro. Sepa qué método usa cada cliente grande y planifique el margen de la línea para el más estricto.
¿Qué errores cometen las plantas con el OEE y el OTIF?
- Culpar a producción de cada fallo de OTIF.
- Perseguir el OEE en una línea con mucha capacidad libre mientras otra está al límite.
- Medir el OTIF por pedido cuando el cliente lo mide por caja.
- Ignorar una racha de turnos malos hasta que los camiones salen incompletos.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero. El registro automático de paradas y el OEE en vivo por línea y turno dejan constancia de las paradas que hay detrás de una semana corta.
- OEE en vivo por línea y turno, para comparar la semana con el OEE de cobertura de la línea.
- Pérdidas ordenadas por dinero, para que las paradas más caras vayan primero.
- Una sola vista para todas las plantas, cuando otra planta puede cubrir a una línea que se queda corta.
Vea lo que cubre un light MES en nuestra guía de light MES. Se empieza en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe su presupuesto.
Preguntas frecuentes
¿Cuál es la diferencia entre OEE y OTIF?
El OEE mide lo bien que una línea aprovechó su tiempo planificado. El OTIF mide cuántos pedidos llegaron al cliente a tiempo y completos. El OEE es una de las entradas del OTIF, junto a la planificación, el stock y el transporte. Un buen OEE ayuda más al OTIF cuando la línea está cerca de su límite.
¿Un OEE más alto mejora el OTIF?
Solo cuando la línea está cerca del límite de lo que tiene que hacer. Por encima de ese punto, el OEE extra se convierte en capacidad libre. Eso sigue ayudando, porque absorbe las malas semanas, pero solo mejora el OTIF si la producción extra va a más pedidos o sustituye horas extra.
¿Cómo se calcula el OTIF?
Cuente los pedidos que llegaron en la ventana acordada y completos, y divida por todos los pedidos del periodo. Compruebe si su cliente cuenta por pedido, por línea de pedido o por caja. La misma semana puede dar resultados muy distintos con cada uno de los tres métodos.
¿Qué es el OEE de cobertura?
Es nuestro nombre para el OEE que necesita una línea para hacer la demanda semanal en sus horas planificadas. Divida la demanda por tiempo planificado x velocidad ideal. En el ejemplo resuelto es 44,4%. Por debajo de esa cifra, la línea no puede cubrir la demanda sin stock, horas extra u otra línea.
¿Quién es responsable del OTIF en una planta?
Toda la cadena de suministro. Producción responde de la parte de la línea, planificación de la secuencia y logística del transporte. Separe cada pedido fallido por causa todas las semanas. Así cada equipo responde de su parte y no se culpa a producción de un camión tarde o de un pedido cambiado.
Vea en una demo la parte de sus líneas en el OTIF
Traiga una línea, su demanda semanal y un mes de datos de turnos. Le mostraremos su OEE de cobertura y las paradas que ponen pedidos en riesgo.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.