





 Zaloguj
 Blog
OEE a OTIF: jak wydajność linii przekłada się na klienta

Najważniejsze wnioski
- OTIF (on time in full, na czas i w komplecie) = zamówienia dostarczone na czas i w komplecie / wszystkie zamówienia.
- OEE wpływa na OTIF przez jedno: wystarczającą ilość dobrego wyrobu, zanim odjedzie ciężarówka.
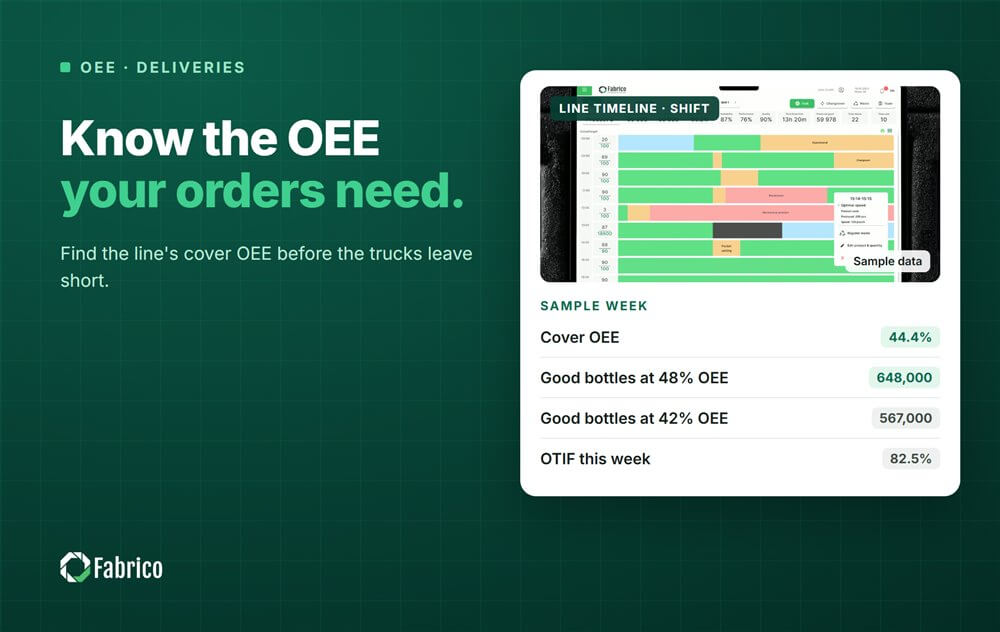
- Linia z przykładu potrzebuje OEE 44,4%, żeby pokryć popyt. Nazywamy to OEE pokrycia.
- W przykładowym tygodniu tylko 3 z 7 niezrealizowanych zamówień wynikały z linii.
Fabrico, oprogramowanie OEE i light MES (system realizacji produkcji) z kamerami AI, automatycznie rejestruje postoje i wycenia każdą stratę. Dane o zamówieniach i dostawach zostają w Waszych własnych systemach.
Poniżej: oba wskaźniki, OEE, którego linia potrzebuje, żeby pokryć popyt, i jak dzielić niezrealizowane OTIF według przyczyn.
Czym jest OTIF?
OTIF to skrót od on time in full, czyli na czas i w komplecie. Zamówienie liczy się tylko wtedy, gdy dotrze w uzgodnionym oknie, ze wszystkimi pozycjami.
- OTIF = zamówienia na czas i w komplecie / wszystkie zamówienia, za tydzień lub miesiąc.
- Niektórzy klienci liczą zamiast tego według pozycji zamówienia lub według kartonów. Zapytajcie, którą metodę stosuje Wasz klient.
Nasz poradnik o poprawie OTIF w produkcji opisuje stronę dostaw. Tutaj zostajemy przy linii.
Jak OEE łączy się z OTIF?
Przez dobrą produkcję. Linia z niskim OEE robi mniej dobrych sztuk w tych samych godzinach. Gdy popyt jest wyraźnie poniżej możliwości linii, kilka punktów OEE znaczy dla klienta dużo mniej. Zapas mocy wciąż amortyzuje słabe tygodnie.
Gdy popyt jest blisko możliwości linii, liczy się każdy punkt.
| Ogniwo łańcucha | Wskaźnik | Właściciel |
|---|---|---|
| Linia dobrze wykorzystuje swój czas | OEE | Produkcja |
| Wystarczająco dużo właściwych produktów | Realizacja i zgodność z planem | Produkcja, planowanie |
| Gotowe, gdy przyjeżdża ciężarówka | Zapasy i wysyłka | Logistyka |
| Dociera na czas i w komplecie | OTIF | Łańcuch dostaw |
Nasz artykuł o realizacji harmonogramu a zgodności produkcji z planem wyjaśnia drugi wiersz.
Jakiego OEE potrzebuje linia, żeby pokryć popyt? Przykład
Linia przykładowa (liczby poglądowe, nie klient): napełniarka o prędkości znamionowej 300 butelek na minutę. Plan to 2 zmiany po 450 minut, 5 dni w tygodniu.
To daje 4 500 minut, czyli 4 500 x 300 = 1 350 000 butelek przy prędkości idealnej. Klienci zamawiają 600 000 tygodniowo.
- OEE potrzebne do pokrycia popytu = 600 000 / 1 350 000 = 44,4%.
- Przy 48% OEE: 648 000 dobrych butelek, 48 000 zapasu.
- Przy 42% OEE: 567 000 dobrych butelek, 33 000 brakuje. Część zamówień wyjedzie z opóźnieniem lub niekompletna, chyba że pokryją je zapasy albo nadgodziny.
Różnica między spokojnym tygodniem a problemem z OTIF to sześć punktów OEE. Zakłady, które znają swoje OEE pokrycia, widzą kłopoty z wyprzedzeniem. Kilka słabych zmian z rzędu to ryzyko dla dostaw na długo przedtem, zanim odczuje je wysyłka.
Czy każde niezrealizowane OTIF to problem linii? Przykład
Ta sama linia przykładowa, jeden tydzień z 40 zamówieniami i 7 niezrealizowanymi. OTIF = 33 / 40 = 82,5%.
| Przyczyna | Zamówienia | Co to naprawia |
|---|---|---|
| Linia zrobiła za mało na czas | 3 | OEE, głównie długie postoje |
| Najpierw zrobiono zły produkt | 1 | Zgodność z planem |
| Spóźniony transport | 2 | Logistyka |
| Zamówienie zmienione po terminie granicznym | 1 | Obsługa klienta |
Tylko 3 z 7 niezrealizowanych zamówień wynikają z OEE linii. Mocniejsze dociskanie produkcji naprawi te trzy i nic więcej. Dzielcie niezrealizowane zamówienia w ten sposób co tydzień, żeby każdym zajmował się właściwy zespół.
Jak używać OEE do ochrony OTIF?
- Wyznaczcie OEE pokrycia dla każdej linii: tygodniowy popyt / możliwa produkcja w planowanych godzinach.
- Pokazujcie bieżące OEE tygodnia na tle tej wartości na codziennej tablicy.
- Gdy tydzień spada poniżej pokrycia, działajcie wcześnie: więcej godzin, inna linia albo telefon do klienta.
- Wyceniajcie każdy postój według tego, ile kosztuje tydzień, żeby największe ryzyko usuwać jako pierwsze.
- Weryfikujcie OEE pokrycia za każdym razem, gdy zmienia się popyt lub miks produktów.
Nasz tekst o OEE a celu produkcyjnym opisuje w ten sam sposób cele dzienne.
Dlaczego metoda liczenia OTIF ma znaczenie dla linii?
Klient, który liczy według kartonów, widzi niepełne zamówienie jako prawie kompletne. Klient, który liczy według zamówień, widzi je jako niezrealizowane. Ten sam słaby tydzień może wyglądać dobrze dla jednego klienta i źle dla drugiego. Wiedzcie, jaką metodę stosuje każdy duży klient, i planujcie zapas mocy linii pod najbardziej wymagającego.
Jakie błędy popełniają zakłady przy OEE i OTIF?
- Obwinianie produkcji za każde niezrealizowane OTIF.
- Pogoń za OEE na linii z dużym zapasem mocy, podczas gdy inna linia pracuje na granicy.
- Mierzenie OTIF według zamówień, gdy klient mierzy je według kartonów.
- Ignorowanie serii słabych zmian, aż ciężarówki wyjadą niepełne.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Na pierwszym miejscu są OEE i light MES. Automatyczna rejestracja przestojów i OEE na żywo dla każdej linii i zmiany zapisują postoje stojące za słabym tygodniem.
- OEE na żywo dla każdej linii i zmiany, żeby porównać tydzień z OEE pokrycia linii.
- Straty uszeregowane według pieniędzy, więc najdroższe postoje są pierwsze.
- Jeden widok dla wszystkich zakładów, gdy brak na linii w jednym zakładzie może pokryć inny.
Co obejmuje light MES, przeczytacie w naszym poradniku light MES. Zaczynacie od jednej linii, z bazą odniesienia i datą decyzji ustaloną z góry. Nie ma darmowego planu ani pakietów: każdy zakład dostaje indywidualną wycenę.
Najczęściej zadawane pytania
Jaka jest różnica między OEE a OTIF?
OEE mierzy, jak dobrze linia wykorzystała planowany czas. OTIF mierzy, ile zamówień dotarło do klienta na czas i w komplecie. OEE jest jednym z czynników OTIF, obok planowania, zapasów i transportu. Dobre OEE pomaga OTIF najbardziej wtedy, gdy linia jest blisko granicy swoich możliwości.
Czy wyższe OEE poprawia OTIF?
Tylko wtedy, gdy linia jest blisko granicy tego, co musi wyprodukować. Powyżej tego punktu dodatkowe OEE staje się zapasem mocy. To wciąż pomaga, bo amortyzuje słabe tygodnie, ale poprawia OTIF tylko wtedy, gdy dodatkowa produkcja idzie na kolejne zamówienia albo zastępuje nadgodziny.
Jak obliczyć OTIF?
Policzcie zamówienia, które dotarły w uzgodnionym oknie i w komplecie, i podzielcie przez wszystkie zamówienia w danym okresie. Sprawdźcie, czy klient liczy według zamówień, pozycji zamówienia czy kartonów. Ten sam tydzień może wypaść zupełnie inaczej w każdej z tych trzech metod.
Czym jest OEE pokrycia?
To nasza nazwa dla OEE, którego linia potrzebuje, żeby w planowanych godzinach wyprodukować tygodniowy popyt. Podzielcie popyt przez czas planowany x prędkość idealną. W przykładzie to 44,4%. Poniżej tej wartości linia nie pokryje popytu bez zapasów, nadgodzin albo innej linii.
Kto w zakładzie odpowiada za OTIF?
Cały łańcuch dostaw. Produkcja odpowiada za udział linii, planowanie za kolejność, a logistyka za transport. Co tydzień dzielcie każde niezrealizowane zamówienie według przyczyny. Wtedy każdy zespół odpowiada za swoją część, a produkcja nie jest obwiniana za spóźnioną ciężarówkę czy zmienione zamówienie.
Zobacz udział swoich linii w OTIF na demo
Przynieście dane jednej linii, jej tygodniowy popyt i miesiąc danych zmianowych. Pokażemy jej OEE pokrycia i postoje, które narażają zamówienia.
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.