






 Accedi
 Blog
OEE vs schedule attainment: volume, mix e capacità inutilizzata

Punti chiave
- Pezzi prodotti / pezzi pianificati è lo schedule attainment. Riguarda il volume.
- La production adherence limita ogni prodotto al suo piano. Verifica che abbiate fatto il mix giusto.
- OEE = produzione buona / quanto avrebbe potuto dare il tempo pianificato alla velocità ideale. Verifica la capacità.
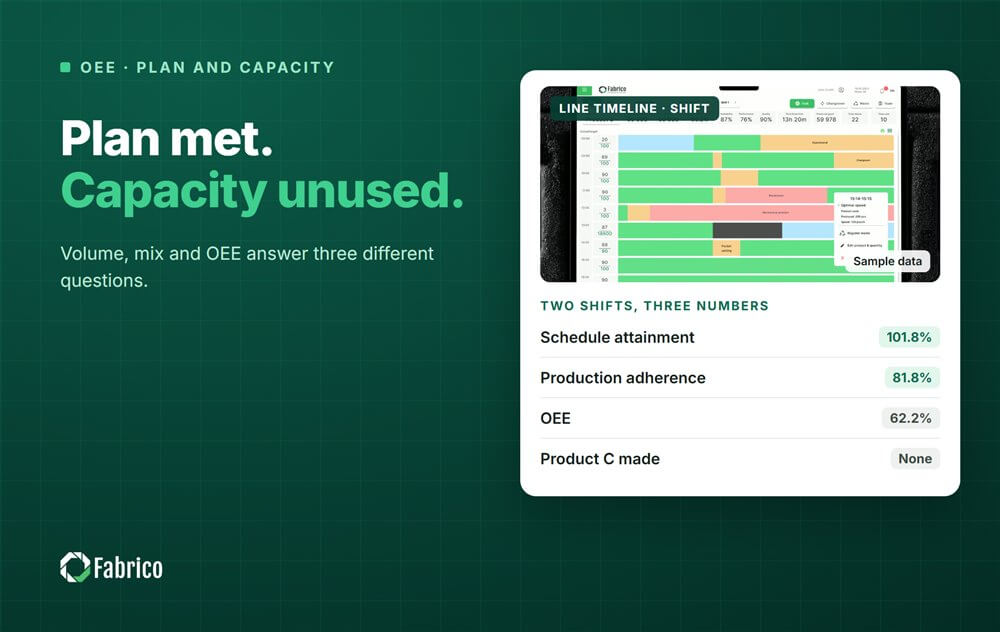
- Nell'esempio pratico, una linea raggiunge il 101,8% di attainment con un OEE del 62,2% e un'adherence dell'81,8%.
Fabrico, software di OEE e light MES (manufacturing execution system) con telecamere AI, registra le fermate in automatico e dà un prezzo a ogni perdita. Il piano resta ai vostri pianificatori e al vostro ERP (enterprise resource planning).
Qui sotto trovate le tre formule, una giornata di esempio in cui divergono, e cosa mettere sulla lavagna quotidiana.
Cos'è lo schedule attainment?
Lo schedule attainment confronta i pezzi prodotti con quelli pianificati, per un giorno, una settimana o un ordine. Alcuni stabilimenti lo limitano al piano, così produrre più del previsto non sembra un successo.
- Schedule attainment = pezzi prodotti / pezzi pianificati.
- Production adherence = somma, per ogni prodotto, del minore tra prodotto e pianificato / pezzi pianificati.
- Nessuno dei due dice quante ore ci sono volute.
Il nostro articolo su schedule attainment vs production adherence approfondisce il lato pianificazione.
In cosa è diverso l'OEE?
L'OEE confronta la produzione buona con il tempo pianificato alla velocità ideale: pezzi buoni x tempo ciclo ideale / tempo di produzione pianificato. Non gli interessa cosa chiedeva il piano.
Una linea che ha fatto esattamente il piano nel doppio del tempo necessario ha un OEE basso, anche se il pianificatore è contento.
| Misura | Cosa confronta, e cosa la peggiora |
|---|---|
| Schedule attainment | Pezzi prodotti rispetto al volume pianificato. Una linea lenta la peggiora solo se il piano prevedeva di più. |
| Production adherence | Ogni prodotto rispetto al suo piano. Produrre il prodotto sbagliato la peggiora. |
| OEE | Produzione buona rispetto alla velocità ideale sul tempo pianificato. Fermate, cicli lenti e scarti la peggiorano tutti. |
Come può una linea rispettare il piano con un OEE basso? Un esempio pratico
Linea di esempio (numeri illustrativi, non di un cliente): una riempitrice con velocità nominale di 200 bottiglie al minuto, pianificata su 2 turni, 900 minuti in totale. Alla velocità ideale fanno 900 x 200 = 180.000 bottiglie.
Il piano chiede 110.000 bottiglie, in tre gusti dello stesso formato, tutti con velocità nominale di 200 al minuto: A 50.000, B 40.000 e C 20.000. Tutte le bottiglie prodotte sono buone. Un lungo lotto di A va bene, e la squadra lo prolunga. C non parte mai.
| Prodotto | Pianificato | Prodotto | Conteggiato per l'adherence |
|---|---|---|---|
| A | 50.000 | 72.000 | 50.000 |
| B | 40.000 | 40.000 | 40.000 |
| C | 20.000 | 0 | 0 |
| Totale | 110.000 | 112.000 | 90.000 |
- Schedule attainment = 112.000 / 110.000 = 101,8%.
- Production adherence = 90.000 / 110.000 = 81,8%.
- OEE = 112.000 / 180.000 = 62,2%.
- Il piano stesso chiedeva 110.000 / 180.000 = 61,1% della produzione possibile.
Il volume sembra migliore del previsto. Il cliente che aveva ordinato C non riceve nulla. E il piano chiedeva solo il 61,1% della produzione possibile. Così 68.000 bottiglie di capacità, 180.000 meno le 112.000 prodotte, non compaiono mai in nessun report di piano.
Ogni numero intercetta un problema diverso. Per questo nessuno dei tre, da solo, può guidare uno stabilimento.
Quale numero va sulla lavagna quotidiana?
- Attainment e adherence insieme, perché il cliente sente sia il volume sia il mix.
- L'OEE accanto, perché mostra quanto di più potrebbe produrre la linea.
- La causa di ogni prodotto mancato: una fermata, il materiale, un cambio formato in ritardo o un prodotto mai avviato.
Quando l'OEE sale e la cadenza di piano resta la stessa, il guadagno si trasforma in tempo inattivo. La nostra nota su OEE vs target di produzione spiega come spostare il target man mano che la linea migliora.
Perché una linea può rispettare il piano e sprecare comunque capacità?
Perché i pianificatori pianificano su ciò che la linea fa di solito. Se la linea gira da anni intorno al 60%, il piano presume circa il 60%. Rispettare quel piano dimostra che la linea è stabile, non che è buona.
L'OEE mostra il divario tra il solito e il possibile. La nostra guida a capacità vs throughput spiega come quel divario diventa produzione reale.
Come si riporta l'attainment quando il piano cambia a metà settimana?
I piani cambiano: arriva un ordine urgente, un prodotto viene tolto, il materiale arriva in ritardo. Misurate attainment e adherence rispetto al piano congelato all'inizio della giornata, non al piano com'era a fine giornata. Tenete le modifiche su una riga separata con la loro causa. Altrimenti ogni modifica tardiva sembra un mancato della linea, oppure ne nasconde uno.
Quali errori fanno gli stabilimenti con questi numeri?
- Festeggiare un piano rispettato mentre un prodotto non è mai stato fatto.
- Lasciar proseguire un lotto che va bene e saltare il prodotto successivo.
- Lasciare invariata per anni la cadenza di piano mentre l'OEE migliora.
- Riportare l'OEE senza il piano, così nessuno sa se l'ordine è stato spedito.
Il ruolo di Fabrico
Fabrico è una Manufacturing Performance Platform con computer vision. OEE e light MES vengono prima di tutto. La registrazione automatica dei fermi e l'OEE in tempo reale per linea e turno mettono agli atti i minuti dietro un prodotto mancato.
- Registrazione automatica dei fermi, così un prodotto mancato a causa di una fermata ha agli atti la fermata, la sua durata e la sua causa.
- Ogni perdita valorizzata in denaro e ordinata, così le fermate più costose vengono prima.
- OEE in tempo reale per linea e turno, per la riunione quotidiana accanto ai dati di piano.
Il piano resta ai vostri pianificatori. Leggete cosa copre un light MES nella nostra guida al light MES. Si parte da una linea, con una baseline e una data di decisione concordate in anticipo. Non c'è un piano gratuito e non ci sono livelli: ogni stabilimento riceve un preventivo.
Domande frequenti
Qual è la differenza tra OEE e schedule attainment?
Lo schedule attainment misura i pezzi prodotti rispetto a quelli pianificati. L'OEE misura la produzione buona rispetto a quanto avrebbe potuto dare il tempo pianificato alla velocità ideale. L'attainment guarda il piano, l'OEE guarda la capacità. Una linea stabile può rispettare ogni settimana un piano modesto e avere comunque un OEE basso.
Qual è la differenza tra schedule attainment e production adherence?
L'attainment verifica il volume: la linea ha fatto tanti pezzi quanti pianificati? L'adherence verifica il mix: ha fatto ogni prodotto come pianificato? L'adherence limita ogni prodotto al suo piano, così i pezzi in più di un prodotto non possono nascondere quelli mancanti di un altro. Seguiteli entrambi sulla lavagna.
Una linea può rispettare il piano con un OEE basso?
Sì. Se il piano è stato costruito su una cadenza bassa, la linea può rispettarlo usando solo una parte della sua capacità. Nell'esempio pratico la linea raggiunge il 101,8% di attainment con un OEE del 62,2%. La capacità inutilizzata non compare mai in un report di piano, solo nell'OEE.
Come si calcola lo schedule attainment?
Dividete i pezzi prodotti per quelli pianificati per il giorno, la settimana o l'ordine. Contate solo i pezzi buoni spedibili. Alcuni stabilimenti limitano il risultato al piano, così la sovrapproduzione non sembra un successo. Per il mix di prodotti, affiancategli la production adherence.
Quale deve guardare un plant manager?
Tutti e tre, uno accanto all'altro. Attainment e adherence vi dicono se i clienti hanno ricevuto ciò che hanno ordinato. L'OEE vi dice quanta capacità è ancora sul tavolo. Ognuno intercetta un problema che gli altri non vedono, quindi nessuno dovrebbe stare da solo sulla lavagna quotidiana.
Guardate piano e OEE fianco a fianco in una demo
Portate una linea, una settimana di piani e i report di turno. Vi mostreremo dove sono finiti i minuti persi e quali prodotti hanno penalizzato.
Gli ultimi articoli dal nostro blog





Real Fabrico tiles, sample data.