







 Login
 Blog
OEE vs realizarea planului: volum, mix și capacitate nefolosită

Pe scurt
- Unități produse / unități planificate este realizarea planului. Ține de volum.
- Aderența la producție plafonează fiecare produs la planul lui. Verifică dacă ați făcut mixul corect.
- OEE = producția bună / ce ar putea da timpul planificat la viteza ideală. Verifică capacitatea.
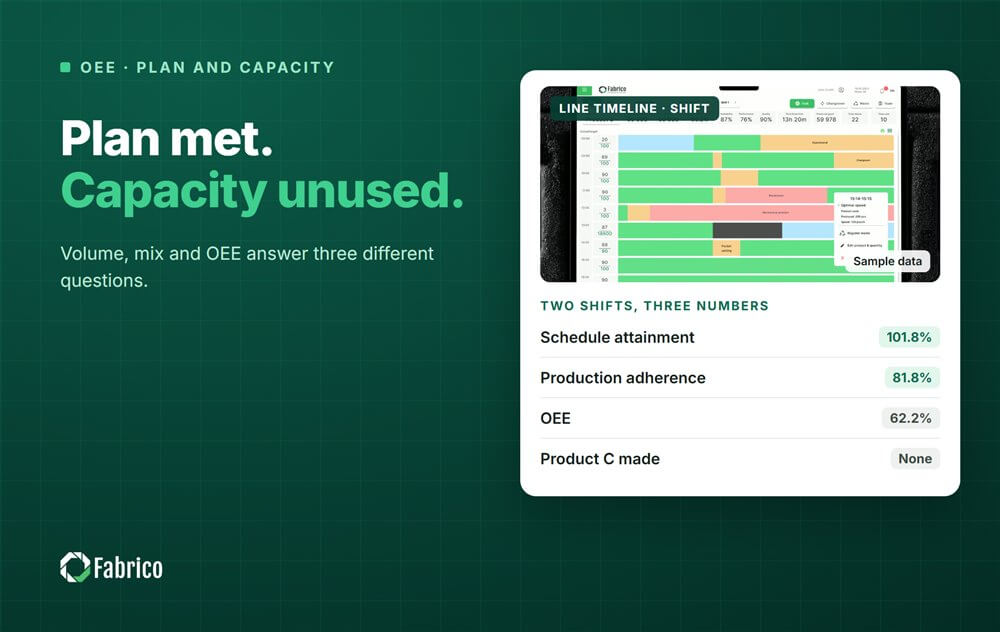
- În exemplul calculat, o linie atinge o realizare a planului de 101,8% la un OEE de 62,2%, cu o aderență de 81,8%.
Fabrico, software OEE și light MES (sistem de execuție a producției) cu camere AI, înregistrează automat opririle și evaluează fiecare pierdere în bani. Planul rămâne la planificatorii dumneavoastră și în sistemul ERP (planificarea resurselor întreprinderii).
Mai jos găsiți cele trei formule, o zi calculată în care ele se despart și ce să puneți pe tabla zilnică.
Ce este realizarea planului?
Realizarea planului compară unitățile produse cu unitățile planificate, pentru o zi, o săptămână sau o comandă. Unele fabrici o plafonează la plan, ca supraproducția să nu pară o victorie.
- Realizarea planului = unități produse / unități planificate.
- Aderența la producție = suma valorilor mai mici dintre produs și planificat, pentru fiecare produs / unități planificate.
- Niciuna nu spune câte ore a durat.
Articolul nostru despre realizarea planului vs aderența la producție acoperă mai detaliat partea de planificare.
Prin ce diferă OEE?
OEE compară producția bună cu timpul planificat la viteza ideală: numărul de unități bune x timpul de ciclu ideal / timpul planificat de producție. Nu îl interesează ce a cerut planul.
O linie care a făcut exact planul în dublul timpului de care avea nevoie are un OEE scăzut, chiar dacă planificatorul este mulțumit.
| Măsura | Ce compară și ce o afectează |
|---|---|
| Realizarea planului | Unitățile produse față de volumul planificat. O linie lentă o afectează doar dacă planul presupunea mai mult. |
| Aderența la producție | Fiecare produs față de planul lui. Producerea produsului greșit o afectează. |
| OEE | Producția bună față de viteza ideală pe timpul planificat. Opririle, ciclurile lente și rebuturile o afectează toate. |
Cum poate o linie să realizeze planul cu un OEE scăzut? Un exemplu calculat
Linie exemplu (cifre ilustrative, nu un client): o mașină de umplere cu viteza nominală de 200 de sticle pe minut, planificată pe 2 schimburi, 900 de minute în total. La viteza ideală, asta înseamnă 900 x 200 = 180.000 de sticle.
Planul cere 110.000, în trei arome ale aceleiași sticle, toate cu viteza nominală de 200 pe minut: A 50.000, B 40.000 și C 20.000. Toate sticlele produse sunt bune. O serie lungă pe A merge bine, iar echipa o continuă. C nu începe niciodată.
| Produs | Planificat | Produs efectiv | Socotit pentru aderență |
|---|---|---|---|
| A | 50.000 | 72.000 | 50.000 |
| B | 40.000 | 40.000 | 40.000 |
| C | 20.000 | 0 | 0 |
| Total | 110.000 | 112.000 | 90.000 |
- Realizarea planului = 112.000 / 110.000 = 101,8%.
- Aderența la producție = 90.000 / 110.000 = 81,8%.
- OEE = 112.000 / 180.000 = 62,2%.
- Planul însuși a cerut 110.000 / 180.000 = 61,1% din producția posibilă.
Volumul arată mai bine decât planul. Clientul care a comandat C nu primește nimic. Iar planul a cerut doar 61,1% din producția posibilă. Așa că o capacitate de 68.000 de sticle, 180.000 minus cele 112.000 produse, nu apare în niciun raport de plan.
Fiecare cifră prinde o altă problemă. De aceea niciuna dintre ele nu poate conduce singură o fabrică.
Ce cifră ar trebui să fie pe tabla zilnică?
- Realizarea și aderența împreună, pentru că clientul simte și volumul, și mixul.
- OEE lângă ele, pentru că arată cât de mult ar mai putea produce linia.
- Cauza fiecărui produs ratat: o oprire, materialul, o schimbare de format întârziată sau un produs care nu a început niciodată.
Când OEE crește și ritmul din plan rămâne același, câștigul se transformă în timp mort. Nota noastră despre OEE vs ținta de producție arată cum mutați ținta pe măsură ce linia se îmbunătățește.
De ce poate o linie să realizeze planul și totuși să irosească capacitate?
Pentru că planificatorii planifică după ce face linia de obicei. Dacă linia a mers de ani de zile la aproximativ 60%, planul presupune aproximativ 60%. Realizarea acestui plan dovedește că linia este stabilă, nu că este bună.
OEE arată diferența dintre obișnuit și posibil. Ghidul nostru despre capacitate vs debit explică cum această diferență devine producție reală.
Cum raportați realizarea când planul se schimbă la mijlocul săptămânii?
Planurile se schimbă: vine o comandă urgentă, un produs este retras, materialul întârzie. Măsurați realizarea și aderența față de planul înghețat la începutul zilei, nu față de planul de la final. Țineți modificările pe un rând separat, cu motivul lor. Altfel fiecare modificare târzie arată ca o ratare a liniei sau ascunde una.
Ce greșeli fac fabricile cu aceste cifre?
- Sărbătoresc un plan realizat în timp ce un produs nu a fost făcut deloc.
- Lasă o serie bună să continue și sar peste produsul următor.
- Lasă ritmul din plan neschimbat ani de zile, în timp ce OEE se îmbunătățește.
- Raportează OEE fără plan, așa că nimeni nu știe dacă s-a livrat comanda.
Unde se potrivește Fabrico
Fabrico este o platformă de performanță în producție bazată pe computer vision. OEE și light MES sunt pe primul loc. Înregistrarea automată a opririlor și OEE live pe linie și pe schimb pun în evidență minutele din spatele unui produs ratat.
- Înregistrare automată a opririlor, așa că un produs ratat din cauza unei opriri are înregistrate oprirea, durata și cauza ei.
- Fiecare pierdere evaluată în bani și ierarhizată, așa că opririle cele mai costisitoare vin primele.
- OEE live pe linie și pe schimb, pentru ședința zilnică, lângă cifrele planului.
Planul în sine rămâne la planificatorii dumneavoastră. Citiți ce acoperă un light MES în ghidul nostru light MES. Începeți pe o singură linie, cu o bază de referință și o dată de decizie stabilite dinainte. Nu există plan gratuit și nici niveluri: fiecare fabrică primește o ofertă.
Întrebări frecvente
Care este diferența dintre OEE și realizarea planului?
Realizarea planului măsoară unitățile produse față de unitățile planificate. OEE măsoară producția bună față de ce ar putea da timpul planificat la viteza ideală. Realizarea privește planul, OEE privește capacitatea. O linie stabilă poate realiza un plan modest în fiecare săptămână și totuși să aibă un OEE scăzut.
Care este diferența dintre realizarea planului și aderența la producție?
Realizarea verifică volumul: a făcut linia atâtea unități câte au fost planificate? Aderența verifică mixul: a făcut fiecare produs conform planului? Aderența plafonează fiecare produs la planul lui, așa că unitățile în plus dintr-un produs nu pot ascunde un deficit la altul. Urmăriți-le pe amândouă pe tablă.
Poate o linie să își realizeze planul cu un OEE scăzut?
Da. Dacă planul a fost construit pe un ritm scăzut, linia îl poate realiza folosind doar o parte din capacitate. În exemplul calculat, linia atinge o realizare de 101,8% la un OEE de 62,2%. Capacitatea nefolosită nu apare niciodată într-un raport de plan, doar în OEE.
Cum se calculează realizarea planului?
Împărțiți unitățile produse la unitățile planificate pentru zi, săptămână sau comandă. Numărați doar unitățile bune care pot fi livrate. Unele fabrici plafonează rezultatul la plan, ca supraproducția să nu pară un succes. Pentru mixul de produse, folosiți alături aderența la producție.
Pe care ar trebui să o urmărească un director de fabrică?
Pe toate trei, una lângă alta. Realizarea și aderența vă spun dacă clienții au primit ce au comandat. OEE vă spune câtă capacitate mai este pe masă. Fiecare prinde o problemă pe care celelalte o ratează, așa că niciuna nu ar trebui să stea singură pe tabla zilnică.
Vedeți planul și OEE unul lângă altul într-un demo
Aduceți o linie, o săptămână de planuri și rapoartele de schimb. Vă arătăm unde au fost minutele pierdute și ce produse au costat.
Related articles









Real Fabrico tiles, sample data.