







 Iniciar sesión
 Blog
OEE vs cumplimiento del plan: volumen, mix y capacidad sin usar

Puntos clave
- Unidades hechas / unidades planificadas es el cumplimiento del plan. Trata del volumen.
- La adherencia a la producción limita cada producto a su plan. Mide si se hizo el mix correcto.
- OEE = producción buena / lo que el tiempo planificado podía dar a la velocidad ideal. Mide la capacidad.
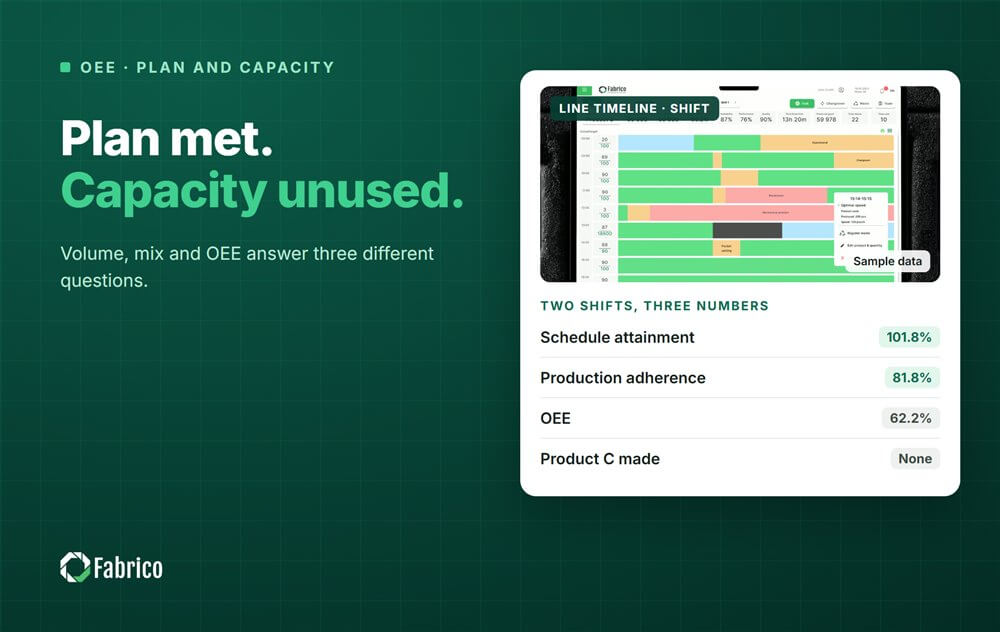
- En el ejemplo resuelto, una línea llega al 101,8% de cumplimiento con un 62,2% de OEE y una adherencia del 81,8%.
Fabrico, software de OEE y light MES (sistema de ejecución de fabricación) con cámaras de IA, registra las paradas de forma automática y pone precio a cada pérdida. El plan sigue en manos de sus planificadores y de su sistema ERP (planificación de recursos empresariales).
A continuación, las tres fórmulas, un día resuelto en el que se separan y qué poner en el tablero diario.
¿Qué es el cumplimiento del plan?
El cumplimiento del plan compara las unidades hechas con las planificadas, para un día, una semana o una orden. Algunas plantas lo limitan al plan, para que hacer más de lo planificado no parezca un éxito.
- Cumplimiento del plan = unidades hechas / unidades planificadas.
- Adherencia a la producción = suma del menor entre lo hecho y lo planificado de cada producto / unidades planificadas.
- Ninguna de las dos dice cuántas horas hicieron falta.
Nuestro artículo sobre cumplimiento del plan vs adherencia a la producción trata el lado de la planificación con más detalle.
¿En qué se diferencia el OEE?
El OEE compara la producción buena con el tiempo planificado a la velocidad ideal: unidades buenas x tiempo de ciclo ideal / tiempo de producción planificado. No le importa lo que pedía el plan.
Una línea que hizo justo el plan en el doble del tiempo necesario tiene un OEE bajo, aunque el planificador esté contento.
| Medida | Qué compara y qué la perjudica |
|---|---|
| Cumplimiento del plan | Unidades hechas frente al volumen planificado. Una línea lenta solo lo perjudica si el plan suponía más. |
| Adherencia a la producción | Cada producto frente a su plan. Hacer el producto equivocado la perjudica. |
| OEE | Producción buena frente a la velocidad ideal durante el tiempo planificado. Las paradas, los ciclos lentos y el rechazo lo perjudican. |
¿Cómo puede una línea cumplir el plan con un OEE bajo? Un ejemplo resuelto
Línea de ejemplo (cifras ilustrativas, no de un cliente): una llenadora de 200 botellas por minuto nominales, planificada para 2 turnos, 900 minutos en total. A la velocidad ideal eso son 900 x 200 = 180.000 botellas.
El plan pide 110.000, en tres sabores de la misma botella, todos a 200 por minuto nominales: A 50.000, B 40.000 y C 20.000. Todas las botellas hechas son buenas. Una tirada larga de A va bien y el equipo la alarga. C no llega a empezar.
| Producto | Planificado | Hecho | Contado para adherencia |
|---|---|---|---|
| A | 50.000 | 72.000 | 50.000 |
| B | 40.000 | 40.000 | 40.000 |
| C | 20.000 | 0 | 0 |
| Total | 110.000 | 112.000 | 90.000 |
- Cumplimiento del plan = 112.000 / 110.000 = 101,8%.
- Adherencia a la producción = 90.000 / 110.000 = 81,8%.
- OEE = 112.000 / 180.000 = 62,2%.
- El propio plan pedía 110.000 / 180.000 = 61,1% de la producción posible.
El volumen parece mejor de lo planificado. El cliente que pidió C no recibe nada. Y el plan pedía solo el 61,1% de la producción posible. Así, 68.000 botellas de capacidad, 180.000 menos las 112.000 hechas, no aparecen en ningún informe del plan.
Cada cifra detecta un problema distinto. Por eso ninguna de ellas sola puede dirigir una planta.
¿Qué cifra debe ir en el tablero diario?
- Cumplimiento y adherencia juntos, porque el cliente nota tanto el volumen como el mix.
- El OEE al lado, porque muestra cuánto más podría hacer la línea.
- El motivo de cada producto no hecho: una parada, material, un cambio de formato tardío o un producto que no llegó a empezar.
Cuando el OEE sube y el ritmo del plan no cambia, la mejora se convierte en tiempo ocioso. Nuestra nota sobre OEE vs objetivo de producción explica cómo mover el objetivo a medida que mejora la línea.
¿Por qué una línea puede cumplir el plan y aun así desperdiciar capacidad?
Porque los planificadores planifican con lo que la línea suele hacer. Si la línea lleva años rondando el 60%, el plan supone un 60%. Cumplir ese plan demuestra que la línea es estable, no que sea buena.
El OEE muestra la distancia entre lo habitual y lo posible. Nuestra guía sobre capacidad vs throughput explica cómo esa distancia se convierte en producción real.
¿Cómo se informa el cumplimiento cuando el plan cambia a mitad de semana?
Los planes cambian: entra un pedido urgente, se retira un producto, el material llega tarde. Mida el cumplimiento y la adherencia contra el plan congelado al inicio del día, no contra el plan tal como terminó. Anote los cambios en una línea aparte con su motivo. Si no, cada cambio tardío parece un fallo de la línea, o esconde uno.
¿Qué errores cometen las plantas con estas cifras?
- Celebrar un plan cumplido cuando un producto no se hizo nunca.
- Dejar que una buena tirada siga y saltarse el producto siguiente.
- Mantener el ritmo del plan durante años mientras el OEE mejora.
- Informar el OEE sin el plan, de modo que nadie sabe si el pedido salió.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero. El registro automático de paradas y el OEE en vivo por línea y turno dejan constancia de los minutos que hay detrás de un producto no hecho.
- Registro automático de paradas, para que un producto que no se hizo por una parada tenga registrada la parada, su duración y su motivo.
- Cada pérdida con precio en dinero y ordenada, para que las paradas más caras vayan primero.
- OEE en vivo por línea y turno, para la reunión diaria junto a las cifras del plan.
El plan sigue en manos de sus planificadores. Vea lo que cubre un light MES en nuestra guía de light MES. Se empieza en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe su presupuesto.
Preguntas frecuentes
¿Cuál es la diferencia entre el OEE y el cumplimiento del plan?
El cumplimiento del plan mide las unidades hechas frente a las planificadas. El OEE mide la producción buena frente a lo que el tiempo planificado podía dar a la velocidad ideal. El cumplimiento mira el plan, el OEE mira la capacidad. Una línea estable puede cumplir un plan modesto cada semana y seguir teniendo un OEE bajo.
¿Cuál es la diferencia entre cumplimiento del plan y adherencia a la producción?
El cumplimiento mide el volumen: ¿hizo la línea tantas unidades como se planificaron? La adherencia mide el mix: ¿hizo cada producto según el plan? La adherencia limita cada producto a su plan, así que las unidades de más de un producto no pueden tapar la falta de otro. Siga las dos en el tablero.
¿Puede una línea cumplir su plan con un OEE bajo?
Sí. Si el plan se hizo con un ritmo bajo, la línea puede cumplirlo usando solo una parte de su capacidad. En el ejemplo resuelto la línea llega al 101,8% de cumplimiento con un 62,2% de OEE. La capacidad sin usar no aparece nunca en un informe del plan, solo en el OEE.
¿Cómo se calcula el cumplimiento del plan?
Divida las unidades hechas por las planificadas para el día, la semana o la orden. Cuente solo unidades buenas que se puedan expedir. Algunas plantas limitan el resultado al plan, para que la sobreproducción no parezca un éxito. Para el mix de productos, use la adherencia a la producción a su lado.
¿Cuál debe vigilar un director de planta?
Las tres, una al lado de la otra. El cumplimiento y la adherencia le dicen si los clientes recibieron lo que pidieron. El OEE le dice cuánta capacidad queda sobre la mesa. Cada una detecta un problema que las otras no ven, así que ninguna debería estar sola en el tablero diario.
Vea el plan y el OEE juntos en una demo
Traiga una línea, una semana de planes y los partes de turno. Le mostraremos dónde estuvieron los minutos perdidos y qué productos costaron.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.