






 Login
 Blog
OEE vs atingimento do programa: volume, mix e capacidade não usada

Principais pontos
- Unidades produzidas / unidades planejadas é o atingimento do programa (schedule attainment). Ele trata de volume.
- A aderência à produção limita cada produto ao seu plano. Ela confere se você fez o mix certo.
- OEE = produção boa / o que o tempo planejado poderia render na velocidade ideal. Ele confere a capacidade.
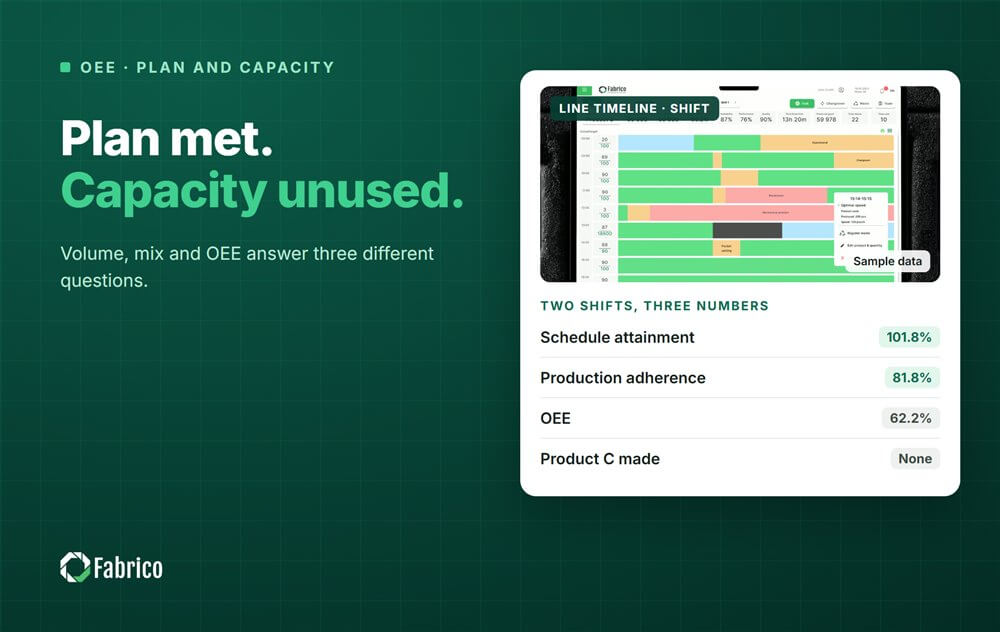
- No exemplo prático, uma linha chega a 101,8% de atingimento com 62,2% de OEE e aderência de 81,8%.
A Fabrico, software de OEE e light MES (manufacturing execution system) com câmeras com IA, registra as paradas automaticamente e coloca preço em cada perda. O seu plano continua com os seus planejadores e com o seu sistema ERP (enterprise resource planning).
A seguir estão as três fórmulas, um dia de exemplo em que elas se separam e o que colocar no quadro diário.
O que é atingimento do programa?
O atingimento do programa compara as unidades produzidas com as unidades planejadas, em um dia, uma semana ou uma ordem. Algumas fábricas limitam o número ao plano, para que produzir mais que o planejado não pareça uma vitória.
- Atingimento do programa = unidades produzidas / unidades planejadas.
- Aderência à produção = soma do menor valor entre produzido e planejado para cada produto / unidades planejadas.
- Nenhum dos dois diz quantas horas foram necessárias.
Nosso artigo sobre atingimento do programa vs aderência à produção trata do lado do planejamento com mais detalhes.
Em que o OEE é diferente?
O OEE compara a produção boa com o tempo planejado na velocidade ideal: contagem boa x tempo de ciclo ideal / tempo de produção planejado. Ele não se importa com o que o plano pediu.
Uma linha que fez exatamente o plano no dobro do tempo necessário tem um OEE baixo, mesmo que o planejador esteja contente.
| Medida | O que ela compara, e o que a prejudica |
|---|---|
| Atingimento do programa | Unidades produzidas contra o volume planejado. Uma linha lenta só prejudica o número se o plano previa mais. |
| Aderência à produção | Cada produto contra o seu plano. Fazer o produto errado prejudica o número. |
| OEE | Produção boa contra a velocidade ideal no tempo planejado. Paradas, ciclos lentos e refugos prejudicam o número. |
Como uma linha pode cumprir o plano com OEE baixo? Um exemplo prático
Linha de exemplo (números ilustrativos, não é um cliente): uma enchedora com velocidade nominal de 200 garrafas por minuto, planejada para 2 turnos, 900 minutos no total. Na velocidade ideal, isso dá 900 x 200 = 180.000 garrafas.
O plano pede 110.000, em três sabores da mesma garrafa, todos com velocidade nominal de 200 por minuto: A 50.000, B 40.000 e C 20.000. Todas as garrafas produzidas são boas. Uma corrida longa de A vai bem, e a equipe a mantém. C nunca começa.
| Produto | Planejado | Produzido | Contado para a aderência |
|---|---|---|---|
| A | 50.000 | 72.000 | 50.000 |
| B | 40.000 | 40.000 | 40.000 |
| C | 20.000 | 0 | 0 |
| Total | 110.000 | 112.000 | 90.000 |
- Atingimento do programa = 112.000 / 110.000 = 101,8%.
- Aderência à produção = 90.000 / 110.000 = 81,8%.
- OEE = 112.000 / 180.000 = 62,2%.
- O próprio plano pedia 110.000 / 180.000 = 61,1% da produção possível.
O volume parece melhor que o planejado. O cliente que pediu C não recebe nada. E o plano pedia só 61,1% da produção possível. Então 68.000 garrafas de capacidade, 180.000 menos as 112.000 produzidas, nunca aparecem em nenhum relatório do plano.
Cada número pega um problema diferente. É por isso que nenhum deles sozinho consegue tocar uma fábrica.
Qual número deve ir para o quadro diário?
- Atingimento e aderência juntos, porque o cliente sente tanto o volume quanto o mix.
- OEE ao lado deles, porque mostra quanto mais a linha poderia fazer.
- O motivo de cada produto que faltou: uma parada, material, um setup atrasado ou um produto que nunca começou.
Quando o OEE sobe e a taxa do plano continua a mesma, o ganho vira tempo ocioso. Nossa nota sobre OEE vs meta de produção mostra como mover a meta à medida que a linha melhora.
Por que uma linha pode cumprir o plano e ainda desperdiçar capacidade?
Porque os planejadores planejam com base no que a linha costuma fazer. Se a linha roda há anos em torno de 60%, o plano assume cerca de 60%. Cumprir esse plano prova que a linha é estável, não que ela é boa.
O OEE mostra a distância entre o habitual e o possível. Nosso guia sobre capacidade vs throughput explica como essa distância vira produção real.
Como reportar o atingimento quando o plano muda no meio da semana?
Planos mudam: chega um pedido urgente, um produto é retirado, o material atrasa. Meça o atingimento e a aderência contra o plano congelado no início do dia, não contra o plano como terminou. Mantenha as mudanças em uma linha separada, com o seu motivo. Caso contrário, toda mudança tardia parece uma falha da linha, ou esconde uma.
Quais erros as fábricas cometem com esses números?
- Comemorar um plano cumprido enquanto um produto nunca foi feito.
- Deixar uma corrida boa continuar e pular o próximo produto.
- Manter a taxa do plano igual por anos enquanto o OEE melhora.
- Reportar o OEE sem o plano, e ninguém sabe se o pedido foi expedido.
Onde a Fabrico entra
A Fabrico é uma plataforma de performance industrial (Manufacturing Performance Platform) com visão computacional. OEE e light MES vêm em primeiro lugar. O registro automático de paradas e o OEE ao vivo por linha e turno deixam registrados os minutos por trás de um produto que faltou.
- Registro automático de paradas, para que um produto que faltou por causa de uma parada tenha registrados a parada, a duração e o motivo.
- Cada perda com preço em dinheiro e classificada, para que as paradas mais caras venham primeiro.
- OEE ao vivo por linha e turno, para a reunião diária, ao lado dos números do plano.
O plano em si continua com os seus planejadores. Veja o que um light MES cobre no nosso guia de light MES. Você começa em uma linha, com uma linha de base e uma data de decisão combinadas com antecedência. Não há plano gratuito nem planos escalonados: cada fábrica recebe um orçamento.
Perguntas frequentes
Qual é a diferença entre OEE e atingimento do programa?
O atingimento do programa mede as unidades produzidas contra as unidades planejadas. O OEE mede a produção boa contra o que o tempo planejado poderia render na velocidade ideal. O atingimento olha para o plano, o OEE olha para a capacidade. Uma linha estável pode cumprir um plano modesto toda semana e ainda ter um OEE baixo.
Qual é a diferença entre atingimento do programa e aderência à produção?
O atingimento confere o volume: a linha fez tantas unidades quanto o planejado? A aderência confere o mix: ela fez cada produto como planejado? A aderência limita cada produto ao seu plano, para que unidades extras de um produto não escondam a falta de outro. Acompanhe os dois no quadro.
Uma linha pode cumprir o plano com OEE baixo?
Sim. Se o plano foi montado sobre uma taxa baixa, a linha pode cumpri-lo usando só parte da sua capacidade. No exemplo prático, a linha chega a 101,8% de atingimento com 62,2% de OEE. A capacidade não usada nunca aparece em um relatório do plano, só no OEE.
Como calcular o atingimento do programa?
Divida as unidades produzidas pelas unidades planejadas para o dia, a semana ou a ordem. Conte só as unidades boas que podem ser expedidas. Algumas fábricas limitam o resultado ao plano, para que a superprodução não pareça sucesso. Para o mix de produtos, use a aderência à produção junto.
Qual deles um gerente de fábrica deve acompanhar?
Os três, lado a lado. O atingimento e a aderência dizem se os clientes receberam o que pediram. O OEE diz quanta capacidade ainda está na mesa. Cada um pega um problema que os outros deixam passar, então nenhum deles deve ficar sozinho no quadro diário.
Veja o plano e o OEE lado a lado em uma demonstração
Traga uma linha, uma semana de planos e os relatórios de turno. Vamos mostrar onde estavam os minutos perdidos e quais produtos eles custaram.
Latest from our blog





Real Fabrico tiles, sample data.