


 Iniciar sesión
 Blog
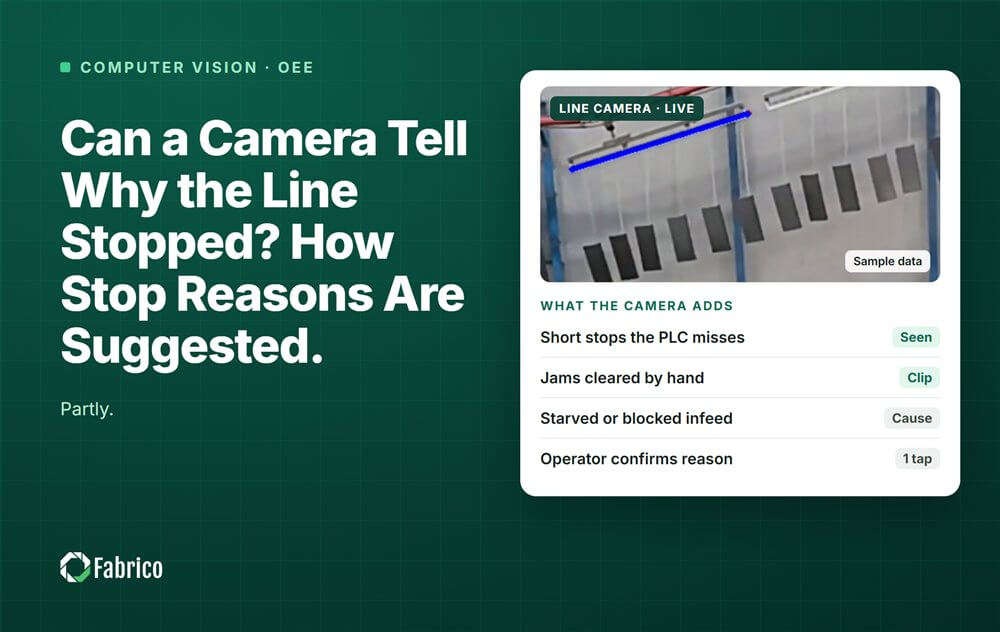
¿Puede una cámara decir por qué se detuvo la línea? Cómo se sugieren las razones de parada

Puntos clave
- Una cámara sugiere, no decide. Nombra una causa probable a partir de lo que vio, por ejemplo un atasco en la entrada.
- El operario la confirma o la cambia con un toque. El clip queda unido al paro como evidencia.
- Se contabilizan las paradas cortas por debajo de su umbral, no se preguntan.
- La causa confirmada alimenta el Pareto de paradas y la OEE (efectividad global del equipo) por línea y turno.
- No puede ver dentro del controlador, juzgar una pieza según su especificación ni saber por qué una persona detuvo la línea.
En cifras
- Las grandes plantas sufren de media 25 incidentes de parada no planificados al mes, frente a 42 en 2019. (Siemens, 2024)
- 28% de los grandes fabricantes de EE. UU. sitúan los sistemas de visión como primera o segunda prioridad de inversión para los próximos 24 meses. (Deloitte, 2025)
- La inspección óptica automatizada es el caso de uso industrial de IA líder, con una cuota de alrededor del 11% entre los 48 casos que sigue IoT Analytics. (IoT Analytics, 2025)
Sí, en parte: una cámara puede sugerir una causa probable para una parada, y el operario la confirma con un toque. No puede probar la causa por sí sola. Añade un clip corto de los momentos antes de la parada, de modo que la causa se compruebe con lo que realmente ocurrió, no con la memoria.
Fabrico es una plataforma de rendimiento de fabricación habilitada con visión por ordenador. Su software de OEE y MES ligero registra las paradas automáticamente, valora cada pérdida en dinero y muestra la OEE en directo por línea y turno.
¿Qué puede ver una cámara cuando una línea se para?
Una cámara en la línea es un testigo. Un PLC (controlador lógico programable) conoce el estado de la máquina, pero a menudo no puede mostrar que el producto dejó de moverse. Una cámara puede hacerlo, y ve estas escenas:
- Un atasco en la entrada: producto volcado o apilado donde entra en la máquina.
- Un bloqueo: la salida está llena, así que la máquina no tiene dónde poner el producto.
- Una entrada vacía: no llega nada, por lo que la máquina está desabastecida por una estación aguas arriba.
- Una intervención manual: se abre una protección y alguien entra para limpiar o ajustar la máquina.
- Nada en campo de visión: no hay causa visible, por lo que no hay sugerencia.
La sugerencia describe la escena; una persona que conoce la línea nombra la causa. Nuestra guía sobre monitorización de producción basada en cámara explica dónde apuntar la cámara y cómo la luz la afecta.
¿Cómo sugiere una cámara una razón de parada, paso a paso?
- El paro recibe una marca temporal. Una señal PLC utilizable sirve como reloj. Sin señal, la cámara marca el momento en que el producto deja de moverse.
- El paro recibe un clip. Comienza unos segundos antes, de modo que esta introducción muestra lo que llevó al paro.
- Una sugerencia aparece en la pantalla de la línea, por ejemplo "Suggested: infeed jam", tomada de la propia lista de causas de la planta.
- El operario confirma o cambia con un toque. Si está mal, elige el código correcto. El clip queda siempre adjunto.
- Las paradas cortas se cuentan, no se preguntan. Por debajo del umbral de la planta, por ejemplo dos minutos, no hay pregunta. Preguntar por cada atasco de 30 segundos acostumbra a la gente a pulsar cualquier cosa.
- La causa confirmada alimenta los informes: el Pareto de paradas y la OEE por línea y turno, junto a los minutos y el coste.
Una sugerencia no es una causa hasta que una persona la confirma. Una vez confirmada, la razón de la cámara y la escrita caen en la misma columna. Nuestra guía sobre microparadas muestra qué hacer con las paradas cortas. Para la configuración, lea cómo conectar cámaras de línea a los códigos de tiempo de inactividad MES.
¿Qué no puede decirle una cámara sobre una parada?
Una cámara ve un campo de visión, con un rango de iluminación. No puede decir:
- Qué pasó dentro del controlador. Una falla de accionamiento o un sensor fallido parece una máquina que simplemente se detuvo.
- Si una pieza estaba fuera de especificación. Una caja mal pegada puede parecer normal en vídeo. Esto no es inspección de producto.
- Por qué una persona paró la línea, por ejemplo para revisar un sello. El clip muestra una parada sin fallo visible.
- Qué está fuera de cuadro o con mala luz. Un atasco detrás de una protección o un reflejo de una ventana pueden ocultar la causa.
Así que el operario permanece en el bucle. La cámara convierte "¿qué pasó?" en "¿es esto correcto?". El clip también protege al operario: la reunión de la mañana habla de la máquina, no de quién estaba allí.
¿Cómo se ve una razón de parada sugerida en un ejemplo práctico?
Línea de muestra (números ilustrativos, no un cliente). Un etiquetador de botellas funciona a 200 botellas por minuto. Es la primera hora tras un cambio, de 06:00 a 07:00. Una cámara cubre la entrada, la salida y la revista de etiquetas. El umbral de paradas cortas es de 2 minutos.
Antes de la cámara, el PLC registraba paradas de 2 minutos o más, y el operario escribía las razones al final de la hora. Las paradas más cortas se descartaban. Aquí la misma hora con sugerencias:
| Inicio | Minutos | Qué muestra el clip | Sugerido | Confirmado por el operario |
|---|---|---|---|---|
| 06:04 a 06:52 | 4 (4 paradas cortas) | Botellas volcadas en la entrada | Paradas cortas, no preguntadas | Contadas como paradas cortas |
| 06:11 | 4 | Botellas apiladas en la entrada | Atasco en la entrada | Atasco en la entrada |
| 06:23 | 6 | Salida llena, etiquetador esperando | Bloqueado aguas abajo | Bloqueado por la empacadora |
| 06:38 | 5 | Protección abierta en la revista de etiquetas | Intervención manual | Empalme de bobina de etiquetas |
| 06:47 | 3 | Entrada vacía, no llegan botellas | Desabastecido aguas arriba | Desabastecido por paro del llenador |
| 06:55 | 3 | Máquina inmóvil, nada visible | Sin sugerencia | Fallo sensor de etiquetas |
| Total | 25 |
Nota metodológica: Línea de muestra, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y de la fórmula mostrada con él, por lo que puede repetir el cálculo con los números de su propia línea.
La tabla de razones para la hora, antes y después:
| Razón | Antes: de memoria (min) | Después: sugerido y confirmado (min) |
|---|---|---|
| Atasco | 7 | 4 |
| Paradas cortas en la entrada | No registrado | 4 |
| Bloqueado por la empacadora | 0 | 6 |
| Empalme de bobina de etiquetas | 0 | 5 |
| Desabastecido por paro del llenador | 0 | 3 |
| Fallo sensor de etiquetas | 0 | 3 |
| Otro | 14 | 0 |
| Total registrado | 21 | 25 |
- Tiempo de paro registrado: 21 minutos antes, 25 después. Los 4 minutos extra son las paradas cortas que el antiguo registro dejó fuera.
- Porcentaje de "Otro": 14 / 21 = 66.7% antes, 0% después.
- El operario mantuvo 3 de 5 sugerencias, cambió 1 y completó 1 que la cámara no pudo ver.
- Pérdida de producción: 25 x 200 = 5.000 botellas. Con un margen de muestra de $0.10 por botella (€0.10 en una planta euro), eso es $500 para la hora, o €500.
Antes, los 3 minutos desabastecidos se registraban como atasco, y "Otro" era la barra más grande. Después, esos minutos se cargan al llenador aguas arriba, y la empacadora y la bobina de etiquetas aparecen.
¿Cómo empezar a usar las razones de parada por cámara?
Empiece por la pérdida, no por la cámara:
- Elija la estación donde las paradas acaban con más frecuencia en "Otro".
- Depure la lista de razones primero. Una cámara no puede arreglar una mala lista.
- Acepte el umbral de paradas cortas con las personas que operan la línea.
- Revise cada mañana las paradas no confirmadas. Nuestra guía sobre tiempos de inactividad no clasificados muestra cómo.
Para ver el clip junto al gráfico OEE, lea sobre un panel OEE con contexto de vídeo.
Fabrico comienza con un piloto en una línea. Vea cómo un paro obtiene su clip y su razón sugerida en la página de la funcionalidad visión por ordenador para OEE. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Prueba de una planta nombrada: Ficosota elevó la OEE de planta de 53.1% a 59.6%, con una buena subida de producción del 23.2% mensual de junio a septiembre de 2026. Lea el caso Ficosota.
Toyota llama a jidoka "automatización con un toque humano": la máquina se detiene ante un problema, y una persona decide qué ocurre a continuación. (Toyota, Toyota Production System)
Preguntas frecuentes
¿Puede una cámara encontrar la causa raíz de una parada?
No por sí sola. Muestra la escena antes de la parada y sugiere una causa probable, como un atasco en la entrada. Por qué las botellas se volcaron es algo que el equipo debe averiguar, con el clip y los códigos de fallo delante. Use el clip para iniciar la conversación de causa raíz.
¿Qué pasa si el operario ignora la sugerencia?
En una buena configuración, la parada permanece sin confirmar. Sus minutos siguen contando como tiempo perdido en la OEE y aparece en la revisión diaria con su clip. Confirmar debe ser más rápido que ignorar: un toque en la pantalla de la línea justo tras la reanudación.
¿Vigila la cámara a los operarios?
No debería. Una cámara de razones de parada vigila producto y máquinas y no da puntuaciones por operario. Las directrices de vídeo del European Data Protection Board (3/2019) indican que los empleadores no deben basarse en el consentimiento para vídeo en el trabajo. Esto no es asesoramiento legal: consúltelo con su delegado de protección de datos y, en Alemania, con el comité de empresa.
¿Dónde se procesa el vídeo y cuánto tiempo se conservan los clips?
Pregunte al equipo técnico del proveedor y obtenga la respuesta por escrito. Dónde se procesa el vídeo, cuánto tiempo se conservan los clips y quién puede abrirlos depende del producto y de sus normas de TI. Acepte estos puntos antes de que se instale la primera cámara.
Artículos relacionados


Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.