


 Iniciar sesión
 Blog
Módulos MES que realmente necesita: Una lista corta para plantas reales

Puntos clave
- La mayoría de las plantas usan cuatro módulos MES cada día: recogida de datos, tiempo de inactividad y OEE, informes de turno y seguimiento de cambios de formato.
- La planificación, los registros de lotes y la genealogía importan solo cuando tus productos o normas lo requieren.
- Elige módulos por las pérdidas en tus líneas, no por una lista de funciones del proveedor.
- Un módulo que nadie abre tras el go live es un coste, no una característica.
Los módulos MES que la mayoría de las plantas realmente necesitan son recogida de datos, seguimiento de tiempo de inactividad y OEE, informes de turno y seguimiento de cambios de formato. Todo lo demás es útil solo cuando una norma, cliente o producto específico lo exige.
Esta guía es para gerentes de planta e ingenieros que redactan una lista corta de MES. Fabrico, un MES ligero construido alrededor de OEE y el tiempo de inactividad, cubre el núcleo diario; enumeramos los demás módulos con honestidad para que veas dónde encaja cada uno.
¿Qué módulos MES existen?
El modelo MESA, ahora con ISA, definió 11 funciones MES en 1997, entre ellas la recogida de datos, el análisis de rendimiento y la gestión de mantenimiento. ISA 95 Parte 3 agrupa el trabajo del Nivel 3 en cuatro áreas: producción, calidad, inventario y mantenimiento. Los proveedores empaquetan estos en módulos con sus propios nombres, pero la lista es similar en todas partes.
¿Qué módulos usan las plantas cada día?
| Módulo | Usado a diario por | ¿Se necesita? |
|---|---|---|
| Recogida de datos de máquina | Todos, en segundo plano | Siempre |
| Tiempo de inactividad y OEE | Operarios, supervisores, responsables | Siempre |
| Informes de turno y diarios | Supervisores, responsables | Siempre |
| Seguimiento de cambios de formato | Líderes de línea, ingenieros | Si cambias de formato cada semana |
| Controles de calidad en línea | Operarios, calidad | Si los controles están en papel hoy |
| Órdenes de trabajo de mantenimiento | Técnicos | Como complemento, a menudo un CMMS |
| Planificación detallada | Planificadores | Si tienes muchas rutas |
| Registros de lote electrónicos | Calidad, auditores | Sólo si una norma lo requiere |
| Genealogía de material | Calidad, logística | Sólo si un cliente o una norma lo requiere |
Los tres primeros son donde reside el valor diario. Transforman las señales de máquina en una lista de pérdidas sobre las que un equipo puede actuar antes del siguiente turno.
¿Por qué empezar por tiempo de inactividad y OEE?
Porque es donde es más fácil encontrar el dinero perdido. OEE multiplica Disponibilidad, Rendimiento y Calidad, por lo que muestra paradas, pérdida de velocidad y rechazos en un número. La mayoría de las plantas se sitúan más cerca del 60% que del 85% que Nakajima (1984) llamó clase mundial, y las paradas cortas y la pérdida de velocidad se esconden en el Rendimiento. Un módulo de tiempo de inactividad que registre cada parada hace visible ese tiempo oculto. Nuestra guía sobre códigos de motivo para OEE amigables con el operario cubre la parte que hace que los datos sean utilizables.
¿Qué módulos quedan inactivos tras el go live?
- Planificación en plantas con pocos productos y tiradas estables. Los planificadores mantienen su hoja de cálculo.
- Seguimiento de mano de obra donde duplica el sistema de fichaje.
- Control de documentos cuando el sistema de calidad ya lo hace.
- Analítica avanzada que nadie tiene tiempo para abrir.
Una encuesta industrial encontró que el 43% de los fabricantes no utilizan eficazmente los datos que recogen. Comprar menos módulos y usar todos vence a comprar muchos y usar dos.
Un ejemplo práctico: elegir módulos por pérdida
Planta tipo (números ilustrativos, no un cliente): una planta de productos domésticos con 3 líneas, 450 minutos de tiempo planificado por turno, 2 turnos.
| Pérdida encontrada en una semana de datos registrados | Minutos por línea y turno | Módulo que la aborda |
|---|---|---|
| Paradas cortas en la cerradora | 18 | Tiempo de inactividad y OEE |
| Rumentos por encima del estándar | 15 | Seguimiento de cambios de formato |
| Esperando la liberación de calidad | 8 | Controles de calidad en línea |
| Averías | 6 | Órdenes de trabajo de mantenimiento |
| Esperando una decisión de planificación | 2 | Planificación |
Las paradas cortas y los cambios suman 33 de los 49 minutos perdidos, o el 67%. La planta empieza con tiempo de inactividad, OEE y seguimiento de cambios. Las comprobaciones de calidad en línea vienen después. La planificación, con 2 minutos, aún no merece un módulo.
¿Quién debe ser el responsable de cada módulo en la planta?
Un módulo funciona solo cuando hay una persona que lo posee. Dé a cada uno un responsable nombrado antes del go live y escriba lo que esa persona comprueba cada día.
- Tiempo de inactividad y OEE: el gerente de producción, que dirige la revisión diaria de pérdidas.
- Seguimiento de cambios: el líder de línea o el ingeniero de proceso, que mantiene el tiempo estándar por par de formatos.
- Informes de turno: el supervisor de turno, que firma el informe antes de la entrega.
- Controles de calidad en línea: el responsable de calidad, que establece los límites y revisa los holds.
- Códigos de motivo: una persona para toda la planta, para que la lista se mantenga corta y igual en cada línea.
Si no puede nombrar un propietario para un módulo, es una señal clara de que la planta todavía no lo necesita. Déjelo fuera y revíselo en la siguiente evaluación.
¿Cómo comprobar una lista de módulos en una demo?
- Pida al proveedor que muestre cada módulo en una línea real, no en diapositivas.
- Pregunte quién lo usa cada día y para qué decisión.
- Pregunte qué datos necesita y quién mantiene esos datos limpios.
- Elimine cualquier módulo que no tenga usuario diario en su planta.
Nuestro artículo sobre light MES vs OEE software ayuda si compara herramientas de distintos tamaños, y coste, tiempo y equipo de implementación MES cubre el esfuerzo detrás de cada módulo.
Dónde encaja Fabrico
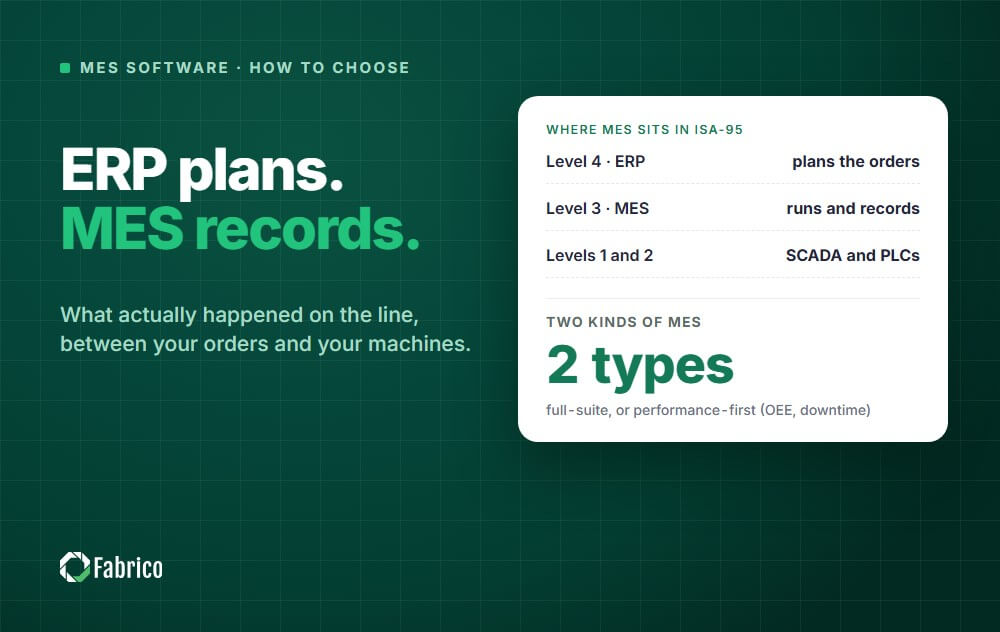
Fabrico es una Manufacturing Performance Platform con visión por ordenador. OEE y el light MES vienen primero. Una máquina se conecta a través de su PLC, un dispositivo Fabrico IoT o una cámara AI, por lo que la máquina en sí no necesita PLC. Fabrico trabaja en el espacio ISA 95 Nivel 2 a Nivel 3; no es un ERP y no reemplaza el Nivel 4.
- Registro automático de paradas, con OEE en directo por línea y turno.
- El operario confirma la razón de la parada con un solo toque, y donde una cámara vigila la máquina, el clip queda como evidencia.
- Pérdidas valoradas en dinero y clasificadas, de modo que la parada más costosa sube a la cima.
- Una vista única a través de plantas para grupos con varios centros.
- Una orden de trabajo con su coste para el técnico adecuado cuando una parada es una avería, como beneficio adicional.
Resultados concretos: en Ficosota, el OEE global pasó de 53.1% a 59.6% y la producción buena aumentó 23.2% al mes; ABB informa de 20% menos tiempo de inactividad. Se empieza en una línea, con una línea base y una fecha de decisión acordada por adelantado. No hay plan gratuito ni niveles: cada planta recibe un presupuesto.
Vea el núcleo diario en nuestra página de light MES.
Preguntas frecuentes
¿Cuáles son los módulos centrales de un MES?
Recogida de datos, seguimiento de tiempo de inactividad y OEE, e informes. El seguimiento de cambios y los controles de calidad en línea están a continuación en la mayoría de las plantas.
¿Es la planificación un módulo MES imprescindible?
Sólo en plantas con muchas rutinas o reordenaciones constantes. Las plantas estables suelen planificar bien en el ERP o en una hoja de cálculo.
¿Qué módulos MES pueden esperar?
Todo aquello para lo que actualmente no exista una pérdida. Muchas plantas añaden más tarde un enlace de mantenimiento, de modo que una avería se convierte en una orden de trabajo con su coste, vinculada a los datos de tiempo de inactividad.
¿Cuántos módulos MES debo comprar al principio?
Los que requieran sus pérdidas. Empiece con el núcleo y añada módulos cuando una pérdida o una norma lo demande.
¿Qué es el modelo MESA 11?
Una lista de 11 funciones MES de 1997 de MESA, ahora con ISA. Es una lista de comprobación útil, no una lista que hay que comprar entera.
Compruebe su lista de módulos en una demo
Lleve una línea y su lista corta. Mostraremos qué módulos necesitan realmente sus pérdidas.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.