


 Connexion
 Blog
Modules MES dont vous avez vraiment besoin : Une courte liste pour les usines réelles

Principaux enseignements
- La plupart des usines utilisent quatre modules MES chaque jour : collecte de données, suivi des arrêts et OEE, rapports de poste et suivi des changements de format.
- La planification, les enregistrements de lot et la traçabilité ne comptent que lorsque vos produits ou règles l'exigent.
- Choisissez les modules en fonction des pertes sur vos lignes, pas d'une liste de fonctionnalités du fournisseur.
- Un module que personne n'ouvre après la mise en service est un coût, pas une fonctionnalité.
Les modules MES dont la plupart des usines ont réellement besoin sont la collecte de données, le suivi des arrêts et de l'OEE, les rapports de poste et le suivi des changements de format. Le reste n'est utile que lorsqu'une règle, un client ou un produit spécifique l'exige.
Ce guide s'adresse aux responsables d'usine et aux ingénieurs qui rédigent une shortlist MES. Fabrico, un MES léger construit autour de l'OEE et des arrêts, couvre le cœur quotidien ; nous listons honnêtement les autres modules pour que vous puissiez voir où chacun se situe.
Quels modules MES existent ?
Le modèle MESA, désormais avec ISA, a défini 11 fonctions MES en 1997, parmi lesquelles la collecte de données, l'analyse de performance et la gestion de la maintenance. ISA 95 Partie 3 regroupe le travail du niveau 3 en quatre domaines : production, qualité, inventaire et maintenance. Les éditeurs emballent ces fonctions en modules avec leurs propres noms, mais la liste est similaire partout.
Quels modules les usines utilisent-elles quotidiennement ?
| Module | Utilisé quotidiennement par | Besoin ? |
|---|---|---|
| Collecte de données machine | Tous, en arrière-plan | Toujours |
| Arrêts et OEE | Opérateurs, superviseurs, responsables | Toujours |
| Rapports de poste et quotidiens | Superviseurs, responsables | Toujours |
| Suivi des changements de format | Chefs de ligne, ingénieurs | Si vous changez de format chaque semaine |
| Contrôles qualité en ligne | Opérateurs, qualité | Si les contrôles sont sur papier aujourd'hui |
| Ordres de travail maintenance | Techniciens | En complément, souvent via un GMAO |
| Planification détaillée | Planificateurs | Si vous avez de nombreuses gammes |
| Dossiers de lot électroniques | Qualité, auditeurs | Seulement si une règle l'exige |
| Généalogie des matériaux | Qualité, logistique | Seulement si un client ou une règle l'exige |
Les trois premiers sont là où se trouve la valeur quotidienne. Ils transforment les signaux machines en une liste de pertes sur lesquelles une équipe peut agir avant la prochaine équipe.
Pourquoi commencer par les arrêts et l'OEE ?
Parce que c'est là que l'argent perdu se repère le plus facilement. L'OEE multiplie Disponibilité, Performance et Qualité, elle montre donc arrêts, perte de vitesse et rebut en un seul chiffre. La plupart des usines se situent plus près de 60% que des 85% que Nakajima (1984) qualifiait de niveau mondial, et les courts arrêts et la perte de vitesse se cachent dans la Performance. Un module d'arrêts qui enregistre chaque arrêt rend ce temps caché visible. Notre guide sur les codes raison opérateur-friendly pour l'OEE couvre la partie qui rend les données exploitables.
Quels modules restent inactifs après la mise en service ?
- Planification dans les usines avec peu de produits et des séries stables. Les planificateurs gardent leur feuille de calcul.
- Suivi du travail là où il duplique le système de pointage.
- Gestion des documents lorsque le système qualité le gère déjà.
- Analytique avancée que personne n'a le temps d'ouvrir.
Une enquête industrielle a montré que 43% des fabricants n'utilisent pas efficacement les données qu'ils collectent. Acheter moins de modules et les utiliser tous vaut mieux que d'en acheter beaucoup et n'en utiliser que deux.
Un exemple pratique : choisir les modules selon les pertes
Usine type (chiffres illustratifs, pas un client) : une usine de produits ménagers avec 3 lignes, 450 minutes de temps prévu par poste, 2 postes.
| Perte trouvée dans une semaine de données enregistrées | Minutes par ligne et par poste | Module qui y répond |
|---|---|---|
| Courts arrêts sur la capsuleuse | 18 | Arrêts et OEE |
| Changements au-delà du standard | 15 | Suivi des changements de format |
| Attente de libération qualité | 8 | Contrôles qualité en ligne |
| Pannes | 6 | Ordres de travail maintenance |
| Attente d'une décision de planning | 2 | Planification |
Les courts arrêts et les changements représentent 33 des 49 minutes perdues, soit 67%. L'usine commence par les arrêts, l'OEE et le suivi des changements. Les contrôles qualité en ligne viennent ensuite. La planification, à 2 minutes, ne justifie pas encore un module.
Qui doit être propriétaire de chaque module en usine ?
Un module ne fonctionne que s'il a une personne propriétaire. Donnez à chacun un propriétaire nommé avant la mise en service et notez ce que cette personne vérifie chaque jour.
- Arrêts et OEE : le responsable production, qui anime la revue quotidienne des pertes.
- Suivi des changements : le chef de ligne ou l'ingénieur procédés, qui tient le temps standard par paire de formats.
- Rapports de poste : le superviseur de poste, qui signe le rapport avant la passation.
- Contrôles qualité en ligne : le responsable qualité, qui fixe les limites et examine les blocages.
- Codes raison : une personne pour l'ensemble de l'usine, afin que la liste reste courte et identique sur chaque ligne.
Si vous ne pouvez pas nommer un propriétaire pour un module, c'est un signe évident que l'usine n'en a pas encore besoin. Ne l'incluez pas et réexaminez-le lors du prochain bilan.
Comment vérifier une liste de modules lors d'une démo ?
- Demandez au fournisseur de montrer chaque module sur une ligne réelle, pas des slides.
- Demandez qui l'utilise chaque jour et pour quelle décision.
- Demandez quelles données il nécessite et qui garde ces données propres.
- Éliminez tout module qui n'a pas d'utilisateur quotidien dans votre usine.
Notre guide sur light MES vs OEE software aide si vous comparez des outils de tailles différentes, et coûts, temps et équipe d'implémentation MES couvre l'effort derrière chaque module.
Où se situe Fabrico
Fabrico est une Manufacturing Performance Platform dotée de vision par ordinateur. L'OEE et le light MES viennent en premier. Une machine se connecte via son automate, un appareil Fabrico IoT ou une caméra IA, donc la machine elle-même n'a pas besoin d'automate. Fabrico opère dans l'espace ISA 95 Niveau 2 à Niveau 3 ; ce n'est pas un ERP et ne remplace pas le Niveau 4.
- Enregistrement automatique des arrêts, avec l'OEE en direct par ligne et par poste.
- L'opérateur confirme la raison de l'arrêt en une touche, et lorsque une caméra surveille la machine, l'extrait vidéo reste comme preuve.
- Pertes chiffrées en valeur monétaire et classées, de sorte que l'arrêt le plus coûteux remonte en tête.
- Une vue unique à travers les usines pour les groupes ayant plusieurs sites.
- Un ordre de travail avec son coût pour le bon technicien quand un arrêt est une panne, en avantage secondaire.
Résultats nommés : chez Ficosota, l'OEE usine est passée de 53,1% à 59,6% et la production bonne a augmenté de 23,2% par mois ; ABB signale 20% de temps d'arrêt en moins. Vous commencez sur une ligne, avec une ligne de base et une date de décision convenues à l'avance. Il n'existe pas de plan gratuit et il n'y a pas de paliers : chaque usine reçoit un devis.
Voyez le cœur quotidien sur notre page Light MES.
Questions fréquentes
Quels sont les modules de base d'un MES ?
Collecte de données, suivi des arrêts et de l'OEE, et reporting. Le suivi des changements et les contrôles qualité en ligne suivent de près dans la plupart des usines.
La planification est-elle un module MES indispensable ?
Seulement dans les usines avec de nombreuses routings ou un réordonnancement constant. Les usines stables planifient souvent bien dans l'ERP ou un tableur.
Quels modules MES peuvent attendre ?
Tout ce pour quoi il n'y a pas actuellement de perte. De nombreuses usines ajoutent plus tard un lien maintenance, afin qu'une panne devienne un ordre de travail avec son coût lié aux données d'arrêt.
Combien de modules MES dois-je acheter au départ ?
Le minimum requis par vos pertes. Commencez par le cœur, puis ajoutez des modules lorsqu'une perte ou une règle l'exige.
Qu'est-ce que le modèle MESA 11 ?
Une liste de 11 fonctions MES publiée en 1997 par MESA, désormais avec ISA. C'est une checklist utile, pas une liste à acheter intégralement.
Vérifiez votre liste de modules en démo
Apportez une ligne et votre shortlist. Nous montrerons quels modules vos pertes nécessitent réellement.
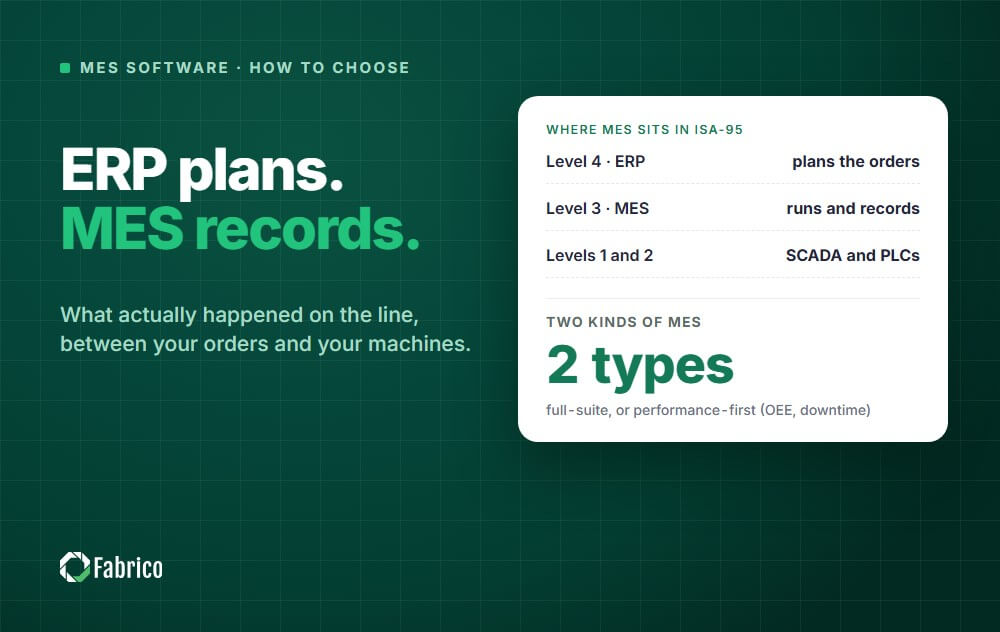









Tuiles Fabrico réelles, données d'exemple.