


 Iniciar sesión
 Blog
Software MES: qué hace, cuánto cuesta equivocarse y cómo elegir (2026)

Resumen
El software MES es la capa de ejecución de una planta: convierte el plan del ERP en trabajo en la línea y registra lo que realmente ocurrió. Existen dos grandes tipos: un MES de suite completa, organizado en torno a la orden de producción, y un MES centrado en el rendimiento (MES ligero), que empieza por el OEE, las paradas y el monitoreo de la producción.
- El error costoso es pagar por funciones que no usarás en años mientras las paradas, la marcha lenta y los rechazos siguen sin verse.
- Prueba a cada proveedor en tu propia línea: captura de datos, tiempo hasta los primeros datos, experiencia del operador, reglas de OEE, integración con el ERP, seguridad y precios.
- Empieza con una línea piloto, mídela contra una línea base y luego despliega línea por línea con las mismas reglas.
Muchos proyectos de MES arrancan con una pregunta que nadie en planta sabe responder con seguridad: ¿por qué perdió tiempo esa línea ayer? El ERP muestra lo que debía fabricarse, la pizarra muestra lo que alguien recordó, y el dinero se pierde en la distancia entre ambos.
Esta guía es para el responsable de planta, de operaciones o de TI que tiene que elegir un software de sistema de ejecución de manufactura. Es neutral con respecto a los proveedores hasta la sección sobre dónde encaja Fabrico.
Para la definición de manual y los niveles de la ISA-95, lee nuestra guía sobre qué es un sistema de ejecución de manufactura.
Qué hace el software MES
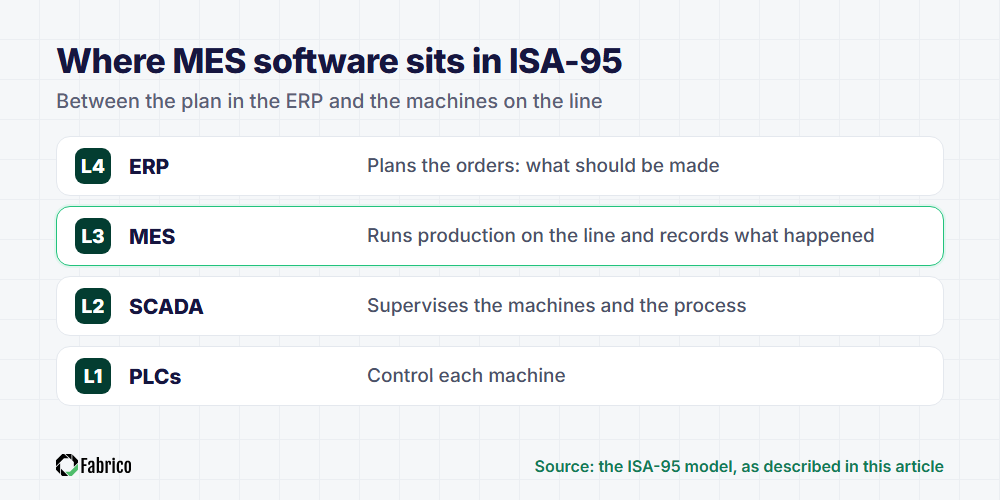
En el modelo ISA-95, el MES se sitúa en el Nivel 3, entre el ERP que planifica las órdenes y los PLC y el SCADA que controlan las máquinas. Su trabajo es dirigir la producción mientras ocurre y mantener un registro en el que se pueda confiar.
El modelo MESA describe once funciones de un MES. En palabras sencillas, responden cuatro preguntas.
¿Qué está pasando ahora mismo en la línea?
- Recolección de datos: señales de marcha, parada y conteo de las máquinas, más la información del operador, como la causa de una parada.
- Análisis de rendimiento: OEE (eficiencia global de los equipos), paradas por causa, pérdidas de velocidad y rechazos, por línea, máquina y turno.
¿Qué se produce a continuación y quién lo hace?
- Programación: la secuencia de órdenes en cada línea, según la capacidad y las fechas de entrega.
- Despacho: liberación de órdenes, lotes o trabajos a una línea o estación de trabajo.
- Gestión de recursos y de personal: qué máquinas, herramientas y personas están disponibles, y quién está calificado para cada trabajo.
¿Se fabricó bien y podemos demostrarlo?
- Gestión de calidad: controles en proceso, rechazos y retrabajos, registrados por producto y por línea.
- Genealogía y trazabilidad: qué materiales, lotes y parámetros intervinieron en cada lote o número de serie.
- Control documental y gestión de procesos: la instrucción de trabajo, receta o revisión correcta en el puesto, y los pasos realizados en orden.
¿Seguirán funcionando las máquinas?
- Gestión de mantenimiento: reparación de averías, trabajo preventivo e historial de cada máquina.
Ninguna planta necesita las once funciones el primer día. La pregunta útil es cuál de estos cuatro problemas te cuesta más hoy.
Cuánto cuesta equivocarse con el software MES
Los proyectos de MES fallidos rara vez fallan por las funciones. Fallan en el piso de producción, de cinco maneras conocidas.
- Software que nadie usa. Si registrar una parada lleva demasiado tiempo, los operadores vuelven al papel y el sistema muestra un panorama ordenado pero equivocado.
- Cifras en las que nadie confía. Cuando las causas de parada son notas escritas a mano y las reglas del OEE están ocultas, las reuniones discuten la cifra en lugar de la pérdida.
- Un proyecto que nunca llega a la línea. Un alcance "big bang" que abarque todas las funciones puede agotar el presupuesto antes de que una sola línea genere un informe útil.
- Una integración que se rompe. Una interfaz a medida con el ERP, sin responsable, falla en la siguiente actualización y los dos sistemas se desalinean.
- Paradas y reparaciones en sistemas separados. Producción registra la avería en un sistema y mantenimiento registra la reparación en otro, de modo que nadie ve qué arreglo eliminó qué pérdida.
Ninguno de estos casos es un error del software. Son errores de selección y de despliegue, y las pérdidas siguen corriendo mientras duran.
MES de suite completa frente a MES ligero centrado en el rendimiento
Un MES de suite completa se construye en torno a la orden de producción. Cubre programación, despacho, rutas, instrucciones de trabajo, calidad, genealogía y control documental, y suele requerir un proyecto en toda la planta.
Un MES centrado en el rendimiento, a menudo llamado MES ligero (light MES o MES lite), se construye en torno a la máquina y sus pérdidas. Empieza por la recolección de datos, el monitoreo de producción en tiempo real, el seguimiento de paradas y el OEE, y algunos productos incluyen el mantenimiento en el mismo sistema.
Nuestra comparación de ocho opciones de software de control de piso de producción cubre ambos tipos.
| Pregunta | MES de suite completa | MES centrado en el rendimiento |
|---|---|---|
| Se construye en torno a | La orden de producción | La máquina y sus pérdidas |
| Primer valor | Ejecución controlada y trazable | Pérdidas visibles con su causa |
| Inicio típico | Varias funciones, en toda la planta | Una línea piloto |
| Mejor encaje | Plantas reguladas o de alta variedad | Plantas que pierden tiempo y producción |
| Riesgo principal | Una larga espera hasta el primer resultado | Vacíos a nivel de orden que se cubren después |
Cuándo encaja un MES de suite completa
- Los reguladores o los clientes exigen genealogía completa o registros electrónicos de lote.
- La alta variedad de producción hace que el despacho, las rutas y las instrucciones de trabajo sean el dolor diario.
- Tienes el equipo y el tiempo para cambiar varios procesos a la vez.
Cuándo encaja un MES centrado en el rendimiento
- Tus mayores pérdidas son las paradas, la marcha lenta y los rechazos, y nadie puede ordenarlas por causa.
- Tu ERP gestiona las órdenes razonablemente bien, y el punto ciego es la propia línea.
- Producción y mantenimiento discuten sobre las mismas averías desde registros separados.
- Necesitas un resultado probado en una línea antes de que se apruebe un proyecto en toda la planta.
Muchas plantas empiezan por el rendimiento y añaden funciones a nivel de orden más adelante. Para ver en qué se solapan ambos, consulta en qué se diferencian el software de OEE y el MES.
Lo que un MES debe cubrir cambia según el sector. Descubre qué importa en la línea en manufactura de alimentos, bebidas, envases y empaques, cosmética, inyección de plásticos, fabricación metálica y proveedores de automoción.
Cómo evaluar un software MES
Una demostración con datos de ejemplo prueba poco. Pide a cada proveedor preseleccionado que muestre estos puntos en una de tus propias líneas.
1. Captura de datos desde PLC, sensores y cámaras
Recorre la línea piloto con el proveedor y pregúntale cómo reportará cada máquina la marcha, la parada y el conteo. Las máquinas más nuevas suelen conectarse a través del PLC, las más antiguas pueden necesitar un sensor adicional, y las líneas manuales o híbridas requieren cámaras o entrada del operador.
Una buena respuesta cubre todas las máquinas, incluidas las antiguas. Si tu planta ya tiene un SCADA, lee dónde termina el SCADA y dónde empieza el MES antes del recorrido.
2. Tiempo hasta los primeros datos
Pide la fecha en que tu línea piloto mostrará datos en vivo, no la fecha en que termina el proyecto. Después pregunta qué debe estar listo de tu parte: acceso a la red, acceso al PLC, una lista de causas de parada y un responsable designado.
Si un proveedor no puede dar esa fecha antes de que firmes, tómalo como una señal de alerta.
3. Experiencia del operador
Los operadores son la principal fuente de las causas de parada, así que prueba el sistema con un operador, no con un gerente. Entrega la tableta durante la demostración y pídele que etiquete una parada sin ayuda.
Busca listas de causas cortas adaptadas a cada máquina, botones táctiles grandes y el idioma propio del operador. Si etiquetar una parada se siente como papeleo, el turno la omitirá.
4. Un cálculo de OEE que puedas verificar
Pregunta cómo define el sistema el tiempo de producción planificado, si los cambios de formato cuentan como paradas, dónde se fija el umbral de microparadas y qué velocidad ideal utiliza. Luego calcula un turno a mano a partir de las paradas y los conteos sin procesar, y compáralo con el tablero.
Si las reglas están ocultas, dos plantas con el mismo software pueden reportar cifras de OEE que significan cosas distintas.
5. Integración con el ERP
Acuerda qué se mueve en cada dirección. Las órdenes, los productos y los objetivos suelen venir del ERP, y las cantidades producidas, los rechazos y las paradas vuelven a él.
Pregunta si el conector es estándar o a medida, y quién lo mantiene después de una actualización del ERP. Nuestra guía sobre cómo se reparten el trabajo el MES y el ERP muestra el traspaso habitual.
6. Nube y seguridad
Pregunta dónde se alojan los datos, qué certificaciones tiene el proveedor y quién puede ver tus datos. La ISO/IEC 27001 es la certificación habitual de seguridad de la información.
Pregunta también qué pasa en la línea cuando se cae internet, y cómo exportarías todos tus datos si te fueras. Nuestra comparación de sistemas MES en la nube pone varias opciones lado a lado.
7. Modelo de precios
Las cotizaciones de MES son difíciles de comparar porque los proveedores cobran por unidades distintas. Haz primero estas preguntas.
- ¿El precio es por planta, por línea, por máquina o por usuario?
- ¿Qué incluye: hardware de conexión, sensores o cámaras, implementación, capacitación y soporte?
- ¿Cuánto cuesta cada línea o planta adicional una vez que el piloto funciona?
- ¿Se cobra a los operadores y técnicos como usuarios?
- ¿Cuál es el plazo mínimo y cuánto cuesta salirse, incluida una exportación completa de los datos?
Una lista de verificación para llevar a las demostraciones de proveedores
| Área | Cómo es una buena respuesta |
|---|---|
| Captura de datos | Un método concreto para cada máquina: PLC, sensor, cámara o entrada del operador |
| Tiempo hasta los primeros datos | Un plan con fechas para tener datos en vivo, con tareas para ambas partes |
| Experiencia del operador | Un operador etiqueta una parada en la demostración sin ayuda |
| Cálculo del OEE | Reglas por escrito y un cálculo a mano que coincide con el tablero |
| Mantenimiento | Un técnico abre una orden de trabajo desde una parada registrada sin volver a escribir los datos |
| Integración con el ERP | Qué fluye en cada dirección y quién es responsable del conector tras las actualizaciones |
| Nube y seguridad | Región de alojamiento, certificados, reglas de acceso y un plan para la pérdida de red |
| Precios | Una cotización completa del piloto y un precio para cada línea posterior |
Un plan de implementación de MES: primero la línea piloto
El proyecto de MES más seguro demuestra su valor en una línea antes de tocar el resto de la planta.
- Paso 1: elige la línea piloto. Escoge una línea con pérdidas costosas y visibles y un supervisor que quiera el cambio.
- Paso 2: fija la línea base. Escribe las reglas del OEE y mide la línea tal como funciona hoy.
- Paso 3: conecta y configura. Conecta las máquinas, elabora con los operadores la lista de causas de parada y capacita a todos los turnos.
- Paso 4: revisa las pérdidas cada día. Producción y mantenimiento revisan juntos las principales pérdidas y corrigen las causas que no coinciden con la realidad.
- Paso 5: decide con evidencia. Compara el piloto con la línea base y luego acuerda por escrito qué debe lograr el despliegue.
- Paso 6: despliega línea por línea. Reutiliza las listas de causas y los ajustes, mantén las mismas reglas de OEE en todas partes y asigna un responsable a cada planta.
El piloto termina cuando los datos están completos, los operadores y técnicos lo usan en cada turno y la pérdida objetivo es menor que la línea base. Hasta entonces, añadir líneas solo multiplica los problemas.
Qué determina el costo de implementación de un MES
El costo de implementación de un MES depende menos de la línea de la licencia que del alcance que le pides cubrir al sistema. Antes de comparar cotizaciones, anota estos seis factores para tu planta, porque determinan la mayor parte del total:
- Alcance. Un MES centrado en el rendimiento que mide OEE, paradas y conteos de producción es un proyecto más pequeño que una suite completa que además gestiona programación, calidad, genealogía y personal.
- Máquinas y líneas. Cuántas máquinas conectas y cuántas tienen un PLC que se puede leer, frente a los equipos más antiguos que necesitan un sensor o una cámara.
- Integración. Las interfaces con el ERP para las órdenes y con los sistemas de calidad o mantenimiento existentes añaden trabajo para ambas partes. Pregunta quién construye cada interfaz y quién la mantiene tras la próxima actualización.
- Despliegue. Un MES en la nube (SaaS) traslada servidores, actualizaciones y copias de seguridad al proveedor y convierte el costo en una suscripción; un MES on-premise los mantiene con tu equipo de TI.
- Hardware. Dispositivos edge, sensores, cámaras y tabletas para operadores, y quién los instala.
- Personas y cambio. Capacitación de operadores, diseño de códigos de causa y la rutina semanal que convierte los datos en acciones.
Pide a cada proveedor que cotice la misma línea piloto, para que las cotizaciones se comparen en igualdad de condiciones, y que muestre qué cambia cuando añades las siguientes diez máquinas. Consulta cómo se cotiza Fabrico o solicita una demo para dimensionar tus propias líneas.
Quién usa el software MES y qué ve cada persona
- Los operadores trabajan desde la pantalla de la línea de producción: producción frente al objetivo hora por hora, una tarjeta de "línea parada" cuando la máquina se detiene y una causa de parada en dos toques.
- Los jefes de turno vigilan la vista general, una tarjeta por línea con su estado y OEE, y la pantalla de estado en TV en el piso de producción.
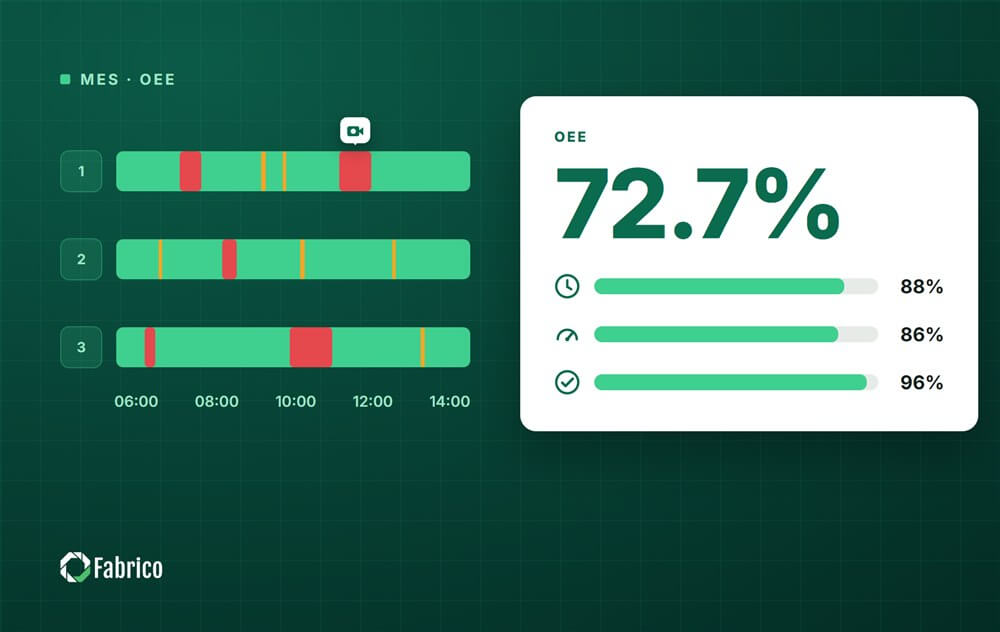
- Los gerentes de planta y de producción usan el análisis de OEE: disponibilidad, rendimiento y calidad a lo largo del tiempo y las principales causas de parada por línea y turno.
- Los planificadores siguen el cumplimiento de la producción, la producción buena frente al plan, por línea y turno.
- Mantenimiento recibe una tarea cuando se registra una avería, con la máquina y la causa ya completadas.
- Operaciones corporativas comparan plantas con la misma definición de OEE en el análisis de grupo.
Dónde encaja Fabrico
Fabrico es una plataforma MES y OEE en la nube para fabricantes, con gestión de mantenimiento (CMMS) integrada. En los términos de esta guía, es un MES centrado en el rendimiento.
- Seguimiento automático de paradas: el software de monitoreo de máquinas registra las paradas automáticamente desde el PLC, un sensor IoT o una cámara, y las cámaras reconocen cuándo se detiene una línea manual o híbrida.
- Causas de parada desde el piso: en el software de seguimiento de paradas, el operador etiqueta la causa de una parada en una tableta, y Inefficiencies Zoom-In vincula cada parada con el video de ese momento.
- OEE en vivo: el software de OEE ofrece monitoreo de producción en tiempo real, con el OEE en vivo por línea, máquina y turno.
- Mantenimiento en el mismo sistema: en el CMMS integrado, un técnico abre la orden de trabajo directamente desde la parada registrada en un teléfono o tableta, y los códigos QR abren la máquina. Las órdenes de trabajo preventivas se generan automáticamente a partir de calendarios, horas de funcionamiento y conteos de ciclos, con listas de verificación en el dispositivo del técnico.
- IA: el AI Assistant responde a partir de manuales e historial de mantenimiento; un AI Agent está planificado, aún no disponible.
Dónde Fabrico aún no encaja
La planificación y la programación de la producción están en la hoja de ruta de Fabrico, no en el producto actual. Si la programación detallada es la primera función que necesitas, por ahora un MES de suite completa es la mejor opción.
Resultados, despliegue y seguridad
Los resultados publicados de clientes incluyen un 20% menos de paradas en ABB y un OEE de toda la fábrica que sube del 53.1% al 59.6% en Ficosota. Un productor avícola que abastece a KFC ahorró 1.8 horas diarias de pérdidas en 12 líneas.
Para el OEE con hardware, conectar las máquinas toma alrededor de un mes y el despliegue completo de 3 a 4 meses. Fabrico se desarrolla en la UE, está alojado en AWS en una región de la UE y está certificado por DNV según ISO/IEC 27001, ISO/IEC 20000-1 e ISO 9001; también es SAP Silver Partner y G2 Leader 2025.
¿Quieres ver OEE en vivo, causas de parada y órdenes de trabajo en un solo sistema? Solicita una demo.
Preguntas frecuentes
¿Un sistema MES es lo mismo que un software MES?
Sí. En la práctica, ambos términos describen un sistema de ejecución de manufactura: el software MES es la aplicación, y el sistema MES suele abarcar además los sensores, las conexiones y las integraciones a su alrededor.
¿Cuánto cuesta un software MES?
Depende de la unidad de precio (planta, línea, máquina o usuario), del hardware necesario para conectar las máquinas y del trabajo de implementación. Pide una cotización que cubra una línea piloto de principio a fin y el precio de cada línea adicional.
¿Cuánto tarda la implementación de un MES?
Depende del alcance. Un proyecto de suite completa que abarque órdenes, genealogía y control documental en toda una planta suele medirse en meses, mientras que un MES centrado en el rendimiento puede mostrar datos en vivo de una línea piloto mucho antes.
Con Fabrico, por ejemplo, conectar las máquinas toma alrededor de un mes.
¿Puede un software MES conectarse a máquinas antiguas sin PLC?
Sí, si el proveedor ofrece más de una forma de capturar datos. Una máquina sin un controlador utilizable puede usar un sensor externo, y las líneas sin señal de máquina pueden usar cámaras o entrada por tableta.
¿Es un software MES en la nube lo bastante seguro para una fábrica?
Puede serlo, pero conviene verificarlo en lugar de suponerlo. Pide la región de alojamiento, los certificados del proveedor, las reglas de acceso a tus datos y el plan ante una caída de la red.
¿Incluye el software MES la programación de la producción?
Los productos MES de suite completa suelen incluir programación y despacho detallados; los productos centrados en el rendimiento suelen empezar sin ellos. Fabrico no incluye hoy la programación de la producción: la planificación y la programación están en su hoja de ruta.
Artículos relacionados

Lo último de nuestro blog






