


 Iniciar sesión
 Blog
Programación Pull vs Push: Fabricación por señal vs Fabricación por previsión

Puntos clave
- Los programas push funcionan a partir de un pronóstico y un plan MRP, independientemente del consumo real.
- El pull activa la producción solo cuando la demanda aguas abajo señala una necesidad.
- El push corre el riesgo de sobreproducción y exceso de WIP (trabajo en proceso); el pull corre el riesgo de quedarse sin stock si las señales o los buffers son erróneos.
- La mayoría de las plantas reales utilizan un híbrido: push a nivel de planificación, pull en la ejecución.
Respuesta breve: La programación push libera trabajo basándose en un pronóstico y en MRP, fabricar porque el plan lo indica. El pull libera trabajo solo cuando la demanda aguas abajo consume algo, fabricar porque se ha usado.
El push tiende a sobreproducir y a acumular WIP (trabajo en proceso); el pull mantiene el inventario bajo pero necesita señales y buffers fiables. La mayoría de las plantas combina ambos. Véase también OEE para la fabricación.
Cómo funciona el push
- El pronóstico impulsa el plan MRP.
- El trabajo se libera según el programa, no según el consumo.
- Adecuado para demandas estables, con plazos largos y previsibles.
Cómo funciona el pull
- El consumo aguas abajo señala la reposición.
- Kanban o CONWIP limitan el WIP (trabajo en proceso).
- Adecuado para demandas repetitivas y estables.
Las compensaciones
El push amplifica el error del pronóstico en inventario excesivo y en el efecto látigo. El pull minimiza el inventario pero se paraliza si los buffers están mal dimensionados o si la demanda supera su capacidad. Ninguno es universalmente correcto.
El híbrido que usan la mayoría de las plantas
Push para la planificación y la adquisición con largos plazos; pull para la ejecución en planta y la reposición. El plan fija el marco; el consumo marca el ritmo dentro de ese marco.
Cómo se relaciona con el OEE
El pull suaviza el flujo y reduce las situaciones de falta de material y de bloqueo que afectan al rendimiento (Performance) del OEE. El push puede mantener alimentado un cuello de botella pero a costa de WIP y de las pérdidas que éste oculta.
Descubra cómo Fabrico captura esto automáticamente en sus líneas, explorar OEE para la fabricación o reservar una demostración.
Lecturas relacionadas
Preguntas frecuentes
¿Es el pull siempre mejor?
No, el push es adecuado para demandas previsibles y con plazos largos.
¿MRP es push o pull?
MRP es push, planifica a partir de un pronóstico.
¿Puedo combinarlos?
Sí, es común un híbrido con push para la planificación y pull para la ejecución.
¿Cómo ayuda el pull al OEE?
Reduce la falta de material y los bloqueos que provocan pérdidas de rendimiento (Performance).
Vea cómo Fabrico unifica OEE y mantenimiento en una sola plataforma.
Programar una demoArtículos relacionados
Lo último de nuestro blog
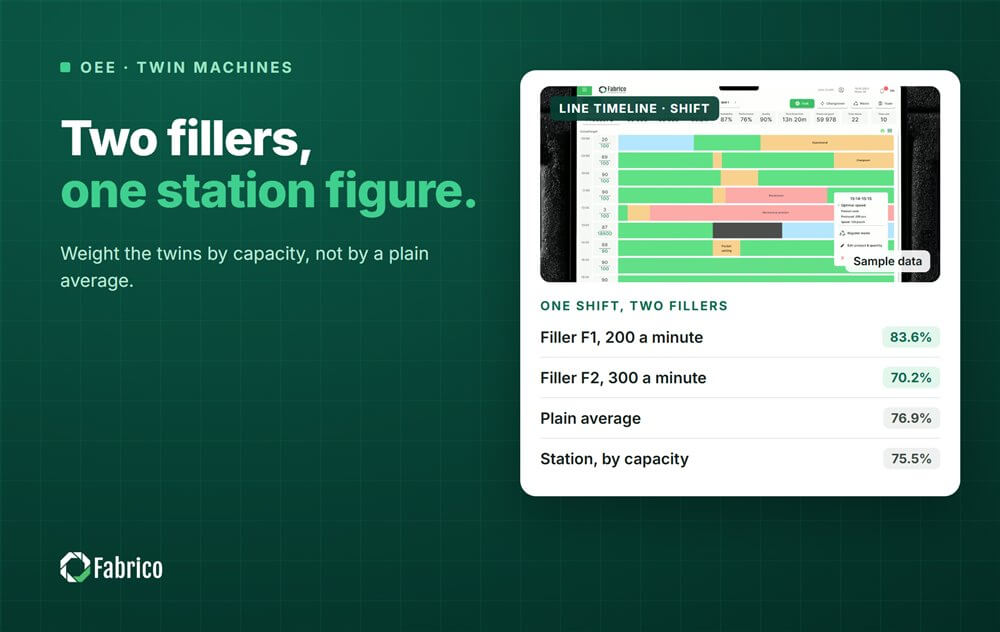



Tarjetas reales de Fabrico, datos de ejemplo.