


 Iniciar sesión
 Blog
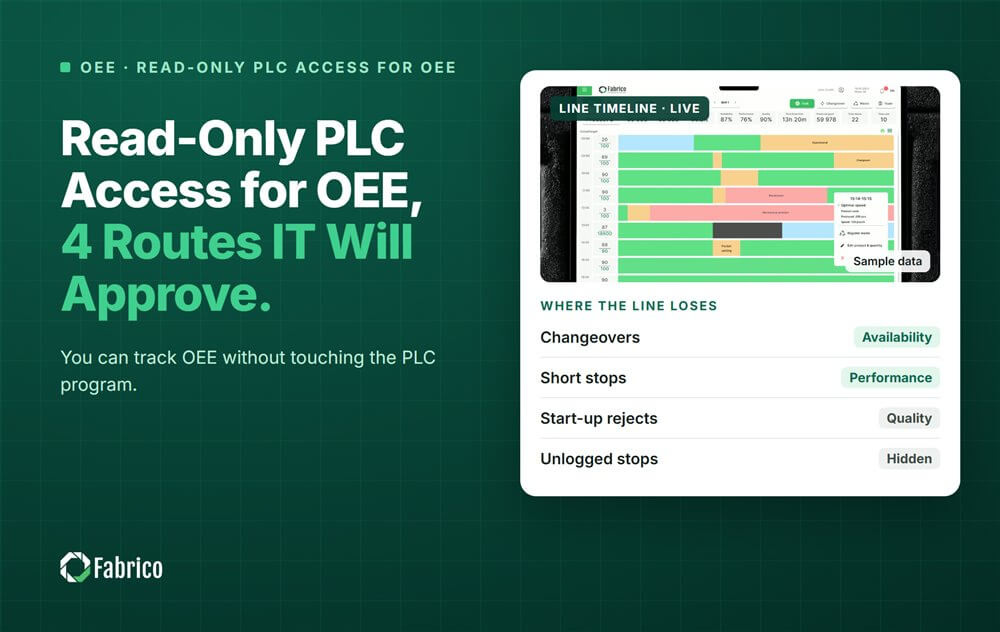
Acceso solo de lectura al PLC para OEE: 4 rutas que IT aprobará

Puntos clave
- Leer, nunca escribir. Cada ruta abajo solo escucha a la máquina.
- Cuatro rutas, de la más barata: etiquetas PLC en solo lectura, la torre de señal y un sensor externo. Una cámara viene al final.
- Cablear en paralelo. Cambios importantes dentro de una máquina pueden poner en riesgo la declaración de conformidad CE.
- La máquina dice que se paró; una persona dice por qué. Planifique el paso de razón con un toque desde el día uno.
- Mezcle rutas en una misma línea. Un OEE puede cubrir un llenador moderno y una mesa de embalaje manual.
La mayoría de los ingenieros de control no permitirán que un nuevo proveedor cambie un programa PLC en funcionamiento, y tienen razón. OEE solo necesita saber cuándo una máquina funciona, cuándo se para y cuántas unidades buenas produce. Todo eso puede leerse sin cambiar ni una línea de lógica.
Fabrico, software de OEE y MES ligero con cámaras IA, conecta una máquina a través de su PLC, un dispositivo IoT de Fabrico o una cámara IA. En su sitio afirman que "la propia máquina no necesita PLC". Esta guía muestra las cuatro rutas solo de lectura, lo que aporta cada una y dónde se quedan cortas.
¿Por qué las plantas rechazan cambios en el PLC para OEE?
Un cambio de PLC necesita una ventana de cambio, un programa probado, una copia de seguridad y una persona que lo firme. En una línea que funciona las 24 horas, esa ventana puede estar a meses. Un error puede parar la línea o romper una función de seguridad.
Luego está el fabricante de la máquina. Algunos contratos de suministro dicen que el programa pertenece al fabricante. Cámbielo y el soporte puede terminar.
Así que la mayoría de responsables de IT y OT establecen una regla simple: el sistema OEE puede leer y nunca escribir. Esa regla es buena práctica de todos modos. Escribir en el PLC es el primer error que hay que evitar en cualquier conexión OEE.
¿Qué necesita realmente el OEE de una máquina?
Menos de lo que la mayoría piensa. Por máquina necesita cuatro cosas:
- Funcionando o parado, con hora de inicio y fin para cada paro.
- Un conteo de ciclos o unidades.
- Bueno o malo, a partir de una señal de rechazo o del conteo en la siguiente estación.
- La razón de cada paro que importe.
Los tres primeros pueden venir de la máquina. El cuarto rara vez. Un estudio de la Universidad de Stuttgart y el Fraunhofer IAO (Procedia CIRP, 2024) intentó calcular el OEE solo con datos OPC UA. La separación entre tiempo de puesta a punto y tiempo de producción no pudo leerse de forma fiable desde la máquina. Las personas o el MES deciden esa separación más tarde.
¿Qué formas solo de lectura pueden conectar una máquina para OEE?
Aquí están las cuatro rutas, la más barata primero.
1. Leer las etiquetas del PLC, solo lectura
Si el PLC ya contiene estado de funcionamiento, contador de ciclos, código de falla y flag de rechazo, un gateway puede leerlos. Usa OPC UA o el protocolo propio del PLC. Nada en el programa cambia. Solo mapeas qué etiqueta significa qué.
Las etiquetas difieren según la marca y el modelo de PLC y la persona que escribió el programa. En algunos controladores más antiguos las señales no están expuestas en absoluto. Entonces puede ser necesario un trabajo corto de un ingeniero de control. Eso es un cambio de programa, así que trátelo como último recurso.
2. Tocar la torre de señal
La torre ya muestra el estado de la máquina: verde para funcionando, rojo para fallo, ámbar para espera. Una torre conectada acepta hasta seis señales digitales y transmite cada una como datos. Funciona en paralelo con las lámparas y permanece fuera de la lógica de control.
3. Añadir un sensor externo
Una pinza de corriente en el motor principal distingue funcionando de reposo. Un fotocélula o un sensor de proximidad cuenta ciclos o productos. Esta ruta funciona en máquinas sin PLC y nadie necesita acceso al controlador.
4. Apuntar una cámara a la estación
Una cámara cuenta la producción y graba paradas donde no hay señal que leer: embalaje manual, carga a mano, máquinas muy antiguas. En Fabrico, el clip de la cámara es la evidencia del paro. El operador confirma la razón con un toque. La cámara sugiere y la persona decide.
| Ruta | ¿Cambio del programa PLC? | Lo que obtienes | Ojo con |
|---|---|---|---|
| Etiquetas PLC, solo lectura | No | Estado, conteo, código de fallo, rechazos | Las etiquetas difieren por máquina; algunas faltan |
| Toque de torre de señal | No | Funcionando, fallo, esperando | No hay conteo a menos que añadas un sensor |
| Sensor externo | No | Funcionando o idle, conteo de ciclos | Montaje y puesta a punto por máquina |
| Cámara | No | Conteo, paradas, clip de cada parada | Campo de visión, iluminación, comité de empresa |
Ejemplo práctico: una línea, cuatro rutas
Línea de muestra (números ilustrativos, no de cliente). Una línea de envasado con cinco máquinas opera un turno de 480 minutos. La planta no permite cambios en PLC, así que cada máquina obtiene la ruta más barata en solo lectura que soporte.
- Llenadora y etiquetadora: PLCs modernos, etiquetas leídas por OPC UA con una cuenta solo lectura.
- Retráctiladora: un PLC antiguo sin etiquetas útiles, así que se toca la torre de señal y una fotocélula cuenta los paquetes.
- Formadora de cajas: sin PLC, así que una pinza de corriente está en el cable del motor.
- Palletizado manual: una cámara sobre la estación.
| Máquina | Ruta | Minutos de parada | Minutos con razón confirmada |
|---|---|---|---|
| Llenadora (cuello de botella) | Etiquetas PLC | 48 | 39 |
| Etiquetadora | Etiquetas PLC | 31 | 27 |
| Retráctiladora | Torre de señal y fotocélula | 22 | 15 |
| Formadora de cajas | Pinza de corriente | 12 | 6 |
| Palletizado manual | Cámara | 18 | 18 |
La llenadora funcionó 432 de 480 minutos. Su Disponibilidad = 432 / 480 = 90%. De sus 48 minutos de paro, 39 tienen una razón confirmada, así que cobertura de razones = 39 / 48 = 81.3%.
Dos filas destacan. La estación de cámara tiene cada minuto explicado, porque el clip está cuando el operador confirma. La formadora de cajas tiene la mitad de sus minutos sin explicar. Esa brecha debe cerrarse antes de que alguien actúe sobre su OEE. Y ninguna de las cinco conexiones tocó un programa PLC.
¿Cómo mantener segura y fiable una conexión solo de lectura?
- Pida solo lectura por escrito. La cuenta del gateway en el PLC o en el servidor OPC UA no tiene derechos de escritura.
- Deje que su ingeniero de control vea cada tag. Comparta la lista de tags y lo que significa cada uno.
- Mantenga el gateway solo saliente. Nada de Internet debería conectarse a la red OT.
- Fije la hora en la fuente. Use el reloj del PLC o del gateway, sincronizado, no el reloj de la base de datos.
- Conserve la señal en bruto. Filtre los destellos cortos como un paso separado, para que los tiempos de paro no se desplacen.
Nuestra guía sobre conectividad PLC para monitorización OEE cubre el lado de red con más detalle.
¿Qué ruta debería elegir para cada máquina?
Empiece por lo que la máquina ya ofrece. Un llenador moderno con tags limpios no necesita nada más. Un empaquetador antiguo con una torre de señal funcional es trabajo para la torre. Una mesa donde la gente empaqueta a mano necesita una cámara.
La mayoría de las líneas acaban con una mezcla. Nuestra comparación de visión por ordenador y datos PLC para OEE explica por qué. El timing del PLC es el más exacto. Las cámaras detectan microparadas y trabajo manual. Ninguno es mejor en todo, y usar ambos es común. Para máquinas sin controlador alguno, lea Monitorización OEE sin PLC.
¿Dónde encaja Fabrico?
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador activada. OEE y MES ligero vienen primero. Registra los tiempos de inactividad desde cualquier señal que tenga una máquina y cubre estaciones manuales con una cámara.
- Registro automático de tiempos de inactividad desde tags PLC, dispositivos IoT o cámaras.
- El operador confirma la razón con un toque, con un clip de cámara como evidencia donde una cámara vigila.
- OEE en vivo por línea y turno, con cada pérdida valorada en dinero.
- Un piloto en una línea primero, con una línea base y una fecha de decisión.
El sitio indica que los dispositivos se conectan en aproximadamente un mes y el despliegue completo tarda de 3 a 4 meses. Los detalles de red y gateway se acuerdan con el equipo técnico de Fabrico para cada planta. Vea cómo funciona en la página de visión por ordenador OEE o en la página de conectividad de máquinas.
No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Se puede seguir el OEE sin PLC?
Sí. Una pinza de corriente, una fotocélula o una cámara pueden mostrar cuándo una máquina funciona y contar lo que produce. El sitio de Fabrico afirma que la máquina en sí no necesita PLC. La razón de la parada sigue viniendo del operador, que la confirma con un toque en la línea.
¿Leer las etiquetas PLC cambia el programa PLC?
No. Un gateway lee etiquetas que ya existen, mediante OPC UA o el protocolo propio del PLC, con una cuenta solo lectura. El programa permanece tal como está. Solo se necesita un cambio cuando una señal no está expuesta en absoluto, y eso es trabajo para su propio ingeniero de control.
¿Es seguro tocar la torre de señal para el marcado CE?
Cablee el módulo en paralelo con las lámparas y manténgalo fuera de la lógica de control. Cambios mayores dentro de una máquina pueden poner en riesgo la declaración de conformidad CE. Compruebe el plan con el fabricante de la máquina o su ingeniero de seguridad antes de que alguien abra el armario.
¿Qué exactitud tiene el OEE desde una cámara comparado con la PLC?
El timing de la PLC es el más exacto. Una cámara es menos exacta en el tiempo, pero detecta microparadas y trabajo manual que las etiquetas no ven. Muchas plantas usan ambos: la PLC para estado y conteo, y el clip de la cámara como evidencia de lo ocurrido durante cada parada.
¿Cuánto se tarda en conectar una línea de esta manera?
Depende de cuántas máquinas haya y de qué ruta necesite cada una. El sitio de Fabrico indica que instalar y conectar los dispositivos lleva aproximadamente un mes. Un despliegue completo en las líneas en alcance lleva de 3 a 4 meses. Primero viene un piloto en una línea.
Vea su línea conectada sin cambiar el PLC
Traiga la lista de máquinas de una línea. Mostraremos qué ruta encaja con cada máquina y cuánto cuestan sus paradas por turno.
Artículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.