


 Anmeldung
 Blog
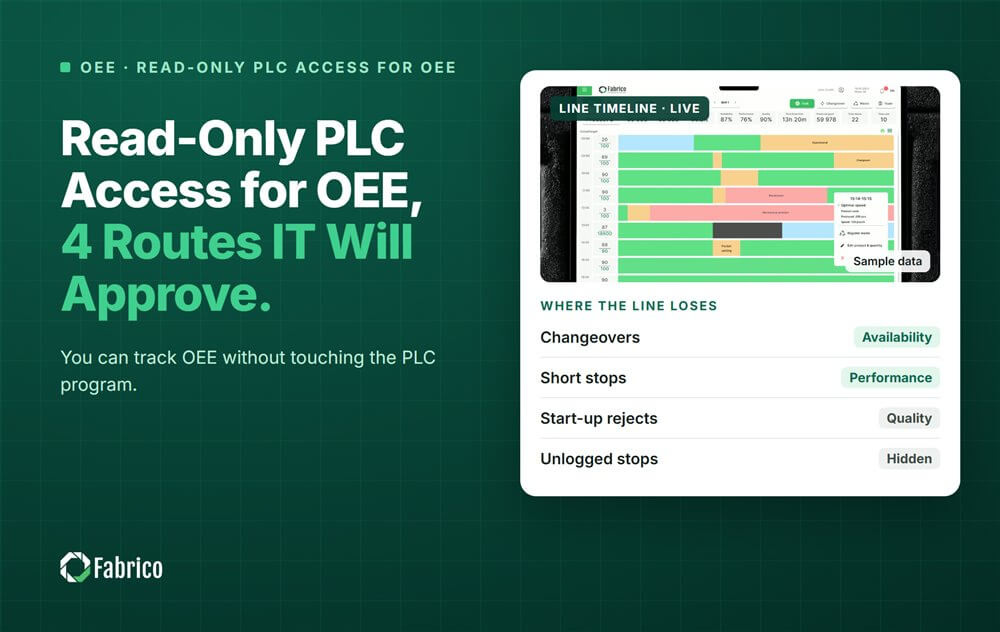
Schreibgeschützter PLC-Zugriff für OEE: 4 Wege, die die IT genehmigen wird

Wichtigste Erkenntnisse
- Lesen, niemals schreiben. Jeder der unten stehenden Wege hört nur auf die Maschine.
- Vier Wege, vom günstigsten: PLC-Tags nur lesend, die Signalturm-Anzapfung und ein externer Sensor. Eine Kamera kommt zuletzt.
- Parallel verdrahten. Massive Änderungen innerhalb einer Maschine können die CE-Konformität gefährden.
- Die Maschine meldet Stopp; eine Person sagt warum. Planen Sie den Ein-Tap-Grundschritt von Tag eins an.
- Wege auf einer Linie mischen. Ein OEE kann eine moderne Abfüllmaschine und einen manuellen Verpackungstisch abdecken.
Die meisten Steuerungsingenieure lassen keinen neuen Anbieter ein laufendes PLC-Programm ändern — zu Recht. Für OEE reicht es zu wissen, wann eine Maschine läuft, wann sie stoppt und wie viele gute Einheiten sie produziert. All das lässt sich lesen, ohne eine einzige Logikzeile zu ändern.
Fabrico, OEE- und leichtes MES-Software mit KI-Kameras, verbindet eine Maschine über ihre PLC, ein Fabrico-IoT-Gerät oder eine KI-Kamera. Auf der Seite steht, dass "die Maschine selbst keine PLC braucht". Dieser Leitfaden zeigt die vier reinen Lesewege, was jeder liefert und wo jeder endet.
Warum verweigern Anlagen PLC-Änderungen für OEE?
Eine PLC-Änderung braucht ein Change-Fenster, ein getestetes Programm, ein Backup und eine Unterschrift. Auf einer rund um die Uhr laufenden Linie kann dieses Fenster Monate entfernt liegen. Ein Fehler kann die Linie stoppen oder eine Sicherheitsfunktion zerstören.
Dann gibt es den Maschinenbauer. Manche Lieferverträge legen fest, dass das Programm dem Hersteller gehört. Ändern Sie es, kann der Support enden.
Deshalb setzen die meisten IT- und OT-Leiter eine einfache Regel: Das OEE-System darf lesen und auf keinen Fall schreiben. Diese Regel ist ohnehin gute Praxis. Schreiben in die PLC ist der erste Fehler, den man bei jeder OEE-Verbindung vermeiden sollte.
Was braucht OEE tatsächlich von einer Maschine?
Weniger, als die meisten denken. Pro Maschine brauchen Sie vier Dinge:
- Run oder Stop, mit Start- und Endzeit für jeden Stopp.
- Einen Zähler für Zyklen oder Einheiten.
- Gut oder schlecht, durch ein Reject-Signal oder Zählung an der nächsten Station.
- Den Grund für jeden relevanten Stopp.
Die ersten drei können von der Maschine kommen. Das vierte selten. Eine Studie der Universität Stuttgart und des Fraunhofer IAO (Procedia CIRP, 2024) versuchte, OEE nur aus OPC UA-Daten zu berechnen. Die Trennung zwischen Rüstzeit und Produktionszeit ließ sich nicht zuverlässig aus der Maschine auslesen. Menschen oder das MES entscheiden diese Trennung später.
Welche read-only-Wege können eine Maschine für OEE verbinden?
Hier die vier Wege, vom günstigsten an.
1. PLC-Tags lesen, nur lesend
Wenn die PLC bereits Betriebszustand, Zähler, Fehlercode und Reject-Flag enthält, kann ein Gateway diese lesen. Es nutzt OPC UA oder das eigene Protokoll der PLC. Nichts im Programm ändert sich. Sie mappen nur, welches Tag was bedeutet.
Tags unterscheiden sich nach PLC-Marke, Modell und dem Programmierer. Bei älteren Controllern sind Signale manchmal gar nicht exponiert. Dann kann ein kurzer Auftrag für einen Steuerungsingenieur nötig sein. Das ist eine Programmänderung, also behandeln Sie es als letzten Ausweg.
2. Den Signalturm anzapfen
Die Leuchte zeigt bereits den Maschinenzustand: grün für laufen, rot für Fehler, gelb für Warten. Ein angeschlossener Leuchtturm nimmt bis zu sechs digitale Signale auf und gibt jedes als Daten weiter. Er arbeitet parallel zu den Lampen und bleibt außerhalb der Steuerungslogik.
3. Einen externen Sensor hinzufügen
Eine Stromzange am Hauptmotor unterscheidet Laufen von Leerlauf. Eine Lichtschranke oder ein Näherungssensor zählt Zyklen oder Produkte. Dieser Weg funktioniert auch bei Maschinen ohne PLC und niemand braucht Zugriff auf den Controller.
4. Eine Kamera auf die Station richten
Eine Kamera zählt Output und zeichnet Stopps auf, wo kein Signal zu lesen ist: manuelle Verpackung, Handbeschickung, sehr alte Maschinen. In Fabrico ist der Kameraclip der Beleg für den Stopp. Der Bediener bestätigt den Grund mit einem Tap. Die Kamera schlägt vor, die Person entscheidet.
| Weg | PLC-Programmansatz? | Was Sie bekommen | Vorsicht bei |
|---|---|---|---|
| PLC-Tags, nur lesend | Nein | Zustand, Zähler, Fehlercode, Rejects | Tags unterscheiden sich pro Maschine; einige fehlen |
| Signalturm-Anzapfung | Nein | Laufen, Fehler, Warten | Kein Zähler, sofern kein Sensor hinzugefügt wird |
| Externer Sensor | Nein | Laufen oder Leerlauf, Zähler | Montage und Einrichtung pro Maschine |
| Kamera | Nein | Zähler, Stopps, Clip zu jedem Stopp | Sichtfeld, Beleuchtung, Betriebsrat |
Beispiel: eine Linie, vier Wege
Beispiellinie (illustrierte Zahlen, kein Kunde). Eine Verpackungslinie mit fünf Maschinen läuft eine 480-Minuten-Schicht. Die Anlage erlaubt keine PLC-Änderungen, also bekommt jede Maschine den günstigsten read-only-Weg, den sie unterstützt.
- Abfüller und Etikettierer: moderne PLCs, Tags werden per OPC UA mit einem Read-Only-Account gelesen.
- Shrink-Wrapper: ein alter PLC ohne nutzbare Tags, daher wird der Signalturm angezapft und eine Lichtschranke zählt die Packungen.
- Case-Erector: keine PLC, daher sitzt eine Stromzange am Motorkabel.
- Manuelles Palettieren: eine Kamera über der Station.
| Maschine | Weg | Stop-Minuten | Minuten mit bestätigtem Grund |
|---|---|---|---|
| Abfüller (Flaschenengpass) | PLC-Tags | 48 | 39 |
| Etikettierer | PLC-Tags | 31 | 27 |
| Shrink-Wrapper | Signalturm und Lichtschranke | 22 | 15 |
| Case-Erector | Stromzange | 12 | 6 |
| Manuelles Palettieren | Kamera | 18 | 18 |
Der Abfüller lief 432 von 480 Minuten. Seine Verfügbarkeit = 432 / 480 = 90%. Von seinen 48 Stopp-Minuten haben 39 einen bestätigten Grund, also Grundabdeckung = 39 / 48 = 81.3%.
Zwei Zeilen fallen auf. Die Kamerastation hat jede Minute erklärt, weil der Clip da ist, wenn der Bediener bestätigt. Der Case-Erector hat die Hälfte seiner Minuten unerklärt. Diese Lücke muss geschlossen werden, bevor jemand auf Basis des OEE handelt. Und keine der fünf Verbindungen hat das PLC-Programm berührt.
Wie halten Sie eine read-only-Verbindung sicher und vertrauenswürdig?
- Fordern Sie read-only schriftlich an. Das Gateway-Konto auf der PLC oder dem OPC UA-Server hat keine Schreibrechte.
- Lassen Sie Ihren Steuerungsingenieur jede Tag-Liste sehen. Teilen Sie die Tag-Liste und die Bedeutung jedes Tags.
- Halten Sie das Gateway nur ausgehend. Nichts aus dem Internet sollte sich in das OT-Netz einwählen können.
- Stempeln Sie die Zeit an der Quelle. Verwenden Sie die PLC- oder Gateway-Uhr, synchronisiert, nicht die Datenbank-Uhr.
- Bewahren Sie das Rohsignal auf. Filtern Sie kurze Flacker als separaten Schritt, damit sich Stoppzeiten nicht verschieben.
Unser Leitfaden zu PLC-Konnektivität für OEE-Monitoring behandelt die Netzseite ausführlicher.
Welchen Weg sollten Sie für jede Maschine wählen?
Starten Sie mit dem, was die Maschine bereits bietet. Ein moderner Abfüller mit sauberen Tags braucht nichts weiter. Ein alter Wrapper mit funktionierendem Signalturm ist ein Fall für die Signalturm-Anzapfung. Ein Tisch, an dem Menschen von Hand verpacken, braucht eine Kamera.
Die meisten Linien enden mit einem Mix. Unser Vergleich von Computer Vision und PLC-Daten für OEE erklärt, warum. PLC-Timing ist am genauesten. Kameras erfassen Mikrostopps und manuelle Arbeit. Keines ist überall besser, und beides zusammen ist üblich. Für Maschinen ohne Controller lesen Sie OEE-Monitoring ohne PLC.
Wo passt Fabrico hinein?
Fabrico ist eine Manufacturing Performance Platform mit aktivierter Computer Vision. OEE und leichtes MES stehen im Vordergrund. Es protokolliert Stillstände aus dem Signal, das eine Maschine hat, und deckt manuelle Stationen mit einer Kamera ab.
- Automatische Protokollierung von Stillständen von PLC-Tags, IoT-Geräten oder Kameras.
- Der Bediener bestätigt den Grund mit einem Tap, mit einem Kameraclip als Beleg, wo eine Kamera überwacht.
- OEE live nach Linie und Schicht, mit jedem Verlust in Geld bewertet.
- Ein Pilot auf einer Linie zuerst, mit einer Baseline und einem Entscheidungsdatum.
Auf der Seite steht, dass Geräte in etwa einem Monat angeschlossen werden und die vollständige Einführung 3 bis 4 Monate dauert. Netzwerk- und Gateway-Details werden mit dem technischen Team von Fabrico für jede Anlage abgestimmt. Sehen Sie, wie es auf der Computer Vision OEE-Seite oder der Machine Connectivity-Seite funktioniert.
Es gibt keinen Gratisplan und keine Stufen: Jede Anlage erhält ein Angebot.
Häufig gestellte Fragen
Können Sie OEE ohne PLC verfolgen?
Ja. Eine Stromzange, eine Lichtschranke oder eine Kamera kann zeigen, wann eine Maschine läuft, und zählen, was sie produziert. Auf Fabricos Seite steht, dass die Maschine selbst keine PLC braucht. Die Stoppursache kommt weiterhin vom Bediener, der sie mit einem Tap an der Linie bestätigt.
Ändert das Lesen von PLC-Tags das PLC-Programm?
Nein. Ein Gateway liest bereits existierende Tags über OPC UA oder das eigene Protokoll der PLC mit einem Read-Only-Account. Das Programm bleibt unverändert. Eine Änderung ist nur nötig, wenn ein Signal gar nicht exponiert ist, und das ist Aufgabe Ihres eigenen Steuerungsingenieurs.
Ist das Anzapfen des Signalturms sicher für die CE-Kennzeichnung?
Verdrahten Sie das Modul parallel zu den Lampen und halten Sie es außerhalb der Steuerungslogik. Größere Änderungen innerhalb einer Maschine können die CE-Konformität gefährden. Prüfen Sie den Plan mit dem Maschinenbauer oder Ihrem Sicherheitsingenieur, bevor jemand das Gehäuse öffnet.
Wie genau ist OEE von einer Kamera im Vergleich zur PLC?
PLC-Timing ist am genauesten. Eine Kamera ist bei der Zeitmessung weniger exakt, sieht dafür aber Mikrostopps und manuelle Arbeit, die Tags übersehen. Viele Anlagen nutzen beides: die PLC für Zustand und Zähler und den Kameraclip als Beleg dafür, was während eines Stopps passiert ist.
Wie lange dauert es, eine Linie auf diese Weise anzuschließen?
Das hängt von der Anzahl der Maschinen und dem benötigten Weg für jede ab. Auf Fabricos Seite steht, dass Installation und Anschluss der Geräte etwa einen Monat dauern. Ein vollständiger Rollout über die betreffenden Linien dauert 3 bis 4 Monate. Zuerst kommt ein Pilot auf einer Linie.
Sehen Sie Ihre Linie verbunden, ohne das PLC-Programm zu ändern
Bringen Sie die Maschineliste einer Linie mit. Wir zeigen, welcher Weg zu jeder Maschine passt und wie viel ihre Stillstände pro Schicht kosten.
Verwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.