


 Connexion
 Blog
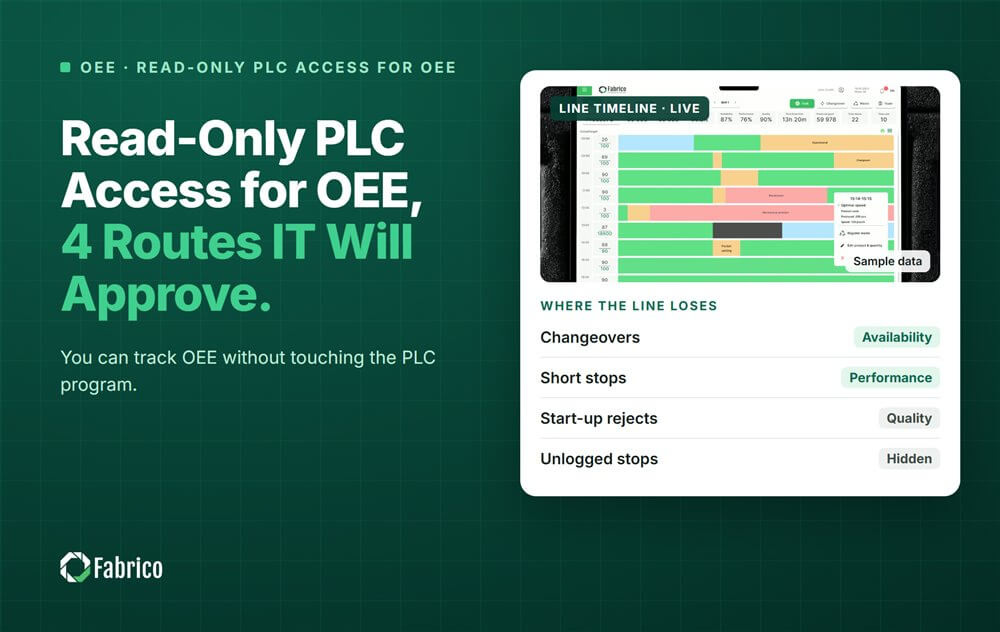
Accès PLC en lecture seule pour l'OEE : 4 solutions que l'IT approuvera

Principales conclusions
- Lire, ne jamais écrire. Chaque voie ci‑dessous n'écoute que la machine.
- Quatre voies, la moins chère en premier : tags PLC en lecture seule, la tour de signalisation et un capteur externe. Une caméra vient en dernier.
- Câblez en parallèle. De lourdes modifications à l'intérieur d'une machine peuvent mettre en péril la déclaration de conformité CE.
- La machine dit qu'elle est arrêtée ; une personne en dit la raison. Planifiez l'étape de raison en une touche dès le premier jour.
- Mélangez les voies sur une même ligne. Un OEE peut couvrir un remplisseur moderne et une table de conditionnement manuelle.
La plupart des ingénieurs de contrôle n'autorisent pas un nouveau fournisseur à modifier un programme PLC en production, et ils ont raison. L'OEE a seulement besoin de savoir quand une machine fonctionne, quand elle s'arrête et combien d'unités bonnes elle produit. Tout cela peut être lu sans modifier une ligne de logique.
Fabrico, logiciel OEE et MES léger avec caméras IA, connecte une machine via sa PLC, un appareil IoT Fabrico ou une caméra IA. Son site indique que "la machine elle‑même n'a pas besoin de PLC". Ce guide montre les quatre voies en lecture seule, ce que chacune apporte et où chacune s'arrête.
Pourquoi les usines refusent-elles les modifications de PLC pour l'OEE ?
Une modification de PLC nécessite une fenêtre de changement, un programme testé, une sauvegarde et une personne qui signe. Sur une ligne fonctionnant 24/7, cette fenêtre peut être dans des mois. Une erreur peut arrêter la ligne ou briser une fonction de sécurité.
Il y a aussi le constructeur de la machine. Certains contrats de fourniture précisent que le programme appartient au constructeur. Le modifier peut mettre fin au support.
Ainsi, la plupart des responsables IT et OT imposent une règle simple : le système OEE peut lire, et il ne doit jamais écrire. Cette règle est de toute façon une bonne pratique. Écrire dans la PLC est la première erreur à éviter pour toute connexion OEE.
De quoi l'OEE a‑t‑il réellement besoin d'une machine ?
Moins que ce que pensent la plupart des gens. Par machine, vous avez besoin de quatre éléments :
- En fonctionnement ou arrêté, avec heure de début et de fin pour chaque arrêt.
- Un comptage de cycles ou d'unités.
- Bon ou mauvais, via un signal de rebut ou un comptage à la station suivante.
- La raison de chaque arrêt important.
Les trois premiers peuvent provenir de la machine. Le quatrième rarement. Une étude de l'Université de Stuttgart et du Fraunhofer IAO (Procedia CIRP, 2024) a essayé de calculer l'OEE uniquement à partir de données OPC UA. La séparation entre temps de réglage et temps de production n'a pas pu être lue de manière fiable par la machine. Les personnes ou le MES décident plus tard de cette séparation.
Quelles voies en lecture seule peuvent connecter une machine pour l'OEE ?
Voici les quatre voies, la moins chère en premier.
1. Lire les tags PLC, en lecture seule
Si la PLC contient déjà l'état de marche, le compteur, le code d'erreur et un flag de rebut, une passerelle peut les lire. Elle utilise OPC UA ou le protocole propre de la PLC. Rien dans le programme ne change. Vous ne faites que mapper quel tag signifie quoi.
Les tags diffèrent selon la marque et le modèle de PLC et la personne qui a écrit le programme. Sur certains contrôleurs anciens, les signaux ne sont pas exposés du tout. Alors un bref travail par un ingénieur de contrôle peut être nécessaire. C'est une modification de programme, donc considérez-la comme le dernier recours.
2. Pincer la tour de signalisation
La tour lumineuse montre déjà l'état de la machine : vert pour en marche, rouge pour défaut, ambre pour attente. Une tour connectée prend jusqu'à six signaux numériques et transmet chacun comme donnée. Elle fonctionne en parallèle avec les lampes et reste hors de la logique de contrôle.
3. Ajouter un capteur externe
Une pince ampèremétrique sur le moteur principal distingue marche et ralenti. Une cellule photoélectrique ou un capteur de proximité compte les cycles ou les produits. Cette voie fonctionne sur des machines sans PLC et personne n'a besoin d'accéder au contrôleur.
4. Pointer une caméra vers la station
Une caméra compte la production et enregistre les arrêts là où il n'y a pas de signal à lire : conditionnement manuel, chargement à la main, machines très anciennes. Dans Fabrico, le clip caméra est la preuve de l'arrêt. L'opérateur confirme la raison en une touche. La caméra suggère, la personne décide.
| Voie | Changement du programme PLC ? | Ce que vous obtenez | À surveiller |
|---|---|---|---|
| Tags PLC, lecture seule | Non | État, comptage, code d'erreur, rejets | Les tags diffèrent selon la machine ; certains manquent |
| Pincement de la tour | Non | Marche, défaut, attente | Pas de comptage sauf ajout d'un capteur |
| Capteur externe | Non | Marche ou ralenti, comptage de cycles | Montage et réglage par machine |
| Caméra | Non | Comptage, arrêts, clip de chaque arrêt | Champ de vision, éclairage, comité d'entreprise |
Exemple concret : une ligne, quatre voies
Ligne d'exemple (chiffres illustratifs, pas un client). Une ligne d'emballage avec cinq machines exécute une équipe de 480 minutes. L'usine n'autorise pas de modifications PLC, donc chaque machine obtient la voie en lecture seule la moins chère qu'elle prend en charge.
- Remplisseuse et étiqueteuse : PLC modernes, tags lus via OPC UA avec un compte lecture seule.
- Shrink wrapper : un ancien PLC sans tags exploitables, la tour est pincée et une cellule photo compte les paquets.
- Monteur de cartons : pas de PLC, donc une pince ampèremétrique sur le câble du moteur.
- Palettisation manuelle : une caméra au‑dessus de la station.
| Machine | Voie | Minutes d'arrêt | Minutes avec raison confirmée |
|---|---|---|---|
| Remplisseuse (goulot d'étranglement) | Tags PLC | 48 | 39 |
| Étiqueteuse | Tags PLC | 31 | 27 |
| Shrink wrapper | Tour et cellule photo | 22 | 15 |
| Monteur de cartons | Pince ampèremétrique | 12 | 6 |
| Palettisation manuelle | Caméra | 18 | 18 |
La remplisseuse a fonctionné 432 des 480 minutes. Sa Disponibilité = 432 / 480 = 90%. Sur ses 48 minutes d'arrêt, 39 ont une raison confirmée, donc couverture des raisons = 39 / 48 = 81.3%.
Deux lignes se distinguent. La station caméra a chaque minute expliquée, car le clip est là quand l'opérateur confirme. Le monteur de cartons a la moitié de ses minutes inexpliquées. Cet écart doit être comblé avant que quiconque n'agisse sur son OEE. Et aucune des cinq connexions n'a touché au programme PLC.
Comment garder une connexion en lecture seule sûre et fiable ?
- Demandez la lecture seule par écrit. Le compte du gateway sur la PLC ou le serveur OPC UA n'a pas de droits d'écriture.
- Laissez votre ingénieur de contrôle voir chaque tag. Partagez la liste des tags et la signification de chacun.
- Gardez le gateway sortant uniquement. Rien d'internet ne doit se connecter au réseau OT.
- Horodatez à la source. Utilisez l'horloge de la PLC ou du gateway, synchronisée, pas l'horloge de la base de données.
- Conservez le signal brut. Filtrez les brefs scintillements comme étape séparée, pour que les temps d'arrêt ne se déplacent pas.
Notre guide sur la connectivité PLC pour le monitoring OEE couvre le côté réseau plus en détail.
Quel chemin choisir pour chaque machine ?
Commencez par ce que la machine offre déjà. Une remplisseuse moderne avec des tags propres n'a rien d'autre besoin. Un ancien wrapper avec une tour fonctionnelle est un cas pour la pincée de la tour. Une table où les gens conditionnent manuellement a besoin d'une caméra.
La plupart des lignes finissent avec un mix. Notre comparaison de vision par ordinateur et données PLC pour l'OEE explique pourquoi. Le timing PLC est le plus exact. Les caméras captent les micro‑arrêts et le travail manuel. Aucun n'est meilleur partout, et les deux sont souvent utilisés ensemble. Pour les machines sans contrôleur du tout, lisez Le monitoring OEE sans PLC.
Où s'intègre Fabrico ?
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur activée. L'OEE et le MES léger sont prioritaires. Il journalise les arrêts depuis n'importe quel signal d'une machine et couvre les stations manuelles avec une caméra.
- Journalisation automatique des arrêts depuis les tags PLC, appareils IoT ou caméras.
- L'opérateur confirme la raison en un tap, avec un clip caméra comme preuve là où une caméra surveille.
- OEE en temps réel par ligne et par équipe, chaque perte étant chiffrée en argent.
- Un pilote sur une ligne d'abord, avec une baseline et une date de décision.
Le site indique que les appareils sont connectés en environ un mois, et le déploiement complet prend 3 à 4 mois. Les détails réseau et gateway sont convenus avec l'équipe technique de Fabrico pour chaque usine. Voyez comment cela fonctionne sur la page vision par ordinateur OEE ou la page connectivité machine.
Il n'y a pas de plan gratuit et pas de paliers : chaque usine obtient un devis.
Questions fréquentes
Pouvez‑vous suivre l'OEE sans PLC ?
Oui. Une pince ampèremétrique, une cellule photoélectrique ou une caméra peuvent montrer quand une machine fonctionne et compter ce qu'elle produit. Le site de Fabrico indique que la machine elle‑même n'a pas besoin de PLC. La raison de l'arrêt vient toujours de l'opérateur, qui la confirme d'un tap sur la ligne.
La lecture des tags PLC modifie‑t‑elle le programme PLC ?
Non. Une passerelle lit des tags déjà existants via OPC UA ou le protocole propre de la PLC avec un compte en lecture seule. Le programme reste tel quel. Un changement n'est nécessaire que lorsqu'un signal n'est pas exposé du tout, et cela relève de votre propre ingénieur de contrôle.
Pincer la tour de signalisation est‑il sûr pour le marquage CE ?
Câblez le module en parallèle avec les lampes et gardez‑le hors de la logique de contrôle. Des modifications plus importantes à l'intérieur d'une machine peuvent mettre en péril la déclaration de conformité CE. Vérifiez le plan avec le constructeur de la machine ou votre ingénieur sécurité avant d'ouvrir l'armoire.
Quelle précision pour l'OEE d'une caméra par rapport à la PLC ?
Le timing PLC est le plus précis. Une caméra est moins précise au niveau temporel, mais elle voit les micro‑arrêts et le travail manuel que les tags ratent. De nombreuses usines utilisent les deux : la PLC pour l'état et le comptage, et le clip caméra comme preuve de ce qui s'est passé pendant chaque arrêt.
Combien de temps faut‑il pour connecter une ligne ainsi ?
Cela dépend du nombre de machines et du chemin requis pour chacune. Le site de Fabrico indique que l'installation et la connexion des appareils prennent environ un mois. Un déploiement complet sur les lignes concernées prend 3 à 4 mois. Un pilote sur une ligne vient d'abord.
Voyez votre ligne connectée sans modification du PLC
Apportez la liste des machines d'une ligne. Nous montrerons quel chemin convient à chaque machine et combien ses arrêts coûtent par équipe.
Articles connexes










Tuiles Fabrico réelles, données d'exemple.