


 Connexion
 Blog

Intégration du logiciel OEE avec MES, SCADA et automates - Un test pour chaque lien

La carte : Le logiciel OEE prend généralement les signaux machine du PLC ou via le SCADA, récupère le contexte commande et produit depuis le MES ou l'ERP, et renvoie des résultats. Chacun de ces maillons est distinct et chacun peut échouer à sa manière.
- PLC : cycles, arrêts et comptages. Testez la signification de chaque signal, pas seulement la connexion.
- SCADA ou historien : tags et tendances stockées. Testez si un arrêt court survit au trajet.
- MES : contexte commande et produit. Testez ce qui se passe lors d'un changement de produit.
- ERP : commandes et données maîtres entrantes, résultats sortants. Testez une journée de rapprochement.
- Réseau : testez ce qui se passe quand la connexion tombe.
« Oui, nous intégrons » ne dit presque rien au responsable automatismes. Cela peut vouloir dire n'importe quoi, d'une lecture PLC en temps réel à un fichier CSV nocturne.
Ne demandez donc pas seulement si un produit s'intègre. Tracez vos propres liens, demandez ce qui traverse chacun d'eux, et effectuez un test par lien.
Cette page vous donne cette carte et les tests. Nous vendons un logiciel OEE, donc soumettez nos réponses aux mêmes tests.
Ce qui traverse chaque liaison
| Lien | Ce qui circule | Qui doit avoir la réponse |
|---|---|---|
| 1. PLC, capteur ou caméra vers OEE | Cycles, arrêts, comptages, parfois codes d'erreur | Responsable automatisme |
| 2. SCADA ou historien vers OEE | Tags et tendances stockées, alarmes | Propriétaire SCADA |
| 3. MES et OEE | Contexte commande et produit entrant, résultats sortants | Propriétaire MES |
| 4. ERP et OEE | Données de commande et IDs maîtres entrants, synthèses sortantes | Propriétaire ERP |
| 5. Opérateur vers OEE | Pourquoi ça s'est arrêté | Responsable production |
| 6. Chemin réseau | Tout ce qui précède | IT et sécurité OT |
Les liens 3 et 4 se situent là où ISA-95 fait la majorité de son travail : l'interface entre fonctions de contrôle et fonctions métiers. C'est un vocabulaire partagé utile pour cette réunion.
Si le fournisseur ne peut pas remplir ce tableau pour votre usine, vous n'êtes pas prêt à signer.
Lien 1 : PLC vers logiciel OEE
Ce qui passe : un état marche ou arrêt, une impulsion de cycle, un compteur bon et un compteur rebut si la machine les fournit. Les codes défaut sont un bonus s'ils existent et sont signifiants.
Méthodes courantes de lecture :
- OPC UA : échange client-serveur, avec certificats et modèle de données.
- Modbus : échange client-serveur d'E/S et de registres, il vous faut donc la carte de registres.
- MQTT : publication/abonnement léger via un broker, souvent depuis une passerelle ou un équipement.
- Le protocole du fabricant du contrôleur : courant sur les PLC installés, et peut nécessiter un driver ou une passerelle.
Où ça casse :
- Le signal signifie autre chose. Un bit "running" peut rester actif alors que la machine est à vide sans produit. La connexion est bonne et l'OEE est faux.
- Le compteur se réinitialise ou déborde. Un compteur signé 16 bits plafonne à 32 767. Une réinitialisation de lot peut ressembler à un énorme compte négatif.
- L'accès est coupé. Demandez à votre ingénieur contrôle si chaque automate nécessite un réglage et un download avant d'autoriser la lecture distante. Si oui, cela implique une fenêtre planifiée et un journal de modification.
- La lecture est trop lente. Les arrêts courts disparaissent entre les échantillons. Voir le graphique ci-dessous et micro-stops.
- Il n'y a pas de signal exploitable. Les machines anciennes peuvent nécessiter un capteur externe. Les étapes manuelles peuvent nécessiter une caméra.
Le test : choisissez votre machine la plus ancienne et la plus récente. Notez les signaux exacts, puis faites ceci :
- Comptez manuellement la production pendant une heure et comparez-la au logiciel.
- Au moment sûr, arrêtez volontairement la machine pendant 30 secondes. Vérifiez qu'un arrêt apparaît, avec la bonne durée.
- Réinitialisez le compteur, comme lors d'un changement de poste ou de lot. Vérifiez que le comptage reste cohérent.
- Obtenez par écrit que l'accès est en lecture seule. Demandez la fréquence de lecture et le nombre de tags pour que votre ingénieur contrôle puisse les valider.
Link 2 : SCADA ou historien vers OEE
Ce qui passe : des tags déjà nommés et mis à l'échelle, des alarmes et des tendances stockées. Cela semble la voie facile, et souvent elle l'est. Mais elle transmet aussi tous les choix faits lors de la mise en place de ce système.
Où ça casse :
- Les données stockées sont plus clairsemées que les données live. Demandez comment chaque tag est journalisé : à chaque changement, à une fréquence fixe ou avec une deadband.
- Les alarmes ne sont pas des arrêts. Un arrêt peut déclencher dix alarmes, et un arrêt peut survenir sans aucune alarme.
- Une panne SCADA devient une panne OEE. Vous dépendez désormais d'un serveur de plus et de son calendrier de mises à jour.
- Licences et charge. Un nouveau client ou une nouvelle connexion peut nécessiter une licence ou plus de capacité sur ce serveur. Demandez au propriétaire SCADA.
Direct au PLC, ou via SCADA ?
| Question | Direct - lean | Via SCADA - lean |
|---|---|---|
| Les arrêts courts représentent-ils une grosse perte ? | Oui | Seulement si la cadence de lecture du SCADA est suffisante |
| Les nouvelles connexions aux automates sont-elles difficiles à approuver ? | Non | Oui |
| Les tags sont-ils déjà propres et nommés ? | Non | Oui |
| Le SCADA couvre-t-il toutes vos lignes ? | Non | Oui |
Le test : suivez un arrêt de bout en bout. Arrêtez une machine pendant 30 secondes, puis retrouvez le même événement dans l'IHM, l'historien et le logiciel OEE. Comparez l'heure de début et la durée. S'ils diffèrent, corrigez la journalisation ou passez en direct.
Link 3 : MES et logiciel OEE
Ce qui passe : la commande en cours, le produit et son temps de cycle idéal depuis le MES. Les résultats et les pertes peuvent être renvoyés dans l'autre sens.
Le temps de cycle idéal est le plus important. La performance dans le calcul OEE n'est aussi bonne que ce nombre, et il change selon le produit.
Où ça casse :
- Le changement de produit arrive en retard. Dix minutes du nouveau produit sont jugées selon l'ancien rythme.
- Deux systèmes comptent. Le MES et le OEE ont chacun un comptage "bon" et personne n'a convenu lequel prévaut.
- Deux systèmes journalisent les arrêts. Les opérateurs sont interrogés deux fois et arrêtent de répondre.
- Personne ne sait où se situe la frontière. Si vous hésitez encore sur ce que vous attendez d'un MES, lisez d'abord MES software.
Le test : réalisez un vrai changement de produit avec l'intégration active. Vérifiez quand le nouveau produit apparaît, quelle cadence s'applique à partir de ce moment et si le total de la commande concorde dans les deux systèmes.
Link 4 : ERP et logiciel OEE
Ce qui passe : données de commande, produits et identifiants maîtres depuis l'ERP, selon le projet. Des synthèses reviennent, pas des événements bruts. Un ERP n'a pas besoin d'un arrêt de 40 secondes.
Où ça casse :
- Les IDs ne correspondent pas. La machine appelée Ligne 3 sur le plan a un code différent dans l'ERP.
- Une synchronisation échoue discrètement. Personne ne le remarque avant la clôture mensuelle.
- "Intégré" masque l'étendue. Un sync des enregistrements de maintenance n'est pas un sync des ordres de production. Demandez la liste des champs.
- Les conflits n'ont pas de règle. Quand beide стороны modifient un enregistrement, l'un doit gagner et quelqu'un doit décider lequel.
Le test : demandez la liste des champs, puis rapprochez une journée complète. Coupez ensuite la liaison volontairement pendant une heure. Vérifiez que la défaillance est visible pour quelqu'un et que les enregistrements manquants rattrapent leur retard une fois la liaison rétablie.
Link 5 : l'opérateur
Ce lien n'est pas un câble, et c'est le plus souvent oublié. La machine sait quand elle s'est arrêtée. Elle sait rarement pourquoi, en termes exploitables.
Un code d'erreur peut suggérer une cause, mais l'attente de matière ou un changement tardif n'apparaîtront pas dans le PLC. Une personne doit taguer cela.
Le test : placez l'écran à la ligne pour un véritable poste, avec vos propres codes de motif. Comptez combien d'arrêts ont une raison à la fin. Demandez aux opérateurs ce qu'ils changeraient.
Link 6 : le chemin réseau
Un logiciel OEE cloud signifie un chemin depuis le réseau de contrôle vers Internet. C'est généralement là que l'IT dit non, alors impliquez-les d'abord.
L'OT Top 10 d'OWASP met en garde contre des connexions IT-OT directes et faiblement contrôlées et renvoie aux zones et conduits selon IEC 62443. NIST SP 800-82 est le guide plus complet sur la sécurité OT.
Où ça casse :
- Un équipement se retrouve avec un pied dans chaque réseau.
- Des règles firewall ouvrent des plages entières parce que personne n'a listé les connexions exactes.
- Le Wi-Fi usine ou l'uplink est plus faible en bord de ligne que côté bureau.
- Les horloges diffèrent. Quatre systèmes donnent quatre heures pour un même arrêt, et les changements de fuseau horaire morcellent vos rapports.
Le test : obtenez la liste de chaque connexion : source, destination, port, direction et chiffrement. Coupez ensuite l'uplink pendant 30 minutes et voyez ce que vous avez perdu. Demandez ce qu'il advient des données de cette période et obtenez la réponse par écrit.
La feuille de test à apporter en réunion
Les critères de réussite ci-dessous sont des exemples. Fixez les vôtres avant de parler aux vendeurs, pour ne pas les modifier ensuite.
| Lien | Test | Exemple de critère |
|---|---|---|
| 1. PLC | Comptage manuel pendant une heure, machine la plus ancienne et la plus récente | Dans 1 compte sur 1000 |
| 1. PLC | Arrêt forcé de 30 secondes | Apparaît, durée dans 2 secondes |
| 2. SCADA | Même arrêt dans HMI, historien et OEE | Même ordre d'événements, même durée dans 2 secondes |
| 3. MES | Changement réel de produit | Nouvelle cadence appliquée sous 1 minute |
| 4. ERP | Un jour rapproché, une heure de coupure | Totaux concordent, la panne est visible, les enregistrements rattrapent |
| 5. Opérateur | Un vrai poste avec vos codes | 9 arrêts sur 10 ont une raison |
| 6. Réseau | Liste de connexions, coupure uplink 30 minutes | IT approuve, l'écart est expliqué par écrit |
Certaines entreprises ne connecteront pas une ligne avant contrat. Dans ce cas, inscrivez ces tests dans le contrat comme critères d'acceptation pour la première ligne.
Où se situe Fabrico sur cette carte
Fabrico est un light MES : logiciel cloud pour la collecte de données machine, la surveillance de production, l'OEE et l'analyse des arrêts. Voici où il se situe, lien par lien.
- Lien 1 : Fabrico lit les cycles, arrêts et sorties depuis le PLC de la ligne. Les machines plus anciennes reçoivent un appareil Fabrico IoT avec capteurs externes. Les étapes manuelles peuvent utiliser des caméras IA. Une usine peut mixer les trois. Voir connectivité machine. Le lien PLC de Fabrico couvre OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP et EtherCAT, et la liste étendue ajoute MQTT, IO-Link et HTTP. Confirmez votre contrôleur avec nous lors d'une démo, machine par machine.
- Lien 2 : si vous voulez lire via SCADA ou un historien, amenez ce chemin à la démo et confirmez-le pour votre usine. Il n'y a pas de connecteur AVEVA PI aujourd'hui. Obtenez la réponse par écrit. Gardez votre SCADA pour superviser le process, car Fabrico ne le remplace pas.
- Lien 3 : d'autres systèmes se connectent via webhooks, l'API REST ou Zapier. Si vous utilisez un MES, confirmez en démo ce qui traverse ce lien, puis réalisez le test de changement de produit ci-dessus.
- Lien 4 : Fabrico dispose d'une API REST et de webhooks, et une connexion à SAP ou un autre ERP peut être scellée par client. Il n'existe pas de connecteur Epicor aujourd'hui. Demandez-nous la liste des champs, comme vous le feriez avec tout fournisseur.
- Lien 5 : les opérateurs taguent la cause d'un arrêt.
- Lien 6 : Fabrico est un logiciel cloud et l'application n'a pas de mode hors ligne, donc l'appli a besoin d'une connexion fonctionnelle à la ligne. Si le lien tombe, la passerelle peut stocker des données machine hors ligne jusqu'à 30 jours, avec récupération automatique dans les 72 heures par défaut. Elle tourne dans la région AWS EU, avec données chiffrées au repos et en transit. Fabrico est certifié ISO/IEC 27001.
Les arrêts sont enregistrés là où un signal de machine, capteur ou caméra existe. Pas de signal, pas d'enregistrement.
La distribution des ordres, les nomenclatures, les gammes et la traçabilité restent dans votre ERP. Si vous avez besoin de tout cela dans un seul système, Fabrico n'est pas la solution.
Chaque projet commence par une revue de votre process et de vos machines. Votre propre équipe d'automatisation, un partenaire avec qui vous travaillez ou l'équipe Fabrico peuvent réaliser l'intégration.
Prévoyez environ 1 mois pour installer et connecter les dispositifs, et 3 à 4 mois pour un déploiement complet. L'aperçu Fabrico MES et OEE contient le reste.
Apportez votre carte et votre feuille de tests : Demandez une démo ou Contactez-nous.
Questions fréquentes
Faut-il un SCADA pour faire tourner un logiciel OEE ?
Non. Le logiciel OEE peut prendre des signaux du PLC, d'un capteur ou d'une caméra. Si vous avez un SCADA, utilisez le tableau ci-dessus pour choisir le chemin.
Quel protocole devrions-nous choisir ?
Ce sont généralement vos automates qui le décident. Demandez au fournisseur de nommer la méthode par machine, pas de manière générale, et demandez lesquelles nécessitent une passerelle.
La lecture du PLC va-t-elle le ralentir ?
Ça peut si la lecture est trop volumineuse ou trop rapide. Accordez le nombre de tags et la fréquence de lecture avec votre ingénieur commandes, puis observez le contrôleur pendant le test.
Faut-il modifier le programme PLC ?
Pas si les signaux existent déjà et que l'accès est autorisé. Vérifiez machine par machine. Là où une machine n'a pas de signal exploitable, un capteur externe peut éviter de toucher au programme.
Un logiciel OEE peut-il remplacer notre MES ?
Seulement si vous n'avez besoin que de la partie supervision. Un light MES couvre la collecte de données et l'OEE, pas l'ensemble des besoins d'ordres et de traçabilité.
Qui doit être dans la salle ?
Le responsable automatisme, le propriétaire sécurité IT/OT, le propriétaire ERP et un responsable production. Les liaisons échouent quand l'un d'eux apprend le projet en dernier.
Prêt à tester vos liaisons contre une réponse concrète ? Demandez une démo ou Contactez-nous.
Articles connexes
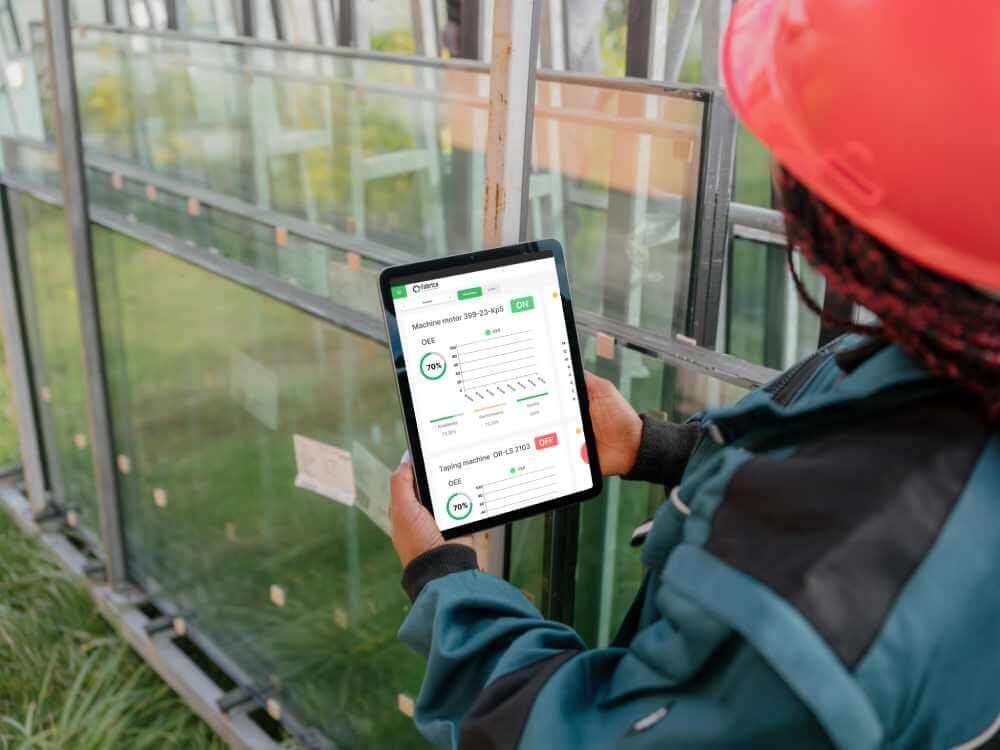










Tuiles Fabrico réelles, données d'exemple.