


 Anmeldung
 Blog
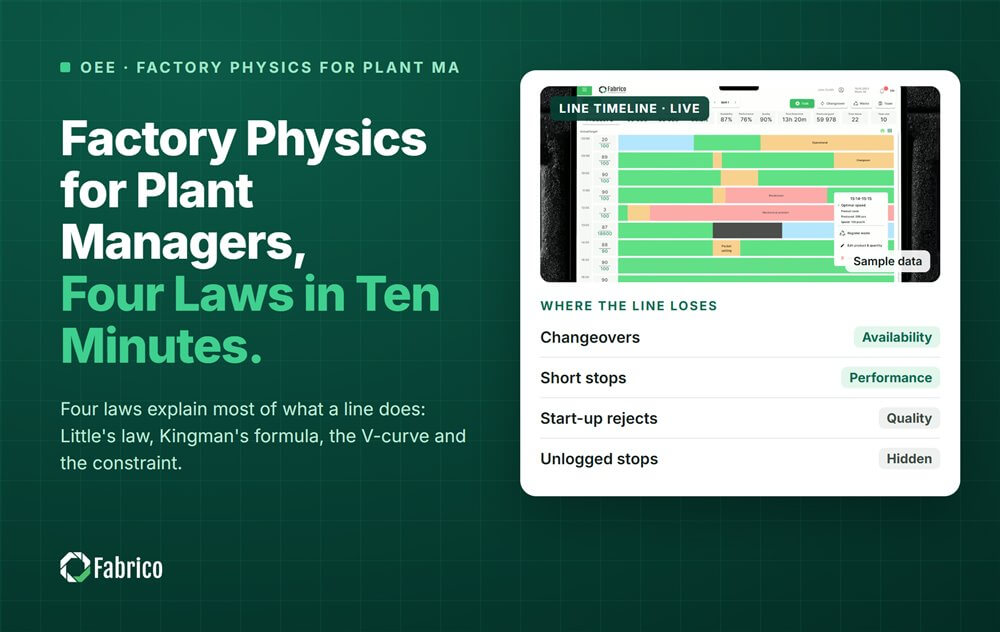
Factory Physics für Betriebsleiter: Vier Gesetze in zehn Minuten

Wichtigste Erkenntnisse
- Littles Gesetz: Bestand in Arbeit = Durchsatz x Durchlaufzeit. Ein Tisch mit 1.500 Flaschen vor einem Abfüller, der 500 pro Minute schafft, sind 3 Minuten Schutz.
- Kingman: Wartezeiten wachsen schnell, wenn eine Maschine sich füllt. Der Nutzungsfaktor ist 4 bei 80%, 9 bei 90%, 19 bei 95%.
- Hohe Auslastung gehört nur an den Engpass.
- Die V-Kurve: Die Maschinen neben der kritischen Maschine laufen in der Erholungsphase 10% schneller.
- Die Beschränkung legt die Ausgabe der gesamten Linie fest.
In der unten stehenden Beispielanlage ist die Maschine mit dem schlechtesten OEE, der Etikettierer mit 58%, nicht die richtige, die man zuerst reparieren sollte.
Fabrico ist OEE- und leichtes MES-Software mit KI-Kameras. Es protokolliert Ausfälle automatisch über das Maschinensignal und zeigt OEE live nach Linie und Schicht. Dieser Leitfaden erklärt die vier Gesetze in einfachen Worten und arbeitet eine Abfülllinie durch alle vier durch.
Was ist Factory Physics?
Factory Physics ist die Bezeichnung für die wenigen Gesetze, die beschreiben, wie Arbeit durch eine Linie fließt. Littles Gesetz und Kingmans Formel sind Mathematik. Die V-Kurve und die Beschränkung sind darauf aufbauende Regeln.
Man braucht die Mathematik nicht, um sie anzuwenden. Man muss wissen, was jedes Gesetz vorhersagt, damit man es auf dem Betriebsgelände erkennen kann.
Was sagt Littles Gesetz dem Werksleiter?
John Little bewies es 1961: Bestand in Arbeit = Durchsatz x Durchlaufzeit. Es benötigt fast keine Annahmen, deshalb gilt es für jede Linie.
Die nützlichste Version für eine Verpackungslinie betrifft Puffer. Die Zeit, die ein Puffer schützt = Einheiten auf dem Tisch / Rate der Maschine danach. Ein Tisch mit 1.500 Flaschen vor einem Abfüller, der 500 pro Minute verarbeitet, entspricht 3 Minuten Schutz.
Also alle Stillstände stromaufwärts, die länger als 3 Minuten dauern, stoppen auch den Abfüller. Unser Leitfaden zu Littles Gesetz enthält mehr Beispiele.
Warum explodieren Warteschlangen bei voller Auslastung?
John Kingman beschrieb das ebenfalls 1961. Die Wartezeit vor einer Maschine hängt davon ab, wie beschäftigt sie ist und wie stark ihr Timing variiert. Der Teil, der von der Auslastung abhängt, wächst sehr schnell gegen das obere Ende:
- Bei 80% Auslastung ist der Term 4.
- Bei 90% ist er 9.
- Bei 95% ist er 19.
Der Übergang von 90% auf 95% Auslastung verdoppelt ungefähr die Wartezeit. Deshalb erzeugt das Vollauslasten jeder Maschine Warteschlangen und streckt die Durchlaufzeit, ohne die Ausgabe zu erhöhen. Hohe Auslastung gehört nur an den Engpass. Unsere Seite zur Kingman-Formel zeigt die vollständige Gleichung.
Wie sollten die Maschinenumläufe um den Engpass herum eingestellt werden?
Die V-Kurve beantwortet das. Die langsamste Maschine ist die kritische Maschine. Ihre beiden Nachbarn laufen in der Erholungsphase 10% schneller, und jede weitere Maschine weiter außen läuft nochmal 10% schneller.
Nur die kritische Maschine läuft mit konstanter Geschwindigkeit. Die anderen halten hin und wieder an, entweder weil kein Produkt ankommt (Mangel) oder weil das Förderband dahinter voll ist (Aufstau). Das ist so gewollt. Ein Etikettierer, der wartet, weil der Abfüller keine Flaschen geliefert hat, erfüllt seine Aufgabe, er verschwendet keine Zeit.
Was bedeutet die Beschränkung für OEE?
Eliyahu Goldratts Theory of Constraints aus seinem Buch The Goal von 1984 sagt: Die Beschränkung legt die Ausgabe fest. Identifizieren Sie sie, nutzen Sie sie optimal, unterordnen Sie alles andere ihr, erhöhen Sie ihre Kapazität und fangen Sie neu an, wenn sie sich verschiebt.
Für OEE bedeutet das eines: Das OEE der Beschränkung ist am wichtigsten. Ein höheres OEE an einer anderen Maschine fügt möglicherweise keine einzige Produktionseinheit hinzu. Unser Artikel zu OEE vs. Durchsatz erklärt warum.
Beispiel: Wie gelten die vier Gesetze für eine Abfülllinie?
Beispiellinie (illustrative Zahlen, kein Kunde): eine Abfülllinie mit Depalettierer, Spüler, Abfüller, Verschließer, Etikettierer und Kartonierer. Der Abfüller ist die kritische Maschine.
| Gesetz | Was die Liniendaten zeigen | Was der Werksleiter tut |
|---|---|---|
| Littles Gesetz | Der Tisch nach dem Depalettierer fasst 1.200 Flaschen; der Abfüller nimmt 400 pro Minute, also 3 Minuten Schutz. 11 Depalettierer-Ausfälle letzte Woche dauerten länger als 3 Minuten. | Beheben Sie zuerst die langen Depalettierer-Ausfälle. Das sind die, die den Abfüller erreichen. |
| Kingman | Der Kartonierer läuft bei 95% seiner Kapazität, mit ungleichmäßig ankommenden Flaschen. | Glätten Sie den Zufluss in den Kartonierer, bevor Sie mehr Geschwindigkeit verlangen. Die Warteschlange davor ist ein Auslastungsproblem. |
| V-Kurve | Der Etikettierer läuft mit derselben Geschwindigkeit wie der Abfüller, daher holt er nach einem Stopp nie auf. | Stellen Sie den Etikettierer in der Erholungsphase etwa 10% schneller als den Abfüller ein. |
| Beschränkung | OEE des Abfüllers ist 66%, das des Etikettierers 58%. | Verbessern Sie zuerst den Abfüller. Ein Großteil der Verluste des Etikettierers ist zeitlich durch den Abfüller begrenzt, nicht durch eigene Ausfälle. |
Ohne die vier Gesetze würde das Team dem Etikettierer nachjagen, weil dessen OEE am schlechtesten aussieht. Mit ihnen behebt das Team die langen Depalettierer-Ausfälle, den Zufluss zum Kartonierer und den Abfüller – die Verluste, die Produktion kosten.
Wie nutzen Sie diese Gesetze im Morgenmeeting?
Formulieren Sie jedes Gesetz als eine Frage für das Meeting:
- Little: welche upstream Ausfälle dauerten länger als unser Puffer?
- Kingman: welche Maschine läuft zu nah an der vollen Auslastung, bei ungleichmäßigem Input?
- V-Kurve: sind die Maschinen neben dem Engpass schnell genug, um sich zu erholen?
- Beschränkung: was hat der Engpass gestern verloren, und warum?
Kurze Ausfälle sind in allen vier wichtig. Sie sind mit bloßem Auge schwer zu sehen, daher brauchen sie Maschinendaten. Unser Leitfaden zu Mikro-Ausfällen erklärt, wie man sie erfasst.
Wo passt Fabrico hin?
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Es protokolliert Ausfälle automatisch aus dem Maschinensignal, einschließlich kurzer Ausfälle, und zeigt OEE live nach Linie und Schicht. Verluste werden in Geld bewertet und sortiert, sodass die Verluste des Engpasses zuerst angezeigt werden.
Wo eine Kamera angebracht ist, speichert ein Ausfall einen kurzen Clip als Beleg, und der Bediener bestätigt die Ursache mit einem Tipp. Unsere Seite zu Computer Vision OEE zeigt, wie es an einer Linie funktioniert.
Es gibt keinen Gratisplan und keine Stufen: Jede Anlage erhält ein Angebot.
Häufig gestellte Fragen
Was ist Factory Physics in einfachen Worten?
Factory Physics ist eine kleine Reihe von Gesetzen, die beschreiben, wie Arbeit durch eine Produktionslinie fließt. Die bekanntesten sind Littles Gesetz, Kingmans Warteschlangenformel, die V-Kurve für Liniengeschwindigkeiten und die Theory of Constraints. Zwei sind Mathematik und zwei sind darauf basierende Regeln, zusammen helfen sie Managern vorherzusagen, wo Verluste auftreten.
Wofür wird Littles Gesetz in der Fertigung verwendet?
Littles Gesetz verknüpft Bestand in Arbeit, Durchsatz und Durchlaufzeit. Auf einer Verpackungslinie sagt es Ihnen, wie lange ein Puffer die nächste Maschine schützt. Teilen Sie die Einheiten auf dem Tisch durch die Rate der nachfolgenden Maschine, um die Minuten Schutz zu erhalten.
Warum sollten Nicht-Engpass-Maschinen nicht voll ausgelastet laufen?
Kingmans Formel zeigt, dass Wartezeiten sehr schnell wachsen, je näher eine Maschine an voller Auslastung ist. Der Auslastungsterm ist 4 bei 80%, 9 bei 90% und 19 bei 95%. Alle Maschinen voll auszulasten erzeugt Warteschlangen und verlängert die Durchlaufzeit, ohne Ausgabe zu erhöhen – hohe Auslastung gehört zum Engpass.
Was ist die V-Kurve für Liniengeschwindigkeiten?
Die V-Kurve legt die Maschinengeschwindigkeiten um die kritische Maschine fest. Ihre Nachbarn laufen in der Erholung 10% schneller, und weiter außen laufende Maschinen jeweils weitere 10% schneller. Nur die kritische Maschine läuft konstant. Die anderen halten absichtlich an, damit sie nach einem Stopp aufholen können.
Welche Maschine hat das wichtigste OEE?
Die des Engpasses. Er legt die Ausgabe der gesamten Linie fest, daher ist jede Minute, die er verliert, dauerhaft verlorene Produktion. Ein besseres OEE an einer anderen Maschine kann nichts hinzufügen. Verbessern Sie zuerst den Engpass, und prüfen Sie dann, ob er sich auf eine andere Maschine verschoben hat.
Sehen Sie die vier Gesetze an Ihrer eigenen Linie
Bringen Sie eine Linie und eine Woche Ausfalldaten. Wir zeigen die Ausfälle der Linie, nach Geld bewertet, Maschine für Maschine.
Verwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.