


 Zaloguj
 Blog
Factory Physics dla kierowników zakładu: Cztery prawa w dziesięć minut

Kluczowe wnioski
- Prawo Little'a: praca w toku = przepustowość x czas przepływu. Stoół z 1 500 butelkami przed nalewarką, która robi 500 na minutę, daje 3 minuty ochrony.
- Kingman: czas oczekiwania rośnie szybko, gdy maszyna się wypełnia. Składnik wykorzystania wynosi 4 przy 80%, 9 przy 90%, 19 przy 95%.
- Wysokie wykorzystanie powinno być tylko w wąskim gardle.
- Krzywa V: maszyny obok maszyny krytycznej mają o 10% większą prędkość odzyskiwania.
- Ograniczenie ustala wydajność całej linii.
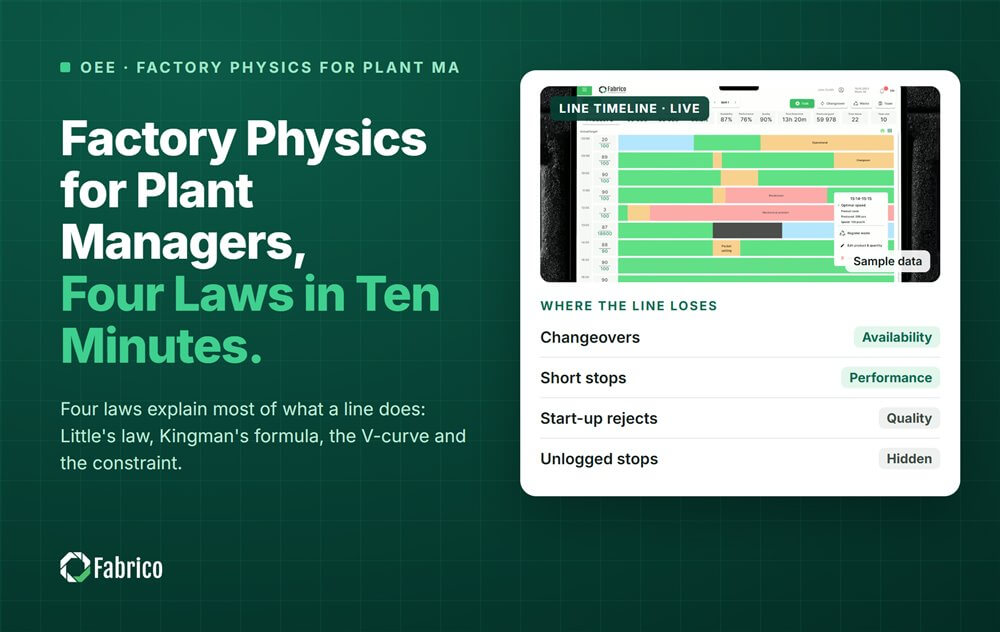
W poniższej linii przykładowej maszyna o najgorszym OEE, etykieciarka z 58%, nie jest tą, którą należy naprawiać pierwszą.
Fabrico to oprogramowanie OEE i lekki MES z kamerami AI. Rejestruje zatrzymania automatycznie ze sygnału maszyny i pokazuje OEE na żywo dla linii i zmiany. Ten przewodnik wyjaśnia cztery prawa prostym językiem, przechodząc przez linię butelkowania przez wszystkie cztery.
Co to jest factory physics?
Factory physics to nazwa niewielkiej liczby praw opisujących, jak praca przepływa przez linię. Prawo Little'a i wzór Kingmana to matematyka. Krzywa V i ograniczenie to reguły oparte na nich.
Nie trzeba znać matematyki, aby ich używać. Trzeba wiedzieć, co każde prawo przewiduje, aby rozpoznać to na hali.
Co prawo Little'a mówi kierownikowi zakładu?
John Little udowodnił to w 1961 roku: praca w toku = przepustowość x czas przepływu. Wymaga prawie żadnych założeń, więc działa na każdej linii.
Najbardziej przydatna wersja na linii pakującej dotyczy buforów. Czas, który bufor chroni = jednostki na stole / tempo maszyny za nim. Stół z 1 500 butelkami przed nalewarką, która bierze 500 na minutę, to 3 minuty ochrony.
Dlatego każde zatrzymanie w górę strumienia trwające dłużej niż 3 minuty zatrzymuje też nalewarkę. Nasz przewodnik po prawie Little'a ma więcej przykładów.
Dlaczego kolejki eksplodują przy pełnym wykorzystaniu?
John Kingman opisał to również w 1961 roku. Czas oczekiwania przed maszyną zależy od tego, jak bardzo jest zajęta i jak bardzo zmienia się jej timing. Część zależna od wykorzystania rośnie bardzo szybko na górze:
- Przy 80% wykorzystania składnik wynosi 4.
- Przy 90% wynosi 9.
- Przy 95% wynosi 19.
Przejście z 90% na 95% obciążenia mniej więcej podwaja czas oczekiwania. Dlatego puszczenie wszystkich maszyn na pełnej mocy buduje kolejki i wydłuża czas przepływu bez zwiększania produkcji. Wysokie wykorzystanie należy pozostawić w wąskim gardle. Nasza strona o wzorze Kingmana pokazuje pełne równanie.
Jak ustawić prędkości maszyn wokół wąskiego gardła?
Krzywa V odpowiada na to. Najwolniejsza maszyna jest maszyną krytyczną. Jej dwóch sąsiadów pracuje o 10% szybciej w prędkości odzyskiwania, a każda kolejna maszyna na zewnątrz pracuje jeszcze o 10% szybciej.
Tylko maszyna krytyczna pracuje ze stałą prędkością. Pozostałe zatrzymują się od czasu do czasu, albo dlatego że nie przychodzi produkt (brak), albo dlatego że przenośnik za nimi jest pełny (zaleganie). To jest zaplanowane. Etykieciarka, która czeka, bo nalewarka nie wysłała butelek, wykonuje swoją pracę, a nie traci czas.
Co ograniczenie oznacza dla OEE?
Teoria ograniczeń Eliyahu Goldratta z jego książki The Goal z 1984 roku mówi, że ograniczenie ustala wydajność. Zidentyfikuj je, wykorzystaj, podporządkuj mu wszystko inne, podnieś jego wydajność i zacznij od nowa, jeśli się przesunie.
Dla OEE oznacza to jedną rzecz: OEE ograniczenia ma największe znaczenie. Wyższe OEE innej maszyny może nie dodać ani jednej jednostki produkcji. Nasz artykuł o OEE kontra przepustowość wyjaśnia dlaczego.
Przykład praktyczny: jak cztery prawa odnoszą się do jednej linii butelkowania?
Linia przykładowa (liczby poglądowe, nie klienta): linia butelkowania z depaletyzatorem, płuczką, nalewarką, zakręcarką, etykieciarką i pakowaczem. Nalewarka jest maszyną krytyczną.
| Prawo | Co pokazują dane linii | Co robi kierownik zakładu |
|---|---|---|
| Prawo Little'a | Stół za depaletyzatorem mieści 1 200 butelek; nalewarka bierze 400 na minutę, więc 3 minuty ochrony. 11 zatrzymań depaletyzatora w zeszłym tygodniu trwało dłużej niż 3 minuty. | Najpierw napraw długie zatrzymania depaletyzatora. To one docierają do nalewarki. |
| Kingman | Pakowacz działa na 95% swojej wydajności, przy nierównomiernie przychodzących butelkach. | Wygładź przepływ do pakowacza, zanim poprosisz o więcej prędkości. Kolejka przed nim to problem wykorzystania. |
| Krzywa V | Etykieciarka pracuje z tą samą prędkością co nalewarka, więc nigdy nie nadąża po zatrzymaniu. | Ustaw etykieciarkę około 10% szybciej niż nalewarka w prędkości odzyskiwania. |
| Ograniczenie | OEE nalewarki to 66%, etykieciarki 58%. | Popraw nalewarkę w pierwszej kolejności. Większość strat etykieciarki to brak czasu spowodowany nalewarką, a nie jej własne zatrzymania. |
Bez czterech praw zespół goniłby etykieciarkę, bo jej OEE wygląda najgorzej. Z nimi zespół naprawia długie zatrzymania depaletyzatora, przepływ do pakowacza i nalewarkę — czyli straty, które kosztują produkcję.
Jak używać tych praw na porannym spotkaniu?
Przekształć każde prawo w jedno pytanie na spotkanie:
- Little: które zatrzymania upstream trwały dłużej niż nasz bufor?
- Kingman: która maszyna działa zbyt blisko pełnego wykorzystania, z nierównym wejściem?
- Krzywa V: czy maszyny obok wąskiego gardła są wystarczająco szybkie, aby się zregenerować?
- Ograniczenie: co straciło wąskie gardło wczoraj i dlaczego?
Krótkie zatrzymania mają znaczenie w każdym z czterech przypadków. Trudno je zauważyć gołym okiem, więc potrzebne są dane maszynowe. Nasz przewodnik po mikrozatrzymaniach wyjaśnia, jak je wychwycić.
Gdzie pasuje Fabrico?
Fabrico to platforma do monitorowania wydajności produkcji z komputerowym rozpoznawaniem obrazu. Rejestruje zatrzymania automatycznie z sygnału maszyny, w tym krótkie, i pokazuje OEE na żywo według linii i zmiany. Straty są wyceniane w pieniądzu i uporządkowane, więc straty wąskiego gardła są na pierwszym miejscu.
Gdy zainstalowana jest kamera, zatrzymanie przechowuje krótki klip jako dowód, a operator potwierdza przyczynę jednym dotknięciem. Nasza strona o OEE z wykorzystaniem widzenia maszynowego pokazuje, jak to działa na linii.
Nie ma darmowego planu ani poziomów: każda fabryka otrzymuje wycenę.
Najczęściej zadawane pytania
Co to jest factory physics w prostych słowach?
Factory physics to niewielki zestaw praw opisujących, jak praca przepływa przez linię produkcyjną. Najbardziej znane to prawo Little'a, wzór Kingmana dla kolejek, krzywa V dla prędkości linii i Theory of Constraints. Dwa z nich to matematyka, dwa to reguły na nich oparte — razem pomagają menedżerom przewidzieć, gdzie pojawią się straty.
Do czego w produkcji służy prawo Little'a?
Prawo Little'a łączy pracę w toku, przepustowość i czas przepływu. Na linii pakującej mówi, jak długo bufor chroni następną maszynę. Podziel jednostki na stole przez tempo maszyny za nią, aby uzyskać minuty ochrony.
Dlaczego maszyny, które nie są wąskim gardłem, nie powinny pracować na pełnym wykorzystaniu?
Wzór Kingmana pokazuje, że oczekiwanie rośnie bardzo szybko, gdy maszyna zbliża się do pełnego wykorzystania. Składnik wykorzystania wynosi 4 przy 80%, 9 przy 90% i 19 przy 95%. Uruchamianie wszystkich maszyn na pełnym gazie tworzy kolejki i wydłuża czas przepływu bez zwiększania produkcji, więc wysokie wykorzystanie zostaw dla wąskiego gardła.
Co to jest krzywa V dla prędkości linii?
Krzywa V ustala prędkości maszyn wokół maszyny krytycznej. Jej sąsiedzi pracują o 10% szybciej w prędkości odzyskiwania, a maszyny dalej o kolejne 10% szybciej. Tylko maszyna krytyczna pracuje równo. Pozostałe zatrzymują się świadomie, aby móc nadrobić po przerwie.
Której maszyny OEE ma największe znaczenie?
Ograniczenia. To ono ustala wydajność całej linii, więc każda minuta stracona tam to trwale utracona produkcja. Lepsze OEE na innej maszynie może nic nie dodać. Najpierw popraw ograniczenie, potem sprawdź, czy nie przesunęło się na inną maszynę.
Zobacz cztery prawa na własnej linii
Przyprowadź jedną linię i tydzień danych o zatrzymaniach. Pokażemy zatrzymania linii, uporządkowane według wartości, maszyna po maszynie.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.