


 Connexion
 Blog
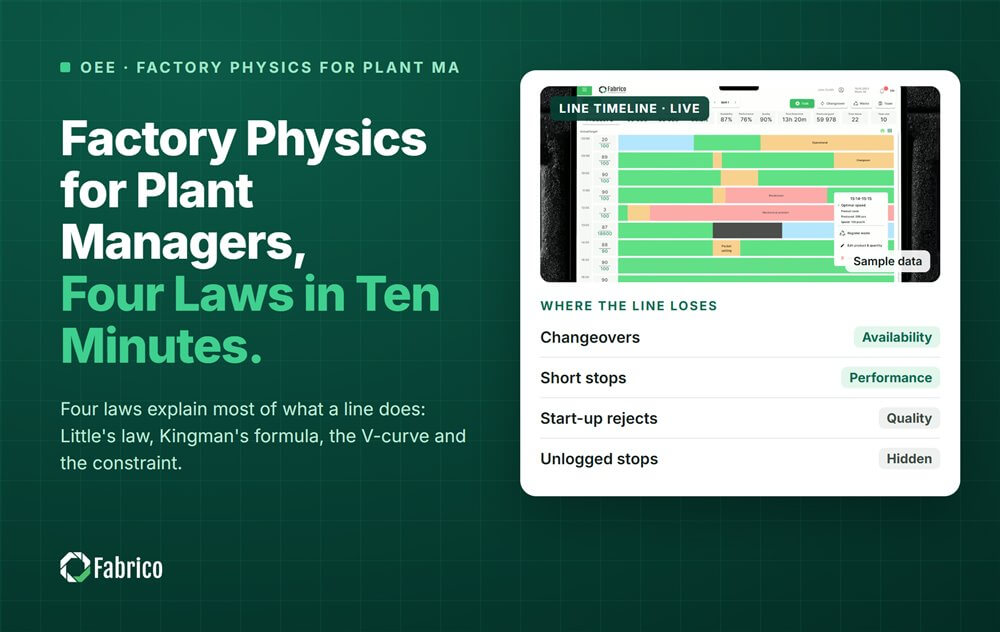
Factory Physics pour responsables d'usine : Quatre lois en dix minutes

Points clés
- La loi de Little : en-cours = débit x temps de traversée. Une table de 1 500 bouteilles devant un remplisseur qui fait 500 par minute représente 3 minutes de protection.
- Kingman : les temps d'attente augmentent rapidement quand une machine se remplit. Le terme d'utilisation est 4 à 80%, 9 à 90%, 19 à 95%.
- Une forte utilisation doit se situer uniquement au niveau de l'engorgement.
- La courbe en V : les machines à côté de la machine critique tournent 10% plus vite en vitesse de récupération.
- La contrainte fixe la production de toute la ligne.
Dans la ligne d'exemple ci-dessous, la machine avec le pire OEE, l'étiqueteuse à 58%, n'est pas celle qu'il faut corriger en premier.
Fabrico est un logiciel OEE et un MES léger avec caméras IA. Il enregistre automatiquement les arrêts depuis le signal machine et affiche l'OEE en direct par ligne et par poste. Ce guide explique les quatre lois en termes simples, en parcourant une ligne d'embouteillage à travers les quatre.
Qu'est-ce que la factory physics ?
La factory physics est le nom donné aux quelques lois qui décrivent comment le travail circule dans une ligne. La loi de Little et la formule de Kingman sont des mathématiques. La courbe en V et la contrainte sont des règles construites sur elles.
Il n'est pas nécessaire de connaître les mathématiques pour les utiliser. Il faut savoir ce que chaque loi prédit, afin de pouvoir la repérer sur le terrain.
Que dit la loi de Little au responsable d'usine ?
John Little l'a prouvée en 1961 : en-cours = débit x temps de traversée. Elle n'exige presque aucune hypothèse, donc elle s'applique à toute ligne.
La version la plus utile sur une ligne d'emballage concerne les tampons. Le temps que protège un tampon = unités sur la table / débit de la machine après lui. Une table de 1 500 bouteilles devant un remplisseur qui prend 500 par minute représente 3 minutes de protection.
Ainsi, tout arrêt en amont qui dure plus de 3 minutes arrête aussi le remplisseur. Notre guide sur la loi de Little contient plus d'exemples.
Pourquoi les files explosent-elles près de la pleine utilisation ?
John Kingman l'a décrit aussi en 1961. Le temps d'attente devant une machine dépend de son taux d'occupation et de la variabilité de ses timings. La partie qui dépend de l'utilisation croît très vite vers la zone haute :
- À 80% d'utilisation le terme est 4.
- À 90% il est 9.
- À 95% il est 19.
Passer de 90% à 95% d'occupation double à peu près le temps d'attente. C'est pourquoi faire tourner toutes les machines à fond crée des files et allonge le temps de traversée sans augmenter la production. La forte utilisation doit être réservée au goulot. Notre page sur la formule de Kingman montre l'équation complète.
Comment régler les vitesses des machines autour du goulot ?
La courbe en V répond à cette question. La machine la plus lente est la machine critique. Ses deux voisines tournent 10% plus vite en vitesse de récupération, et chaque machine plus éloignée tourne encore 10% plus vite.
Seule la machine critique tourne à vitesse constante. Les autres s'arrêtent de temps en temps, soit parce qu'il n'arrive pas de produit (manque), soit parce que le convoyeur après elles est plein (refoulement). C'est voulu. Une étiqueteuse qui attend parce que le remplisseur n'a pas envoyé de bouteilles fait son travail, elle ne perd pas de temps.
Qu'est-ce que la contrainte implique pour l'OEE ?
La Theory of Constraints d'Eliyahu Goldratt, tirée de son livre The Goal de 1984, dit que la contrainte fixe la production. Identifiez-la, exploitez-la, subordonnez tout le reste à elle, augmentez sa capacité, et recommencez si elle se déplace.
Pour l'OEE cela signifie une chose : l'OEE de la contrainte compte le plus. Un OEE plus élevé sur une autre machine peut n'ajouter aucune unité de production. Notre article sur OEE vs débit explique pourquoi.
Exemple travaillé : comment les quatre lois s'appliquent-elles à une ligne d'embouteillage ?
Ligne d'exemple (chiffres indicatifs, pas un client) : une ligne d'embouteillage avec un dépallettiseur, un rinçeur, un remplisseur, un capsuleur, une étiqueteuse et un cartonneur. Le remplisseur est la machine critique.
| Loi | Ce que montrent les données de la ligne | Ce que fait le responsable d'usine |
|---|---|---|
| La loi de Little | La table après le dépallettiseur contient 1 200 bouteilles ; le remplisseur prend 400 par minute, soit 3 minutes de protection. 11 arrêts du dépallettiseur la semaine dernière ont duré plus de 3 minutes. | Corrigez d'abord les arrêts longs du dépallettiseur. Ce sont ceux qui atteignent le remplisseur. |
| Kingman | Le cartonneur fonctionne à 95% de sa capacité, avec des bouteilles arrivant de façon inégale. | Rendez le flux vers le cartonneur plus régulier avant de demander plus de vitesse. La file devant lui est un problème d'utilisation. |
| V-courbe | L'étiqueteuse tourne à la même vitesse que le remplisseur, elle ne rattrape donc jamais son retard après un arrêt. | Réglez l'étiqueteuse environ 10% plus vite que le remplisseur en vitesse de récupération. |
| Contrainte | L'OEE du remplisseur est 66%, celui de l'étiqueteuse 58%. | Améliorez d'abord le remplisseur. La plupart des pertes de l'étiqueteuse sont dues au manque de temps causé par le remplisseur, pas à ses propres arrêts. |
Sans les quatre lois, l'équipe poursuivrait l'étiqueteuse, car son OEE semble le pire. Avec elles, l'équipe corrige les arrêts longs du dépallettiseur, le flux vers le cartonneur et le remplisseur, qui sont les pertes qui coûtent la production.
Comment utiliser ces lois lors de la réunion du matin ?
Transformez chaque loi en une question pour la réunion :
- Little : quels arrêts en amont ont duré plus que notre tampon ?
- Kingman : quelle machine tourne trop près du plein, avec un apport inégal ?
- V-courbe : les machines à côté du goulot sont-elles assez rapides pour récupérer ?
- Contrainte : qu'a perdu le goulot hier, et pourquoi ?
Les arrêts courts comptent dans les quatre cas. Ils sont difficiles à voir à l'oeil nu, donc ils nécessitent des données machine. Notre guide sur les micro-arrêts explique comment les attraper.
Où se place Fabrico ?
Fabrico est une plateforme de performance manufacturière équipée de vision par ordinateur. Elle enregistre automatiquement les arrêts à partir du signal machine, y compris les courts, et affiche l'OEE en direct par ligne et par poste. Les pertes sont valorisées en argent et classées, de sorte que celles du goulot apparaissent en premier.
Lorsqu'une caméra est installée, un arrêt conserve un court clip comme preuve, et l'opérateur confirme la raison d'une simple tape. Notre page sur l'OEE par vision par ordinateur montre comment cela fonctionne sur une ligne.
Il n'y a pas de plan gratuit et pas de paliers : chaque usine reçoit un devis.
Questions fréquentes
Qu'est-ce que la factory physics en termes simples ?
La factory physics est un petit ensemble de lois qui décrivent comment le travail circule sur une ligne de production. Les plus connues sont la loi de Little, la formule de file d'attente de Kingman, la courbe en V pour les vitesses de ligne et la Theory of Constraints. Deux sont des mathématiques et deux sont des règles construites sur elles ; ensemble elles aident les responsables à prévoir où apparaîtront les pertes.
À quoi sert la loi de Little en production ?
La loi de Little relie les en-cours, le débit et le temps de traversée. Sur une ligne d'emballage elle vous dit combien de temps un tampon protège la machine suivante. Divisez les unités sur la table par le débit de la machine suivante pour obtenir les minutes de protection.
Pourquoi les machines non-goulots ne doivent-elles pas tourner à pleine utilisation ?
La formule de Kingman montre que l'attente augmente très vite à mesure qu'une machine se rapproche de la pleine utilisation. Le terme d'utilisation est 4 à 80%, 9 à 90% et 19 à 95%. Faire tourner toutes les machines à plein régime crée des files et allonge le temps de traversée sans accroître la production, donc réservez la haute utilisation au goulot.
Qu'est-ce que la courbe en V pour les vitesses de ligne ?
La courbe en V fixe les vitesses des machines autour de la machine critique. Ses voisines tournent 10% plus vite en vitesse de récupération, et les machines plus éloignées encore 10% plus vite. Seule la machine critique tourne de façon stable. Les autres s'arrêtent volontairement pour pouvoir rattraper leur retard après un arrêt.
Quelle machine a l'OEE le plus important ?
Celle de la contrainte. Elle fixe la production de toute la ligne, donc chaque minute perdue est une production définitivement perdue. Un meilleur OEE sur une autre machine peut n'ajouter rien. Améliorez d'abord la contrainte, puis vérifiez si elle s'est déplacée vers une autre machine.
Voyez les quatre lois sur votre propre ligne
Apportez une ligne et une semaine de données d'arrêts. Nous montrerons les arrêts de la ligne classés par valeur, machine par machine.
Articles connexes










Tuiles Fabrico réelles, données d'exemple.