


 Iniciar sesión
 Blog
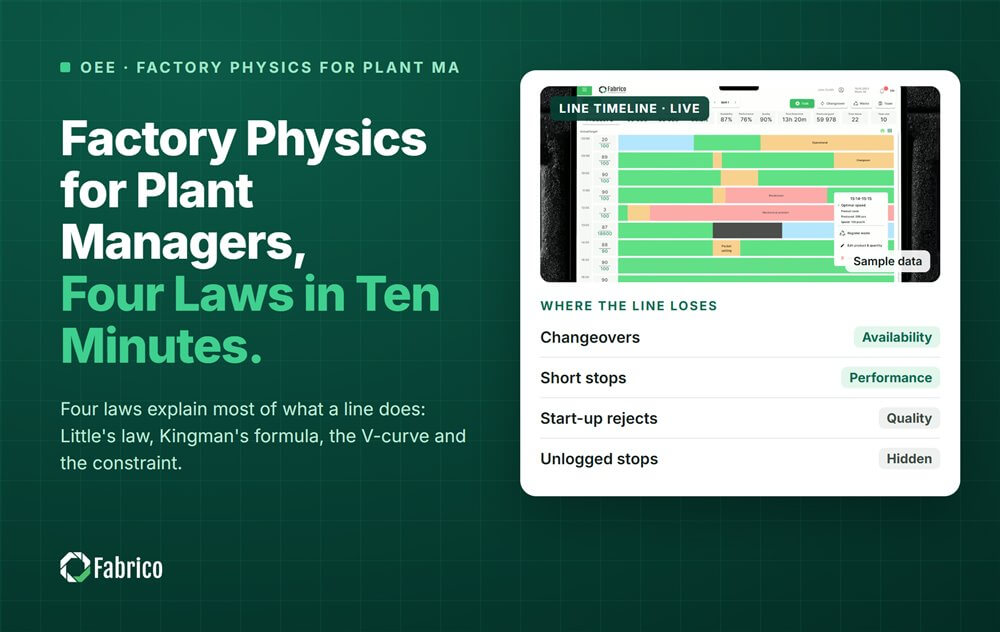
Factory Physics para jefes de planta: Cuatro leyes en diez minutos

Puntos clave
- La ley de Little: trabajo en curso = rendimiento x tiempo de flujo. Una mesa con 1.500 botellas delante de un llenador que hace 500 por minuto es 3 minutos de protección.
- Kingman: la espera crece rápido cuando una máquina se llena. El término de utilización es 4 al 80%, 9 al 90%, 19 al 95%.
- La alta utilización debe reservarse solo para el cuello de botella.
- La curva en V: las máquinas junto a la máquina crítica funcionan un 10% más rápido en velocidad de recuperación.
- La restricción fija la salida de toda la línea.
En la línea de ejemplo más abajo, la máquina con peor OEE, la etiquetadora al 58%, no es la que hay que arreglar primero.
Fabrico es software de OEE y MES ligero con cámaras IA. Registra paradas automáticamente desde la señal de la máquina y muestra el OEE en vivo por línea y turno. Esta guía explica las cuatro leyes con palabras sencillas, recorriendo una línea de embotellado a través de las cuatro.
¿Qué es factory physics?
Factory physics es el nombre de las pocas leyes que describen cómo fluye el trabajo por una línea. La ley de Little y la fórmula de Kingman son matemáticas. La curva en V y la restricción son reglas construidas sobre ellas.
No necesita las matemáticas para usarlas. Necesita saber qué predice cada ley, para poder detectarlo en planta.
¿Qué le dice la ley de Little al responsable de planta?
John Little la probó en 1961: trabajo en curso = rendimiento x tiempo de flujo. Necesita casi ninguna suposición, por eso funciona en cualquier línea.
La versión más útil en una línea de embalaje trata de los buffers. El tiempo que un buffer le protege = unidades en la mesa / la tasa de la máquina después. Una mesa de 1.500 botellas delante de un llenador que toma 500 por minuto son 3 minutos de protección.
Así que cualquier parada aguas arriba que dure más de 3 minutos detiene también al llenador. Nuestra guía sobre la ley de Little tiene más ejemplos.
¿Por qué explotan las colas cerca de la plena utilización?
John Kingman lo describió también en 1961. El tiempo de espera frente a una máquina depende de lo ocupada que esté y de cuánto varíe su timing. La parte que depende de lo ocupada que esté crece muy rápido al acercarse al máximo:
- Al 80% de utilización el término es 4.
- Al 90% es 9.
- Al 95% es 19.
Pasar del 90% al 95% de ocupación duplica aproximadamente la espera. Por eso poner todas las máquinas a tope construye colas y alarga el tiempo de flujo sin añadir salida. La alta utilización debe estar solo en el cuello de botella. Nuestra página sobre la fórmula de Kingman muestra la ecuación completa.
¿Cómo deben ajustarse las velocidades de las máquinas alrededor del cuello de botella?
La curva en V responde a esto. La máquina más lenta es la máquina crítica. Sus dos vecinas funcionan un 10% más rápido en velocidad de recuperación, y cada máquina más alejada funciona otro 10% más rápido.
Sólo la máquina crítica funciona a velocidad constante. Las demás se paran de vez en cuando, ya sea porque no llega producto (falta) o porque la cinta después está llena (acumulación). Eso está diseñado así. Una etiquetadora que espera porque el llenador no ha enviado botellas está haciendo su trabajo, no perdiendo tiempo.
¿Qué significa la restricción para el OEE?
La Theory of Constraints de Eliyahu Goldratt, de su libro The Goal de 1984, dice que la restricción fija la salida. Identifíquela, explótela, subordine todo lo demás a ella, aumente su capacidad y empiece de nuevo si se mueve.
Para OEE esto significa una cosa: el OEE de la restricción importa más. Un OEE más alto en otra máquina puede no añadir ni una unidad de producción. Nuestro artículo sobre OEE frente a rendimiento explica por qué.
Ejemplo trabajado: ¿cómo se aplican las cuatro leyes a una línea de embotellado?
Línea de ejemplo (números ilustrativos, no cliente): una línea de embotellado con un despalletizador, un enjuagador, un llenador, un taponador, una etiquetadora y un empaquetador. El llenador es la máquina crítica.
| Ley | Qué muestran los datos de la línea | Qué hace el responsable de planta |
|---|---|---|
| La ley de Little | La mesa tras el despalletizador contiene 1.200 botellas; el llenador toma 400 por minuto, así que 3 minutos de protección. 11 paradas del despalletizador la semana pasada duraron más de 3 minutos. | Arregle primero las paradas largas del despalletizador. Son las que alcanzan al llenador. |
| Kingman | El empaquetador funciona al 95% de su capacidad, con botellas llegando de forma desigual. | Aplane el flujo hacia el empaquetador antes de pedir más velocidad. La cola frente a él es un problema de utilización. |
| Curva en V | La etiquetadora funciona a la misma velocidad que el llenador, así que nunca alcanza a ponerse al día tras una parada. | Configure la etiquetadora aproximadamente un 10% más rápida que el llenador en velocidad de recuperación. |
| Restricción | El OEE del llenador es 66%, el de la etiquetadora 58%. | Mejore primero el llenador. La mayor parte de la pérdida de la etiquetadora se debe a falta de tiempo por el llenador, no a sus propias paradas. |
Sin las cuatro leyes, el equipo perseguiría la etiquetadora, porque su OEE parece peor. Con ellas, el equipo arregla las paradas largas del despalletizador, el flujo hacia el empaquetador y el llenador, que son las pérdidas que cuesta producción.
¿Cómo usar estas leyes en la reunión de la mañana?
Convierta cada ley en una pregunta para la reunión:
- Little: ¿qué paradas upstream duraron más que nuestro buffer?
- Kingman: ¿qué máquina está funcionando demasiado cerca del lleno, con entrada desigual?
- Curva en V: ¿son lo suficientemente rápidas las máquinas junto al cuello de botella para recuperarse?
- Restricción: ¿qué perdió el cuello de botella ayer y por qué?
Las paradas cortas importan en las cuatro. Son difíciles de ver a simple vista, por eso necesitan datos de máquina. Nuestra guía sobre micro paradas explica cómo capturarlas.
¿Dónde encaja Fabrico?
Fabrico es una Manufacturing Performance Platform con visión por ordenador. Registra las paradas automáticamente desde la señal de la máquina, incluidas las cortas, y muestra OEE en vivo por línea y turno. Las pérdidas se valoran en dinero y se clasifican, de modo que las pérdidas del cuello de botella aparecen primero.
Donde se instala una cámara, una parada guarda un clip corto como evidencia y el operario confirma la razón con un solo toque. Nuestra página sobre visión por ordenador para OEE muestra cómo funciona en una línea.
No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Qué es factory physics en términos simples?
Factory physics es un pequeño conjunto de leyes que describen cómo fluye el trabajo por una línea de producción. Las más conocidas son la ley de Little, la fórmula de cola de Kingman, la curva en V para velocidades de línea y la Theory of Constraints. Dos son matemáticas y dos son reglas basadas en ellas, así que en conjunto ayudan a los gestores a predecir dónde aparecerán pérdidas.
¿Para qué se usa la ley de Little en la fabricación?
La ley de Little vincula trabajo en curso, rendimiento y tiempo de flujo. En una línea de embalaje te dice cuánto tiempo protege un buffer a la siguiente máquina. Divide las unidades en la mesa por la tasa de la máquina siguiente para obtener los minutos de protección.
¿Por qué las máquinas que no son cuello de botella no deben funcionar a plena utilización?
La fórmula de Kingman muestra que la espera crece muy rápido a medida que una máquina se acerca a la plena utilización. El término de utilización es 4 al 80%, 9 al 90% y 19 al 95%. Poner todas las máquinas al máximo genera colas y alarga el tiempo de flujo sin aumentar la producción, así que reserve la alta utilización para el cuello de botella.
¿Qué es la curva en V para las velocidades de línea?
La curva en V fija las velocidades de las máquinas alrededor de la máquina crítica. Sus vecinas funcionan un 10% más rápido en velocidad de recuperación, y las máquinas más alejadas otro 10% más rápido. Solo la máquina crítica funciona de forma estable. Las demás se paran a propósito para poder recuperar tras una parada.
¿Qué máquina tiene el OEE que más importa?
La de la restricción. Fija la producción de toda la línea, por lo que cada minuto que pierde es producción definitivamente perdida. Un mejor OEE en otra máquina puede no añadir nada. Mejore primero la restricción y luego compruebe si se ha movido a otra máquina.
Vea las cuatro leyes en su propia línea
Traiga una línea y una semana de datos de paradas. Mostraremos las paradas de la línea clasificadas por dinero, máquina por máquina.
Artículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.