


 Iniciar sesión
 Blog

MES ligero o plataforma de trabajador conectado: ¿cuál necesita primero su planta?

En resumen: MES ligero frente a plataforma de trabajador conectado (connected worker) no es una competición: un MES ligero mide la máquina (paradas, conteos, OEE, pérdidas en dinero), mientras que una plataforma de trabajador conectado guía a las personas (instrucciones, checklists, formularios, competencias). Empiece por la que resuelve el problema que hoy puede nombrar.
- Si no puede decir cuántos minutos pierde cada línea y por qué, empiece por el MES ligero.
- Si las pérdidas son conocidas y se deben al método, a los cambios de formato o a las competencias, añada una plataforma de trabajador conectado en esos trabajos.
- Si el principal problema son las auditorías, los formularios y las firmas de validación, y no la producción, una plataforma de trabajador conectado puede ir primero.
- Si usa ambas, mantenga una sola lista de códigos de causa y un solo conjunto de nombres de línea, y deje que los eventos de máquina abran la checklist adecuada.
Hay dos tipos de software que aparecen una y otra vez en las mismas reuniones de planta. Los dos ponen una tablet junto a la línea y los dos quieren el mismo presupuesto. Esta guía ayuda a directores de planta, responsables de mejora continua y responsables de IT u OT a decidir cuál comprar primero y cómo comparten datos ambos sistemas.
Vendemos Fabrico, una plataforma en la nube de OEE y MES ligero. Lea lo que sigue teniéndolo en cuenta y ponga a prueba nuestras afirmaciones como las de cualquier proveedor.
MES ligero vs plataforma de trabajador conectado: dos trabajos distintos
Un MES ligero es la parte de un sistema de ejecución de fabricación (MES) que vigila las máquinas. Toma una señal del PLC, de un sensor o de un contador, registra paradas y producción, pide al operario la causa de la parada y lo convierte en OEE y pérdidas. En el modelo ISA-95, ISA describe el Nivel 3 (EN) como el lugar donde los sistemas MES y SCADA gestionan las operaciones de fabricación. Un MES ligero cubre la parte de rendimiento de ese nivel. Para ver el alcance con más detalle, consulte MES ligero frente a MES completo.
Una plataforma de trabajador conectado parte de la persona, no de la máquina. LNS Research, una firma de análisis industrial, describe estas aplicaciones (EN) (febrero de 2025) como software que da a los trabajadores de primera línea una interfaz para apoyar la ejecución segura del trabajo. Su lista de capacidades clave incluye la gestión de competencias de la plantilla, que según la firma garantiza que los trabajadores dominan sus tareas mediante la incorporación y la formación continua. En la práctica, los proveedores de este grupo venden instrucciones de trabajo digitales, checklists, auditorías, formularios y matrices de competencias. Nuestra guía de software de trabajador conectado trata la categoría en profundidad.
| Pregunta | MES ligero | Trabajador conectado |
|---|---|---|
| Parte de | La señal de la máquina | La persona y la tarea |
| Datos principales | Paradas, conteos, rechazos, causas | Pasos, firmas, formularios, competencias |
| Responde a | ¿Adónde se fue el tiempo? | ¿Se hizo bien el trabajo? |
| Resultado típico | OEE, tiempos de parada, pérdidas en dinero | Checklists completadas, registro de auditoría |
| Punto débil | Dice poco sobre cómo se hace el trabajo | Las cifras tecleadas no captan las paradas cortas |
Un MES ligero pregunta «¿por qué se ha parado?». Una plataforma de trabajador conectado pregunta «¿ha hecho el paso 4?». Si un proveedor dice cubrir ambas cosas, pregunte qué datos vienen de una máquina y cuáles teclea una persona.
¿Qué problema tiene primero?
La mayoría de las plantas sufren los dos. Empiece por el síntoma que más cuesta ahora mismo.
- Se discuten las cifras. Los partes se teclean después del turno y nadie conoce los minutos perdidos. Problema de medición: MES ligero.
- La mejora no se mantiene. Los cambios de formato se alargan en un turno y en otro no. Problema de método: trabajador conectado.
- Los operarios nuevos tardan en llevar la línea por sí solos. Problema de competencias: trabajador conectado.
- Se acumulan auditorías y formularios. Si la producción no es el problema, una plataforma de trabajador conectado puede ir primero.
Si se salta la pregunta de medición, acabará escribiendo instrucciones para los trabajos de los que la gente se queja, no para los que cuestan más minutos.
Cuándo elegir MES ligero, trabajador conectado o ambos
Elija primero el MES ligero si no puede ordenar las pérdidas por línea y turno, o si las causas de parada se adivinan al final del turno. Los datos de máquina dan una cifra que nadie tiene que teclear. Consulte la comparativa de software de monitorización de máquinas para ver las herramientas que hacen esta parte.
Elija primero una plataforma de trabajador conectado si el trabajo es sobre todo manual, el principal riesgo es el cumplimiento normativo o la seguridad, o ya confía en sus datos de pérdidas. Nuestra comparativa de plataformas de trabajador conectado analiza las herramientas de este grupo, e instrucciones de trabajo digitales frente a papel trata por separado la parte de instrucciones.
Prevea ambas si sus mayores pérdidas conocidas vienen de cambios de formato, arranques o carencias de competencias. El MES ligero mide la pérdida y demuestra la mejora; la plataforma de trabajador conectado lleva la mejora a la línea.
| Situación | Empiece por | Por qué |
|---|---|---|
| Sin minutos ni causas de parada fiables | MES ligero | No se puede atacar lo que no se puede ordenar |
| Pérdidas conocidas, el método cambia según el turno | Trabajador conectado | La solución es el trabajo estándar |
| Células manuales sin señal de máquina | Trabajador conectado, o primero un conteo | Poco que leer de un PLC |
| El problema son auditorías, permisos y formularios | Trabajador conectado | La producción no es la cuestión |
| Dominan los cambios de formato y los arranques | Ambos | Medir, corregir y después demostrar |
En las células manuales, una plataforma de trabajador conectado guía el trabajo pero no cuenta la producción. Un sensor, una báscula o un conteo por cámara cubren ese hueco. Consulte cámara o sensor para el OEE, máquina por máquina.
¿Quiere ver minutos de parada, causas y pérdidas en dinero antes de decidir? Solicite una demo y traiga su lista de puestos.
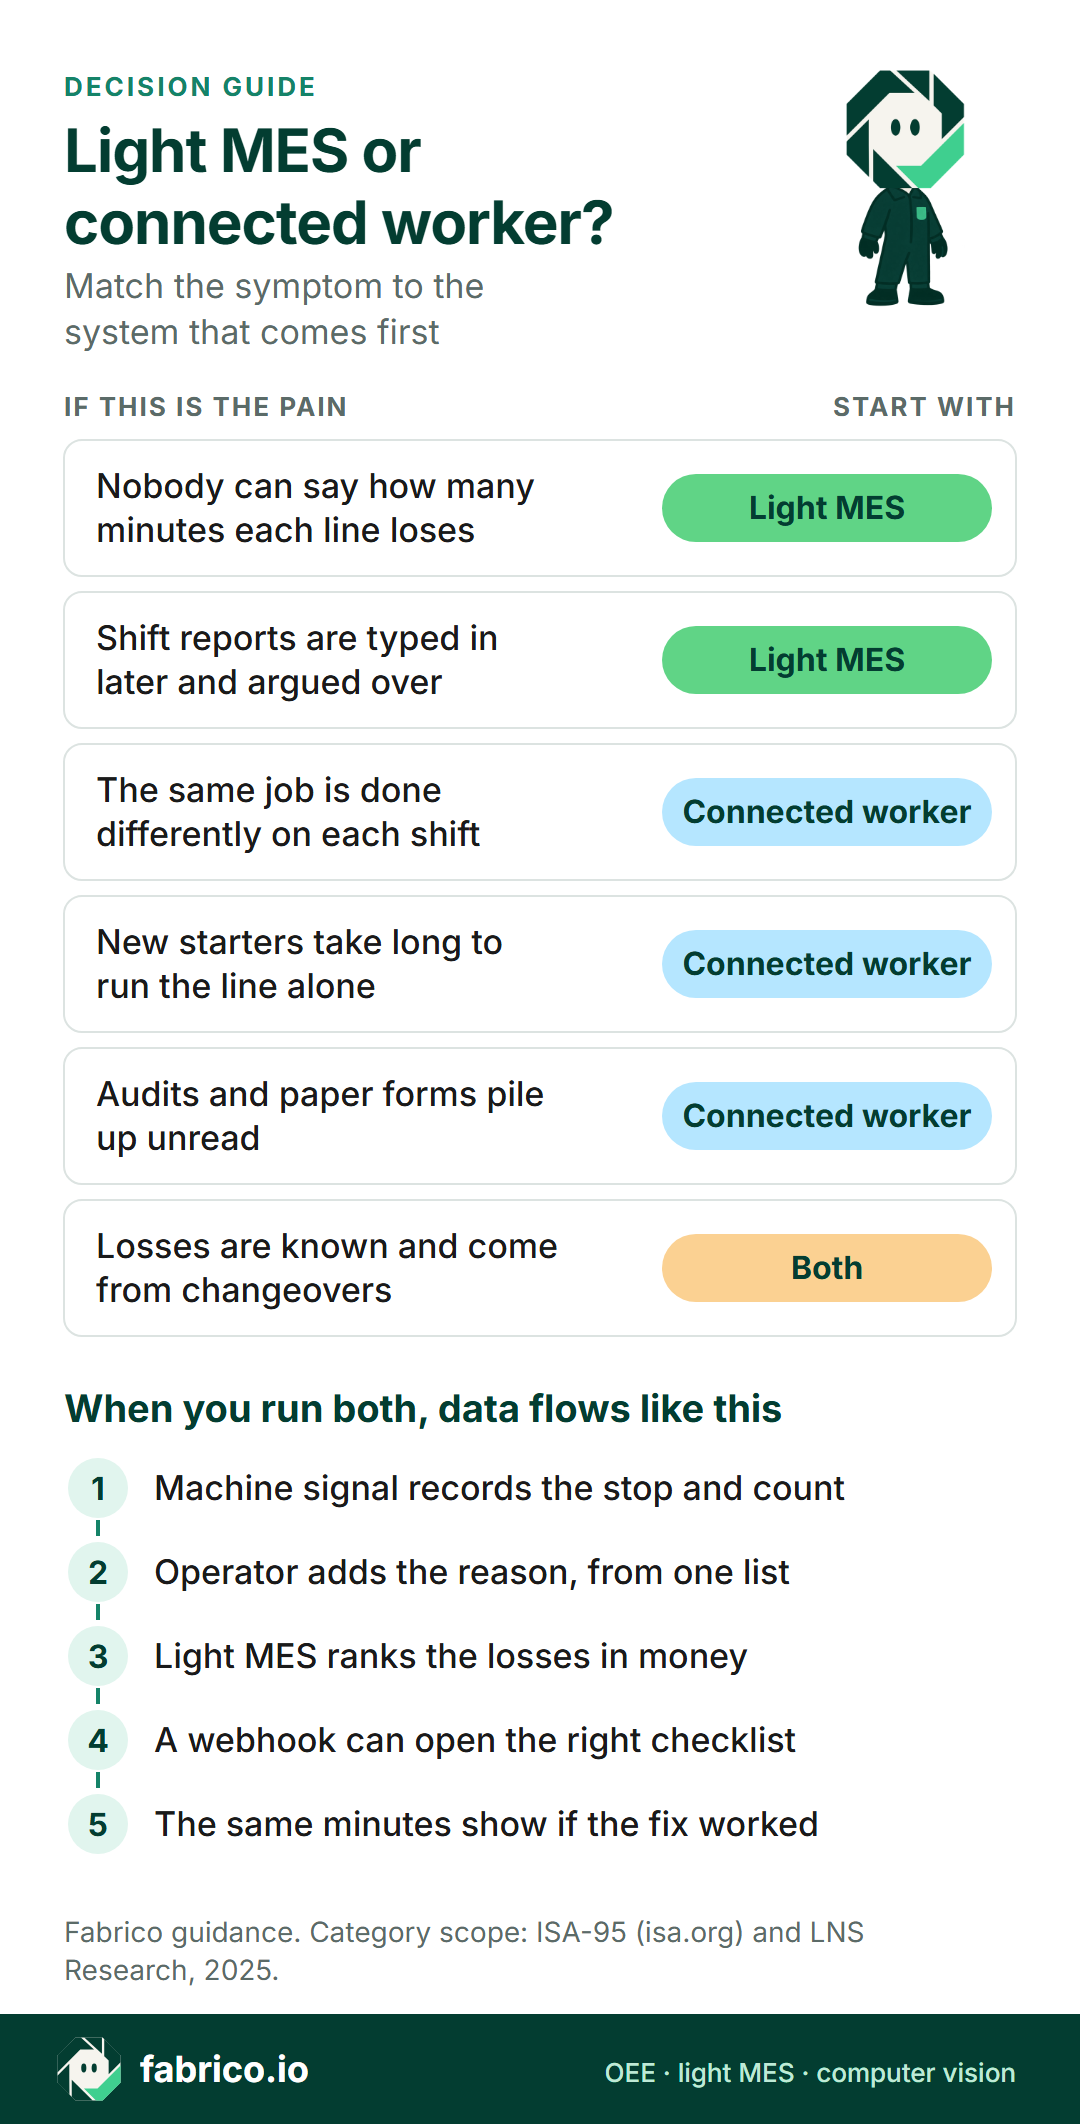
Infografía (texto en inglés): sin minutos de parada fiables, MES ligero; método distinto por turno, incorporación lenta o auditorías en papel, trabajador conectado; pérdidas de cambio de formato conocidas, ambos, con cinco pasos para el flujo de datos.
Dónde se encuentran: la parada y su causa
Los dos sistemas se encuentran cuando una máquina se para. Los datos de máquina dicen cuándo y durante cuánto tiempo. La causa, y a menudo la solución, está en las personas.
Una tesis doctoral de la Universidad Chalmers, de Richard Hedman (2016), analizó datos de seguimiento de producción de 23 empresas y 884 máquinas durante seis meses, facilitados por Good Solutions, una empresa de software de seguimiento de producción. Más de la mitad del tiempo de pérdida registrado no tenía ninguna causa. Del tiempo de parada que se pudo clasificar, alrededor del 90 % (EN) estaba ligado a actividades de apoyo realizadas por los operarios, como detectar y resolver una parada, cambios de formato y ajustes, y no al proceso automático en sí. Es el conjunto de datos de un proveedor, no una ley de la naturaleza. Dos lecciones coinciden con lo que ven muchos responsables de mejora continua: sin causas no se puede dirigir la mejora, y buena parte del tiempo de parada que se puede explicar tiene que ver con el trabajo alrededor de la máquina.
Por eso, el MES ligero consigue primero que se registren las causas y muestra qué pérdidas de personas y método son grandes, y la plataforma de trabajador conectado es una forma de corregir algunas de ellas, como los cambios de formato y los arranques. Sin lo primero, se escriben instrucciones a ciegas.
Ejemplo práctico: un turno, las dos visiones
Ilustrativo, datos de muestra. Una línea de envasado trabaja un turno de 8 horas con 450 minutos de tiempo de producción planificado. La llenadora es el cuello de botella, con una velocidad ideal de 100 unidades por minuto.
- Disponibilidad: 63 minutos de paradas dejan 387 minutos de tiempo de marcha. 387 ÷ 450 = 86,0 %.
- Rendimiento: la línea produjo 34.830 unidades. A la velocidad ideal, 387 minutos permiten 38.700. 34.830 ÷ 38.700 = 90,0 %.
- Calidad: 697 rechazos dejan 34.133 unidades buenas. 34.133 ÷ 34.830 = 98,0 %.
- OEE: 86,0 % × 90,0 % × 98,0 % = 75,9 %. Comprobación: 34.133 unidades buenas ÷ 45.000 posibles = 75,9 %.
Los operarios añadieron estas causas de parada en la línea: cambio de formato por encima del estándar 22 minutos, ajustes de arranque 10, atascos en la encajadora 17, espera de material 14. Son 63 minutos, contados una sola vez, en la disponibilidad.
Sepárelas según el tipo de solución. El exceso en el cambio de formato y los ajustes de arranque, 32 minutos, son pérdidas de personas y método: se corrigen con una checklist, una instrucción y formación. Los atascos y la espera de material, 31 minutos, corresponden a ingeniería y logística.
Como la llenadora es el cuello de botella, un minuto perdido ahí es producción perdida. 32 minutos × 100 unidades por minuto = 3.200 unidades por turno que nunca se fabrican. Con un margen de contribución de muestra de 0,08 EUR por unidad, son 256 EUR por turno. Si el equipo de mejora continua implanta una checklist de cambio de formato, esos mismos 22 minutos en el MES ligero muestran si ha funcionado. Más sobre los cálculos: cálculo del OEE.
Cómo deben fluir los datos entre el MES ligero y el trabajador conectado
Decida pronto qué sistema es dueño de qué datos. Si los dos sistemas recogen causas de parada, pronto discreparán.
- Los eventos de máquina viven en el MES ligero. Inicio y duración de la parada, conteos y rechazos vienen de la señal. Nadie los teclea dos veces.
- El operario añade la causa una sola vez, en el MES ligero, desde una única lista compartida de códigos de causa.
- Instrucciones, checklists, firmas de validación y competencias viven en la plataforma de trabajador conectado, con sus versiones y aprobaciones.
- Los eventos pasan de un sistema a otro. El inicio de un cambio de formato o una causa repetida pueden enviar un webhook que abre la checklist adecuada. Una checklist terminada puede devolver su marca de tiempo, para comparar ejecuciones con y sin ella.
- Un solo conjunto de nombres. Los nombres de línea, máquina, turno y producto coinciden en ambas herramientas, o los informes nunca se pueden cruzar.
Pregunte a ambos proveedores qué direcciones admiten hoy y quién mantiene la conexión tras la puesta en marcha.
Preguntas para cualquier proveedor o para su propio equipo
- ¿De dónde viene la hora de inicio de la parada: de una señal de máquina o de una persona?
- ¿Puede un operario añadir la causa de una parada con unos pocos toques en la línea, y quién es dueño de la lista de causas?
- ¿Se muestran las pérdidas en unidades y en dinero, valoradas en el cuello de botella, sin contar una pérdida dos veces?
- ¿Las instrucciones y checklists tienen control de versiones, con aprobación y registro de quién las validó?
- ¿Existe un registro de competencias que muestre quién está formado en cada trabajo?
- ¿Qué eventos salen (webhooks), qué entra (API) y se puede exportar todo a CSV?
- ¿Se mantienen iguales los nombres de línea, máquina y turno en ambas herramientas?
- ¿Quién de su equipo lo gestiona tras la puesta en marcha y qué demostrará una línea piloto?
Si un producto dice cubrir ambos trabajos, pida ver en directo una pantalla de cada uno.
Dónde encaja Fabrico
Fabrico está en el lado del MES ligero. Calcula el OEE a partir de datos recogidos en la máquina, no de cifras tecleadas después del turno. En líneas automatizadas lee ciclos, paradas y producción del PLC. En máquinas antiguas, un dispositivo IoT de Fabrico con sensores externos recoge la señal. Donde no hay una señal utilizable, las cámaras con IA, un complemento de Fabrico, cuentan la producción.
- Paradas y causas. Las paradas se registran con hora de inicio y duración; los operarios indican la causa en una tablet o un móvil con sus propios códigos de causa. Las microparadas vienen de la señal de la máquina.
- Pérdidas en dinero. El tiempo de parada y los ciclos lentos aparecen como pérdida de disponibilidad y de rendimiento, y las pérdidas se muestran en dinero. Consulte la visión general de la solución MES y OEE y software OEE.
- Mantenimiento integrado. Si una parada requiere una reparación, un técnico abre una orden de trabajo desde la parada.
- Datos abiertos. API REST, webhooks y exportación a Excel o CSV. Apps web, iOS y Android.
- Implantación. Dispositivos conectados en aproximadamente un mes; implantación completa en 3 a 4 meses.
Para personas y tareas, Task Management & Work Cards de Fabrico (gestión de tareas y tarjetas de trabajo) pone cada orden de trabajo en la jornada de una persona. Un técnico o supervisor la crea para la parada, vinculada a la línea, con una foto, una descripción y archivos, pasos de aprobación cuando hacen falta y plantillas recurrentes. Para instrucciones de trabajo, competencias o formularios, pregunte en la demo qué cubre Fabrico hoy. La planificación y programación de la producción no forman parte de Fabrico hoy. En el complemento de cámara, el conteo de producción ya funciona; las paradas detectadas por cámara y las sugerencias de causas de parada están en la hoja de ruta. Más sobre la parte de cámaras: visión artificial para el OEE y visión artificial en la fabricación de gran consumo (FMCG). Sobre la categoría en sí, lea qué es un MES ligero y qué deja fuera, y para plantas medianas, MES para plantas FMCG medianas.
Lo que suele preguntarse después
¿Es una plataforma de trabajador conectado un tipo de MES?
Normalmente no. En el modelo ISA-95, un MES está en el Nivel 3 y gestiona las operaciones de fabricación. Una plataforma de trabajador conectado sirve a las personas que hacen el trabajo: instrucciones, checklists, formularios y competencias. Algunos productos se solapan en parte, así que juzgue cada uno por el trabajo que hace, no por su etiqueta.
¿Puede una plataforma de trabajador conectado medir el OEE?
Algunas recogen conteos y causas de parada mediante formularios digitales. Las cifras tecleadas llegan tarde y no captan las paradas cortas. Si la cuestión es el OEE, pregunte de dónde viene la hora de inicio de la parada. Si la respuesta es una persona, obtiene un registro, no una medición.
¿Puede un MES ligero sustituir a las instrucciones de trabajo digitales?
No. Un MES ligero muestra adónde va el tiempo. No contiene instrucciones con control de versiones, firmas de validación ni un registro de competencias. Puede enlazar desde una causa de parada a la instrucción adecuada, pero la instrucción en sí vive en una herramienta hecha para ello.
¿Cuál deberíamos comprar primero con un solo presupuesto?
La que responde a su pregunta abierta más cara. Si no puede decir cuántos minutos pierde cada línea y por qué, empiece por el MES ligero. Si las pérdidas son conocidas y la mayoría se deben al método o a las competencias, empiece por una plataforma de trabajador conectado en esos trabajos.
¿Tienen que venir ambos del mismo proveedor?
No. Dos herramientas funcionan bien si comparten los nombres de línea, máquina y turno, usan una sola lista de códigos de causa y se pasan eventos mediante una API o webhooks. Un solo proveedor puede suponer menos interfaces. En cualquier caso, pregunte qué hace hoy cada módulo, no qué está previsto.
¿Cómo demostramos que el segundo sistema ha merecido la pena?
Elija una pérdida, por ejemplo el exceso de tiempo en los cambios de formato. Mida sus minutos durante unas semanas en el MES ligero. Implante la checklist o la instrucción para ese trabajo y observe los mismos minutos. Si no se mueven, cambie la instrucción antes de culpar a las personas.
¿Quiere ver el lado del MES ligero, con causas de parada y pérdidas en dinero, en una línea como la suya? Solicite una demo.
Artículos relacionados

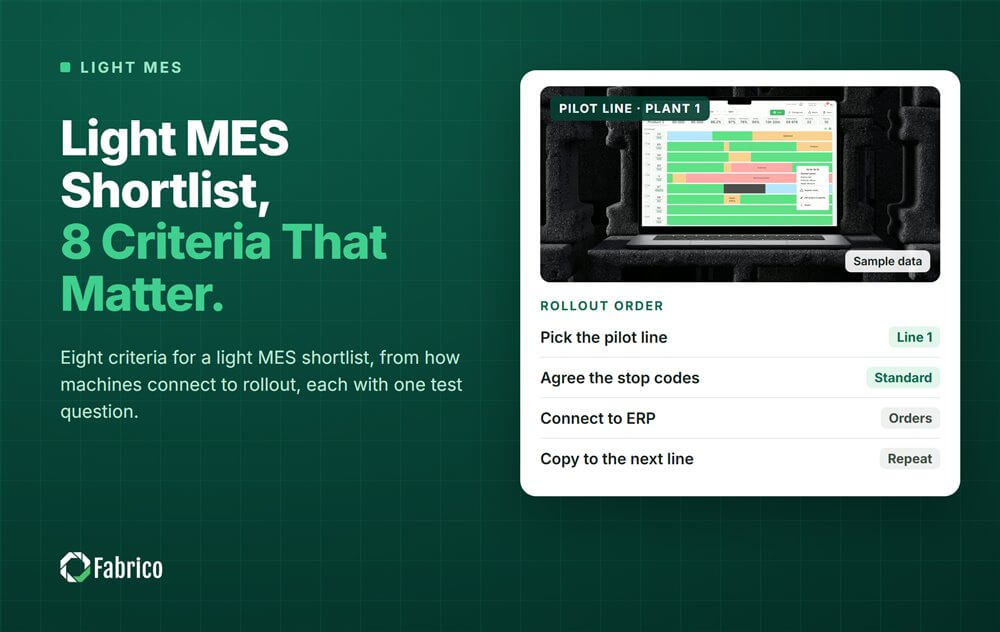




Tarjetas reales de Fabrico, datos de ejemplo.