


 Zaloguj
 Blog

Lekki MES czy platforma connected worker: od czego zacząć w zakładzie?

W skrócie: Lekki MES (light MES) i platforma connected worker nie konkurują ze sobą: lekki MES mierzy maszynę (postoje, liczniki, OEE, straty w pieniądzu), a platforma connected worker prowadzi ludzi (instrukcje, listy kontrolne, formularze, kompetencje). Warto zacząć od systemu, który rozwiązuje problem, jaki potrafią Państwo nazwać już dziś.
- Jeśli nie wiadomo, ile minut traci każda linia i dlaczego, warto zacząć od lekkiego MES.
- Jeśli straty są znane i wynikają z metody pracy, przezbrojeń lub kompetencji, warto dodać platformę connected worker dla tych zadań.
- Jeśli głównym problemem są audyty, formularze i zatwierdzenia, a nie wydajność, platforma connected worker może iść pierwsza.
- Przy obu systemach warto utrzymywać jedną listę kodów przyczyn i jeden zestaw nazw linii, a zdarzenia maszynowe powinny uruchamiać właściwą listę kontrolną.
Dwa rodzaje oprogramowania wciąż pojawiają się na tych samych naradach w zakładzie. Oba stawiają tablet przy linii i oba walczą o ten sam budżet. Ten poradnik pomaga kierownikom zakładów, liderom ciągłego doskonalenia (CI) oraz kierownikom IT lub OT zdecydować, co kupić najpierw i jak oba systemy wymieniają się danymi.
Sprzedajemy Fabrico, chmurową platformę OEE i lekkiego MES. Prosimy czytać dalszą część z tą świadomością i weryfikować nasze twierdzenia tak, jak twierdzenia każdego innego dostawcy.
Lekki MES czy platforma connected worker: dwa różne zadania
Lekki MES to ta część systemu realizacji produkcji (MES), która obserwuje maszyny. Pobiera sygnał ze sterownika PLC, czujnika lub licznika, rejestruje postoje i produkcję, prosi operatora o przyczynę postoju i przekłada to na OEE oraz straty. W modelu ISA-95 ISA opisuje poziom 3 jako miejsce, w którym systemy MES i SCADA zarządzają operacjami produkcyjnymi. Lekki MES obejmuje część tego poziomu dotyczącą wydajności. Szerzej o zakresie: lekki MES a pełny MES.
Platforma connected worker zaczyna od człowieka, nie od maszyny. LNS Research, firma analityczna z branży przemysłowej, opisuje te aplikacje (luty 2025) jako oprogramowanie, które daje pracownikom pierwszej linii interfejs wspierający bezpieczne wykonywanie pracy. Wśród kluczowych funkcji wymienia zarządzanie kompetencjami pracowników, które według LNS zapewnia, że pracownicy są biegli w swoich zadaniach dzięki wdrożeniu stanowiskowemu i podnoszeniu kwalifikacji. W praktyce dostawcy z tej grupy sprzedają cyfrowe instrukcje pracy, listy kontrolne, audyty, formularze i matryce kompetencji. Nasz przewodnik po oprogramowaniu connected worker omawia tę kategorię dokładniej.
| Pytanie | Lekki MES | Connected worker |
|---|---|---|
| Punkt wyjścia | Sygnał z maszyny | Człowiek i zadanie |
| Główne dane | Postoje, liczniki, braki, przyczyny | Kroki, zatwierdzenia, formularze, kompetencje |
| Odpowiada na pytanie | Gdzie podział się czas? | Czy praca została wykonana dobrze? |
| Typowy wynik | OEE, przestoje, straty w pieniądzu | Wypełnione listy kontrolne, ślad audytowy |
| Słaby punkt | Mówi niewiele o tym, jak wykonuje się pracę | Ręcznie wpisywane liczby pomijają krótkie postoje |
Lekki MES pyta: „dlaczego maszyna stanęła?”. Platforma connected worker pyta: „czy wykonano krok 4?”. Jeśli dostawca twierdzi, że robi jedno i drugie, warto zapytać, które dane pochodzą z maszyny, a które wpisuje człowiek.
Który problem jest pierwszy?
Większość zakładów odczuwa oba. Warto zacząć od objawu, który teraz kosztuje najwięcej.
- Spory o liczby. Raporty wpisuje się po zmianie i nikt nie zna straconych minut. Problem pomiaru: lekki MES.
- Usprawnienie się nie utrzymuje. Przezbrojenia przeciągają się na jednej zmianie, a na innej nie. Problem metody pracy: connected worker.
- Nowi pracownicy długo nie potrafią samodzielnie prowadzić linii. Problem kompetencji: connected worker.
- Audyty i formularze się piętrzą. Jeśli wydajność nie jest problemem, platforma connected worker może iść pierwsza.
Kto pominie pytanie o pomiar, będzie pisał instrukcje dla zadań, na które ludzie narzekają, a nie dla tych, które kosztują najwięcej minut.
Kiedy lekki MES, kiedy connected worker, kiedy oba
Lekki MES najpierw, jeśli nie da się uszeregować strat według linii i zmiany albo przyczyny postojów zgaduje się pod koniec zmiany. Dane z maszyny dają liczbę, której nikt nie musi wpisywać. Narzędzia do tej części porównuje przegląd oprogramowania do monitorowania maszyn.
Platforma connected worker najpierw, jeśli praca jest głównie ręczna, główne ryzyko dotyczy zgodności z przepisami lub bezpieczeństwa albo dane o stratach są już wiarygodne. Nasz przegląd platform connected worker porównuje narzędzia z tej grupy, a tekst cyfrowe instrukcje pracy a papier omawia osobno samą część instruktażową.
Oba systemy warto zaplanować, jeśli największe znane straty wynikają z przezbrojeń, rozruchów lub luk kompetencyjnych. Lekki MES mierzy stratę i potwierdza skuteczność usprawnienia; platforma connected worker przenosi usprawnienie na linię.
| Sytuacja | Na start | Dlaczego |
|---|---|---|
| Brak wiarygodnych danych o minutach i przyczynach postojów | Lekki MES | Nie da się celować w to, czego nie da się uszeregować |
| Straty znane, metoda pracy różni się między zmianami | Connected worker | Rozwiązaniem jest standaryzacja pracy |
| Gniazda ręczne bez sygnału z maszyny | Connected worker albo najpierw zliczanie | Ze sterownika PLC niewiele da się odczytać |
| Problemem są audyty, zezwolenia, formularze | Connected worker | Wydajność nie jest tu pytaniem |
| Dominują przezbrojenia i rozruchy | Oba | Zmierzyć, usprawnić, potem udowodnić |
W gniazdach ręcznych platforma connected worker prowadzi pracę, ale nie zlicza produkcji. Tę lukę wypełnia czujnik, waga lub zliczanie kamerą. Zobacz: kamera czy czujnik do OEE, maszyna po maszynie.
Chcą Państwo zobaczyć minuty postojów, przyczyny i straty w pieniądzu przed podjęciem decyzji? Zapraszamy na demo: prosimy zabrać listę stanowisk.
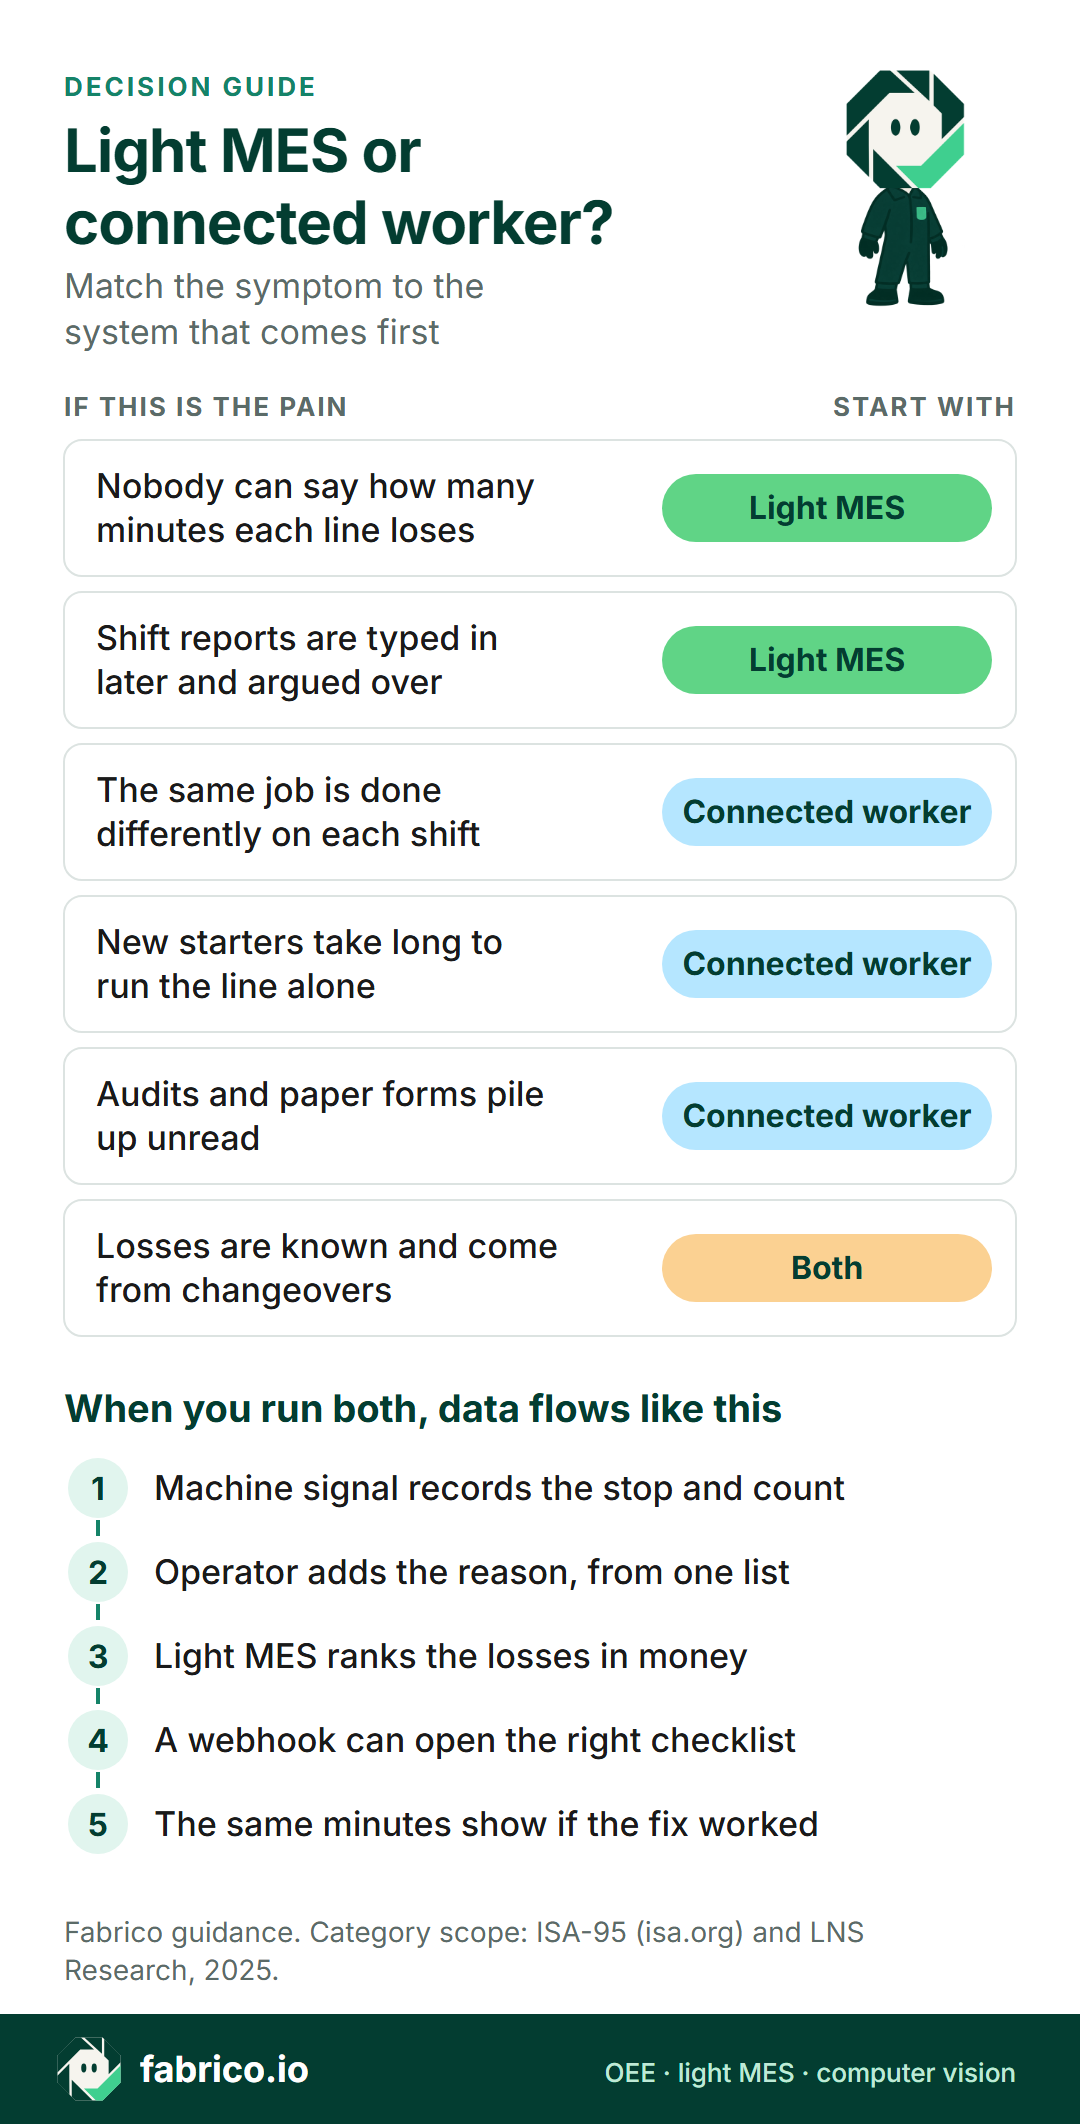
Infografika (w języku angielskim): nieznane minuty postojów i ręcznie wpisywane raporty wskazują na lekki MES; różnice metody między zmianami, powolne wdrażanie nowych osób i papierowe audyty na connected worker; znane straty na przezbrojeniach na oba systemy. Na dole pięć kroków przepływu danych.
Gdzie oba systemy się spotykają: postój i jego przyczyna
Oba systemy spotykają się w chwili, gdy maszyna staje. Dane z maszyny mówią, kiedy i na jak długo. Przyczyna, a często i rozwiązanie, leży po stronie ludzi.
Rozprawa doktorska Richarda Hedmana z Chalmers University (2016) analizowała dane z monitorowania produkcji z 23 firm i 884 maszyn z okresu sześciu miesięcy, dostarczone przez Good Solutions, producenta oprogramowania do monitorowania produkcji. Ponad połowa zarejestrowanego czasu strat nie miała przypisanej żadnej przyczyny. Z przestojów, które dało się sklasyfikować, około 90% wiązało się z czynnościami pomocniczymi wykonywanymi przez operatorów, takimi jak wykrycie i usunięcie postoju, przezbrojenia i regulacje, a nie z samym procesem automatycznym. To zbiór danych jednego dostawcy, a nie prawo natury. Dwa wnioski zgadzają się jednak z tym, co widzi wielu liderów CI: bez przyczyn nie da się ukierunkować doskonalenia, a duża część przestojów, które da się wyjaśnić, dotyczy pracy wokół maszyny.
Dlatego lekki MES najpierw zapewnia rejestrowanie przyczyn i pokazuje, które straty związane z ludźmi i metodą pracy są duże, a platforma connected worker jest jednym ze sposobów usunięcia części z nich, np. przy przezbrojeniach i rozruchach. Bez pierwszego pisze się instrukcje na ślepo.
Przykład liczbowy: jedna zmiana, dwa spojrzenia
Przykład poglądowy, dane przykładowe. Linia pakująca pracuje na jednej 8-godzinnej zmianie z 450 minutami planowanego czasu produkcji. Wąskim gardłem jest napełniarka o idealnej wydajności 100 sztuk na minutę.
- Dostępność: 63 minuty postojów zostawiają 387 minut pracy. 387 ÷ 450 = 86,0%.
- Wydajność: linia wyprodukowała 34 830 sztuk. Przy idealnej wydajności 387 minut pozwala na 38 700. 34 830 ÷ 38 700 = 90,0%.
- Jakość: 697 braków zostawia 34 133 dobrych sztuk. 34 133 ÷ 34 830 = 98,0%.
- OEE: 86,0% × 90,0% × 98,0% = 75,9%. Sprawdzenie: 34 133 dobrych sztuk ÷ 45 000 możliwych = 75,9%.
Operatorzy przy linii dodali takie przyczyny postojów: przezbrojenie ponad normę 22 minuty, regulacje przy rozruchu 10, zacięcia na pakowarce kartonów 17, oczekiwanie na materiał 14. Razem 63 minuty, policzone raz, w dostępności.
Warto podzielić je według rodzaju rozwiązania. Przekroczenie czasu przezbrojenia i regulacje przy rozruchu, 32 minuty, to straty związane z ludźmi i metodą pracy: usuwa je lista kontrolna, instrukcja i szkolenie. Zacięcia i oczekiwanie na materiał, 31 minut, to zadanie dla działu technicznego i logistyki.
Ponieważ napełniarka jest wąskim gardłem, każda stracona tam minuta to stracona produkcja. 32 minuty × 100 sztuk na minutę = 3 200 sztuk na zmianę, które nigdy nie powstaną. Przy przykładowej marży pokrycia 0,08 EUR na sztukę daje to 256 EUR na zmianę. Jeśli zespół CI wdroży listę kontrolną przezbrojenia, te same 22 minuty w lekkim MES pokażą, czy zadziałała. Więcej o obliczeniach: obliczanie OEE.
Jak dane powinny przepływać między lekkim MES a connected worker
Warto wcześnie ustalić, który system odpowiada za które dane. Jeśli oba systemy zbierają przyczyny postojów, szybko zaczną pokazywać różne wyniki.
- Zdarzenia maszynowe są w lekkim MES. Początek postoju, długość postoju, liczniki i braki pochodzą z sygnału. Nikt nie wpisuje ich dwa razy.
- Operator dodaje przyczynę raz, w lekkim MES, z jednej wspólnej listy kodów przyczyn.
- Instrukcje, listy kontrolne, zatwierdzenia i kompetencje są w platformie connected worker, wraz z wersjami i akceptacjami.
- Zdarzenia przechodzą między systemami. Początek przezbrojenia lub powtarzająca się przyczyna może wysłać webhook, który otwiera właściwą listę kontrolną. Zakończona lista kontrolna może odesłać znacznik czasu, dzięki czemu da się porównać przebiegi z nią i bez niej.
- Jeden zestaw nazw. Nazwy linii, maszyn, zmian i produktów są takie same w obu narzędziach, inaczej raportów nie da się połączyć.
Warto zapytać obu dostawców, które kierunki obsługują już dziś i kto utrzymuje integrację po uruchomieniu.
Pytania do każdego dostawcy lub do własnego zespołu
- Skąd pochodzi czas rozpoczęcia postoju: z sygnału maszyny czy od człowieka?
- Czy operator może dodać przyczynę postoju kilkoma dotknięciami przy linii i kto odpowiada za listę przyczyn?
- Czy straty są pokazywane w sztukach i w pieniądzu, wyceniane na wąskim gardle, bez podwójnego liczenia?
- Czy instrukcje i listy kontrolne mają wersje, akceptację i zapis, kto je zatwierdził?
- Czy istnieje rejestr kompetencji, który pokazuje, kto jest przeszkolony do jakiego zadania?
- Jakie zdarzenia wychodzą (webhooki), co wchodzi (API) i czy można wyeksportować wszystko do CSV?
- Czy nazwy linii, maszyn i zmian są takie same w obu narzędziach?
- Kto w zespole będzie prowadził system po uruchomieniu i co ma udowodnić linia pilotażowa?
Jeśli produkt deklaruje oba zadania, warto poprosić o pokazanie na żywo ekranu każdego z nich.
Gdzie jest miejsce Fabrico
Fabrico działa po stronie lekkiego MES. Oblicza OEE z danych zbieranych przy maszynie, a nie z liczb wpisywanych po zmianie. Na liniach zautomatyzowanych odczytuje cykle, postoje i produkcję ze sterownika PLC. Na starszych maszynach sygnał zbiera urządzenie Fabrico IoT z zewnętrznymi czujnikami. Tam, gdzie nie ma użytecznego sygnału, produkcję zliczają kamery AI w ramach dodatku kamerowego.
- Postoje i przyczyny. Postoje są rejestrowane z czasem rozpoczęcia i długością; operatorzy oznaczają przyczynę na tablecie lub telefonie, korzystając z własnych kodów przyczyn zakładu. Mikroprzestoje są rejestrowane na podstawie sygnału maszyny.
- Straty w pieniądzu. Czas postojów i wolne cykle widać jako stratę dostępności i wydajności, a straty są pokazywane w pieniądzu. Zobacz przegląd rozwiązania MES i OEE oraz oprogramowanie OEE.
- Utrzymanie ruchu wbudowane. Jeśli postój wymaga naprawy, technik otwiera zlecenie pracy bezpośrednio z postoju.
- Otwarte dane. REST API, webhooki oraz eksport do Excela lub CSV. Aplikacje web, iOS i Android.
- Wdrożenie. Urządzenia podłączone w ciągu około miesiąca; pełne wdrożenie w 3 do 4 miesięcy.
W obszarze ludzi i zadań moduł Fabrico Task Management & Work Cards umieszcza każde zlecenie pracy w planie dnia konkretnej osoby. Technik lub brygadzista tworzy je dla danego postoju, z powiązaniem z linią, ze zdjęciem, opisem i plikami, z etapami akceptacji tam, gdzie są potrzebne, oraz z szablonami cyklicznymi. W kwestii instrukcji pracy, kompetencji czy formularzy warto zapytać podczas demo, co Fabrico obejmuje dziś. Planowanie i harmonogramowanie produkcji nie są dziś częścią Fabrico. W dodatku kamerowym zliczanie produkcji działa już dziś; wykrywanie postojów przez kamerę i podpowiedzi przyczyn postojów są w planach rozwoju. Więcej o kamerach: wizja komputerowa dla OEE i wizja komputerowa w produkcji FMCG. O samej kategorii: czym jest lekki MES i czego nie obejmuje, a dla średnich zakładów: MES dla średnich zakładów FMCG.
O co pytają Państwo dalej
Czy platforma connected worker to rodzaj MES?
Zwykle nie. W modelu ISA-95 MES znajduje się na poziomie 3 i zarządza operacjami produkcyjnymi. Platforma connected worker służy ludziom wykonującym pracę: instrukcje, listy kontrolne, formularze i kompetencje. Niektóre produkty częściowo się pokrywają, dlatego każdy warto oceniać po zadaniu, które wykonuje, a nie po etykiecie.
Czy platforma connected worker może mierzyć OEE?
Niektóre zbierają liczniki i przyczyny postojów przez cyfrowe formularze. Liczby wpisywane ręcznie docierają z opóźnieniem i pomijają krótkie postoje. Jeśli chodzi o OEE, warto zapytać, skąd pochodzi czas rozpoczęcia postoju. Jeśli odpowiedź brzmi „od człowieka”, otrzymuje się dziennik, a nie pomiar.
Czy lekki MES może zastąpić cyfrowe instrukcje pracy?
Nie. Lekki MES pokazuje, gdzie podziewa się czas. Nie przechowuje wersjonowanych instrukcji, zatwierdzeń ani rejestru kompetencji. Z przyczyny postoju można odesłać do właściwej instrukcji, ale sama instrukcja znajduje się w narzędziu do tego stworzonym.
Co kupić najpierw przy jednym budżecie?
To, co odpowiada na najdroższe otwarte pytanie. Jeśli nie wiadomo, ile minut traci każda linia i dlaczego, warto zacząć od lekkiego MES. Jeśli straty są znane i w większości wynikają z metody pracy lub kompetencji, warto zacząć od platformy connected worker dla tych zadań.
Czy oba systemy muszą pochodzić od jednego dostawcy?
Nie. Dwa narzędzia dobrze współpracują, jeśli mają wspólne nazwy linii, maszyn i zmian, korzystają z jednej listy kodów przyczyn i przekazują zdarzenia przez API lub webhooki. Jeden dostawca może oznaczać mniej interfejsów. W każdym przypadku warto pytać, co każdy moduł robi dziś, a nie co jest planowane.
Jak udowodnić, że drugi system się opłacił?
Warto wybrać jedną stratę, np. przekroczenie czasu przezbrojenia, i przez kilka tygodni mierzyć jej minuty w lekkim MES. Następnie wdrożyć listę kontrolną lub instrukcję dla tego zadania i obserwować te same minuty. Jeśli się nie zmieniają, trzeba poprawić instrukcję, zanim obwini się ludzi.
Chcą Państwo zobaczyć lekki MES w działaniu, czyli przyczyny postojów i straty w pieniądzu, na linii takiej jak Państwa? Zapraszamy na demo.
Powiązane artykuły

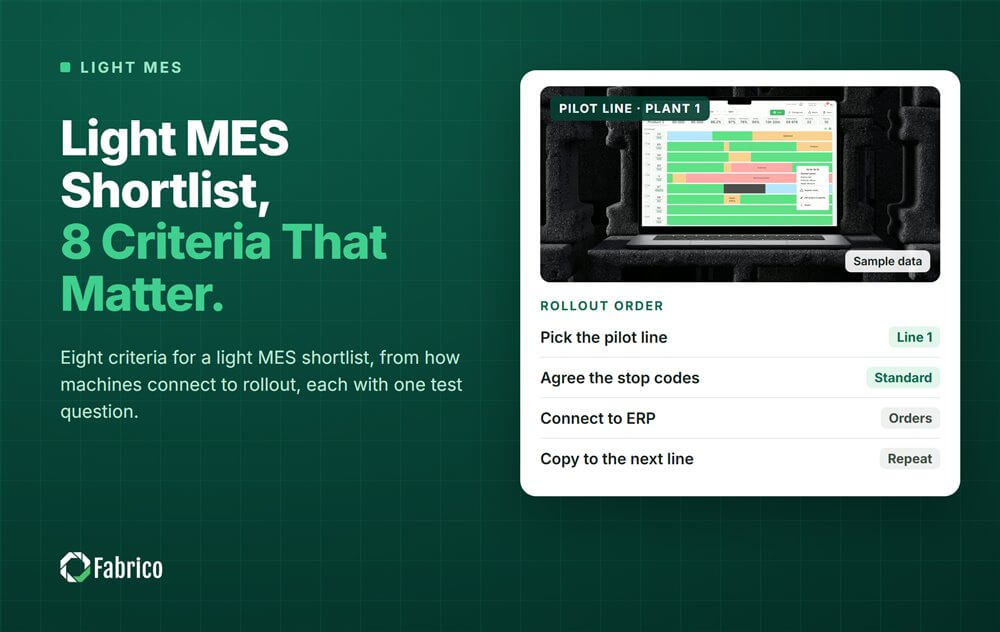




Prawdziwe kafelki Fabrico, dane przykładowe.