


 Zaloguj
 Blog
MES w produkcji przekąsek: kto prowadzi zapisy frytownicy, naddatku i OEE

W skrócie: MES w zakładzie produkującym przekąski musi prowadzić cztery rodzaje zapisów, od nastaw frytownicy po masę opakowań, i wiązać to, co wyprodukowała frytownica, z tym, co zapakowały pakowarki. Warto zacząć od danych z linii i OEE na stanowiskach pakowania, a zapisy frytownicy, masy opakowań i partie pozostawić w systemach do tego stworzonych.
- Zakład przekąsek prowadzi cztery rodzaje zapisów: procesowe, jakościowe, wagowe i wydajności linii. Każdy ma swoje naturalne miejsce.
- Naddatek (giveaway) widać w danych wag kombinacyjnych i wag kontrolnych. Brytyjskie przepisy dla paczkujących wyznaczają minimum; rozrzut wagi decyduje, jak wysoko ponad nim trzeba pracować.
- Zapakowaną produkcję należy liczyć według masy deklarowanej, inaczej naddatek ukryje się w dobrej produkcji.
- Zmiany smaku to miejsce, gdzie spotykają się planowanie, alergeny i OEE: trzeba ustalić ich kolejność, kodować je i nigdy nie skracać zwalidowanego mycia.
- Fabrico to lekki MES: przestoje z przyczynami, liczniki, OEE i straty w pieniądzu według linii i zmiany. Nie zarządza recepturami, statystyką naddatku ani genealogią partii.
Linia 2 do dziesiątej produkuje chipsy solone, potem śmietankowo-cebulowe, potem paprykowe bez mleka dla marki własnej. Frytownica nie staje ani na chwilę. Trzy wagi i pakowarki stają przez cały dzień. Na popołudniowej odprawie ERP pokazuje, że linia nie nadąża za planem, ekran wagi pokazuje zbyt ciężkie torebki, a raport zmianowy mówi „pakowarka”. Trzy systemy, trzy wersje wydarzeń.
Ten tekst jest dla kierowników zakładów i liderów ciągłego doskonalenia (CI) w zakładach produkujących chipsy ziemniaczane oraz przekąski ekstrudowane i pieczone, którzy wybierają MES. Zasady pomiaru na linii opisuje artykuł OEE na liniach przekąsek. Sprzedajemy Fabrico, więc prosimy weryfikować nasze twierdzenia tak jak deklaracje każdego dostawcy.
Czego zakład przekąsek potrzebuje od MES
Linia przekąsek łączy dwa rodzaje produkcji.
- Proces: krajalnica i płuczka albo ekstruder, frytownica albo piec, odolejanie, sorter optyczny i bęben do przyprawiania. Liczy się go w kg na godzinę, a jego świat to temperatura oleju, kolor, dozowanie przypraw oraz partie ziemniaków, oleju i przypraw.
- Pakowanie: przenośnik dystrybucyjny, wagi kombinacyjne, pionowe pakowarki, waga kontrolna, wykrywacz metali, pakowarka zbiorcza i paletyzator. Liczy się je w torebkach na minutę, a jego świat to przestoje, folia, formaty torebek i masy.
Styk między nimi to miejsce, gdzie gubią się dane. Przestój pakowarki nie zatrzymuje frytownicy: produkt z frytownicy zostaje przekierowany, a MES musi wiedzieć, dokąd trafił. Dlatego zakład przekąsek prowadzi cztery rodzaje zapisów:
- Proces: nastawy frytownicy i przyprawiania, temperatura oleju, kolor.
- Jakość: kontrole akrylamidu, mycia alergenowe, odrzuty z sortera i wagi kontrolnej.
- Masa: masy opakowań i naddatek, waga po wadze.
- Wydajność: przestoje, przyczyny, zmiany smaku i OEE na każdej pakowarce i dla całej linii.
Akrylamid pokazuje, dlaczego dwa pierwsze rodzaje zapisów potrzebują własnych systemów. Rozporządzenie Komisji (UE) 2017/2158, w wersji zachowanej w prawie Wielkiej Brytanii, ustala poziom odniesienia 750 µg/kg dla chipsów ziemniaczanych. Jego załącznik o pobieraniu próbek wymaga pobierania próbek i analiz co najmniej raz w roku dla produktów o znanym, dobrze kontrolowanym poziomie i pozwala zastąpić analizę cechami produktu, takimi jak kolor, lub parametrami procesu, jeśli wykazano zależność statystyczną. Te zapisy należą do sterowania procesem frytownicy, systemu jakości i laboratorium. Przy sprzedaży w UE należy sprawdzić aktualny tekst unijny.
Funkcje MES w produkcji przekąsek i gdzie zwykle działają
Model MESA wymienia jedenaście funkcji MES. W zakładzie przekąsek zamieniają się w zadania opisane poniżej. Najpierw warto przeczytać prawą kolumnę: każdy wiersz potrzebuje miejsca, które działa już dziś.
| Funkcja | Co robi na linii przekąsek | Gdzie zwykle działa |
|---|---|---|
| Receptury i przyprawianie | Nastawy frytownicy i dozowanie przypraw dla każdego produktu | Sterowanie procesem frytownicy i przyprawiania |
| Zapisy procesowe i akrylamid | Temperatura oleju, kolor, wyniki badań próbek | Sterowanie procesem, system jakości, laboratorium |
| Masy i naddatek | Masy opakowań względem masy deklarowanej, dla każdej wagi | Oprogramowanie wag kombinacyjnych i kontrolnych |
| Zmiany alergenów i smaków | Mycie, kontrola i zwolnienie między smakami | System jakości |
| Śledzenie partii | Partie ziemniaków, oleju i przypraw powiązane z partiami zapakowanymi | Funkcje partii w ERP albo pełny MES |
| Harmonogramowanie | Kolejność smaków i formatów torebek w ciągu tygodnia | ERP albo narzędzie do planowania |
| Dane z linii i OEE | Przestoje pakowarek i wag z przyczynami, liczniki, OEE | Lekki MES |
Jeśli każdy wiersz ma działające miejsce, lekki MES wypełnia ostatni, nie ruszając pozostałych. Nasz przewodnik lekki MES pokazuje pełny podział.
Wybór kamery lub czujnika dla każdego stanowiska opisuje artykuł kamera czy czujnik do OEE, maszyna po maszynie.
Zmiany smaku: gdzie spotykają się planowanie, alergeny i OEE
Zmiana smaku oznacza mycie bębna i aplikatora, nową przyprawę i zmieszany produkt do ponownego przerobu, a przy przejściu ze smaku z mlekiem na smak bez mleka także zwalidowane mycie alergenowe. Stronę OEE tego procesu opisuje artykuł OEE na liniach przekąsek.
To mycie ma znaczenie. Amerykańska FDA wymienia mleko wśród dziewięciu głównych alergenów pokarmowych w prawie USA i podaje, że mleko jest najczęstszą przyczyną wycofań produktów w USA z powodu niezadeklarowanych alergenów. Zawierają je przyprawy serowe i śmietankowe.
W jednej zmianie smaku biorą udział trzy systemy:
- Plan ustala kolejność. Produkcja smaków z mlekiem na końcu, przed myciem na koniec dnia, może oszczędzić mycie w środku dnia, jeśli zgodzi się na to dział jakości. To zadanie ERP lub planowania; nasza macierz przezbrojeń alergenowych pokazuje koszt poszczególnych kolejności produkcji.
- System jakości przechowuje zapis mycia, kontroli i zwolnienia.
- Lekki MES mierzy czas zmiany od ostatniej dobrej torebki jednego smaku do pierwszej dobrej torebki następnego, operator koduje jej typ, a raport pokazuje minuty ponad standard. Szczegóły w artykule standardy przezbrojeń dla linii FMCG.
Zwalidowanego mycia nigdy się nie skraca, a jego minuty liczy się osobno od awarii.
Naddatek: co widzi waga, a czego nie widzi OEE
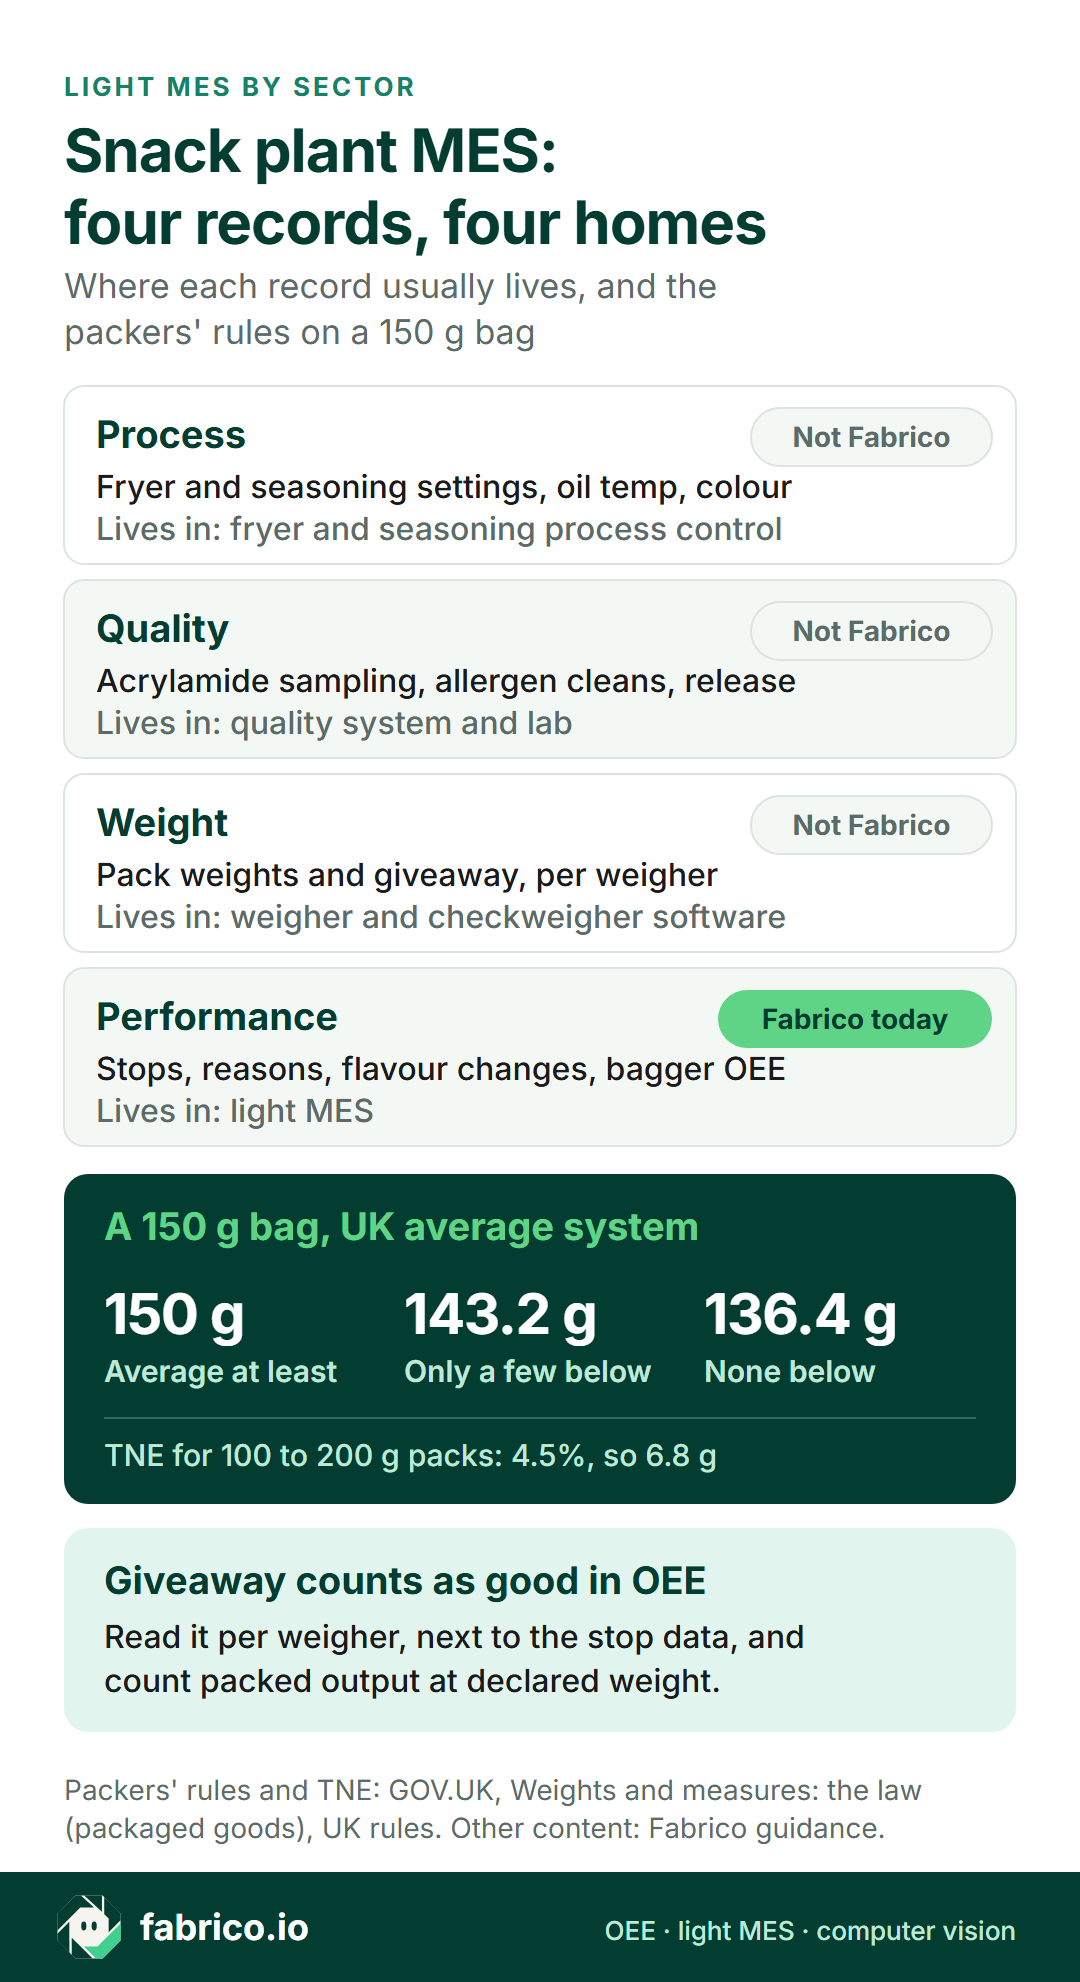
Wiele przekąsek pakuje się w systemie średniej. Zgodnie z brytyjskimi przepisami o towarach paczkowanych średnia nie może być niższa od masy na etykiecie, tylko niewielka liczba opakowań może mieć niedobór większy niż dopuszczalny błąd ujemny, a żadne nie może mieć niedoboru większego niż jego dwukrotność. Dla opakowań od 100 do 200 g ten błąd wynosi 4,5%, w zaokrągleniu w górę do pełnych 0,1 g.
Dla torebki 150 g to 6,8 g. Torebki muszą więc mieć średnio co najmniej 150 g, tylko nieliczne mogą ważyć poniżej 143,2 g, a żadna poniżej 136,4 g. Waga z dużym rozrzutem musi pracować z wyższą średnią, aby zmieścić się w tych granicach. Nadwyżka ponad 150 g to naddatek.
Przepełnione torebki liczą się jako dobre, więc OEE nigdy nie pokazuje naddatku. Masy są w wadze kombinacyjnej i wadze kontrolnej, a ich własne oprogramowanie zwykle przechowuje średnią i rozrzut dla każdej wagi i produktu. Nasz artykuł o naddatku i przepełnieniu wyjaśnia, dlaczego stratę zmniejsza ograniczenie rozrzutu, a nie zmiana nastawy, a tekst odrzuty z wagi kontrolnej a jakość w OEE pokazuje, gdzie trafiają odrzuty.
Jedna pułapka do sprawdzenia: jeśli MES liczy zapakowaną produkcję w kg ważonych, naddatek staje się dobrą produkcją. Dobrą produkcję należy liczyć jako liczbę torebek pomnożoną przez masę deklarowaną. Różnica względem kg z frytownicy obejmuje wtedy naddatek, odrzuty z sortera i odpad z przelewu, które rozdzielają dane z wag kombinacyjnych i kontrolnych.
Dane z pakowarek i wag: co MES musi odczytywać
Większość przestojów pakowarki jest krótka: produkt w zgrzewie, łączenie folii, zawieszanie się produktu w koszyku wagi. Nikt ich nie zapisuje, więc MES musi odczytywać je z sygnałów pakowarki i wagi, a produkt przekierowany podczas przestoju przypisywać do stanowiska, które stanęło, a nie do frytownicy. Gdzie mierzyć OEE na linii i przy jakich wydajnościach, opisuje artykuł OEE na liniach przekąsek. Rodzaje przestojów opisuje tekst przestoje pakowarek VFFS, a artykuł o mikroprzestojach pokazuje, jak wydobyć je na światło dzienne.
Z oprogramowania wag kombinacyjnych i kontrolnych przydatne są pola: produkt, stanowisko, liczba torebek oraz średnia i rozrzut na zmianę. Każdą wagę warto raz przypisać do jej pakowarki i wyznaczyć osobę, która aktualizuje to przypisanie.
Przykład obliczeniowy: trzy wagi, jedna zmiana
Liczby przykładowe, nie z prawdziwego zakładu. Linia chipsów pakuje torebki 150 g na trzech stanowiskach (waga i pakowarka) w ciągu jednej zmiany.
| Stanowisko | Zapakowane torebki | Średnia masa torebki | Naddatek |
|---|---|---|---|
| Stanowisko 1 | 18 000 | 151,2 g | 21,6 kg |
| Stanowisko 2 | 18 000 | 151,8 g | 32,4 kg |
| Stanowisko 3 | 17 000 | 153,6 g | 61,2 kg |
| Linia | 53 000 | 115,2 kg |
Naddatek to gramy ponad 150 razy liczba torebek. Stanowisko 3: 3,6 g × 17 000 = 61 200 g, czyli 61,2 kg.
OEE widzi tu jedno, a drugiego nie widzi. Widzi, że stanowisko 3 zapakowało o 1 000 torebek mniej, w tym przykładzie dlatego, że częściej stało. Liczy wszystkie 53 000 torebek jako dobre, więc nie widzi oddanych 115,2 kg.
Przyjmijmy przykładowy koszt 1,90 € za kg gotowych chipsów (założenie na potrzeby przykładu, nie cena rynkowa): 115,2 kg to 218,88 € na zmianę. Gdyby inżynierowie zmniejszyli rozrzut stanowiska 3 do poziomu stanowiska 1, tak aby mogło pracować ze średnią 151,2 g jak stanowisko 1, oddawałoby 1,2 g na torebkę zamiast 3,6 g. To oszczędność 2,4 g × 17 000 = 40,8 kg, czyli 77,52 € na zmianę, a w tym przykładzie 38 760 € przy 500 zmianach w roku, bez ruszania jego przestojów.
Stanowisko 3 jest najgorsze pod obydwoma względami. Lekki MES pokazuje jego przestoje, a oprogramowanie wagi jego rozrzut. Czytane razem, dla każdego stanowiska i zmiany, wskazują inżynierom jedną maszynę.
Lekki czy pełny MES dla zakładu przekąsek
Lekki MES obejmuje dane z linii i OEE, a receptury, masy i partie zostawia tam, gdzie są. Wybór warto oprzeć na problemie, który zakład odczuwa każdego dnia.
| Jeśli codzienny problem to | Od czego zacząć | Rola Fabrico |
|---|---|---|
| Pakowarki tracą czas i nikt nie umie uszeregować przyczyn | Lekki MES na pakowarkach plus stan pracy frytownicy | Główne zastosowanie |
| Nikt nie zna naddatku na poszczególnych wagach | Oprogramowanie wag kombinacyjnych i kontrolnych | Żadna; odrzuty mogą zasilać wskaźnik jakości |
| Kolejność smaków układa się ręcznie od nowa | Własny ERP albo narzędzie do planowania | Na roadmapie, jeszcze nie działa |
| Zapisy frytownicy i akrylamidu są na papierze | Sterowanie procesem i system jakości | Żadna |
| Klient wymaga genealogii partii | Partie w ERP albo pełny MES | Żadna |
Wiele zakładów korzysta z obu. Nasz przewodnik lekki MES a pełny MES podaje cztery kryteria wyboru.
Wystarczy przynieść na demo przestoje i wydajności jednej frytownicy oraz tygodniowe raporty z wag, a pokażemy, które liczby Fabrico może dostarczyć, a których nie.
Siedem pytań do każdego dostawcy MES dla produkcji przekąsek
Warto poprosić każdego dostawcę, także nas, o odpowiedzi na piśmie i sprawdzić je w pilotażu na jednej linii.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Który system przechowuje kg z frytownicy? | Zapytać, czy odczytuje wagę taśmową, czy pobiera tę liczbę z ERP, i kto uzgadnia ją z liczbą torebek. |
| Dokąd trafia przekierowany produkt, gdy pakowarka stoi? | Zapytać, jak odpad z przelewu jest przypisywany do stanowiska, które stanęło. |
| Jak kodowane są zmiany smaku i mycia alergenowe? | Poprosić o kod dla każdego typu zmiany, czas standardowy dla każdego z nich i minuty ponad ten czas. |
| Czy produkcja jest liczona w kg deklarowanych, czy ważonych? | Masa deklarowana nie pozwala naddatkowi trafić do dobrej produkcji. |
| Jakie dane z wag kombinacyjnych i kontrolnych są pobierane? | Zapytać, co jest odczytywane, co zostaje w ich oprogramowaniu i kto to mapuje. |
| Jak odczytuje dane ze starszych pakowarek? | PLC, dodatkowy czujnik czy kamera? Pytać maszyna po maszynie. |
| Co działa już dziś, a co jest na roadmapie? | Poprosić o to na piśmie, z datą uruchomienia danych na żywo na jednej linii. |
Przy ogólnym porównaniu platform pomoże nasz przewodnik po oprogramowaniu OEE, który pokazuje, co porównywać.
Kamery, załogi i przedstawiciele pracowników
Na linii przekąsek liczbę sztuk zwykle podaje PLC pakowarki. Moduł kamer sprawdza się tam, gdzie brakuje użytecznego sygnału, na przykład przy ręcznym pakowaniu multipaków i zestawów mieszanych, oraz tam, gdzie otwarcie nagrania z przestoju pomaga operatorowi wybrać przyczynę. Nie sprawdza zgrzewów, kodów ani mas: to zadanie inspekcji.
Kamery należy kadrować na produkt, a raportować według linii i zmiany, nie według osób; tam, gdzie to dotyczy, najpierw trzeba porozmawiać ze związkami zawodowymi lub przedstawicielami pracowników. Szerszy obraz zastosowań kamer opisuje artykuł wizja komputerowa w produkcji żywności.
Gdzie pasuje Fabrico
Fabrico to chmurowa platforma OEE i lekkiego MES. Na linii przekąsek już dziś robi to:
- Dane z linii: przestoje i liczniki ze sterowników PLC wag i pakowarek oraz stany pracy i postoju z frytownicy albo z urządzenia IoT z czujnikami na starszych maszynach. Przyczyny przestojów podaje operator na stanowisku, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, pokazane w pieniądzu, z mikroprzestojami wykrywanymi z sygnału. Produkcja na żywo pokazuje, ile każda linia wyprodukowała dotąd na zmianie. W przeglądarce, na iOS i Androidzie.
- Kamery: kamery AI, dodatkowy moduł na życzenie, liczą produkcję tam, gdzie brakuje użytecznego sygnału, na przykład przy pakowaniu ręcznym, a nagranie z dowolnej chwili można otworzyć na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo, gdy ktoś je otwiera, i nie jest przechowywane w Fabrico.
- Własny ERP i własne dane: połączenie z SAP lub innym ERP, w zakresie ustalanym z każdym klientem, plus REST API, webhooki oraz eksport do Excela lub CSV, dzięki czemu raporty z wag i dane z linii można zestawić obok siebie we własnych raportach.
Utrzymanie ruchu jest wbudowane, więc technik otwiera zlecenie pracy bezpośrednio z przestoju, na tej samej kartotece maszyny. Podłączenie urządzeń trwa około miesiąca, a pełne wdrożenie 3 do 4 miesięcy.
Na roadmapie, jeszcze nie działa: Planowanie produkcji jest na naszej roadmapie, bez daty premiery. Dziś Fabrico nie układa planu ani harmonogramu: pokazuje, co linie są w stanie zrobić. Również na roadmapie modułu kamer: podpowiedzi przyczyn przestojów z kamery, zatwierdzane przez operatora.
Czego Fabrico nie robi: sterowania recepturami i przyprawianiem, zapisów procesu frytownicy i akrylamidu, statystyki naddatku, partii i genealogii ani inspekcji. Odrzuty z wagi kontrolnej i inspekcji mogą zasilać jego wskaźnik jakości przez sygnał odrzutu lub licznik linii.
Pełny zakres opisuje nasza strona oprogramowanie MES i OEE, a moduł kamer strona Fabrico: wizja komputerowa dla OEE. Powiązane artykuły: wizja komputerowa w produkcji FMCG oraz przewodnik nadrzędny MES w produkcji żywności.
Najczęstsze pytania
Co robi MES w zakładzie produkującym przekąski?
Prowadzi i rejestruje produkcję między ERP a liniami: receptury, nastawy frytownicy i zapisy procesowe po stronie procesu oraz liczniki, przestoje, zmiany smaku i OEE na pakowaniu. Większość zakładów dzieli te zadania między sterowanie procesem, system jakości, oprogramowanie wag i lekki MES.
Czy zakład przekąsek potrzebuje pełnego MES?
Tylko tam, gdzie klienci lub audytorzy oczekują elektronicznych zapisów szarż i partii, których posiadany ERP i systemy jakości nie są w stanie prowadzić. Tam, gdzie głównymi kosztami są utracona produkcja i naddatek, warto zacząć od danych z linii i OEE, obok danych z wag, które zakład już ma.
Czy MES śledzi naddatek?
Niektóre pełne pakiety odczytują dane z wag. Fabrico nie oblicza naddatku: masy opakowań zostają w oprogramowaniu wag kombinacyjnych i kontrolnych, a odrzuty mogą zasilać wskaźnik jakości Fabrico. Oba źródła warto analizować razem, dla każdego stanowiska i zmiany.
Który system odpowiada za zmianę smaku na linii przekąsek?
Dzielą ją trzy systemy. Plan ustala kolejność smaków, system jakości przechowuje zapis mycia, kontroli i zwolnienia, a lekki MES mierzy czas zmiany i pokazuje minuty ponad standard. Zwalidowanego mycia alergenowego nigdy się nie skraca.
Czy MES powinien liczyć produkcję przekąsek w kg ważonych, czy deklarowanych?
W kg deklarowanych: liczba torebek razy masa deklarowana. Przy liczeniu w kg ważonych naddatek staje się dobrą produkcją. Różnica względem kg z frytownicy obejmuje wtedy naddatek, odrzuty z sortera, odrzucone torebki i odpad z przelewu.
Czy kamera może liczyć torebki lub kartony na linii przekąsek?
Tak, z modułem kamer AI Fabrico, tam gdzie żaden użyteczny sygnał ich nie liczy. Nagranie z dowolnej chwili można otworzyć na osi czasu zmiany; w standardowej konfiguracji jest przesyłane strumieniowo, gdy ktoś je otwiera, i nie jest przechowywane w Fabrico. Kamera nie sprawdza zgrzewów ani mas.
Chcą Państwo zobaczyć to na linii podobnej do własnej? Zapraszamy na demo; wystarczy przynieść przestoje jednej frytownicy oraz tygodniowe raporty z wag.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga



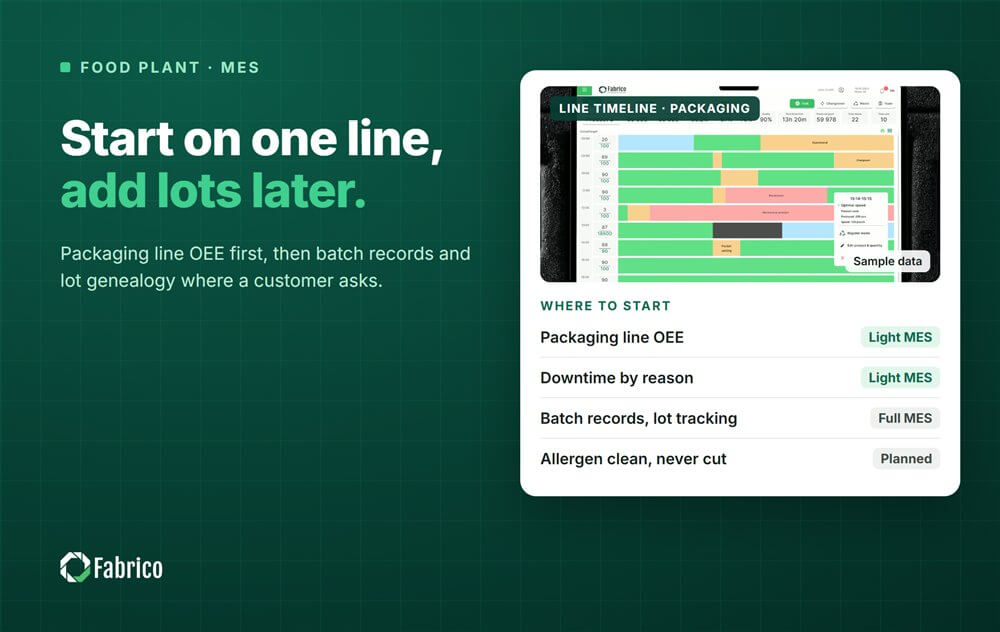
Prawdziwe kafelki Fabrico, dane przykładowe.