


 Zaloguj
 Blog

OEE dla linii przekąsek: Od frytownicy do pakowarki

Główne wnioski
- Mierz frytkownicę w kg na godzinę, a każdą wagę i pakowarkę w workach na minutę; raportuj OEE linii jako dobre kg zapakowane.
- Frytkownica rzadko zatrzymuje się z powodu pakowarek: gdy pakowarka zatrzymuje się, produkt jest przekierowywany lub frytkownica jest przykręcana - obie to straty.
- Zamiany smaków i czyszczenia alergenowe mają własne kody: mierzyć je, trzymać oddzielnie od awarii, nigdy ich nie skracać.
- Rozdawanie produktu w worku nie obniża OEE, ale to produkt, za który nikt nie płaci - śledź go obok OEE.
- Gdzie PLC pakowarki mówi tylko 'stopped', klip z kamery pokazuje, co się stało, a operator potwierdza przyczynę.
O 10:15 szczęki zgrzewające w pakowarce numer dwa zablokowały się na okruszku przyprawy. Frytkownica działa dalej, przenośnik dystrybucyjny wysyła więcej chipsów do dwóch pozostałych wag, a gdy się zapełnią, nadmiar trafia do pojemnika na złom. W raporcie OEE godzina wygląda dobrze dla frytkownicy i źle dla pakowarek i nikt nie potrafi powiedzieć, która liczba oznacza linię.
Linie przekąskowe łączą proces ciągły - obieranie, krojenie, smażenie lub pieczenie i przyprawianie - z dyskretnym pakowaniem: wagi wielogłowicowe i pionowe pakowarki. To połączenie to miejsce, gdzie zaczyna się większość niejasności dotyczących OEE. Ten przewodnik omawia, gdzie mierzyć, jak ustawić idealne stawki, typowe przestoje, zmiany przypraw, rozdawanie i przykład zmiany z wycenionymi stratami.
Gdzie mierzyć OEE na linii przekąsek
Linia chipsów ziemniaczanych biegnie od obieraczki i krajalnicy przez mycie, frytkownicę, odtłuszczanie i sorter optyczny do bębna przypraw, a następnie wzdłuż przenośnika dystrybucyjnego do kilku stanowisk waga-pakowarka, pakowarki kartonów i paletyzatora. Przekąski wytłaczane i pieczone zamieniają krajalnicę i frytkownicę na ekstruder, piec lub suszarnię, ale układ jest ten sam: jeden proces ciągły zasila kilka maszyn pakujących.
Mierz na dwóch poziomach. Na wielu liniach wydajność pakowania jest zaprojektowana powyżej frytkownicy, tak aby pakowarki mogły nadrobić, co czyni frytkownicę ograniczeniem. Jej OEE jest w kg na godzinę produktu gotowego. Każde stanowisko waga-pakowarka ma własne OEE w workach na minutę, więc widzisz, które się zatrzymuje. Wskaźnik linii to dobre kg zapakowane w stosunku do nominalnej wydajności frytkownicy w planowanym czasie. Nasz przewodnik OEE dla wielu maszyn omawia rachunki.

Ustawianie idealnych stawek
Dla frytkownicy idealna stawka to nominalna wydajność w kg na godzinę dla tego produktu, z dokumentacji konstrukcyjnej lub testowanego maksimum, nie średnia z dobrej tygodniowej pracy. Cienkie chipsy, kettle chips i kształty wytłaczane mają różne stawki, więc nadaj każdemu swoją. Jeśli frytkownica jest przykręcona z powodu złych ziemniaków, to jest strata prędkości z powodem, a nie nowe 'idealne'.
Dla stanowiska waga-pakowarka idealną wartością są worki na minutę dla tego rozmiaru worka i folii. Pakowarka szybka na małym worku jest wolniejsza na worku rodzinnym. Użyj wolniejszej z wag i pakowarki jako idealu dla danego rozmiaru worka.
Przestoje według stanowiska
| Stanowisko | Typowe przestoje | Czynnik OEE |
|---|---|---|
| Krajalnica i myjka | Wymiany ostrzy, przerwy w podawaniu ziemniaków, kamienie | Dostępność; wymiany ostrzy można zaplanować |
| Frytkownica | Temperatura oleju poza zakresem, przerwy w zasilaniu, awarie taśmy | Dostępność lub strata prędkości przy dławieniu |
| Bęben przypraw | Applikator zablokowany, zasobnik przypraw pusty, zmiana smaku | Dostępność; nierównomierne pokrycie to jakość |
| Waga wielogłowicowa | Produkt przykleja się w kubełkach, tacki podające rozstrojone, brak ważnej kombinacji | Wydajność; odrzuty z powodu niedowagi to jakość |
| Pionowa pakowarka | Splice filmu, rejestracja druku, produkt w zgrzewie, zablokowanie szczęk, błędy flush gazu | Dostępność przy długich postojach, Wydajność przy mikro przestojach |
| Pakowacz kartonów | Magazyn kartonów pusty, zapchana pistolet do kleju, zacięcie worka przy podawaniu | Dostępność, lub blokowanie pakowarki |
Gdy pakowarka się zatrzymuje, frytkownica zwykle działa dalej. Produkt trafia do pozostałych stanowisk, do zbiornika buforowego lub na złom. Dlatego frytkownica może pokazywać idealną godzinę, podczas gdy linia traci wydajność. Zdoluj przekierowany produkt na stanowisko, które się zatrzymało, a nie na frytkownicę, jak wyjaśniono w znalezieniu rzeczywistego ograniczenia na powiązanych liniach pakujących.
Przyprawianie i zmiany smaków
Gdy przyprawianie odbywa się w bębnie po frytkownicy, zmiana smaku oznacza opróżnienie i wyczyszczenie bębna i aplikatora, załadowanie nowej przyprawy i wysłanie zmieszanego produktu pośredniego do przeróbki lub na złom. Zmiana z smaku zawierającego mleko na taki bez wymaga zwalidowanego czyszczenia alergenowego. Nie skracaj go, aby zyskać punkty OEE: mierz to, nadaj temu własny kod i trzymaj oddzielnie od awarii. Więcej w naszym przewodniku po walidacji przezbrojeń alergennych.
Linie z przyprawą przy każdej stacji pakującej zmieniają jedną stację na raz, podczas gdy frytkownica działa dalej. To przesuwa przezbrojenie poza proces i na Dostępność jednej stacji. Tak czy inaczej, zarejestruj standardowy czas na przezbrojenie i loguj każdą minutę ponad nim z podanym powodem.
Mikro przestoje przy wagach i pakowarkach
Większość przestojów na liniach przekąskowych jest krótka. Olej i przyprawa powodują, że produkt klei się w kubełkach wagi, pyły dostają się do zgrzewu worka, splice filmu przechodzi przez szczęki, worek blokuje się przy wlocie pakowacza kartonów. Operator usuwa każdy w mniej niż minutę, a każdy wysyła produkt do przelewu. Zapisane ręcznie znikają. Nasz przewodnik po mikro przestojach na liniach pakujących pokazuje, jak je ujawnić.
Tutaj też ukrywa się wolne tempo. Pakowarka przykręcona, aby powstrzymać nieszczelne zgrzewy na jednej folii, utrzymuje tę prędkość po wyczerpaniu folii. Porównuj worki na minutę z nominalną prędkością dla tego rozmiaru worka, zmiana po zmianie.
Straty jakości i rozdawanie
Jakość na linii przekąsek to dobre kg zapakowane podzielone przez wyprodukowane kg. Straty: chipsy odrzucone przez sorter optyczny z powodu koloru lub wad, produkt złamany i pyły, produkt skreślony w przelewie podczas postoju pakowarki, zmieszany smak przy przezbrojeniach i worki odrzucone z powodu nieszczelnych zgrzewów, złych kodów lub masy.
Rozdawanie jest odrębne. Waga wielogłowicowa ustawiona powyżej deklarowanej masy, by uniknąć odrzuceń za niedowagę, pakuje produkt, za który nigdy się nie płaci. Przepełnione worki nadal liczą się jako dobre, więc OEE tego nie pokaże. Śledź średnią masę opakowania w stosunku do deklarowanej masy na stację i wyceń różnicę, jak w naszym przewodniku o rozsypie i przepełnieniu.
Źródła danych i co dodaje kamera
PLC frytkownicy podaje stan, temperaturę oleju i prędkość podawania; taśma wagowa za frytkownicą daje wyprodukowane kg. Każda waga raportuje ważenia i średnią masę, każda pakowarka swój stan, przestoje i liczbę worków. Kontrolna waga daje odrzuty. Operator podaje powód jednym stuknięciem.
Brakuje odpowiedzi na pytanie dlaczego. Gdzie PLC pakowarki mówi tylko 'stopped', kamera obserwująca rozładunek wagi lub szczęki zachowuje klip tego, co się stało: mostkowanie produktu w lejku, pęknięcie folii, worek złapany w szczękach. Oprogramowanie sugeruje powód, operator go potwierdza, a klip zostaje przy zatrzymaniu jako dowód.
Przepracowana zmiana na linii chipsów
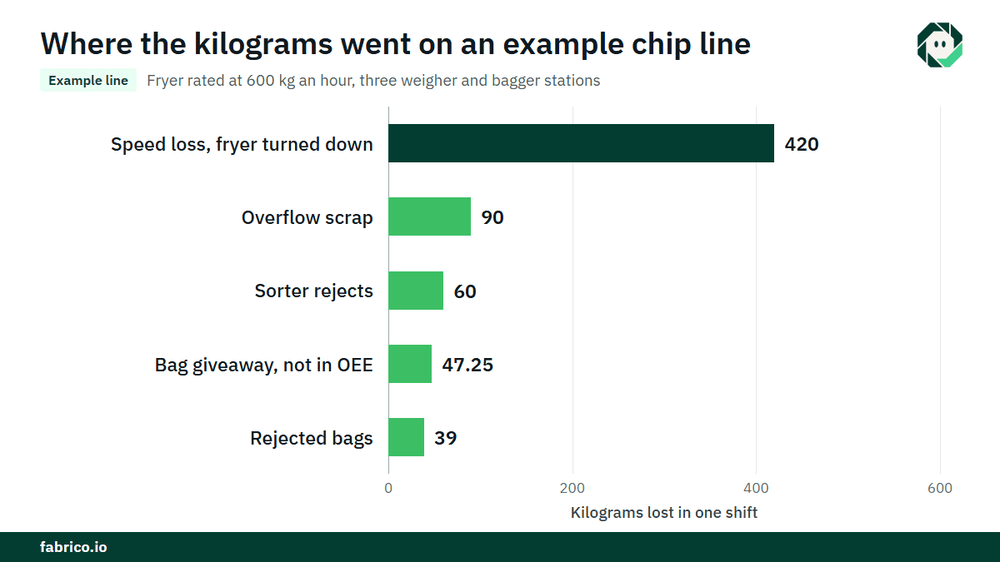
Linia przykładowa (liczby poglądowe, nie od klienta): frytkownica o nominale 600 kg gotowych chipsów na godzinę zasila trzy stanowiska waga-pakowarka pakujące torby 150 g. Planowany czas produkcji to 480 minut.
- Zmiana smaku z czyszczeniem allergenowym: 45 minut. Przestoje frytkownicy i krajalnicy: 15 minut. Czas pracy = 480 minus 60 = 420 minut. Dostępność = 420 / 480 = 87.5%.
- Idealna produkcja w 420 minut: 7 godzin x 600 = 4 200 kg. Taśma wagowa zmierzyła 3 780 kg, ponieważ frytkownica była przykręcona podczas postoju pakowarek. Wydajność = 3 780 / 4 200 = 90.0%.
- Straty: odrzuty sortera 60 kg, nadmiar skraju 90 kg, odrzucone worki 39 kg, łącznie 189 kg. Dobrze zapakowane = 3 591 kg. Jakość = 3 591 / 3 780 = 95.0%.
- OEE = 0.875 x 0.900 x 0.950 = 74.8%. Sprawdzenie: 3 591 kg / 600 kg na godzinę = 5.985 godziny, czyli 359.1 minuty, i 359.1 / 480 = 74.8%.
A teraz wyceń to. Jeśli linia jest wyprzedana i 1 kg chipsów daje 3,00 $ marży (3,00 € w zakładzie euro), 420 kg straty prędkości kosztuje 1 260 $ na zmianę. Rozdawanie dochodzi dodatkowo: wagi średnio 152 g na 150 g worek, więc 3 591 kg wypełniły 23 625 worków z 2 g nadmiaru każdy, 47.25 kg produktu. Przy koszcie zmiennym 2,00 $ za kg (2,00 €) to 94.50 $ na zmianę. Przy 600 zmianach rocznie: 756 000 $ straty prędkości i 56 700 $ rozdawania, czyli €756 000 i €56 700.
Błędy, które popełniają zakłady na liniach przekąskowych
- Przyjmowanie OEE frytkownicy jako OEE linii, przez co przestoje pakowarek i nadmiar skraju nigdy się nie pokazują.
- Używanie różnych jednostek na każdej maszynie zamiast kg.
- Księgowanie nadmiaru skraju na frytkownicy zamiast na pakowarce, która się zatrzymała.
- Skracanie zwalidowanego czyszczenia alergenowego przy zmianie smaku, by zaoszczędzić minuty.
- Pominięcie rozdawania z przeglądu strat, ponieważ OEE tego nie pokazuje.
Gdzie pasuje Fabrico
Fabrico to platforma zarządzania wydajnością produkcji z wykorzystaniem widzenia komputerowego. Na linii przekąsek zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów przy frytkownicy i przy każdej wadze i pakowarce oraz OEE na żywo według linii i zmiany.
- Operator potwierdza przyczynę postoju jednym stuknięciem, na stanowisku, gdzie to się zdarzyło.
- Klip z kamery jako dowód postoju tam, gdzie kamera obserwuje wagę lub pakowarkę.
- Straty wycenione w pieniądzu i uporządkowane według wartości, więc strata prędkości, nadmiar skraju i przekroczenia przezbrojeń porównują się w dolarach lub euro.
- Jedno widok przez zakłady dla grup prowadzących kilka linii przekąskowych.
- W przypadku awarii zlecenie pracy do właściwego technika z jej kosztem.
Zaczynasz od jednej linii, z zmierzoną linią bazową i datą decyzji uzgodnioną z wyprzedzeniem. Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Gdzie powinno się mierzyć OEE na linii przekąsek?
Na dwóch poziomach: frytkownica lub piec w kg na godzinę oraz każde stanowisko waga-pakowarka w workach na minutę. Raportuj OEE linii jako dobre kg zapakowane w stosunku do nominalnej wydajności frytkownicy w planowanym czasie, aby pokazać straty po obu stronach.
Czy rozdawanie jest częścią OEE?
Nie. Przepełnione worki wciąż liczą się jako dobre, więc rozdawanie nie obniża OEE. Śledź je obok OEE, na wagę, i wyceń.
Jak traktować zmianę smaku w OEE?
Zaloguj ją jako przezbrojenie z własnym kodem i czasem standardowym. Jeśli obejmuje zwalidowane czyszczenie alergenowe, mierz tę część oddzielnie i nigdy jej nie skracaj. Minuty ponad standard otrzymują powód.
Jaka jest idealna prędkość dla wagi wielogłowicowej i pakowarki?
Nominalne worki na minutę dla tego rozmiaru worka i folii, przyjęte z wolniejszej z dwóch maszyn. Użyj projektu lub testowanego maksimum, nie średniej z dobrej tygodniowej pracy.
Czy kamera może znaleźć przyczynę mikro przestojów pakowarki?
Zachowuje klip tego, co stało się na obserwowanym stanowisku, np. mostkowanie produktu w lejku lub worek złapany w szczękach. Oprogramowanie sugeruje powód, a operator go potwierdza. Nie widzi wnętrza zamkniętych maszyn.
Zobacz straty swojej linii przekąsek na demie
Przynieś przestoje i stawki z jednej frytkownicy i jej pakowarek, a pokażemy straty wycenione w pieniądzu, stanowisko po stanowisku.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.