


 Zaloguj
 Blog

System zarządzania linią od jej dostawcy czy oprogramowanie OEE

W skrócie: System zarządzania linią od dostawcy linii często wystarcza dla jednej linii od jednego dostawcy; warstwa oprogramowania OEE dla całego zakładu wygrywa, gdy zakład prowadzi linie od kilku dostawców, ma stanowiska ręczne lub potrzebuje wskaźników porównywalnych między liniami.
- Pakiet dostawcy najlepiej zna własne maszyny: stany, alarmy, prędkości.
- Oprogramowanie OEE stosuje jedną definicję do każdej linii, niezależnie od tego, kto ją zbudował.
- Oba systemy często działają równolegle, połączone otwartym interfejsem, np. PackML.
- Przed podpisaniem umowy warto zapytać o wzór, otwarte tagi i własność danych.
Oferta na nową napełniarkę lub całą linię pakującą często obejmuje system zarządzania linią albo pakiet monitoringu linii od tego samego dostawcy. Pokazuje on stany linii, alarmy i prędkości, a często także wskaźnik efektywności linii lub OEE. Pytanie brzmi: czy to wszystko, czego zakład potrzebuje, czy nad tym pakietem powinna działać niezależna warstwa OEE?
Ten przewodnik jest dla kierownika zakładu, lidera ciągłego doskonalenia (CI) lub kierownika działu technicznego, który ma taką ofertę na biurku. Kogo wybrać do budowy samej linii, opisujemy w artykule producenci maszyn a integratorzy systemów. Ekrany sterowania a oprogramowanie OEE porównujemy w artykule oprogramowanie OEE a SCADA. Ta strona dotyczy pakietu monitoringu dostarczanego razem z linią.
Sprzedajemy Fabrico, oprogramowanie OEE i lekki MES, więc stoimy po jednej stronie tego wyboru. Nasze twierdzenia warto sprawdzać tak samo jak deklaracje każdego innego dostawcy.
System zarządzania linią a oprogramowanie OEE: do czego służy każde z nich
Pakiet dostawcy linii jest projektowany wokół maszyn tego dostawcy. Pakiety różnią się między dostawcami, dlatego poniższy opis dotyczy całej kategorii, a każdą ofertę należy sprawdzić osobno. Oprogramowanie OEE jest projektowane wokół zakładu: jedna definicja, wiele źródeł.
| Zadanie | Pakiet dostawcy linii | Oprogramowanie OEE dla całego zakładu |
|---|---|---|
| Stany maszyn i alarmy | Szczegółowe, zbudowane dla własnych maszyn | Odczytuje stany z sygnału |
| Efektywność linii lub OEE | Często w zestawie; wzór bywa różny | Jeden wzór zakładu dla wszystkich linii |
| Przyczyny zatrzymań | Zapytać, kto edytuje listę przyczyn | Lista zakładu, oznaczana przez operatorów |
| Maszyny innych dostawców | Zapytać, co potrafi odczytać | Zbudowane do odczytu wielu źródeł |
| Straty na wielu liniach | Zapytać, czy obejmuje inne linie | Porównywane obok siebie |
Żadna z kolumn nie jest ogólnie lepsza. Pakiet dostawcy sięga głębiej w jego własne maszyny. Oprogramowanie OEE obejmuje szerzej cały zakład. Właściwa odpowiedź zależy od liczby linii, od tego, kto je zbudował, i od tego, kto potrzebuje wskaźników.
Kiedy wystarczy pakiet dostawcy linii
Pakiet może w zupełności wystarczyć, gdy spełnione są poniższe warunki:
- Jedna główna linia, jeden dostawca. Linia jest wąskim gardłem zakładu, a jej maszyny pochodzą od jednego dostawcy lub są przez niego zintegrowane.
- Porównania nie są potrzebne. Nikt nie musi zestawiać OEE tej linii z OEE innej linii, ani w tym zakładzie, ani w grupie.
- Lista przyczyn zatrzymań z pakietu sprawdza się w zespole. Lista przyczyn obejmuje straty, z którymi zespół faktycznie walczy, w tym oczekiwanie, braki obsady i przezbrojenia.
- Dane można wyeksportować. Pakiet eksportuje surowe zatrzymania i liczniki w formacie, z którego zespół może korzystać.
- Wzór jest spisany. Wiadomo, co wskaźnik uwzględnia, a co pomija.
W takim przypadku drugi system dokłada pracy, nie dając wiele w zamian. Lepiej włożyć wysiłek w dobre wykorzystanie pakietu: codzienne przeglądy największych strat, jasne przyczyny zatrzymań i stałą wydajność idealną.
Kiedy wygrywa warstwa OEE dla całego zakładu
Sytuacja się zmienia, gdy wokół tej pierwszej linii rozrasta się zakład.
- Różni dostawcy. Napełniarka od jednego dostawcy, pakowarka zbiorcza od drugiego, paletyzator od trzeciego. Każdy pakiet, jeśli w ogóle istnieje, może stosować własny wzór. Warto poprosić każdego dostawcę o jego wzór. Dlaczego maszyna nadająca tempo ma znaczenie, wyjaśnia artykuł OEE napełniarki na linii rozlewniczej.
- Stanowiska ręczne i starsze maszyny. Stoły pakowania ręcznego, stanowiska workowania i starsze maszyny mogą nie mieć żadnego sygnału maszynowego. Warto zapytać, czy pakiet linii potrafi je odczytać; one także tracą czas. Jak uzyskać licznik z każdej z nich, opisuje artykuł kamera czy czujnik do OEE, według maszyny.
- Porównywalne wskaźniki. Gdy kierownik zaczyna układać ranking linii, definicje muszą być zgodne. W przeciwnym razie ranking odzwierciedla wzory, a nie linie. Przykład obliczeniowy poniżej pokazuje, jak duża może być ta różnica.
- Przyczyny zatrzymań z hali. Wiele strat to nie awarie maszyn: oczekiwanie na materiał, brak operatora, powolne przezbrojenie. Operatorzy znają te przyczyny. Warto zapytać, czy pakiet pozwala im je oznaczać.
- Własność danych i ich przeniesienie. Jeśli dane są w systemie jednego dostawcy, warto zapytać, jak można je stamtąd przenieść. Nasz plan wyjścia danych OEE zawiera listę pytań.
- Kilka zakładów. Raport grupowy wymaga tego samego OEE w każdym zakładzie. Zobacz OEE dla jednego zakładu a dla wielu lokalizacji.
Ramy decyzji: pakiet, warstwa OEE czy oba
Warto wybrać pakiet dostawcy, jeśli zakład prowadzi jedną główną zautomatyzowaną linię od jednego dostawcy, nikt nie porównuje jej z innymi liniami, a wzór i eksport pakietu spełniają potrzeby zakładu.
Warto wybrać warstwę OEE dla całego zakładu, jeśli zakład prowadzi linie lub maszyny od kilku dostawców, ma stanowiska ręczne albo raportuje OEE dla wielu linii lub zakładów.
Warto stosować oba, jeśli nowa linia ma mocny pakiet, a reszta zakładu potrzebuje jednej definicji. Pakiet pozostaje narzędziem inżynierów do maszyn. Warstwa OEE staje się wspólnym wskaźnikiem zakładu.
| Sytuacja | Pakiet dostawcy | Warstwa OEE dla całego zakładu |
|---|---|---|
| Jedna linia, jeden dostawca | Często wystarcza | Opcjonalnie, jako drugie spojrzenie |
| Kilka linii, różni dostawcy | Zapytać, czy jeden wzór obejmuje wszystkie linie | Jedna definicja dla wszystkich linii |
| Stanowiska ręczne lub starsze maszyny | Zapytać, które stanowiska potrafi odczytać | Czujniki lub liczenie kamerą |
| Raporty grupowe lub wielozakładowe | Zapytać, czy raportuje dla wielu linii i zakładów | Linie i zakłady obok siebie |
Chcą Państwo poznać drugą opinię o zakresie monitoringu od dostawcy linii przed podpisaniem umowy? Zapraszamy na demo. Warto zabrać ze sobą ofertę OEM.
Jak oba systemy mogą współistnieć: otwarte interfejsy
Równoległa praca nie wymaga podwójnego okablowania, jeśli linia udostępnia dane w standardowy sposób. Na liniach pakujących i spożywczych często pojawiają się dwa standardy.
- PackML. OMAC opisuje PackML jako „standard automatyzacji, który ułatwia przesyłanie i pobieranie spójnych danych maszynowych”, zapewniający spójne zachowanie maszyn „nawet jeśli pochodzą od różnych producentów i używają różnych systemów sterowania”. Specyfikacja OPC UA for PackML (OPC 30050) zauważa, że linie buduje się z urządzeń „często od wielu dostawców, zwykle każde z własnym, specyficznym interfejsem”. Wśród tego, co zapewnia PackML, wymienia „dane o całkowitej efektywności wyposażenia (OEE)” i ma na celu „zapewnienie spójnej struktury tagów do połączenia z MES zakładu i systemami przedsiębiorstwa”. Szczegóły zawiera nasz przewodnik po modelu stanów PackML.
- Weihenstephan Standards. Weihenstephan Standards „definiują interfejs komunikacyjny do standaryzowanego przesyłania danych maszynowych do nadrzędnych systemów IT”. Ich strona wymienia obszary dla maszyn do napełniania i pakowania napojów, maszyn spożywczych, piekarniczych i cukierniczych oraz obszarów procesowych browarów, a wśród zalet podaje „wdrożenie niezależne od producenta i systemu sterowania”.
W praktyce schemat wygląda tak. Pakiet dostawcy szczegółowo odczytuje jego maszyny, na potrzeby diagnostyki i serwisu. Te same stany maszyn i liczniki są udostępniane przez uzgodniony interfejs. Warstwa OEE zakładu je odczytuje, dodaje przyczyny zatrzymań od operatorów i sygnały z innych maszyn, po czym stosuje jedną definicję. W umowie warto ustalić, które tagi są udostępniane, z których maszyn i w jakim standardzie. Jeśli maszyna nie obsługuje żadnego z nich, sygnał nadal może dać jej panel operatorski lub czujnik; zobacz zbieranie danych z HMI do OEE.
Przykład obliczeniowy: dwóch dostawców, dwie definicje
Przykład poglądowy na danych przykładowych, nie dane klienta. Zakład prowadzi dwie linie pakujące od dwóch różnych dostawców. W tym przykładzie obie pracują na jednej 480-minutowej zmianie bez planowanych przerw. Obie mają wydajność idealną 100 opakowań na minutę na maszynie nadającej tempo.
- Linia A: zatrzymania łącznie 90 minut: awarie maszyn 40, przezbrojenie 30, brak materiału z procesu poprzedzającego (tzw. głodzenie) 20. Produkcja 36 000 opakowań, 35 280 dobrych, 720 odrzutów. Jej pakiet pokazuje „efektywność linii”, która pomija przezbrojenia i braki materiału.
- Linia B: zatrzymania łącznie 70 minut: awarie maszyn 35, przezbrojenie 35. Produkcja 39 000 opakowań, 38 220 dobrych, 780 odrzutów. Jej pakiet pokazuje OEE liczone od pełnego czasu planowanego.
Linia A w jej pakiecie. Przezbrojenie i brak materiału wypadają z bazy czasu: 480 minus 50 = 430 minut. Wskaźnik = 35 280 dobrych / (430 x 100 = 43 000) = 82,0%.
Linia A według definicji zakładu. Czas pracy = 480 minus 90 = 390 minut. Dostępność = 390 / 480 = 81,3%. Wydajność = 36 000 / (390 x 100 = 39 000) = 92,3%. Jakość = 35 280 / 36 000 = 98,0%. OEE = 81,3% x 92,3% x 98,0% = 73,5%. Kontrola: 35 280 / (480 x 100 = 48 000) = 73,5%.
Linia B według definicji zakładu. Czas pracy = 480 minus 70 = 410 minut. Dostępność = 410 / 480 = 85,4%. Wydajność = 39 000 / (410 x 100 = 41 000) = 95,1%. Jakość = 38 220 / 39 000 = 98,0%. OEE = 85,4% x 95,1% x 98,0% = 79,6%. Kontrola: 38 220 / 48 000 = 79,6%. Jej pakiet stosuje tę samą bazę, więc również pokazuje 79,6%.
Według ekranów prowadzi Linia A, 82,0% do 79,6%. Według jednej definicji prowadzi Linia B, 79,6% do 73,5%. Każda strata jest liczona raz w każdym wskaźniku i żaden pakiet nie jest błędny według własnego wzoru. Różnicę robi 50 minut pominiętych na Linii A. Na samej Linii A to różnica 8,5 punktu procentowego (82,0 wobec 73,5). Te same wyłączenia decydują o tym, czy nowa linia przejdzie test odbiorczy; zobacz gwarancje OEE dla nowej linii. To argument za jedną definicją zakładu zawsze, gdy linie są porównywane. Sam wzór opisuje nasz przewodnik po obliczaniu OEE.
Lista kontrolna do oferty OEM
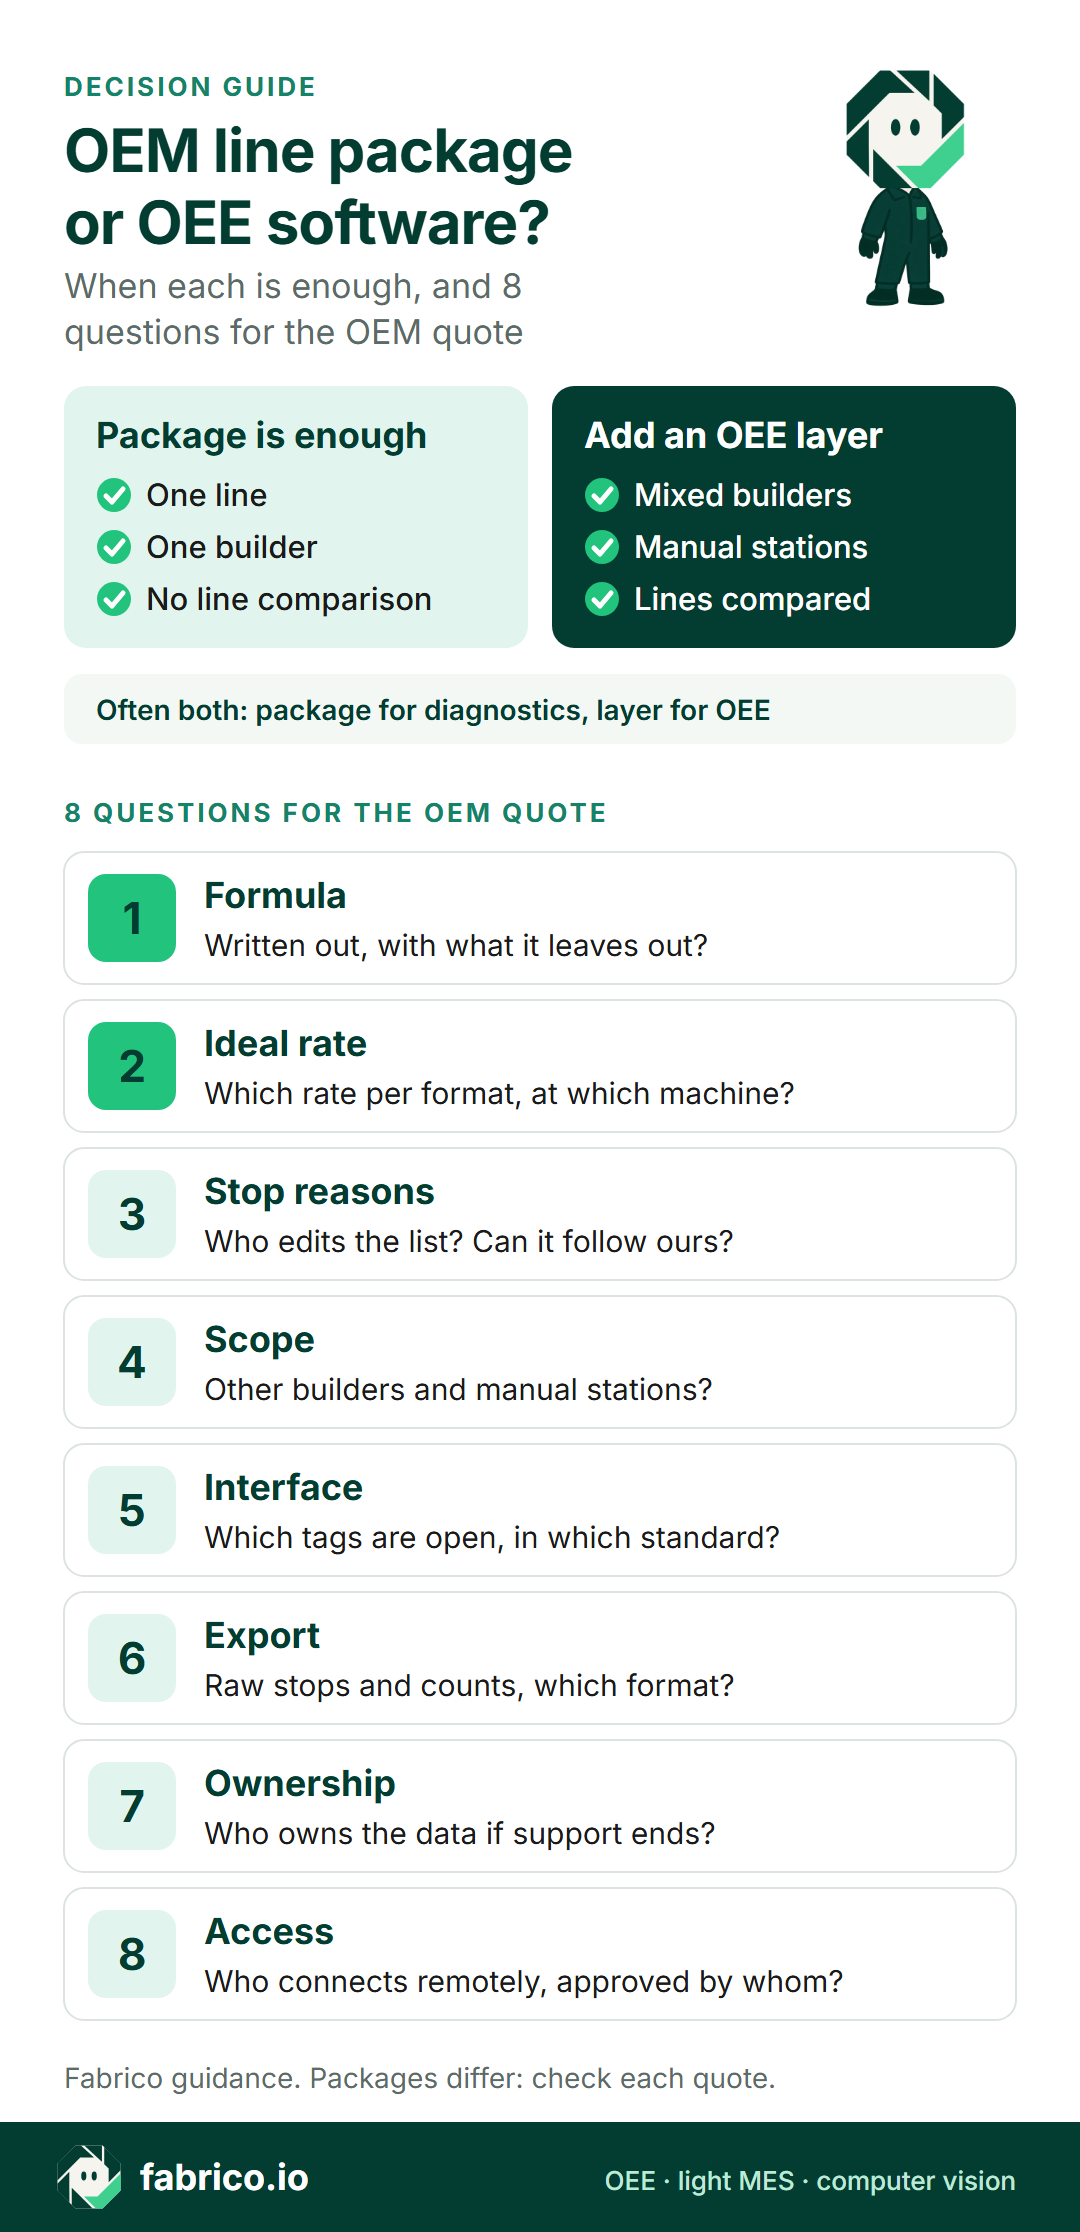
Te pytania warto zadać dostawcy linii przed złożeniem zamówienia, a także własnemu zespołowi. Dotyczą każdego dostawcy i każdego pakietu, również pakietu, który zakład postanowi zachować jako jedyny system.
| Punkt | Pytanie do dostawcy linii |
|---|---|
| 1. Wzór | Czy wzór OEE lub efektywności jest spisany, wraz z tym, co pomija? |
| 2. Wydajność idealna | Jaka wydajność dla każdego formatu i na której maszynie ją ustalono? |
| 3. Przyczyny zatrzymań | Kto edytuje listę przyczyn i czy może ona odpowiadać liście zakładu? |
| 4. Zakres | Które maszyny odczytuje, w tym maszyny innych dostawców i stanowiska ręczne? |
| 5. Interfejs | Które tagi są otwarte dla innych systemów i w jakim standardzie? |
| 6. Eksport | Czy surowe zatrzymania i liczniki można eksportować, w jakim formacie i jak często? |
| 7. Własność | Kto jest właścicielem danych i co się z nimi dzieje po zakończeniu wsparcia? |
| 8. Dostęp | Kto łączy się z linią zdalnie, jaką drogą i za czyją zgodą? |
Jeśli porównują Państwo także narzędzia do monitoringu, nasze przewodniki po oprogramowaniu do monitorowania maszyn, oprogramowaniu OEE i systemach MES dla produkcji napojów wskazują, na co zwrócić uwagę.
Gdzie pasuje Fabrico
Fabrico to chmurowa platforma oprogramowania OEE i lekkiego MES. W tym przewodniku jest warstwą dla całego zakładu, a nie pakietem dostawcy. Może działać obok systemu zarządzania linią od dostawcy linii.
- Źródło danych: na liniach zautomatyzowanych Fabrico odczytuje cykle, zatrzymania i produkcję ze sterownika PLC linii. Na starszych lub półautomatycznych maszynach sygnał produkcyjny zbiera urządzenie IoT Fabrico z zewnętrznymi czujnikami.
- Jedno obliczenie: każde źródło zasila to samo obliczenie OEE, dzięki czemu linie podłączone na różne sposoby można porównywać obok siebie, a zakłady zestawiać na jednym ekranie.
- Zatrzymania: mikroprzestoje są wykrywane z sygnału maszyny, a operatorzy oznaczają przyczyny zatrzymań na tablecie lub telefonie.
- Straty: OEE jest rozbite na dostępność, wydajność i jakość, aktualizowane w trakcie pracy linii, a straty są przeliczane na pieniądze.
- Dane na zewnątrz: każdą listę można wyeksportować do Excela lub CSV, a REST API i webhooki łączą inne systemy.
- Moduł kamerowy: przy stołach pakowania ręcznego i starszych maszynach bez użytecznego sygnału moduł kamery AI liczy produkcję. Z osi czasu zmiany można otworzyć wideo z kamery dla zatrzymania na stanowisku z kamerą. W standardowej konfiguracji wideo jest przesyłane strumieniowo, gdy ktoś je otwiera, i nie jest przechowywane w Fabrico.
- Harmonogram: urządzenia podłączone w ciągu około miesiąca; pełne wdrożenie w ciągu 3 do 4 miesięcy.
Plan rozwoju, jeszcze niedostępne: sugestie przyczyn zatrzymań z modułu kamerowego, zatwierdzane przez operatora.
Poza zakresem: Fabrico nie sprzedaje kontroli jakości. Systemy inspekcji sprawdzające opakowania pod kątem wad to inne zadanie; ich liczniki odrzutów mogą zasilać składnik jakości OEE.
Warto zapytać na demo: jak Fabrico odczytałoby tagi PackML lub Weihenstephan udostępniane przez dostawcę linii i jak pakiet dostawcy oraz Fabrico podzieliłyby pracę na linii z maszynami różnych dostawców.
Zobacz lekki MES i OEE w Fabrico, moduł computer vision do OEE i computer vision w produkcji FMCG. Osiem powyższych pytań dotyczy także nas.
Najczęstsze pytania
Czy system zarządzania linią od dostawcy linii to to samo co oprogramowanie OEE?
Częściowo się pokrywają. System zarządzania linią od dostawcy linii jest zbudowany wokół maszyn i linii tego dostawcy: stanów, alarmów, prędkości i często wskaźnika efektywności linii lub OEE. Oprogramowanie OEE dla całego zakładu jest zbudowane tak, by stosować jedną definicję OEE do wielu linii i maszyn od różnych dostawców, z przyczynami zatrzymań od operatorów i stratami porównywanymi między liniami.
Kiedy pakiet dostawcy linii wystarcza?
Gdy zakład ma jedną główną zautomatyzowaną linię od jednego dostawcy, nikt nie musi porównywać jej z innymi liniami, a wzór, przyczyny zatrzymań i eksport danych pakietu spełniają potrzeby zakładu. W każdym przypadku warto poprosić o wzór na piśmie.
Dlaczego wskaźników OEE dwóch linii nie da się porównać?
Zwykle dlatego, że definicje się różnią: który czas liczy się jako planowany, czy przezbrojenia lub braki materiału są pomijane i jaka wydajność idealna jest stosowana. Przed porównaniem obie linie należy objąć jedną spisaną definicją.
Czy system zarządzania linią i oprogramowanie OEE mogą działać równolegle?
Tak, i to częsty układ. Pakiet dostawcy zachowuje diagnostykę maszyn. Warstwa OEE odczytuje te same stany i liczniki przez otwarty interfejs, np. tagi PackML lub interfejs Weihenstephan Standards, i stosuje własną definicję zakładu.
Co oferta OEM powinna mówić o danych?
Które tagi i dane są otwarte dla innych systemów i przez jaki interfejs, jak można eksportować surowe dane o zatrzymaniach i licznikach, kto jest właścicielem danych i co się z nimi dzieje, gdy umowa serwisowa się kończy.
A co ze stanowiskami ręcznymi obok zautomatyzowanej linii?
Stół pakowania ręcznego lub starsza maszyna mogą nie mieć sygnału maszynowego, dlatego warto zapytać dostawcę, czy jego pakiet potrafi je odczytać. Urządzenie IoT z czujnikami lub kamera licząca produkcję może objąć te stanowiska tym samym OEE co maszyny zautomatyzowane.
Chcą Państwo zobaczyć jedną definicję OEE dla linii od różnych dostawców? Zapraszamy na demo. Warto zabrać ze sobą listę stanowisk.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga







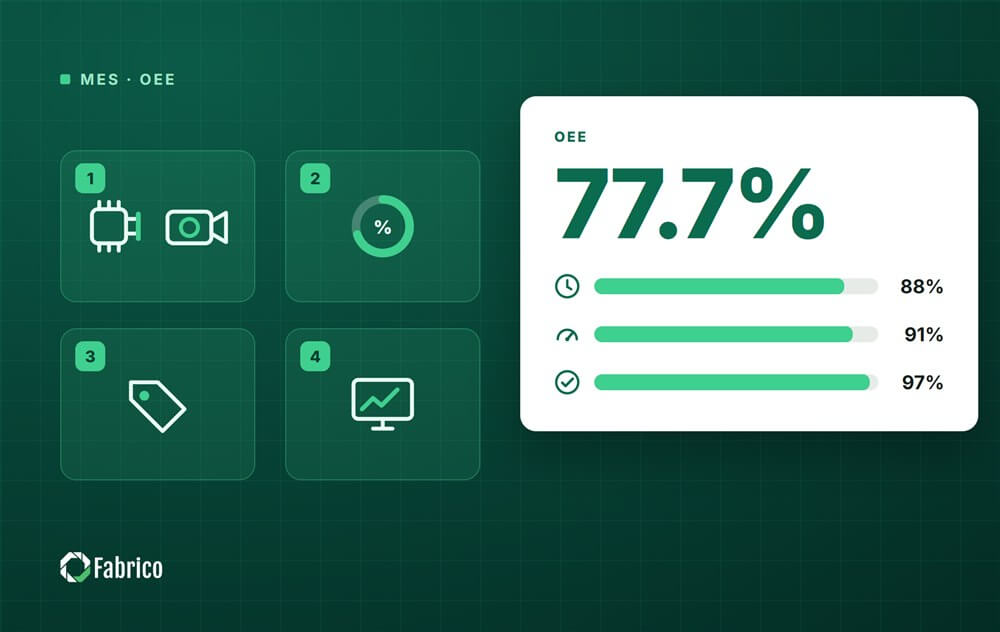
Prawdziwe kafelki Fabrico, dane przykładowe.