


 Iniciar sesión
 Blog

Sistema de gestión de línea del fabricante o software OEE: cuándo conviene cada uno

En resumen: El sistema de gestión de línea que suministra el fabricante suele bastar para una sola línea de un único fabricante; una capa de software OEE para toda la planta resulta mejor opción en cuanto opera líneas de varios fabricantes, tiene puestos manuales o necesita cifras comparables entre líneas.
- El paquete del fabricante es el que mejor conoce sus propias máquinas: estados, alarmas, velocidades.
- El software OEE aplica una única definición a cada línea, la haya construido quien la haya construido.
- A menudo ambos funcionan en paralelo, conectados por una interfaz abierta como PackML.
- Antes de firmar, pida la fórmula, las etiquetas abiertas y quién es el propietario de los datos.
La oferta de una nueva llenadora o de una línea de envasado completa suele incluir un sistema de gestión de línea o un paquete de monitorización de línea del mismo fabricante. Muestra los estados, las alarmas y las velocidades de la línea, y a menudo una cifra de eficiencia de línea u OEE. La pregunta es si eso es todo lo que necesita la planta o si debería haber una capa OEE independiente por encima.
Esta guía es para el director de planta, el responsable de mejora continua o el jefe de ingeniería que tiene esa oferta sobre la mesa. Para saber a quién contratar para la propia línea, consulte fabricantes de maquinaria frente a integradores de sistemas. Para pantallas de control frente a software OEE, consulte software OEE frente a SCADA. Esta página trata el paquete de monitorización que viene con la línea.
Vendemos Fabrico, un software de OEE y MES ligero, así que estamos en un lado de esta elección. Ponga a prueba lo que decimos aquí como haría con las afirmaciones de cualquier proveedor.
Sistema de gestión de línea frente a software OEE: para qué está hecho cada uno
El paquete de línea de un fabricante está diseñado en torno a las máquinas de ese fabricante. Los paquetes varían de un fabricante a otro, así que lea esto como una descripción de la categoría y revise cada oferta por separado. El software OEE está diseñado en torno a la planta: una definición, muchas fuentes.
| Función | Paquete de línea del fabricante | Software OEE para toda la planta |
|---|---|---|
| Estados y alarmas de las máquinas | En profundidad, hecho para sus máquinas | Lee los estados a partir de la señal |
| Eficiencia de línea u OEE | Suele incluirse; la fórmula varía | Una fórmula de planta para todas las líneas |
| Motivos de parada | Pregunte quién edita la lista de motivos | La lista de la planta, etiquetada por los operarios |
| Máquinas de otros fabricantes | Pregunte qué puede leer | Hecho para leer muchas fuentes |
| Pérdidas entre líneas | Pregunte si cubre otras líneas | Comparadas lado a lado |
Ninguna columna es mejor en general. El paquete del fabricante profundiza más en sus propias máquinas. El software OEE abarca más de la planta. La respuesta correcta depende de cuántas líneas opera, quién las construyó y quién necesita las cifras.
Cuándo basta con el paquete del fabricante de la línea
El paquete puede ser todo lo que necesita cuando se cumple lo siguiente:
- Una línea principal, un fabricante. La línea es el cuello de botella de la planta, y sus máquinas proceden de un solo proveedor o las integra él.
- No hace falta comparar. Nadie tiene que poner el OEE de esta línea junto al de otra, ni en esta planta ni en el grupo.
- Sus motivos de parada le sirven al equipo. La lista de motivos cubre las pérdidas contra las que su equipo lucha realmente, incluidas las esperas, la falta de personal y los cambios de formato.
- Los datos pueden salir. El paquete exporta las paradas y los recuentos en bruto en un formato que su equipo puede usar.
- La fórmula está por escrito. Usted sabe qué cuenta la cifra y qué deja fuera.
En ese caso, un segundo sistema añade trabajo sin aportar mucho. Dedique el esfuerzo a usar bien el paquete: revisiones diarias de las principales pérdidas, motivos de parada claros y una velocidad ideal fija.
Cuándo conviene una capa OEE para toda la planta
El panorama cambia a medida que la planta crece alrededor de esa primera línea.
- Máquinas de varios fabricantes. Una llenadora de un fabricante, una encajadora de otro, una paletizadora de un tercero. Cada paquete, si lo hay, puede usar su propia fórmula. Pida la suya a cada fabricante. Consulte el OEE de la llenadora en una línea de embotellado para ver por qué importa la máquina que marca el ritmo.
- Puestos manuales y más antiguos. Las mesas de envasado manual, los puestos de ensacado y las máquinas antiguas pueden no tener ninguna señal de máquina. Pregunte si el paquete de línea puede leerlos; también pierden tiempo. Consulte cámara o sensor para el OEE, por máquina para ver cómo obtener un recuento de cada uno.
- Cifras comparables. En cuanto un responsable clasifica las líneas, las definiciones deben coincidir. Si no, la clasificación refleja las fórmulas, no las líneas. El ejemplo práctico de más abajo muestra lo grande que puede ser esa diferencia.
- Motivos de parada desde la planta. Muchas pérdidas no son averías de máquina: esperar material, un operario que falta, un cambio de formato lento. Los operarios conocen estas causas. Pregunte si el paquete les permite etiquetarlas.
- Propiedad de los datos y salida. Si los datos residen en el sistema de un fabricante, pregunte cómo salen. Nuestro plan de salida de datos OEE enumera las preguntas.
- Varias plantas. Un informe de grupo necesita el mismo OEE en todas las plantas. Consulte OEE en una planta frente a varias plantas.
Marco de decisión: paquete, capa OEE o ambos
Elija el paquete del fabricante si opera una línea automatizada principal de un solo fabricante, nadie la compara con otras líneas, y su fórmula y su exportación cubren sus necesidades.
Elija una capa OEE para toda la planta si opera líneas o máquinas de varios fabricantes, tiene puestos manuales o informa del OEE entre líneas o plantas.
Use ambos si la nueva línea llega con un paquete sólido y el resto de la planta necesita una única definición. El paquete sigue siendo la herramienta de los ingenieros para las máquinas. La capa OEE pasa a ser la cifra compartida de la planta.
| Situación | Paquete del fabricante | Capa OEE para toda la planta |
|---|---|---|
| Una línea, un fabricante | Suele bastar | Opcional, como segunda visión |
| Varias líneas de distintos fabricantes | Pregunte si una fórmula cubre todas las líneas | Una definición para todas las líneas |
| Puestos manuales o antiguos | Pregunte qué puestos puede leer | Recuentos por sensores o cámara |
| Informes de grupo o de varias plantas | Pregunte si informa entre líneas y plantas | Líneas y plantas lado a lado |
¿Quiere una segunda opinión sobre el alcance de la monitorización del fabricante antes de firmar? Solicite una demo y traiga la oferta del OEM.
Cómo pueden convivir ambos: interfaces abiertas
Usar ambos no requiere cableado doble si la línea expone sus datos de forma estándar. En las líneas de envasado y de alimentación aparecen a menudo dos estándares.
- PackML. OMAC describe PackML como «el estándar de automatización que facilita transferir y obtener datos de máquina coherentes», con un comportamiento coherente «aunque procedan de distintos fabricantes y usen distintos sistemas de control». La especificación OPC UA for PackML (OPC 30050) señala que las líneas se construyen con equipos «a menudo de varios proveedores, normalmente cada uno con su propia interfaz específica y a medida». Incluye los «datos de eficiencia general de los equipos (OEE)» entre lo que aporta PackML, y busca «ofrecer una estructura de etiquetas coherente para la conexión con el MES de la planta y los sistemas empresariales». Nuestra guía del modelo de estados PackML ofrece el detalle.
- Weihenstephan Standards. Los Weihenstephan Standards «definen una interfaz de comunicación para la transmisión estandarizada de datos de máquina a sistemas de TI de nivel superior». Su web enumera ámbitos para máquinas de llenado y envasado de bebidas, alimentación, panadería y confitería, y para áreas de proceso de cervecería, y cita la «implementación independiente del fabricante y del sistema de control» entre sus ventajas.
En la práctica, el esquema es este. El paquete del fabricante lee sus máquinas en profundidad, para el diagnóstico y el servicio técnico. Los mismos estados y recuentos de las máquinas se exponen a través de la interfaz acordada. La capa OEE de la planta los lee, añade los motivos de parada de los operarios y las señales de otras máquinas, y aplica una única definición. Acuerde en el contrato qué etiquetas se exponen, de qué máquinas y con qué estándar. Si una máquina no tiene ninguno de los dos, su pantalla o un sensor pueden seguir dando una señal; consulte captura de datos desde la HMI para el OEE.
Ejemplo práctico: dos fabricantes, dos definiciones
Ejemplo ilustrativo con datos de muestra, no de un cliente. Una planta opera dos líneas de envasado de dos fabricantes distintos. En este ejemplo, ambas trabajan un turno de 480 minutos sin pausas planificadas. Ambas tienen una velocidad ideal de 100 envases por minuto en la máquina que marca el ritmo.
- Línea A: 90 minutos de paradas (averías de máquina 40, un cambio de formato 30, falta de material desde aguas arriba 20). Producción de 36.000 envases, 35.280 buenos y 720 rechazos. Su paquete muestra una «eficiencia de línea» que deja fuera los cambios de formato y la falta de material.
- Línea B: 70 minutos de paradas (averías de máquina 35, un cambio de formato 35). Producción de 39.000 envases, 38.220 buenos y 780 rechazos. Su paquete muestra el OEE sobre el tiempo planificado completo.
Línea A según su paquete. El cambio de formato y la falta de material salen de la base de tiempo: 480 menos 50 = 430 minutos. Cifra = 35.280 buenos / (430 x 100 = 43.000) = 82,0 %.
Línea A según la definición de la planta. Tiempo de funcionamiento = 480 menos 90 = 390 minutos. Disponibilidad = 390 / 480 = 81,3 %. Rendimiento = 36.000 / (390 x 100 = 39.000) = 92,3 %. Calidad = 35.280 / 36.000 = 98,0 %. OEE = 81,3 % x 92,3 % x 98,0 % = 73,5 %. Comprobación: 35.280 / (480 x 100 = 48.000) = 73,5 %.
Línea B según la definición de la planta. Tiempo de funcionamiento = 480 menos 70 = 410 minutos. Disponibilidad = 410 / 480 = 85,4 %. Rendimiento = 39.000 / (410 x 100 = 41.000) = 95,1 %. Calidad = 38.220 / 39.000 = 98,0 %. OEE = 85,4 % x 95,1 % x 98,0 % = 79,6 %. Comprobación: 38.220 / 48.000 = 79,6 %. Su paquete usa la misma base, así que también muestra 79,6 %.
Las pantallas dicen que la línea A va por delante, 82,0 % frente a 79,6 %. Con una única definición, va por delante la línea B, 79,6 % frente a 73,5 %. Cada pérdida se cuenta una sola vez en cada cifra, y ningún paquete se equivoca según su propia fórmula. Los 50 minutos que se dejan fuera en la línea A son la diferencia. Solo en la línea A, supone una brecha de 8,5 puntos (82,0 frente a 73,5). Las mismas exclusiones deciden si una línea nueva supera su prueba de aceptación; consulte garantías de OEE para una línea nueva. Ese es el argumento a favor de una definición de planta única siempre que se comparen líneas. Para la fórmula en sí, consulte nuestra guía de cálculo del OEE.
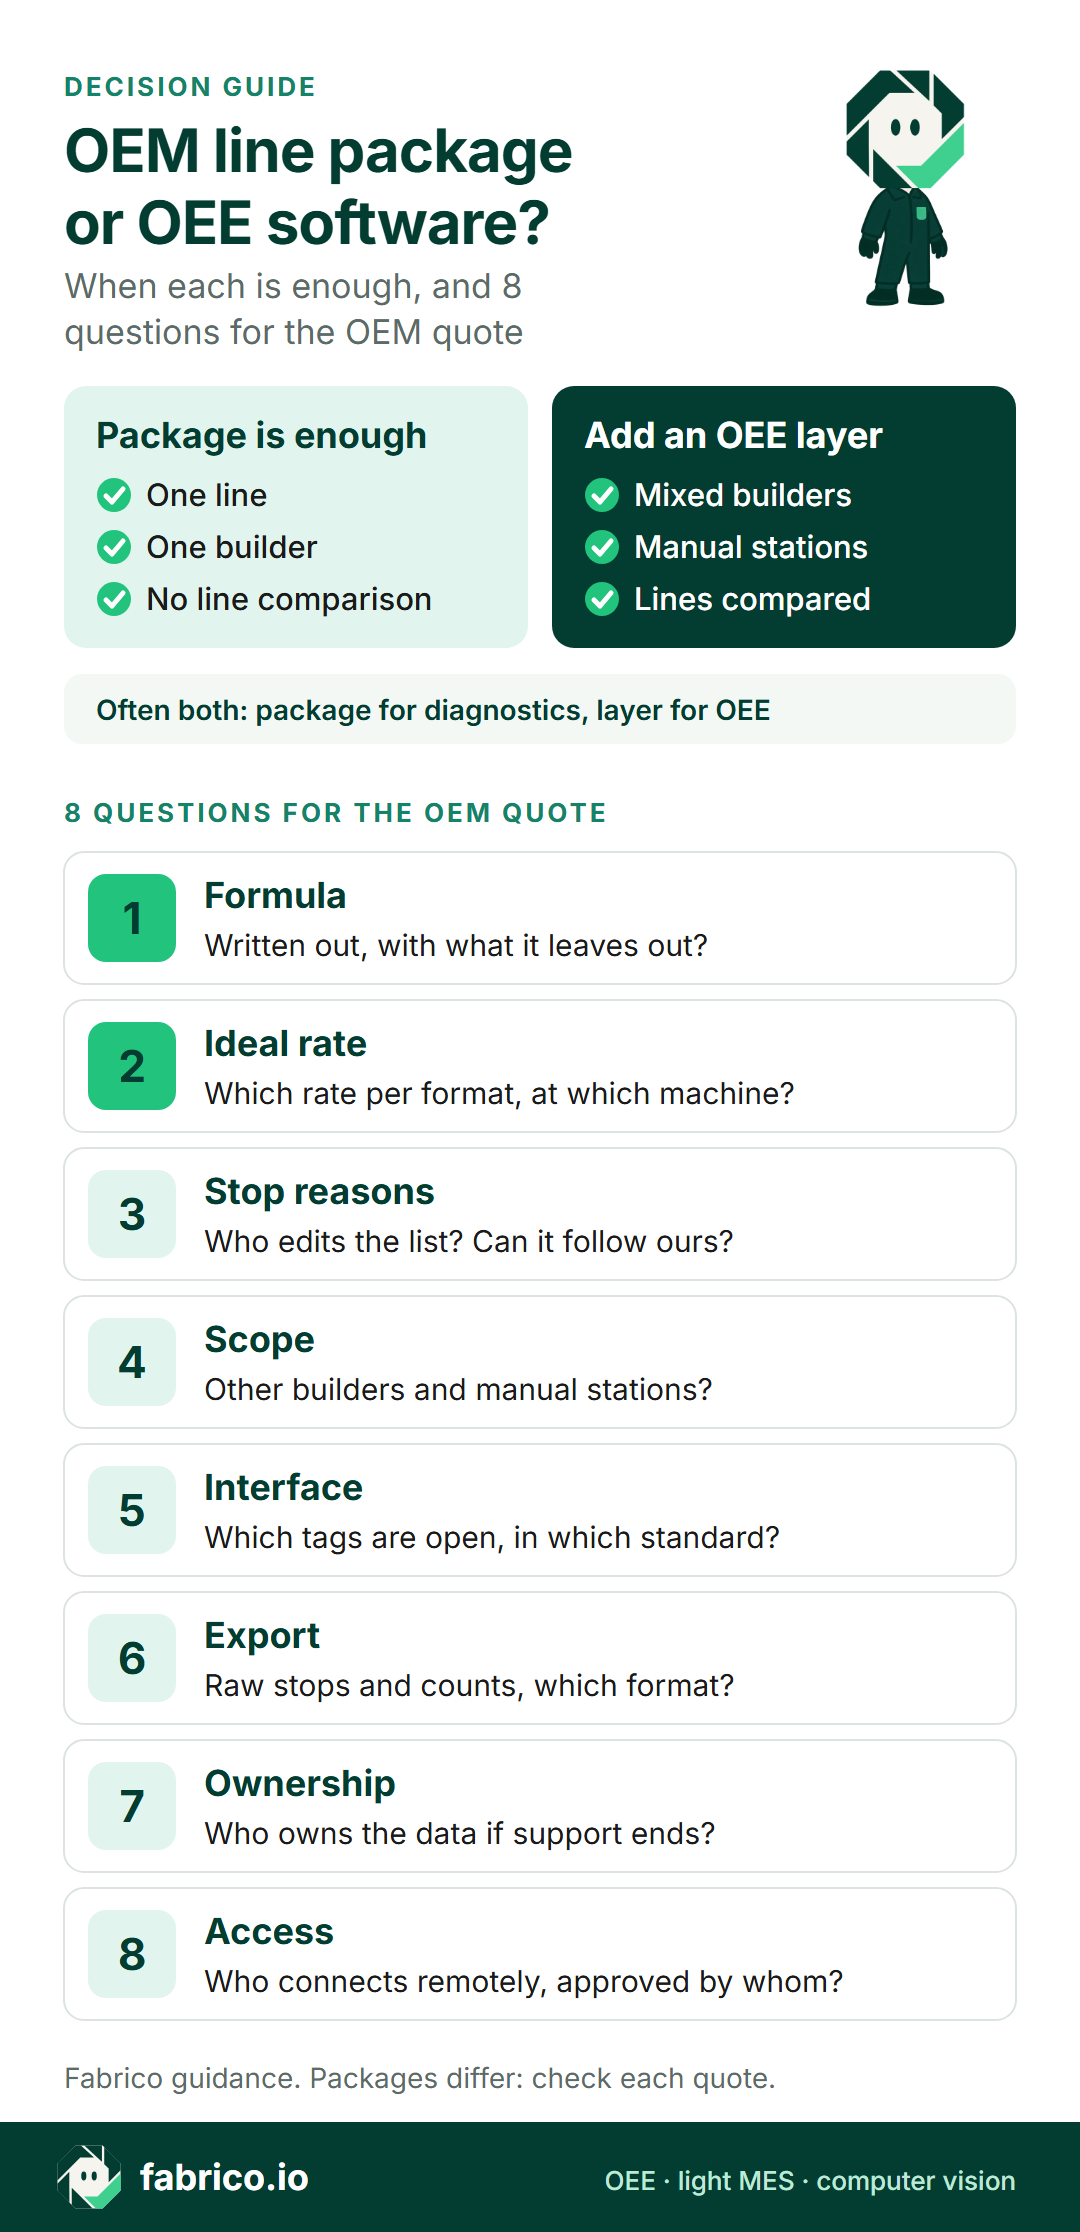
Lista de comprobación para la oferta del OEM
Plantee estas preguntas al fabricante de la línea antes del pedido, y también a su propio equipo. Sirven para cualquier fabricante y cualquier paquete, incluido un paquete que decida mantener por sí solo.
| Punto | Pregunta para el fabricante de la línea |
|---|---|
| 1. Fórmula | ¿Está la fórmula de OEE o de eficiencia por escrito, con lo que deja fuera? |
| 2. Velocidad ideal | ¿Qué velocidad por formato, fijada en qué máquina? |
| 3. Motivos de parada | ¿Quién edita la lista de motivos y puede seguir la lista de la planta? |
| 4. Alcance | ¿Qué máquinas lee, incluidas las de otros fabricantes y los puestos manuales? |
| 5. Interfaz | ¿Qué etiquetas están abiertas a otros sistemas y con qué estándar? |
| 6. Exportación | ¿Se pueden exportar las paradas y los recuentos en bruto, en qué formato y con qué frecuencia? |
| 7. Propiedad | ¿Quién es el propietario de los datos y qué ocurre con ellos si termina el soporte? |
| 8. Acceso | ¿Quién se conecta a la línea en remoto, por qué vía y con la aprobación de quién? |
Si además está comparando herramientas de monitorización, nuestras guías de software de monitorización de máquinas, software OEE y MES para la fabricación de bebidas indican qué revisar.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de software OEE y MES ligero. Es la capa para toda la planta de esta guía, no el paquete del fabricante. Puede funcionar junto al sistema de gestión de línea de un fabricante.
- Fuente de datos: en las líneas automatizadas, Fabrico lee los ciclos, las paradas y la producción desde el PLC de la línea. En máquinas antiguas o semiautomáticas, un dispositivo IoT de Fabrico con sensores externos recoge la señal de producción.
- Un único cálculo: todas las fuentes alimentan el mismo cálculo del OEE, así que las líneas conectadas de formas distintas se pueden comparar lado a lado, y las plantas se pueden ver lado a lado en una misma pantalla.
- Paradas: las microparadas se detectan a partir de la señal de la máquina, y los operarios etiquetan las causas de parada en una tableta o un móvil.
- Pérdidas: el OEE se desglosa en disponibilidad, rendimiento y calidad, se actualiza mientras la línea funciona y muestra las pérdidas en dinero.
- Salida de datos: cualquier lista se exporta a Excel o CSV, y una API REST y webhooks conectan otros sistemas.
- Complemento de cámara: en las mesas de envasado manual y en las máquinas antiguas sin una señal utilizable, el complemento de cámara con IA cuenta la producción. Desde la línea de tiempo del turno puede abrir el vídeo de la cámara de una parada en un puesto con cámara. En la configuración estándar, el vídeo se transmite cuando alguien lo abre y no se almacena en Fabrico.
- Plazos: dispositivos conectados en aproximadamente un mes; despliegue completo en 3 a 4 meses.
En la hoja de ruta, no disponible hoy: sugerencias de motivos de parada desde el complemento de cámara, que el operario confirma.
No incluido: Fabrico no vende inspección de calidad. Los sistemas de inspección que revisan los envases en busca de defectos cumplen otra función; sus recuentos de rechazos pueden alimentar el componente de calidad del OEE.
Pregunte en la demo: cómo leería Fabrico las etiquetas PackML o Weihenstephan que expone un fabricante de la línea, y cómo se repartirían el trabajo el paquete del fabricante y Fabrico en una línea mixta.
Consulte MES ligero y OEE en Fabrico, el complemento de visión artificial para el OEE y visión artificial para la fabricación de gran consumo (FMCG). Las ocho preguntas anteriores también se aplican a nosotros.
Preguntas frecuentes
¿Es lo mismo el sistema de gestión de línea del fabricante que un software OEE?
Se solapan. El sistema de gestión de línea que suministra el fabricante está diseñado en torno a las máquinas y la línea de ese fabricante: estados, alarmas, velocidades y, a menudo, una cifra de eficiencia de línea u OEE. Un software OEE para toda la planta está diseñado para aplicar una única definición de OEE a muchas líneas y máquinas de distintos fabricantes, con motivos de parada registrados por los operarios y pérdidas comparadas entre líneas.
¿Cuándo basta con el paquete del fabricante de la línea?
Cuando la planta tiene una línea automatizada principal de un solo fabricante, nadie necesita compararla con otras líneas, y la fórmula, los motivos de parada y la exportación de datos del paquete cubren sus necesidades. En cualquier caso, pida la fórmula por escrito.
¿Por qué no se pueden comparar las cifras de OEE de dos líneas?
Normalmente porque las definiciones difieren: qué tiempo cuenta como planificado, si se excluyen los cambios de formato o la falta de material, y qué velocidad ideal se utiliza. Ponga ambas líneas bajo una misma definición escrita antes de compararlas.
¿Pueden funcionar en paralelo un sistema de gestión de línea y un software OEE?
Sí, y es habitual. El paquete del fabricante conserva el diagnóstico de las máquinas. La capa OEE lee los mismos estados y recuentos a través de una interfaz abierta, como las etiquetas PackML o una interfaz Weihenstephan Standards, y aplica la definición propia de la planta.
¿Qué debe decir la oferta del OEM sobre los datos?
Qué etiquetas y datos están abiertos a otros sistemas y en qué interfaz, cómo se pueden exportar los datos brutos de paradas y recuentos, quién es el propietario de los datos y qué ocurre con ellos si termina el contrato de soporte.
¿Y los puestos manuales junto a una línea automatizada?
Una mesa de envasado manual o una máquina antigua puede no tener ninguna señal de máquina, así que pregunte al fabricante si su paquete puede leerla. Un dispositivo IoT con sensores, o una cámara que cuenta la producción, puede incorporar esos puestos al mismo OEE que las máquinas automatizadas.
¿Quiere ver una única definición de OEE en líneas de distintos fabricantes? Solicite una demo y traiga su lista de puestos.
Artículos relacionados

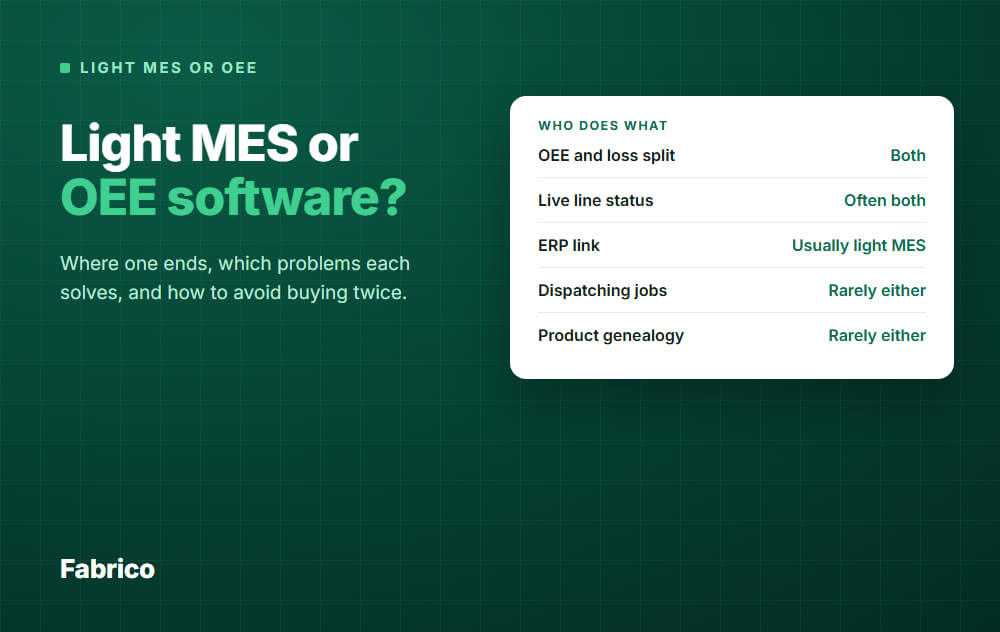
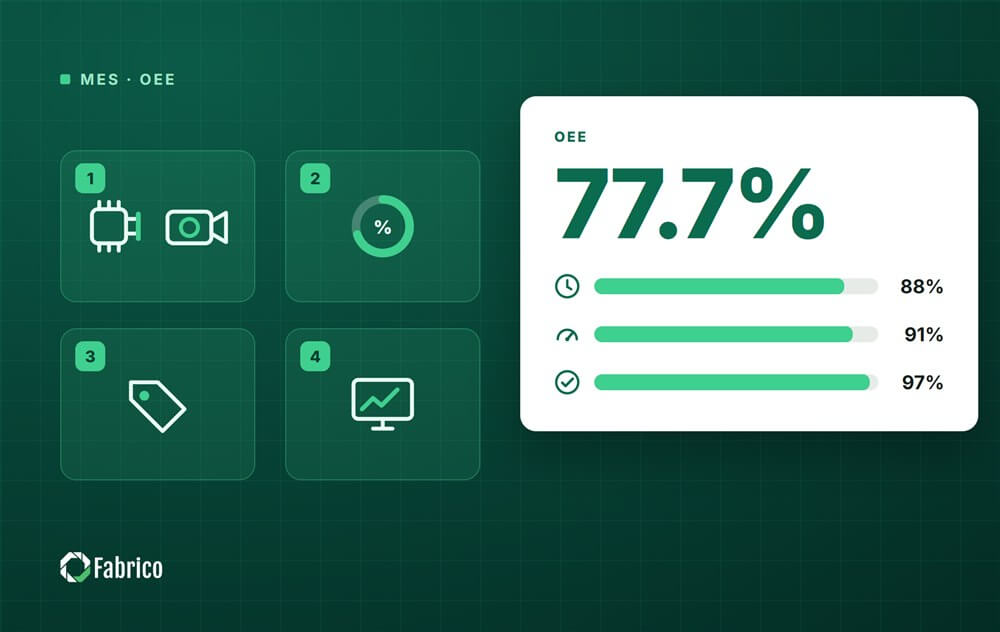








Tarjetas reales de Fabrico, datos de ejemplo.