


 Iniciar sesión
 Blog
Software de monitorización de OEE: cómo funciona el sistema
La mayoría de las plantas ya conocen su OEE. El problema es cuándo se enteran: al final del turno, a partir de una hoja de cálculo, cuando ya ha pasado la oportunidad de salvar esa hora. La monitorización de OEE lleva ese número al propio turno, para que las personas de la línea vean la disponibilidad, el rendimiento y la calidad mientras todavía hay tiempo para actuar.
Esta guía explica cómo funciona un sistema de monitorización de OEE, desde la señal de la máquina hasta la decisión, cómo conectar máquinas con y sin PLC, qué papel tienen las cámaras y qué debe comprobar antes de elegir un software de monitorización de OEE.
¿Qué es la monitorización de OEE?
La monitorización de OEE es la medición en tiempo real de la eficiencia general de los equipos en cada máquina, línea y turno. En lugar de calcular el OEE a posteriori, el sistema registra cada periodo de marcha, cada parada y cada pieza en el momento en que se producen y mantiene actualizados los tres factores:
- Disponibilidad: tiempo de funcionamiento frente al tiempo de producción planificado, descontando las pausas y el tiempo sin producción.
- Rendimiento: producción real frente a lo que permite el tiempo de ciclo ideal dentro del tiempo de funcionamiento, de modo que los ciclos lentos y las microparadas quedan a la vista.
- Calidad: unidades buenas frente al total de unidades producidas.
El seguimiento de OEE y la monitorización de OEE suelen usarse como si fueran lo mismo. En la práctica, el seguimiento es el registro y la monitorización es la vista en tiempo real construida sobre él: un jefe de turno que ve que la Línea 2 ha perdido veinte minutos en paradas cortas desde las 6:00 todavía puede hacer algo al respecto hoy mismo.
Cómo funciona un sistema de monitorización de OEE
Todo sistema de monitorización de OEE, sea cual sea la marca, cumple cuatro funciones. Si falta una de ellas, la gente deja de confiar en el número que ve en la pantalla.
- Capturar: recoge un estado de marcha o parada y un recuento de piezas de cada máquina, mediante una conexión al PLC, un sensor añadido, una cámara o la entrada del operario.
- Calcular: compara esos datos con el plan del turno y el tiempo de ciclo ideal para obtener la disponibilidad, el rendimiento, la calidad y el OEE por máquina, línea y turno.
- Explicar: pide el motivo de cada parada, para que el tiempo de parada se acumule por causa y no como una gran incógnita.
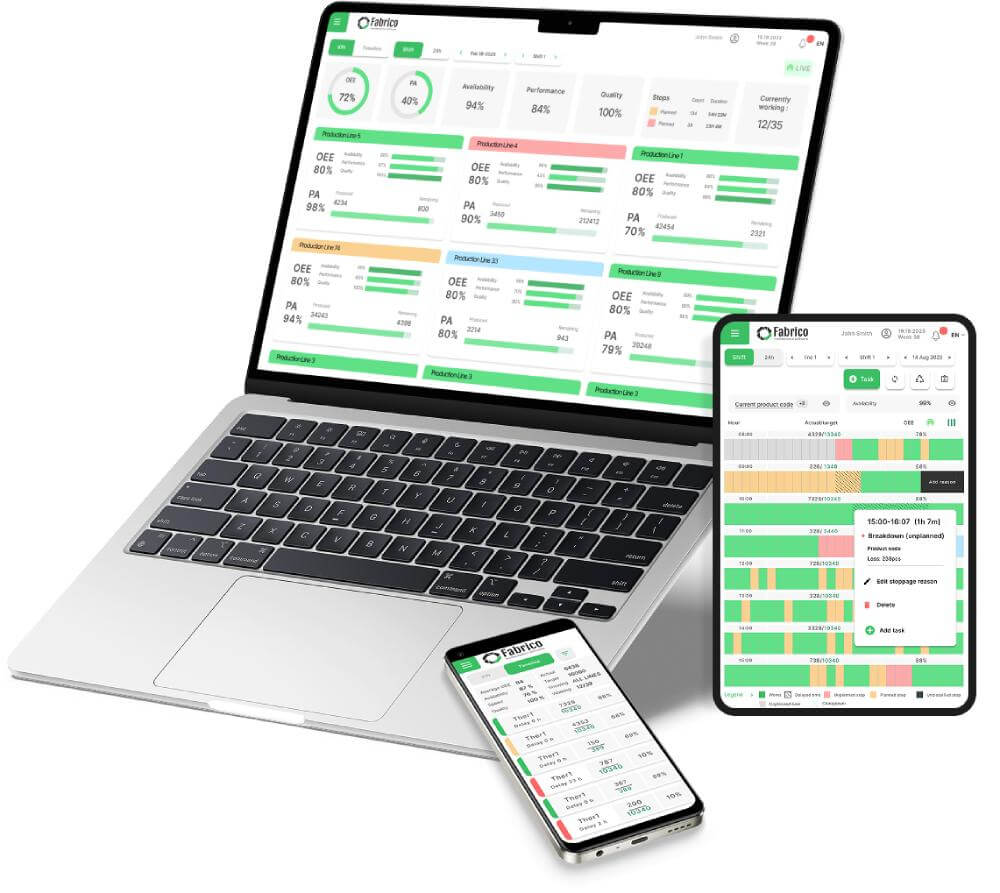
- Mostrar y actuar: lleva el resultado allí donde se toman las decisiones: una pantalla en la línea, el relevo de turno, la revisión diaria y la cola de mantenimiento.

La fase de captura determina hasta qué punto puede ser bueno todo lo que viene después, y por eso la elección de la fuente de datos importa más que el panel.
Tres formas de conectar las máquinas
Una planta rara vez tiene un solo tipo de máquina, por lo que la mayoría de los sistemas de monitorización de OEE admiten más de una vía de conexión. Una misma planta puede combinar las tres.
| Fuente de datos | Ideal para | Qué captura | Qué comprobar |
|---|---|---|---|
| Conexión al PLC | Máquinas modernas con un controlador que se puede leer | Estados de marcha y parada, recuentos y, a menudo, códigos de fallo | Quién mapea las señales y si hay que modificar el programa del PLC |
| Dispositivo IoT con sensores | Máquinas antiguas sin un PLC que se pueda leer | Estados de marcha y parada y ciclos a partir de un sensor externo | Dónde se coloca el sensor, para que cada ciclo se cuente una sola vez |
| Cámara con IA | Puestos manuales, embalaje y líneas en las que una señal no detecta la parada real | Recuentos de producción, paradas y paradas cortas, velocidad y el vídeo del momento en que se detuvo la línea | La posición de la cámara y el tratamiento de las imágenes |
Para las máquinas que no tienen ningún PLC, nuestra guía sobre la monitorización de OEE sin PLC compara los sensores y las cámaras con más detalle.
El papel de las cámaras en la monitorización de OEE
Las señales de la máquina son rápidas y exactas para saber si una máquina está en marcha. Fallan más con lo que ocurre alrededor de la máquina: una línea encendida que no produce, una parada demasiado corta para que alguien la anote o un puesto manual que no tiene ninguna señal. Ahí es donde la visión artificial para OEE añade una capa visual.
- Producción y ciclos: la cámara cuenta piezas y detecta ciclos donde no hay señal de la máquina.
- Paradas y microparadas: detecta cuándo una línea está parada, incluidas las paradas cortas que nadie registra.
- Velocidad: los patrones de ciclo en el vídeo muestran si la línea funciona a la velocidad correcta.
- El momento de la parada: las imágenes sincronizadas con la línea de tiempo de la máquina permiten al equipo revisar lo que pasó antes de confirmar el motivo.
El objetivo no es vigilar a las personas. Es darle una causa a la parada que nadie clasificó, para que las mayores pérdidas dejen de esconderse en el cajón de «otros». Nuestro artículo sobre la inteligencia visual en la fabricación trata el uso más amplio del vídeo en la planta.
Qué debe mostrar un sistema de monitorización de OEE durante el turno
- El OEE por máquina, línea y turno, desglosado en disponibilidad, rendimiento y calidad, para ver cuál de los tres está bajando el resultado.
- Cada parada con su hora de inicio, su duración y su motivo, incluidas las microparadas detectadas a partir de la señal de la máquina.
- Los ciclos lentos, mostrados como pérdida de rendimiento y no ocultos dentro del tiempo de funcionamiento.
- La producción frente al objetivo hora a hora, en una pantalla que la línea pueda ver.
- Las mayores pérdidas del turno, ordenadas, para que el relevo empiece por la más grande.
- Las pérdidas en dinero además de en minutos, porque una parada en el cuello de botella cuesta más que una parada en una máquina con capacidad sobrante.
Un ejemplo práctico (cifras ilustrativas)
Tomemos una línea en un turno de ocho horas con una pausa de 30 minutos, es decir, 450 minutos de tiempo de producción planificado. El sistema de monitorización registra 54 minutos de paradas: un atasco de 14 minutos, un cambio de formato de 22 minutos y una serie de paradas cortas que suman 18 minutos. El tiempo de ciclo ideal es de 0,2 minutos por pieza, la línea fabricó 1.800 piezas y 54 de ellas se desecharon.
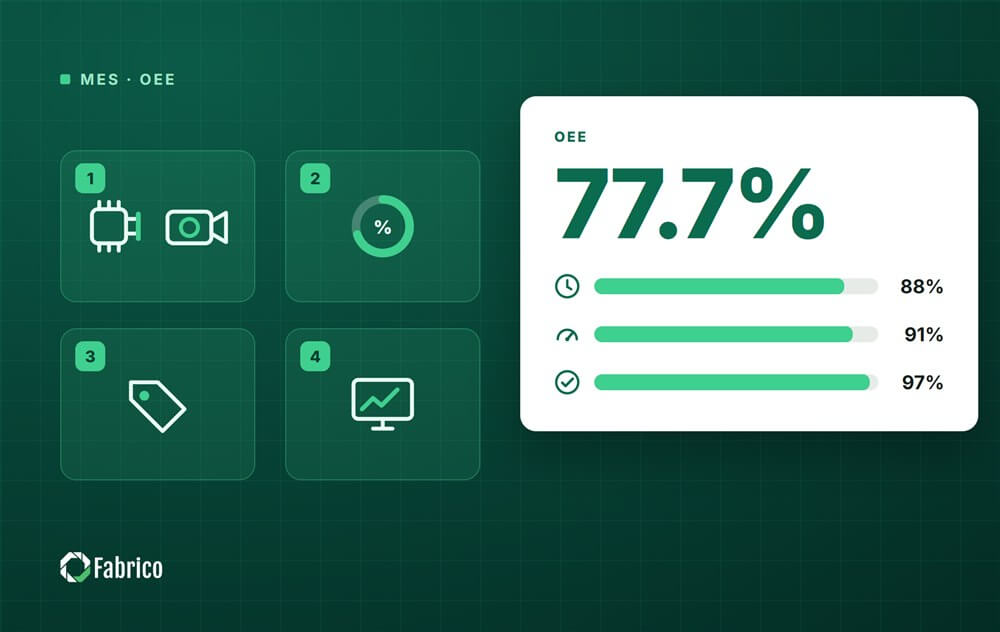
- Disponibilidad: 396 minutos de tiempo de funcionamiento sobre 450 = 88 %.
- Rendimiento: 1.800 piezas × 0,2 minutos = 360 minutos de tiempo ideal sobre 396 minutos de tiempo de funcionamiento = 91 %.
- Calidad: 1.746 piezas buenas sobre 1.800 = 97 %.
- OEE: 0,88 × 0,91 × 0,97 = 77,7 %.
El cálculo es la parte fácil. El valor de la monitorización está en que los 18 minutos de paradas cortas aparecen durante el turno como una pérdida propia, con su marca de tiempo y, si una cámara cubre la línea, con el clip de lo que pasó. Anotados al final del turno, habrían acabado en «otros». Para ver las fórmulas de cada factor, consulte nuestra guía sobre el cálculo del OEE.
Monitorización de OEE, software de OEE y MES: cómo se relacionan
El software de monitorización de OEE es la parte más cercana a la máquina: la captura de datos, el OEE en tiempo real y las paradas por causa. Un sistema de ejecución de fabricación (MES) añade funciones a su alrededor, como la planificación, las instrucciones de trabajo y la trazabilidad. Muchas plantas empiezan con la monitorización y las paradas en una línea y añaden funciones MES más adelante, que es la idea de un MES ligero. Si está valorando las dos opciones, nuestra comparativa entre OEE y MES explica dónde empieza y dónde termina cada uno.
Cómo elegir un software de monitorización de OEE
Haga las mismas preguntas a todos los proveedores, con una de sus propias líneas delante y no con una presentación de diapositivas:
- ¿Cómo comunicará cada máquina de esta línea su marcha, sus paradas y su recuento de piezas, incluidas las máquinas antiguas y los puestos manuales?
- ¿Las microparadas y los ciclos lentos aparecen por separado o se promedian dentro del tiempo de funcionamiento?
- ¿Cómo añade un operario el motivo de una parada y cuánto tiempo le lleva en la planta?
- ¿Qué pasa con una parada que nadie ha clasificado? ¿Hay alguna forma de ver lo que ocurrió?
- ¿Puede el sistema mostrar la pérdida en dinero, con nuestros precios de venta y nuestros márgenes?
- ¿Qué pantallas ve cada perfil: la línea, el jefe de turno, el director de planta?
- Cuando una parada requiere mantenimiento, ¿cómo llega la solicitud al técnico?
- ¿A partir de qué día mostrará esta línea datos en tiempo real y qué tenemos que preparar?
Errores comunes en la monitorización de OEE
- Empezar por el panel: una pantalla atractiva alimentada con señales poco fiables pierde la confianza del equipo en una semana. Empiece por la captura.
- Demasiados motivos de parada: con una lista de cuarenta motivos, siempre se acaba eligiendo el primero. Manténgala lo bastante corta como para usarla con guantes.
- Ignorar las paradas cortas: rara vez aparecen en los registros manuales y, sin embargo, a menudo suponen una gran parte de la pérdida de rendimiento.
- Monitorizar sin revisar: el número solo se mueve cuando alguien se hace responsable de la mayor pérdida cada semana.
- Conectar todas las líneas a la vez: una sola línea, medida con rigor, enseña más que diez líneas con huecos en los datos.
Dónde encaja Fabrico
Fabrico es una plataforma MES y OEE en la nube para fabricantes. Calcula la disponibilidad, el rendimiento y la calidad de cada línea y turno, en tiempo real a partir de las señales de las máquinas, y los operarios indican la causa de cada parada en una tableta o un teléfono. Las máquinas se conectan mediante los PLC existentes, sensores IoT de Fabrico o cámaras, y las cámaras con IA cubren los puestos y las paradas que las señales no detectan. Cada pérdida se muestra también en dinero y, como la gestión del mantenimiento está integrada, una parada puede abrir una tarea de mantenimiento en el mismo sistema. La instalación y la conexión de los dispositivos en sus máquinas llevan aproximadamente un mes, y la implantación completa queda terminada en un plazo de 3 a 4 meses.
Solicite una demo para verlo en una línea como la suya, o contáctenos si tiene alguna pregunta.
Preguntas frecuentes
¿Qué diferencia hay entre el seguimiento de OEE y la monitorización de OEE?
El seguimiento de OEE es el registro de la marcha, las paradas y los recuentos a lo largo del tiempo. La monitorización de OEE es la vista en tiempo real construida sobre ese registro, para que el turno pueda reaccionar ante una pérdida mientras todavía está ocurriendo.
¿Qué es un sistema de monitorización de OEE?
Es la combinación de la captura de datos en las máquinas, el cálculo del OEE, los motivos de cada parada y las pantallas y revisiones que convierten las cifras en acciones.
¿Puedo monitorizar el OEE en máquinas sin PLC?
Sí. Las máquinas antiguas pueden equiparse con un dispositivo IoT y sensores externos, y las cámaras con IA pueden contar la producción y detectar paradas en puestos sin señal de máquina.
¿Necesito un MES para monitorizar el OEE?
No. La monitorización de OEE suele ser el primer paso, y las funciones MES como la planificación o la trazabilidad pueden añadirse más adelante como parte de un MES ligero.
¿Cuánto se tarda en empezar a monitorizar el OEE con Fabrico?
La instalación y la conexión de los dispositivos en sus máquinas llevan aproximadamente un mes, y la implantación completa queda terminada en un plazo de 3 a 4 meses.
Artículos relacionados


Lo último de nuestro blog


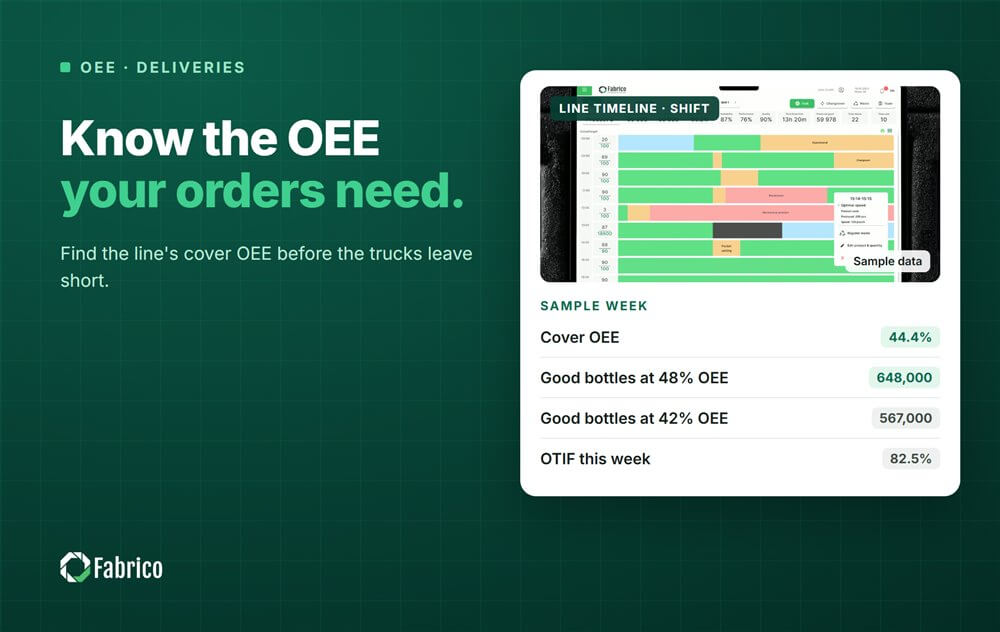
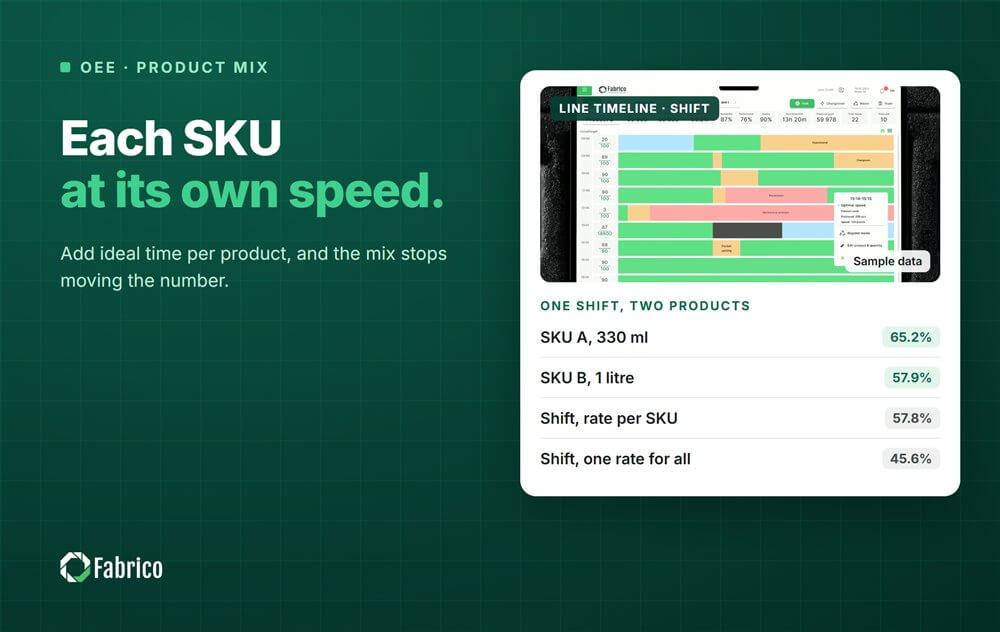


Tarjetas reales de Fabrico, datos de ejemplo.