


 Anmeldung
 Blog
OEE-Monitoring-Software: So arbeitet ein OEE-Überwachungssystem
Die meisten Werke kennen ihre OEE bereits. Das Problem ist, wann sie davon erfahren: am Schichtende, aus einer Tabelle, wenn die Chance, die Stunde zu retten, schon vorbei ist. OEE-Monitoring holt diese Zahl in die laufende Schicht, damit die Mitarbeiter an der Linie Verfügbarkeit, Leistung und Qualität sehen, solange noch Zeit zum Handeln bleibt.
Dieser Leitfaden erklärt, wie ein OEE-Überwachungssystem arbeitet, vom Maschinensignal bis zur Entscheidung, wie Sie Maschinen mit und ohne SPS (PLC) anbinden, welche Rolle Kameras spielen und was Sie prüfen sollten, bevor Sie sich für eine OEE-Monitoring-Software entscheiden.
Was ist OEE-Monitoring?
OEE-Monitoring ist die Live-Messung der Gesamtanlageneffektivität für jede Maschine, jede Linie und jede Schicht. Statt die OEE im Nachhinein zu berechnen, erfasst das System jeden Lauf, jeden Stillstand und jedes Teil in Echtzeit und hält die drei Faktoren aktuell:
- Verfügbarkeit: Laufzeit im Verhältnis zur geplanten Produktionszeit, wobei Pausen und produktionsfreie Zeiten herausgerechnet werden.
- Leistung: tatsächliche Ausbringung im Verhältnis zu dem, was die ideale Zykluszeit in der Laufzeit zulässt, sodass langsame Zyklen und Mikrostillstände sichtbar werden.
- Qualität: Gutteile im Verhältnis zu allen produzierten Teilen.
OEE-Tracking und OEE-Monitoring werden oft gleichgesetzt. In der Praxis ist Tracking die Aufzeichnung und Monitoring die Live-Ansicht, die darauf aufbaut: Ein Schichtleiter, der sieht, dass Linie 2 seit 6:00 Uhr zwanzig Minuten durch Kurzstillstände verloren hat, kann heute noch etwas dagegen tun.
Wie ein OEE-Überwachungssystem funktioniert
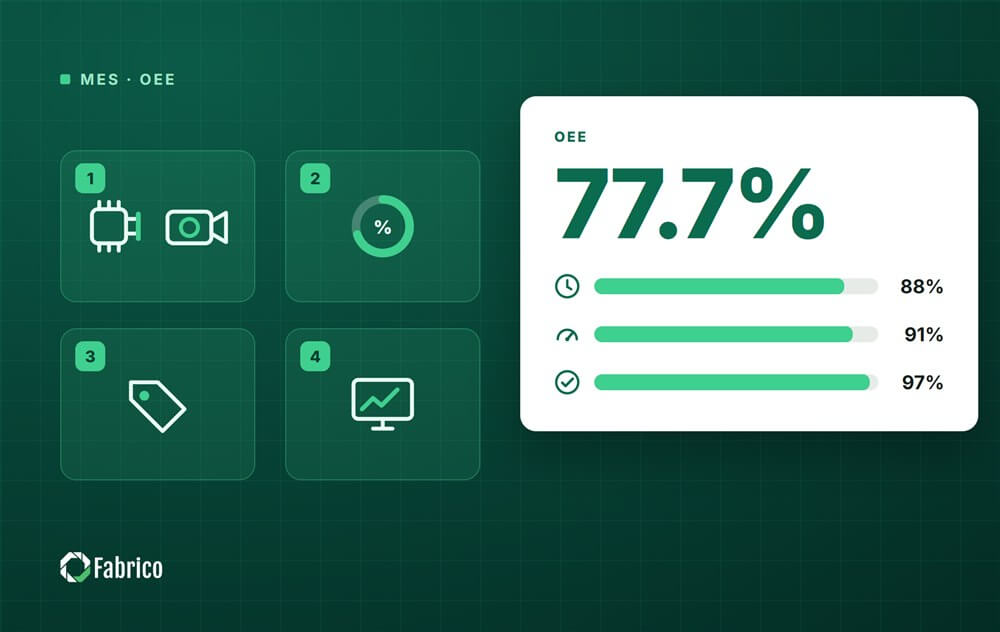
Jedes OEE-Überwachungssystem erfüllt, unabhängig vom Hersteller, vier Aufgaben. Fehlt eine davon, vertraut bald niemand mehr der Zahl auf dem Bildschirm.
- Erfassen: Es erhält von jeder Maschine den Status (läuft oder steht) und eine Stückzahl, über eine SPS-Anbindung, einen zusätzlichen Sensor, eine Kamera oder Eingaben der Bediener.
- Berechnen: Es gleicht diese Daten mit dem Schichtplan und der idealen Zykluszeit ab und ermittelt daraus Verfügbarkeit, Leistung, Qualität und OEE, je Maschine, Linie und Schicht.
- Erklären: Es fragt nach der Ursache jedes Stillstands, damit sich die Stillstandszeit nach Ursachen ordnet und nicht als ein großer unbekannter Block aufläuft.
- Anzeigen und handeln: Es bringt das Ergebnis dorthin, wo Entscheidungen fallen: auf einen Bildschirm an der Linie, in die Schichtübergabe, in die tägliche Besprechung und in die Auftragsliste der Instandhaltung.

Die Erfassung entscheidet darüber, wie gut alles Weitere sein kann, und deshalb ist die Wahl der Datenquelle wichtiger als das Dashboard.
Drei Wege, Maschinen anzubinden
Ein Werk hat selten nur eine Art von Maschine, deshalb bieten die meisten OEE-Überwachungssysteme mehr als einen Anschlussweg. In einem Werk lassen sich alle drei kombinieren.
| Datenquelle | Am besten geeignet für | Was erfasst wird | Worauf Sie achten sollten |
|---|---|---|---|
| SPS-Anbindung | Moderne Maschinen mit einer Steuerung, die sich auslesen lässt | Lauf- und Stillstandszustände, Stückzahlen und oft auch Fehlercodes | Wer die Signale zuordnet und ob das SPS-Programm geändert werden muss |
| IoT-Gerät mit Sensoren | Ältere Maschinen ohne auslesbare SPS | Lauf- und Stillstandszustände sowie Zyklen über einen externen Sensor | Wo der Sensor sitzt, damit jeder Zyklus nur einmal gezählt wird |
| KI-Kamera | Handarbeitsplätze, Verpackung und Linien, an denen ein Signal den echten Stillstand nicht erkennt | Ausbringung, Stillstände und Kurzstillstände, Geschwindigkeit sowie die Aufnahmen des Moments, in dem die Linie stehen blieb | Kameraposition und Umgang mit den Aufnahmen |
Für Maschinen ganz ohne SPS vergleicht unser Leitfaden zum OEE-Monitoring ohne SPS Sensoren und Kameras im Detail.
Welche Rolle Kameras beim OEE-Monitoring spielen
Maschinensignale zeigen schnell und genau, ob eine Maschine läuft. Schwächer sind sie bei allem, was um die Maschine herum passiert: eine Linie, die eingeschaltet ist, aber nicht produziert, ein Stillstand, der zu kurz ist, als dass ihn jemand notieren würde, oder ein Handarbeitsplatz ganz ohne Signal. Genau hier ergänzt Computer Vision für OEE eine visuelle Ebene.
- Ausbringung und Zyklen: Die Kamera zählt Teile und erkennt Zyklen dort, wo es kein Maschinensignal gibt.
- Stillstände und Mikrostillstände: Sie erkennt, wenn eine Linie steht, auch bei Kurzstillständen, die niemand erfasst.
- Geschwindigkeit: Die Zyklusmuster im Video zeigen, ob die Linie mit der richtigen Geschwindigkeit läuft.
- Der Moment des Stillstands: Aufnahmen, die mit der Zeitachse der Maschine synchronisiert sind, lassen das Team nachsehen, was passiert ist, bevor es die Ursache bestätigt.
Es geht nicht darum, Menschen zu beobachten. Es geht darum, dem Stillstand, den niemand zugeordnet hat, eine Ursache zu geben, damit sich die größten Verluste nicht länger unter „Sonstiges“ verstecken. Unser Beitrag zu Visual Intelligence in der Fertigung zeigt, wie Video in der Produktion darüber hinaus eingesetzt wird.
Was ein OEE-Überwachungssystem während der laufenden Schicht zeigen sollte
- Die OEE je Maschine, Linie und Schicht, aufgeteilt in Verfügbarkeit, Leistung und Qualität, damit Sie sehen, welcher der drei Faktoren den Wert nach unten zieht.
- Jeden Stillstand mit Beginn, Dauer und Ursache, einschließlich der Mikrostillstände, die aus dem Signal erkannt werden.
- Langsame Zyklen als Leistungsverlust, statt in der Laufzeit versteckt.
- Die Ausbringung im Vergleich zum Soll, Stunde für Stunde, auf einem Bildschirm, den die Linie sehen kann.
- Die größten Verluste der Schicht in einer Rangfolge, damit die Übergabe mit dem größten beginnt.
- Verluste in Geld und in Minuten, denn ein Stillstand am Engpass kostet mehr als ein Stillstand an einer Maschine mit freier Kapazität.
Ein Rechenbeispiel (Beispielzahlen)
Nehmen Sie eine Linie in einer Achtstundenschicht mit 30 Minuten Pause, also 450 Minuten geplanter Produktionszeit. Das Überwachungssystem erfasst 54 Minuten Stillstand: einen Materialstau von 14 Minuten, einen Rüstvorgang von 22 Minuten und eine Reihe von Kurzstillständen, die sich auf 18 Minuten summieren. Die ideale Zykluszeit beträgt 0,2 Minuten pro Teil, die Linie hat 1.800 Teile produziert und 54 davon waren Ausschuss.
- Verfügbarkeit: Laufzeit 396 von 450 Minuten = 88 %.
- Leistung: 1.800 Teile × 0,2 Minuten = 360 Minuten Idealzeit von 396 Minuten Laufzeit = 91 %.
- Qualität: 1.746 Gutteile von 1.800 = 97 %.
- OEE: 0,88 × 0,91 × 0,97 = 77,7 %.
Die Rechnung ist der einfache Teil. Der Wert des Monitorings liegt darin, dass die 18 Minuten Kurzstillstände noch während der Schicht als eigener Verlust erscheinen, mit Zeitstempel und, wo eine Kamera die Linie erfasst, mit dem Clip des Geschehens. Am Schichtende aufgeschrieben, wären sie unter „Sonstiges“ gelandet. Die Formeln hinter jedem Faktor finden Sie in unserem Leitfaden zur OEE-Berechnung.
OEE-Monitoring, OEE-Software und MES: wie sie zusammenhängen
OEE-Monitoring-Software ist der Teil, der am nächsten an der Maschine liegt: Datenerfassung, die Live-OEE, Stillstände nach Ursache. Ein Manufacturing Execution System ergänzt darum herum weitere Funktionen wie Planung, Arbeitsanweisungen und Rückverfolgbarkeit. Viele Werke beginnen mit Monitoring und Stillstandserfassung an einer Linie und ergänzen MES-Funktionen später, und genau das ist die Idee hinter einem Light MES. Wenn Sie beides abwägen, zeigt unser Vergleich von OEE und MES, wo jedes der beiden beginnt und endet.
Wie Sie OEE-Monitoring-Software auswählen
Stellen Sie jedem Anbieter dieselben Fragen, an einer Ihrer eigenen Linien statt anhand einer Präsentation:
- Wie meldet jede Maschine an dieser Linie Lauf, Stillstand und Stückzahl, auch die alten Maschinen und die Handarbeitsplätze?
- Werden Mikrostillstände und langsame Zyklen gesondert angezeigt, oder gehen sie im Durchschnitt der Laufzeit unter?
- Wie erfasst ein Bediener die Ursache eines Stillstands, und wie lange dauert das in der Produktion?
- Was passiert mit einem Stillstand, den niemand zugeordnet hat? Gibt es eine Möglichkeit zu sehen, was passiert ist?
- Kann das System den Verlust in Geld zeigen, mit unseren Verkaufspreisen und Margen?
- Welche Ansichten sieht jede Rolle: die Linie, der Schichtleiter, der Werksleiter?
- Wenn ein Stillstand die Instandhaltung braucht, wie erreicht die Anfrage den Techniker?
- Ab welchem Tag zeigt diese Linie Live-Daten, und was müssen wir vorbereiten?
Häufige Fehler beim OEE-Monitoring
- Mit dem Dashboard beginnen: Ein schöner Bildschirm, der von unzuverlässigen Signalen gespeist wird, verspielt das Vertrauen des Teams innerhalb einer Woche. Beginnen Sie mit der Erfassung.
- Zu viele Stillstandsursachen: Bei einer Liste mit vierzig Ursachen wird jedes Mal die erste gewählt. Halten Sie sie so kurz, dass sie sich auch mit Handschuhen bedienen lässt.
- Kurzstillstände ignorieren: Sie tauchen in manuellen Aufzeichnungen selten auf, machen aber oft einen großen Teil des Leistungsverlusts aus.
- Monitoring ohne Auswertung: Die Zahl bewegt sich erst, wenn jemand jede Woche die Verantwortung für den größten Verlust übernimmt.
- Alle Linien auf einmal anbinden: Eine ehrlich gemessene Linie lehrt mehr als zehn Linien mit Lücken in den Daten.
Wo Fabrico ins Spiel kommt
Fabrico ist eine cloudbasierte MES- und OEE-Plattform für Fertigungsunternehmen. Sie berechnet Verfügbarkeit, Leistung und Qualität für jede Linie und Schicht live aus den Maschinensignalen, und die Bediener geben die Ursache jedes Stillstands am Tablet oder Smartphone an. Maschinen werden über vorhandene SPS, IoT-Sensoren von Fabrico oder Kameras angebunden, und KI-Kameras erfassen die Arbeitsplätze und Stillstände, die Signale übersehen. Jeder Verlust wird zusätzlich in Geld ausgewiesen, und da das Instandhaltungsmanagement integriert ist, kann ein Stillstand im selben System einen Instandhaltungsauftrag auslösen. Die Installation und Anbindung der Geräte an Ihren Maschinen dauert etwa einen Monat, und die vollständige Einführung ist nach 3 bis 4 Monaten abgeschlossen.
Fordern Sie eine Demo an, um es an einer Linie wie Ihrer zu sehen, oder kontaktieren Sie uns mit Ihrer Frage.
Häufig gestellte Fragen
Was ist der Unterschied zwischen OEE-Tracking und OEE-Monitoring?
OEE-Tracking ist die Aufzeichnung von Läufen, Stillständen und Stückzahlen über die Zeit. OEE-Monitoring ist die Live-Ansicht, die auf dieser Aufzeichnung aufbaut, damit die Schicht auf einen Verlust reagieren kann, solange er noch andauert.
Was ist ein OEE-Überwachungssystem?
Es ist das Zusammenspiel aus Datenerfassung an den Maschinen, OEE-Berechnung, den Ursachen jedes Stillstands sowie den Bildschirmen und Besprechungen, die aus den Zahlen Maßnahmen machen.
Kann ich die OEE an Maschinen ohne SPS überwachen?
Ja. Ältere Maschinen lassen sich mit einem IoT-Gerät und externen Sensoren nachrüsten, und KI-Kameras können an Arbeitsplätzen ohne Maschinensignal die Ausbringung zählen und Stillstände erkennen.
Brauche ich ein MES, um die OEE zu überwachen?
Nein. OEE-Monitoring ist oft der erste Schritt, und MES-Funktionen wie Planung oder Rückverfolgbarkeit lassen sich später als Teil eines Light MES ergänzen.
Wie lange dauert der Start des OEE-Monitorings mit Fabrico?
Die Installation und Anbindung der Geräte an Ihren Maschinen dauert etwa einen Monat, und die vollständige Einführung ist nach 3 bis 4 Monaten abgeschlossen.
Verwandte Artikel


Das Neueste aus unserem Blog




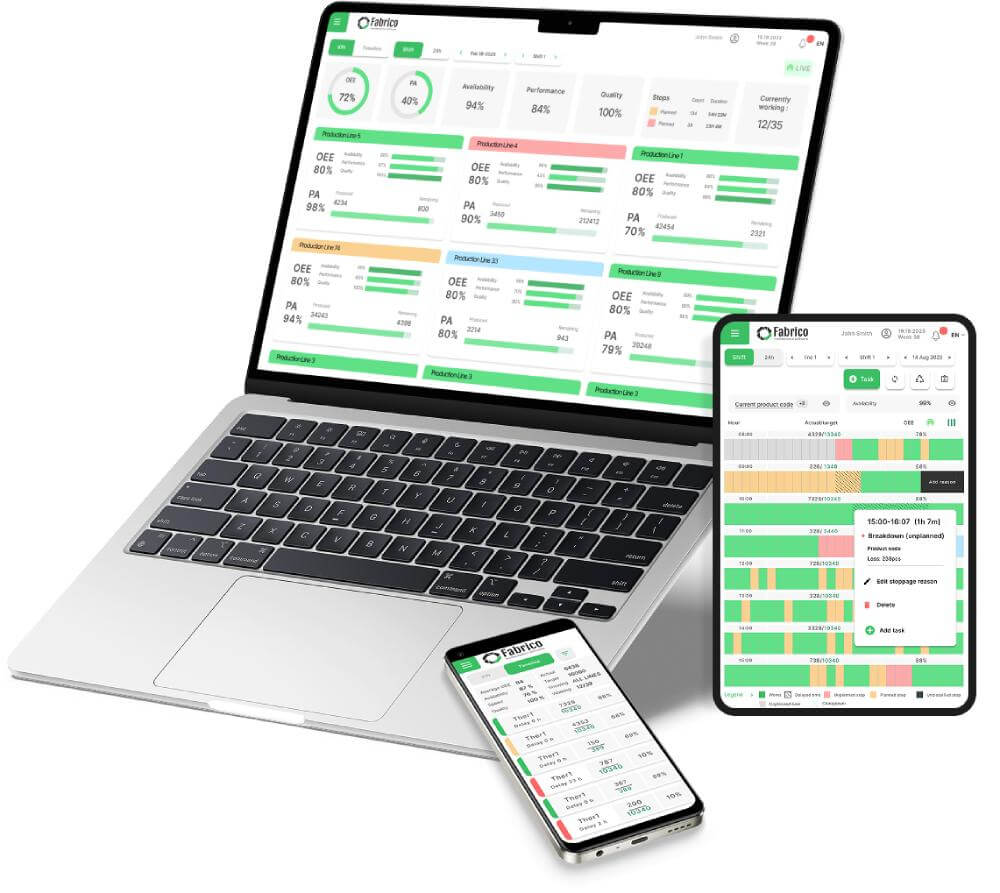
Echte Fabrico-Kacheln, Beispieldaten.