


 Zaloguj
 Blog
System monitorowania OEE: jak działa i jak wybrać oprogramowanie
Większość zakładów zna już swój wskaźnik OEE. Problem w tym, kiedy go poznaje: pod koniec zmiany, z arkusza kalkulacyjnego, gdy na uratowanie tej godziny jest już za późno. Monitorowanie OEE przenosi tę liczbę do samej zmiany, dzięki czemu ludzie na linii widzą dostępność, wydajność i jakość, gdy wciąż jest jeszcze czas na reakcję.
Ten poradnik wyjaśnia, jak działa system monitorowania OEE, od sygnału z maszyny aż po decyzję, jak podłączyć maszyny ze sterownikiem PLC i bez niego, jaką rolę odgrywają kamery oraz co sprawdzić, zanim wybiorą Państwo oprogramowanie do monitorowania OEE.
Czym jest monitorowanie OEE?
Monitorowanie OEE to bieżący pomiar całkowitej efektywności wyposażenia dla każdej maszyny, linii i zmiany. Zamiast obliczać OEE po fakcie, system rejestruje każdy okres pracy, każdy postój i każdą sztukę w momencie ich wystąpienia i na bieżąco aktualizuje trzy składowe:
- Dostępność: czas pracy w stosunku do planowanego czasu produkcji, po odjęciu przerw i czasu, w którym nie planuje się produkcji.
- Wydajność: rzeczywista produkcja w stosunku do tego, na co w czasie pracy pozwala idealny czas cyklu, dzięki czemu widać wolne cykle i mikroprzestoje.
- Jakość: dobre sztuki w stosunku do wszystkich wyprodukowanych sztuk.
Śledzenie OEE i monitorowanie OEE często traktuje się jako to samo. W praktyce śledzenie to zapis danych, a monitorowanie to oparty na nim widok na żywo: lider zmiany, który widzi, że linia 2 straciła od 6:00 dwadzieścia minut na krótkie postoje, może jeszcze dziś coś z tym zrobić.
Jak działa system monitorowania OEE
Każdy system monitorowania OEE, niezależnie od producenta, wykonuje cztery zadania. Jeśli brakuje któregoś z nich, liczba na ekranie przestaje budzić zaufanie.
- Rejestracja: system zbiera z każdej maszyny stan pracy lub postoju oraz liczbę sztuk, przez połączenie ze sterownikiem PLC, dodatkowy czujnik, kamerę lub dane wprowadzane przez operatora.
- Obliczanie: porównuje te dane z planem zmiany i idealnym czasem cyklu, aby wyznaczyć dostępność, wydajność, jakość i OEE dla każdej maszyny, linii i zmiany.
- Wyjaśnianie: pyta o przyczynę każdego postoju, dzięki czemu czas przestojów sumuje się według przyczyn, a nie jako jedna wielka niewiadoma.
- Prezentacja i działanie: umieszcza wynik tam, gdzie zapadają decyzje: na ekranie przy linii, przy przekazaniu zmiany, na codziennym przeglądzie i w kolejce zadań utrzymania ruchu.

Od etapu rejestracji zależy jakość wszystkiego, co następuje później, dlatego wybór źródła danych ma większe znaczenie niż dashboard.
Trzy sposoby podłączenia maszyn
Zakład rzadko ma tylko jeden rodzaj maszyn, dlatego większość systemów monitorowania OEE obsługuje więcej niż jeden sposób podłączenia. W jednym zakładzie można łączyć wszystkie trzy.
| Źródło danych | Najlepsze zastosowanie | Co rejestruje | Co sprawdzić |
|---|---|---|---|
| Połączenie ze sterownikiem PLC | Nowoczesne maszyny ze sterownikiem, z którego można odczytać dane | Stany pracy i postoju, liczniki sztuk, a często także kody awarii | Kto mapuje sygnały i czy trzeba zmieniać program sterownika PLC |
| Urządzenie IoT z czujnikami | Starsze maszyny bez sterownika PLC, z którego można odczytać dane | Stany pracy i postoju oraz cykle z zewnętrznego czujnika | Gdzie umieszczony jest czujnik, tak aby każdy cykl był liczony tylko raz |
| Kamera AI | Stanowiska ręczne, pakowanie i linie, na których sygnał nie wychwytuje rzeczywistego postoju | Liczba wyprodukowanych sztuk, postoje i krótkie postoje, prędkość oraz nagranie momentu zatrzymania linii | Ustawienie kamery i sposób postępowania z nagraniami |
W przypadku maszyn całkowicie pozbawionych sterownika PLC szczegółowe porównanie czujników i kamer znajdą Państwo w naszym poradniku o monitorowaniu OEE bez sterownika PLC.
Rola kamer w monitorowaniu OEE
Sygnały z maszyn szybko i precyzyjnie pokazują, czy maszyna pracuje. Gorzej radzą sobie z tym, co dzieje się wokół maszyny: z linią, która jest włączona, ale nie produkuje, z postojem zbyt krótkim, by ktoś go zapisał, czy ze stanowiskiem ręcznym, które nie daje żadnego sygnału. Właśnie tu wizja komputerowa dla OEE dodaje warstwę wizualną.
- Produkcja i cykle: kamera liczy sztuki i wykrywa cykle tam, gdzie nie ma sygnału z maszyny.
- Postoje i mikroprzestoje: wykrywa, kiedy linia stoi, w tym krótkie postoje, których nikt nie zapisuje.
- Prędkość: wzorce cykli na nagraniu pokazują, czy linia pracuje z właściwą prędkością.
- Moment postoju: nagranie zsynchronizowane z osią czasu maszyny pozwala zespołowi sprawdzić, co się wydarzyło, zanim potwierdzi przyczynę.
Nie chodzi o obserwowanie ludzi. Chodzi o to, by postój, którego nikt nie sklasyfikował, otrzymał przyczynę, a największe straty przestały chować się w kategorii „inne”. Szersze zastosowania wideo na hali produkcyjnej opisujemy w artykule o inteligencji wizualnej w produkcji.
Co system monitorowania OEE powinien pokazywać w trakcie zmiany
- OEE dla każdej maszyny, linii i zmiany, z podziałem na dostępność, wydajność i jakość, aby było widać, która z tych trzech składowych obniża wynik.
- Każdy postój z godziną rozpoczęcia, czasem trwania i przyczyną, w tym mikroprzestoje wykrywane na podstawie sygnału z maszyny.
- Wolne cykle pokazane jako strata wydajności, a nie ukryte w czasie pracy.
- Produkcja w stosunku do celu, godzina po godzinie, na ekranie, który widzi cała linia.
- Największe straty zmiany w formie rankingu, tak aby przekazanie zmiany zaczynało się od największej z nich.
- Straty wyrażone nie tylko w minutach, ale też w pieniądzach, bo postój na wąskim gardle kosztuje więcej niż postój na maszynie z zapasem mocy produkcyjnej.
Przykład obliczeń (liczby poglądowe)
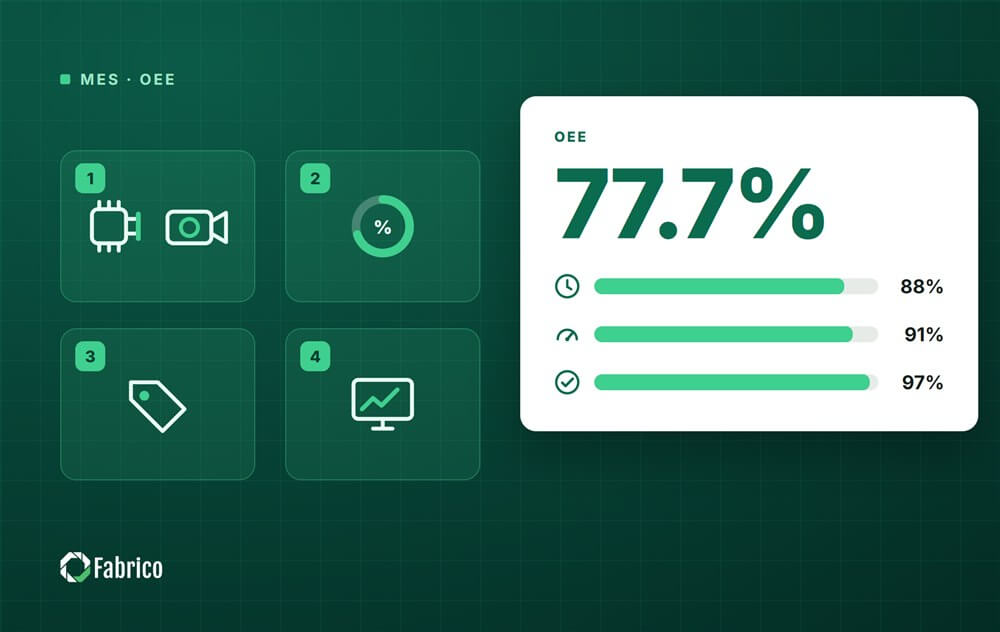
Weźmy jedną linię na ośmiogodzinnej zmianie z 30-minutową przerwą, czyli 450 minut planowanego czasu produkcji. System monitorowania rejestruje 54 minuty postojów: jedno zacięcie trwające 14 minut, przezbrojenie trwające 22 minuty oraz serię krótkich postojów, które łącznie dają 18 minut. Idealny czas cyklu wynosi 0,2 minuty na sztukę, linia wyprodukowała 1800 sztuk, z czego 54 to braki.
- Dostępność: czas pracy 396 minut z 450 = 88%.
- Wydajność: 1800 sztuk × 0,2 minuty = 360 minut czasu idealnego z 396 minut czasu pracy = 91%.
- Jakość: 1746 dobrych sztuk z 1800 = 97%.
- OEE: 0,88 × 0,91 × 0,97 = 77,7%.
Samo obliczenie jest najprostsze. Wartość monitorowania polega na tym, że 18 minut krótkich postojów pojawia się jeszcze w trakcie zmiany jako osobna strata, ze znacznikiem czasu, a tam, gdzie linię obejmuje kamera, także z nagraniem tego, co się stało. Zapisane dopiero na koniec zmiany trafiłyby do kategorii „inne”. Wzory dla każdej składowej znajdą Państwo w naszym poradniku o obliczaniu OEE.
Monitorowanie OEE, oprogramowanie OEE i MES: jak się do siebie mają
Oprogramowanie do monitorowania OEE to część najbliższa maszyny: rejestracja danych, OEE na żywo, przestoje według przyczyn. System realizacji produkcji (MES) dodaje wokół niego kolejne funkcje, takie jak planowanie, instrukcje stanowiskowe i identyfikowalność. Wiele zakładów zaczyna od monitorowania i przestojów na jednej linii, a funkcje MES dodaje później: na tym właśnie opiera się idea lekkiego MES. Jeśli rozważają Państwo oba rozwiązania, nasze porównanie OEE i MES pokazuje, gdzie każde z nich się zaczyna i gdzie kończy.
Jak wybrać oprogramowanie do monitorowania OEE
Warto zadać każdemu dostawcy te same pytania, na przykładzie jednej z Państwa linii, a nie na slajdach prezentacji:
- Jak każda maszyna na tej linii będzie raportować pracę, postój i liczbę sztuk, łącznie ze starymi maszynami i stanowiskami ręcznymi?
- Czy mikroprzestoje i wolne cykle są widoczne osobno, czy uśredniane w czasie pracy?
- Jak operator wprowadza przyczynę postoju i ile czasu zajmuje to na hali?
- Co dzieje się z postojem, którego nikt nie sklasyfikował? Czy da się zobaczyć, co się wydarzyło?
- Czy system może pokazać stratę w pieniądzach, z uwzględnieniem naszych cen sprzedaży i marż?
- Jakie ekrany widzi każda rola: linia, lider zmiany, dyrektor zakładu?
- Gdy postój wymaga interwencji utrzymania ruchu, w jaki sposób zgłoszenie trafia do technika?
- Od którego dnia ta linia będzie pokazywać dane na żywo i co musimy przygotować?
Najczęstsze błędy w monitorowaniu OEE
- Zaczynanie od dashboardu: efektowny ekran zasilany niewiarygodnymi sygnałami w ciągu tygodnia traci zaufanie zespołu. Zacząć trzeba od rejestracji danych.
- Zbyt wiele przyczyn postojów: z listy czterdziestu przyczyn za każdym razem wybierana jest pierwsza. Lista powinna być na tyle krótka, by dało się z niej korzystać w rękawicach.
- Ignorowanie krótkich postojów: rzadko trafiają do ręcznych zapisów, a często stanowią dużą część strat wydajności.
- Monitorowanie bez przeglądu: wynik zmienia się dopiero wtedy, gdy ktoś co tydzień bierze odpowiedzialność za największą stratę.
- Podłączanie wszystkich linii naraz: jedna linia mierzona rzetelnie uczy więcej niż dziesięć linii z lukami w danych.
Fabrico w monitorowaniu OEE
Fabrico to chmurowa platforma MES i OEE dla firm produkcyjnych. Oblicza dostępność, wydajność i jakość dla każdej linii i zmiany, na żywo na podstawie sygnałów z maszyn, a operatorzy oznaczają przyczynę każdego postoju na tablecie lub telefonie. Maszyny podłącza się przez istniejące sterowniki PLC, czujniki IoT Fabrico lub kamery, a kamery AI obejmują stanowiska i postoje, których sygnały nie wychwytują. Każda strata jest też wyrażona w pieniądzach, a dzięki wbudowanemu zarządzaniu utrzymaniem ruchu postój może otworzyć zadanie utrzymania ruchu w tym samym systemie. Instalacja urządzeń na Państwa maszynach i ich podłączenie zajmują około miesiąca, a pełne wdrożenie kończy się w ciągu 3 do 4 miesięcy.
Zapraszamy do umówienia prezentacji, aby zobaczyć Fabrico na linii podobnej do Państwa, lub do kontaktu z nami w razie pytań.
Najczęściej zadawane pytania
Czym różni się śledzenie OEE od monitorowania OEE?
Śledzenie OEE to zapis okresów pracy, postojów i liczby sztuk w czasie. Monitorowanie OEE to oparty na tym zapisie widok na żywo, dzięki któremu zmiana może zareagować na stratę, gdy ta jeszcze trwa.
Czym jest system monitorowania OEE?
To połączenie rejestracji danych na maszynach, obliczania OEE, przyczyn każdego postoju oraz ekranów i przeglądów, które zamieniają liczby w działania.
Czy można monitorować OEE na maszynach bez sterownika PLC?
Tak. Starsze maszyny można wyposażyć w urządzenie IoT i zewnętrzne czujniki, a kamery AI mogą liczyć produkcję i wykrywać postoje na stanowiskach bez sygnału z maszyny.
Czy do monitorowania OEE potrzebny jest MES?
Nie. Monitorowanie OEE jest często pierwszym krokiem, a funkcje MES, takie jak planowanie czy identyfikowalność, można dodać później w ramach lekkiego MES.
Ile trwa uruchomienie monitorowania OEE z Fabrico?
Instalacja urządzeń na Państwa maszynach i ich podłączenie zajmują około miesiąca, a pełne wdrożenie kończy się w ciągu 3 do 4 miesięcy.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








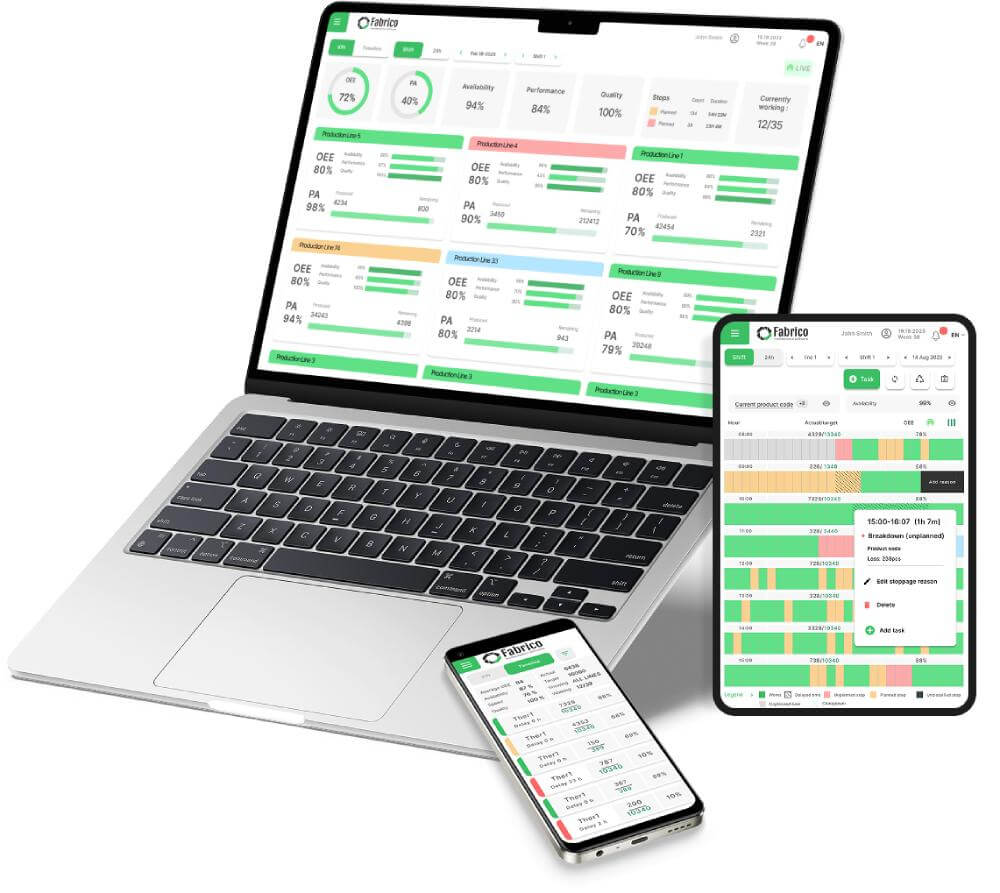
Prawdziwe kafelki Fabrico, dane przykładowe.