


 Iniciar sesión
 Blog
Captura de datos de HMI para OEE: qué contiene la HMI y qué leer en su lugar

En resumen: la captura de datos de HMI para OEE funciona mejor cuando lee lo que muestra la HMI en su origen, normalmente el PLC que hay detrás del panel, en solo lectura, y toma el motivo de parada del operario. La HMI es una ventana a la máquina, no el lugar donde viven los datos.
- El estado de marcha, los conteos, las alarmas y la receta que aparecen en una pantalla HMI son, en su mayoría, valores del PLC. Léalos una sola vez, en solo lectura, desde el PLC o desde un SCADA que ya los recoja.
- Leer el propio panel puede funcionar, pero valore las contrapartidas. Siemens, por ejemplo, advierte de que activar el servidor OPC UA de un panel WinCC Unified rebaja su protección frente a accesos no autorizados.
- Las máquinas sin una señal aprovechable necesitan, en su lugar, tomar la señal de la baliza luminosa, un sensor o un conteo por cámara.
- Los datos de máquina rara vez dicen por qué se produjo una parada. Eso sigue viniendo del operario, con unos pocos toques.
- Fabrico no fabrica HMI. Se conecta a través del PLC, de un dispositivo IoT de Fabrico con sensores o del módulo de cámara con IA.
Cada máquina de su línea tiene una pantalla. Muestra la velocidad, el contador, las alarmas y la receta. Por eso la primera idea para los datos de OEE suele ser la obvia: sacarlos de la HMI.
A veces es lo correcto. Más a menudo, la HMI muestra cifras que viven en otro sitio, y lo mejor es leerlas allí. Esta página es para ingenieros de automatización, TI de planta y responsables de mejora continua a quienes se les pide capturar datos de OEE desde paneles HMI y SCADA: qué contiene una HMI, qué vías funcionan y cuándo basta con un sensor o un conteo por cámara.
Vendemos Fabrico, un software de OEE y MES ligero. No fabricamos HMI ni PLC. Ponga a prueba lo que decimos aquí como haría con cualquier proveedor.
Captura de datos de HMI: qué contiene realmente una HMI
Una HMI (interfaz hombre-máquina) es la pantalla que usa un operario para manejar una máquina: arrancarla y pararla, elegir una receta, ver una alarma, cambiar un ajuste. Detrás hay un PLC (autómata) que ejecuta la lógica. La mayoría de los valores de la pantalla son variables (tags) que la HMI lee de ese PLC.
La serie ISA-101, las normas de ISA para HMI, trata exactamente de esa función. ISA enumera como áreas de enfoque (EN) de su norma principal de HMI el diseño centrado en las personas, las estructuras de pantallas, la interacción con el usuario y la formación de operarios. Ninguna de ellas es la captura de datos, así que trate la pantalla como una ventana, no como la fuente de los datos.
| En la pantalla HMI | Dónde suele estar | Uso para el OEE |
|---|---|---|
| Marcha, parada, velocidad | Tags del PLC | Sí, leídos del PLC |
| Contador de producción | Tag contador del PLC | Sí, tras comprobar ciclos frente a unidades |
| Contador de rechazos | Tag del PLC o un sistema de inspección | Sí, contado una sola vez |
| Receta o SKU | Número de receta del PLC, elegido en la HMI | Sí, para la velocidad ideal |
| Barra de alarmas e historial | Bits de alarma del PLC; historial en el panel o en el SCADA | Como pista del motivo |
| Tendencias | Registro del panel o del SCADA | Rara vez hacen falta |
| Ventana emergente de motivos, si se creó | Pantalla HMI, escrita en un tag del PLC | Sí, si la gente la usa |
La pauta es sencilla. Si un valor nace en el PLC, léalo del PLC. La HMI añade sobre todo lo que el PLC puede no contener: un historial de alarmas más largo, recetas guardadas en el panel, tags internos que algunos fabricantes usan para contadores y todo lo que el operario introduce en ella.
Soluciones de captura de datos de HMI: cuatro vías y cuándo encaja cada una
1. Leer el PLC que hay detrás de la HMI, en solo lectura
Es la vía más limpia en la mayoría de las máquinas automatizadas. Una pasarela (gateway) lee los tags que muestra la HMI, por OPC UA o por el protocolo propio del PLC, con una cuenta que no puede escribir. El mismo cuidado se aplica al servidor OPC UA del propio PLC: un usuario de solo lectura, certificados y reglas de cortafuegos que firme su responsable de OT (consulte modos y políticas de seguridad de OPC UA). No cambia nada en el programa del PLC ni de la HMI. La mayor parte del OEE sale de unos cinco tags: estado, fallo, conteo, rechazos y SKU. Consulte el mapeo de tags del PLC para OEE para ver la lista, y el acceso de solo lectura al PLC para OEE para las vías que TI aprobará.
2. Usar el SCADA o el historiador, si ya recoge los tags
Si un SCADA ya lee datos de la línea, puede que los tags estén a una sola interfaz de distancia. Pregunte a su equipo de automatización qué almacena, con qué frecuencia y con qué marcas de tiempo. Un sistema pensado para mostrar alarmas puede muestrear demasiado despacio para captar una parada de 20 segundos. Nuestra guía de integración con SCADA muestra cómo funciona un software de OEE junto a él.
3. Leer el propio panel HMI
Algunos paneles pueden actuar como servidor para otros sistemas o exportar sus registros. Cuando el fabricante de la máquina bloquea el PLC, esta puede ser la única vía. Compruebe antes tres cosas.
- Seguridad. El manual de sistema de WinCC Unified OPC UA de Siemens (EN, edición 11/2023) indica que activar la opción «Operate as OPC UA server» rebaja la protección del dispositivo HMI frente a accesos no autorizados internos y externos. Acuérdelo con su responsable de seguridad OT.
- Cobertura. Un panel conoce los tags que usan sus pantallas. Un conteo que no aparece en ninguna pantalla puede no estar ahí.
- Carga y soporte. La primera tarea del panel es hacer funcionar la máquina. Pregunte al fabricante de la máquina si admite clientes adicionales.
Dos atajos que conviene evitar: copiar las cifras de la pantalla en una hoja de cálculo al final del turno y apuntar una cámara a la HMI para leerla. El primero no capta las paradas cortas. El segundo convierte un valor digital limpio de nuevo en una imagen.
4. Sin señal aprovechable: baliza luminosa, sensor o cámara
Las máquinas antiguas con un panel sencillo, o sin panel, a menudo no tienen tags que valga la pena leer. Tomar la señal de la baliza luminosa da el estado de la máquina, una fotocélula o una pinza amperimétrica da un conteo o una señal de marcha, y una cámara puede contar la producción donde nada más puede hacerlo. Consulte la monitorización de balizas luminosas para OEE y cámara o sensor para OEE, máquina por máquina.
| Vía | Qué obtiene | A qué prestar atención |
|---|---|---|
| Tags del PLC, solo lectura | Estado, conteos, códigos de fallo, SKU | Los tags varían por máquina; algunos faltan |
| SCADA o historiador | Tags que alguien ya recoge | Frecuencia de muestreo y marcas de tiempo |
| Panel HMI como servidor | Los tags que usan sus pantallas | Ajuste de seguridad, soporte del fabricante |
| Baliza, sensor, cámara | Estado o conteo | Sin código de fallo; motivos aportados por personas |
La mayoría de las líneas acaban con una combinación. Un mismo OEE puede abarcar una llenadora moderna leída a través de su PLC y una mesa de envasado manual contada por una cámara.
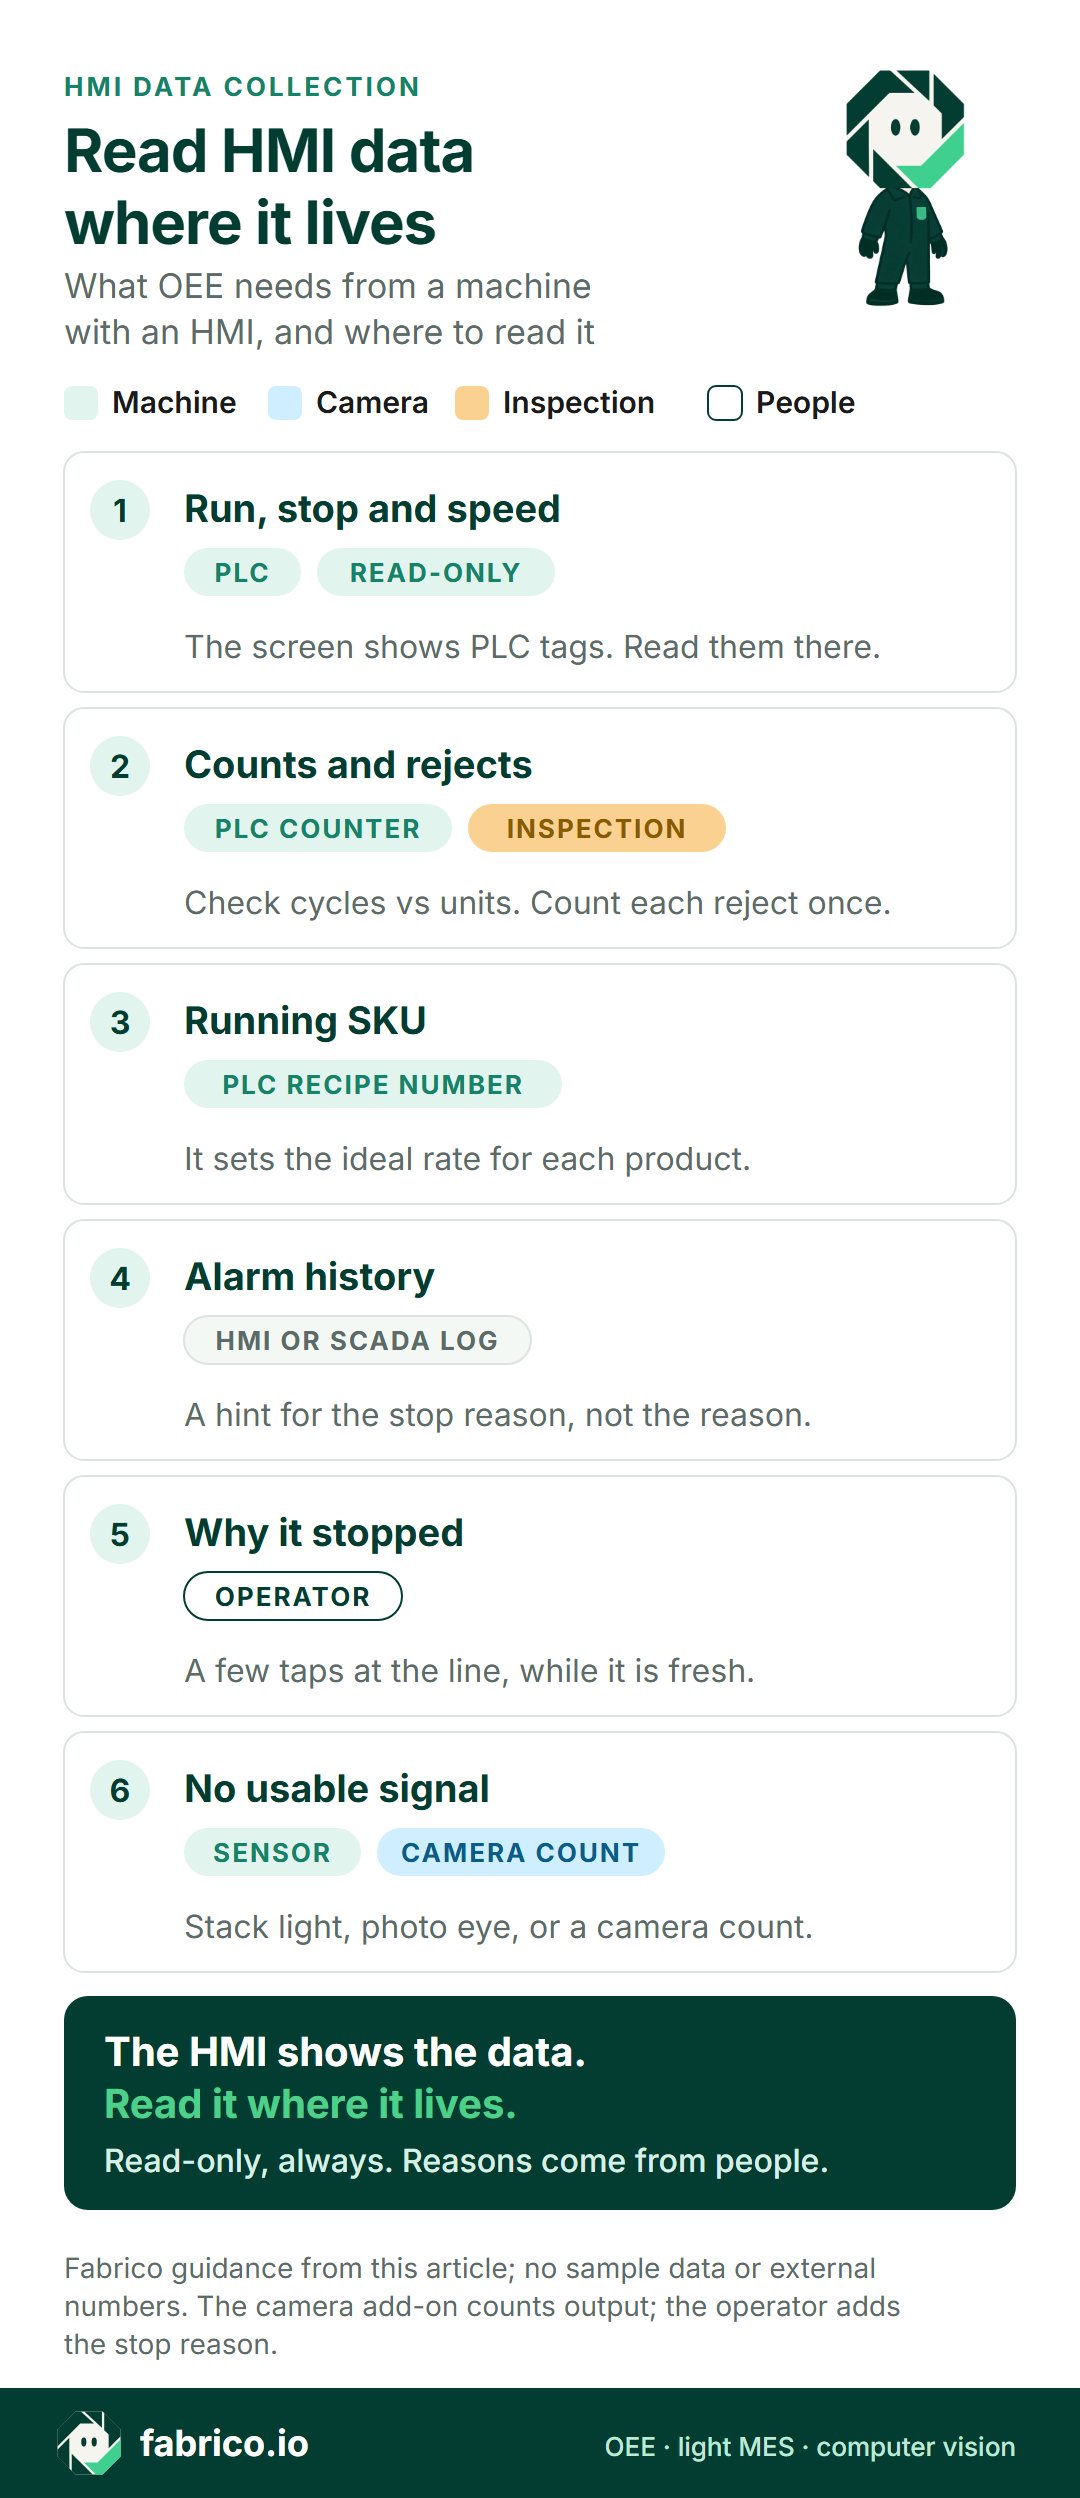
Infografía (en inglés): estado, conteos y SKU desde el PLC en solo lectura, rechazos desde la inspección, alarmas como pista, motivos del operario y sensor o cámara donde no hay señal.
El motivo de parada: lo que los datos de máquina rara vez contienen
Los datos de máquina le dicen cuándo se paró una máquina y durante cuánto tiempo. Rara vez le dicen por qué. Un código de fallo es una pista: «puerta abierta» no dice nada del atasco que hizo que alguien la abriera.
En un artículo de 2024 en Procedia CIRP (EN), investigadores del Fraunhofer IAO y de la Universidad de Stuttgart intentaron calcular el OEE a partir de datos de máquina leídos por OPC UA. Para algunos estados de la máquina, el reparto entre tiempo de preparación y tiempo de producción no pudo completarse de forma fiable con los datos de máquina. El artículo señala que ese reparto se hace en un sistema de nivel superior, como un MES. Su caso eran máquinas-herramienta, no líneas de envasado, pero la lección es trasladable: parte del contexto tiene que venir de las personas o de los sistemas de planificación.
Por eso, planifique el paso del motivo desde el primer día. Algunas plantas crean una ventana emergente de motivos en la HMI, que funciona cuando el PLC cronometra la parada y la lista es corta. Otras usan una tableta, un móvil o un terminal en la línea. En ambos casos, la máquina cronometra la parada y el motivo lleva unos pocos toques. Nuestra guía de terminales de operario para la monitorización de la producción trata la ubicación y el número de toques, y la de microparadas trata las paradas demasiado cortas para preguntar por ellas.
Ejemplo práctico: el mismo turno desde la pantalla HMI y desde el PLC
Línea de ejemplo (cifras ilustrativas, no de un cliente). Una llenadora con una velocidad ideal de 200 botellas por minuto trabaja un turno de 480 minutos con una pausa de 30 minutos, así que el tiempo planificado es de 450 minutos.
Versión A, desde la pantalla HMI. El operario anota las paradas largas que aparecen en la página de alarmas: 3 paradas, 38 minutos. Al final del turno copia el contador: 70.000 botellas, 900 de ellas rechazadas.
Versión B, desde el PLC, en solo lectura. El registro de la pasarela tiene la hora de inicio y de fin de esas mismas 3 paradas largas, más 38 paradas cortas que suman 36 minutos. Mismo contador, mismos rechazos.
| Factor | A: desde la pantalla HMI | B: desde el PLC |
|---|---|---|
| Tiempo de marcha | 412 de 450 min | 376 de 450 min |
| Disponibilidad | 91,6 % | 83,6 % |
| Rendimiento | 70.000 de 82.400 = 85,0 % | 70.000 de 75.200 = 93,1 % |
| Calidad | 69.100 de 70.000 = 98,7 % | 98,7 % |
| OEE | 76,8 % | 76,8 % |
El OEE es el mismo en ambos casos, porque solo necesita las botellas buenas y el tiempo planificado: 69.100 buenas de 90.000 posibles es un 76,8 %. Lo que cambia es la lista de tareas. La versión A dice que la llenadora va lenta. La versión B dice que trabaja al 93 % de su velocidad ideal, pero se para 41 veces, y 38 de esas paradas son cortas. A esas hay que asignarles un motivo y resolverlas.
Para la fórmula de cada paso, consulte nuestra guía de cálculo del OEE.
Qué comprobar al elegir un software de captura de datos de HMI
Pregunte esto a cada proveedor, también a nosotros. Lleve una máquina real y su lista de tags.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿El acceso es de solo lectura? | Pídalo por escrito, con los derechos de la cuenta en el PLC o en el servidor OPC UA. |
| ¿Qué vía, máquina por máquina? | Envíe su lista de máquinas con las marcas de PLC y pida una vía para cada una. |
| ¿Puede usar nuestro servidor SCADA o HMI? | Pregunte qué lee allí, con qué frecuencia y qué cambia eso para la seguridad. |
| ¿Se registran las paradas cortas una a una? | En un piloto, pare una máquina 20 segundos y busque la parada en la línea de tiempo. |
| ¿Cómo se gestionan los contadores? | Pregunte por ciclos frente a unidades en máquinas multicabezal, y por los reinicios y desbordamientos del contador. |
| ¿De dónde vienen los motivos de parada? | Introduzca usted mismo un motivo y cuente los toques. |
| ¿Y si se cae la red? | Pregunte cuánto tiempo se almacenan los datos en la máquina y cómo se ponen al día. |
| ¿Y las máquinas sin PLC? | Pida la vía por sensor o por cámara, y qué puede y qué no puede medir. |
Traiga su lista de máquinas a una demo y la repasaremos vía por vía.
Mantenga la HMI fuera de internet
Un proyecto de OEE añade una conexión nueva a la red OT, así que trátela como tal. En su guía para reducir la exposición a internet (EN, revisada el 21 de agosto de 2026), la CISA, la agencia de ciberseguridad de EE. UU., insta a las organizaciones de infraestructuras críticas a canalizar todo acceso remoto necesario a través de una pasarela segura, un cortafuegos, una VPN u otra solución de acceso gestionada de forma centralizada, en lugar de conectarse directamente a un PLC, una HMI o una unidad terminal remota.
- La pasarela de OEE lee y nunca escribe.
- Las conexiones siempre salen desde la planta. Nada desde internet se conecta a la red OT.
- Ninguna HMI ni ningún PLC recibe una dirección pública solo para alimentar un cuadro de mando.
- Su ingeniero de automatización revisa cada tag de la lista antes de firmarla.
Si añade una cámara en un puesto sin señal, encuádrela sobre el producto, no sobre el personal, y hable antes con el comité de empresa donde lo haya. Consulte cámaras en la línea de producción sin vigilancia.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. No fabrica HMI, PLC ni SCADA, y no controla máquinas. Así es como captura los datos.
- Máquinas automatizadas: a través del PLC. La página de conectividad de máquinas enumera OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP y EtherCAT para la conexión con el PLC, además de MQTT, IO-Link y HTTP. La integración la puede hacer su equipo de automatización, un partner o el nuestro.
- Máquinas antiguas: un dispositivo IoT de Fabrico con sensores externos.
- Puestos sin señal aprovechable: el módulo de cámara con IA, bajo pedido, cuenta la producción. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo demanda y no se almacena en Fabrico.
- Motivos de parada: el operario los añade en la línea, en una tableta o un móvil.
- OEE y pérdidas: por línea y turno, con las pérdidas expresadas en dinero, en la web, iOS y Android.
- Si se cae la conexión: la pasarela puede almacenar datos de máquina hasta 30 días, con recuperación automática en un plazo de 72 horas por defecto. La aplicación en sí necesita conexión activa.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV.
Las páginas de producto de Fabrico nombran tres vías: el PLC, un dispositivo IoT de Fabrico con sensores y el módulo de cámara. No incluyen los servidores SCADA o HMI como vía, así que, si quiere usar uno, plantéelo en la demo; la vía para cada máquina se acuerda en la revisión con la que empieza cada proyecto. Dispositivos conectados en aproximadamente un mes; implantación completa en 3 a 4 meses.
Hoja de ruta, aún no disponible: detección de paradas por la cámara y una cámara que sugiera el motivo de parada.
Consulte MES ligero y OEE en Fabrico para conocer el producto y la visión artificial de Fabrico para OEE para el módulo de cámara. Si está comparando proveedores, lea nuestra guía para evaluar software de OEE y, sobre el uso de cámaras en distintas plantas, visión artificial para la fabricación de gran consumo (FMCG). Las ocho comprobaciones anteriores también se aplican a nosotros.
Lo que se suele preguntar después
¿Qué es la captura de datos de HMI?
Es recoger datos de producción, como el estado de marcha, los conteos, las alarmas y las recetas, a partir de lo que muestra una HMI. Para el OEE, esos datos suelen venir del PLC que hay detrás de la HMI, en solo lectura, y el motivo de parada lo añade el operario.
¿Puedo capturar los datos de OEE directamente desde una HMI?
A veces. Algunos paneles pueden funcionar como servidor OPC UA o exportar sus registros. Compruebe el ajuste de seguridad, qué tags contiene realmente el panel y si el fabricante de la máquina lo admite. Leer el PLC que hay detrás del panel suele ser más sencillo.
¿Qué diferencia hay entre una HMI y un SCADA?
Una HMI es la pantalla de una máquina o de una célula. Un SCADA supervisa y controla muchas máquinas o una planta entera, y a menudo almacena sus datos. Ambos pueden alimentar el OEE, pero ninguno sabe por qué se produjo una parada, salvo que alguien haya creado una pantalla de motivos y los operarios la usen.
¿Hay que modificar el programa del PLC o de la HMI para capturar datos de OEE?
No, si los tags ya existen: una cuenta de solo lectura los lee tal como están. Si una señal no está expuesta en absoluto, añadirla es un cambio planificado para su ingeniero de automatización, y puede que el fabricante de la máquina tenga que aprobarlo.
¿Qué datos necesita el OEE de una máquina?
Marcha o parada con hora de inicio y de fin, un conteo total, un conteo de rechazos y el SKU en producción. Los motivos de parada los aporta el operario.
¿Y si una máquina no tiene un PLC o una HMI que valga la pena leer?
Tome la señal de su baliza luminosa para el estado, añada un sensor para el conteo o use una cámara para contar la producción donde nada más puede hacerlo. El operario sigue añadiendo el motivo de parada.
¿Fabrico lee datos de las HMI?
Las páginas de producto de Fabrico nombran tres vías: el PLC, un dispositivo IoT de Fabrico con sensores y el módulo de cámara con IA. Los servidores HMI y SCADA no están entre ellas, así que, si quiere usar uno, pregúntelo en la demo. La vía para cada máquina se acuerda en la revisión al inicio de cada proyecto.
¿Quiere ver una máquina conectada sin tocar la HMI? Reserve una demo y traiga la lista de tags de una máquina.
Artículos relacionados

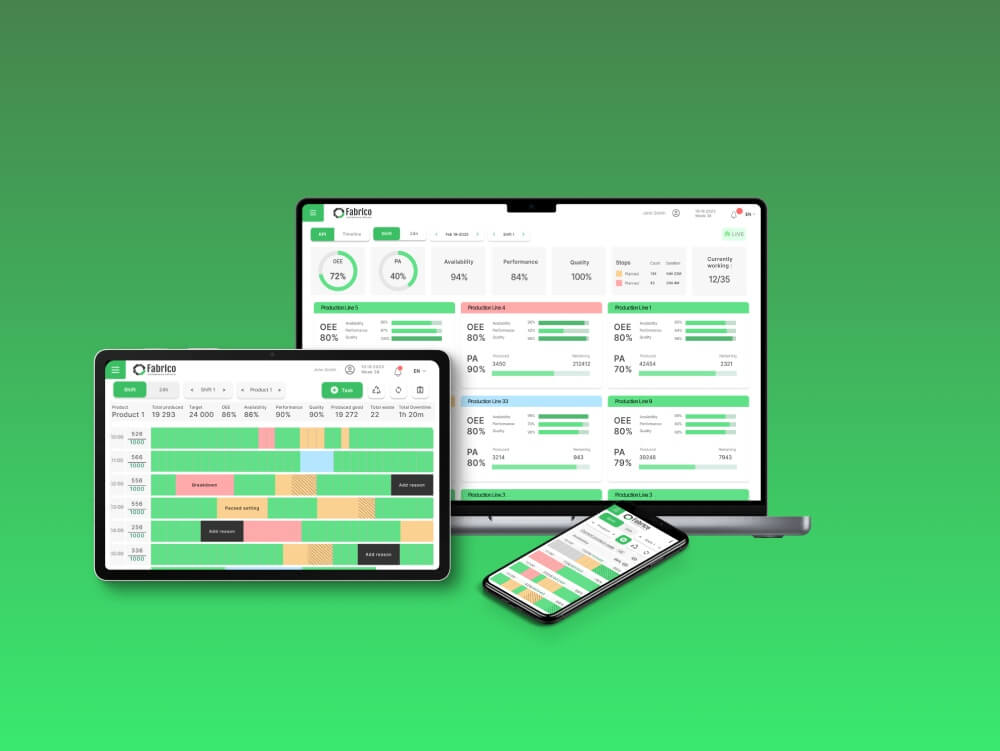






Tarjetas reales de Fabrico, datos de ejemplo.