


 Iniciar sesión
 Blog
Mapeo de etiquetas PLC para OEE - La lista corta de etiquetas a leer

Key takeaways
- Cinco etiquetas por máquina cubren la mayor parte del OEE: run state, fault code, total count, reject count y el SKU en curso.
- La velocidad y las señales de falta de alimentación o bloqueo son complementos útiles, no imprescindibles.
- Escriba la lista de etiquetas una vez y haga que su ingeniero de control la firme.
- Sólo lectura. OEE nunca necesita escribir un valor de vuelta en el PLC.
- Compruebe cada etiqueta frente a la realidad antes de que alguien confíe en los números.
Leer una máquina para OEE no significa leer cientos de tags PLC. Un puñado por máquina es suficiente para calcular Disponibilidad, Rendimiento y Calidad. El trabajo consiste en encontrar los correctos, comprobarlos y anotar lo que significa cada uno.
Fabrico, software de OEE y MES ligero con cámaras IA, conecta una máquina a través de su PLC, un dispositivo IoT de Fabrico o una cámara IA. Donde se lea un PLC, la lista de tags abajo es el punto de partida en el que su equipo de control y el equipo técnico de Fabrico están de acuerdo.
¿Qué tags PLC necesita el OEE?
| Etiqueta | Qué le indica al OEE | Tipo típico |
|---|---|---|
| Run state | En funcionamiento o parada: la base de la Disponibilidad | Booleano o número de estado |
| Fault or alarm code | Qué fallo estaba activo cuando la máquina se detuvo | Entero |
| Total count | Ciclos o unidades hechas: la base del Rendimiento | Contador |
| Reject count | Unidades rechazadas en la máquina: la base de la Calidad | Contador |
| Recipe or SKU number | Qué se está ejecutando, para usar la velocidad ideal correcta | Entero |
| Extras | Velocidad real, entrada vacía, salida llena, modo automático o manual | Real o booleano |
Las señales de entrada y salida valen el esfuerzo en líneas enlazadas. Distinguen entre falta de alimentación y bloqueo, además de las propias fallas de la máquina.
Mantenga la lista corta a propósito. Cada etiqueta extra es una cosa más que mapear, probar y mantener actualizada cuando cambia el programa. Empiece con las cinco, compruébelas en una máquina y añada extras solo cuando haya una necesidad real.
¿Cómo se crea una lista de tags?
- Liste las máquinas y la marca, modelo y protocolo PLC de cada una.
- Encuentre las etiquetas con su ingeniero de control. Las etiquetas difieren según la marca, el modelo y la persona que escribió el programa.
- Registre cada etiqueta: su dirección, tipo, significado, unidad y cualquier escalado.
- Pruébelo frente a la línea, como se describe a continuación.
- Firme la lista y guárdela con los documentos de la máquina.
En algunos controladores antiguos o no estándar, las señales no están expuestas en absoluto. Entonces puede ser necesario un trabajo breve por un ingeniero de control cualificado, a menudo de 1 a 4 horas, para exponerlas. Eso es un cambio de programa, así que planeelo como tal. Nuestra guía sobre métodos de extracción de datos de PLC cubre las opciones.
¿Cómo comprobar cada etiqueta frente a la realidad?
- Cuente a mano. Haga funcionar la máquina durante unos minutos, cuente las unidades usted mismo y compárelas con el contador.
- Forzar una parada. Detenga la máquina y compruebe que el estado de funcionamiento cambia de inmediato.
- Compruebe la trayectoria de rechazados. Asegúrese de que un rechazo se cuente una sola vez, en un solo lugar.
- Cambie el SKU. Compruebe que el número de receta realmente cambia cuando cambia el producto.
- Observe el desbordamiento del contador. Averigüe cuándo el contador da la vuelta o se restablece.
Ejemplo práctico: una lista de tags para un llenador
Línea de ejemplo (números ilustrativos, no un cliente). Un llenador llena 400 botellas por minuto, 4 a la vez. Su lista de tags tiene seis entradas.
| Etiqueta | Tipo | Significado y nota |
|---|---|---|
| Filler.Running | Booleano | True mientras llena |
| Filler.FaultCode | Entero | Fallo activo, 0 cuando no hay |
| Filler.CycleCount | Contador de 16 bits | Ciclos, 4 botellas por ciclo |
| Filler.RejectCount | Contador de 16 bits | Botellas rechazadas en el llenador |
| Filler.RecipeNo | Entero | SKU en curso, establecido en el cambio de producto |
| Filler.Speed | Real | Botellas por minuto |
Dos trampas se esconden en esta lista. Primero, el contador cuenta ciclos, no botellas. Recuento total = ciclos x 4, o el Rendimiento saldrá cuatro veces demasiado bajo.
En segundo lugar, un contador de 16 bits se desborda después de 65.535. A 100 ciclos por minuto, se desborda cada 65.535 / 100 = 655 minutos, unas 11 horas. La pasarela debe manejar el desbordamiento, o un turno al día mostrará un enorme recuento negativo.
El esfuerzo de mapeo crece con las máquinas. Una línea de 12 máquinas con 1 a 4 horas de trabajo de controles cada una necesita 12 a 48 horas, antes del trabajo de red y la revisión.
¿Qué errores rompen el mapeo de tags?
- Contadores que se reinician al cambio de turno sin que nadie lo note.
- Ciclos leídos como unidades en máquinas multi-cabezal o multi-carril.
- Rechazos contados dos veces, en la máquina y de nuevo aguas abajo.
- Un número de receta que el equipo olvida cambiar, por lo que se usa la velocidad ideal equivocada.
- Una cuenta de pasarela con derechos de escritura. Solo lectura, siempre.
Los códigos de fallo necesitan su propio cuidado cuando los convierte en razones de tiempo de inactividad. Nuestra guía sobre diseño de códigos de fallo PLC explica cómo se construyen buenos códigos de fallo.
¿Dónde encaja Fabrico?
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. OEE y MES ligero vienen primero, leídos a partir de las señales que cada máquina ya tiene.
- Registro automático de tiempos de inactividad a partir de tags PLC, dispositivos IoT o cámaras.
- El operario confirma la razón con un toque, porque un código de fallo es una pista, no siempre la causa.
- OEE en vivo por línea y turno, con cada pérdida valorada en dinero.
- Un piloto en una línea, para que la lista de tags esté probada antes de que sigan más máquinas.
La lista de tags y la conexión para cada planta se acuerdan con el equipo técnico de Fabrico. No hay plan gratuito ni niveles: cada planta recibe un presupuesto. Vea el producto en la página de OEE con visión por ordenador, y el aspecto de red en nuestra guía de conectividad PLC.
Preguntas frecuentes
¿Qué es un tag PLC?
Un tag es un valor nombrado dentro de un PLC, como una bandera de funcionamiento, un contador o un número de fallo. Cada tag tiene una dirección, un tipo de datos y un significado establecido por quien escribió el programa. OEE lee algunos de ellos para saber cuándo funciona la máquina y qué fabrica.
¿Cuántos tags PLC se necesitan para OEE?
Normalmente cinco por máquina: estado de funcionamiento, código de fallo, recuento total, recuento de rechazados y el SKU o receta en curso. La velocidad y las señales de falta de alimentación o bloqueo ayudan en líneas enlazadas. Más etiquetas rara vez mejoran el OEE; comprobar las pocas que lee importa mucho más.
¿Necesita cambiar el programa PLC para leer los tags?
No cuando las etiquetas ya existen. Una pasarela las lee por OPC UA o el propio protocolo del PLC, con una cuenta de solo lectura. Un cambio solo es necesario cuando una señal no está expuesta en absoluto, y entonces es un trabajo breve para su ingeniero de control.
¿Cómo se maneja el desbordamiento del contador?
Averigüe el tamaño del contador y cuándo se desborda o restablece, luego asegúrese de que la pasarela lo gestione. Un contador de 16 bits se desborda después de 65.535. La pasarela debe sumar la diferencia a través del desbordamiento, no tomar la caída bruta como un recuento negativo.
¿Quién debe poseer la lista de tags PLC?
El ingeniero de control de la planta, porque conoce el programa y aprueba cualquier cambio. El proveedor de OEE propone la lista y la prueba. Mantenga la lista firmada con los documentos de la máquina y actualícela siempre que cambie el programa PLC.
Mapee su primera máquina con nosotros
Traiga la marca y el programa PLC de una máquina. Le mostraremos qué tags necesita el OEE y cuánto cuestan sus paradas.
Artículos relacionados
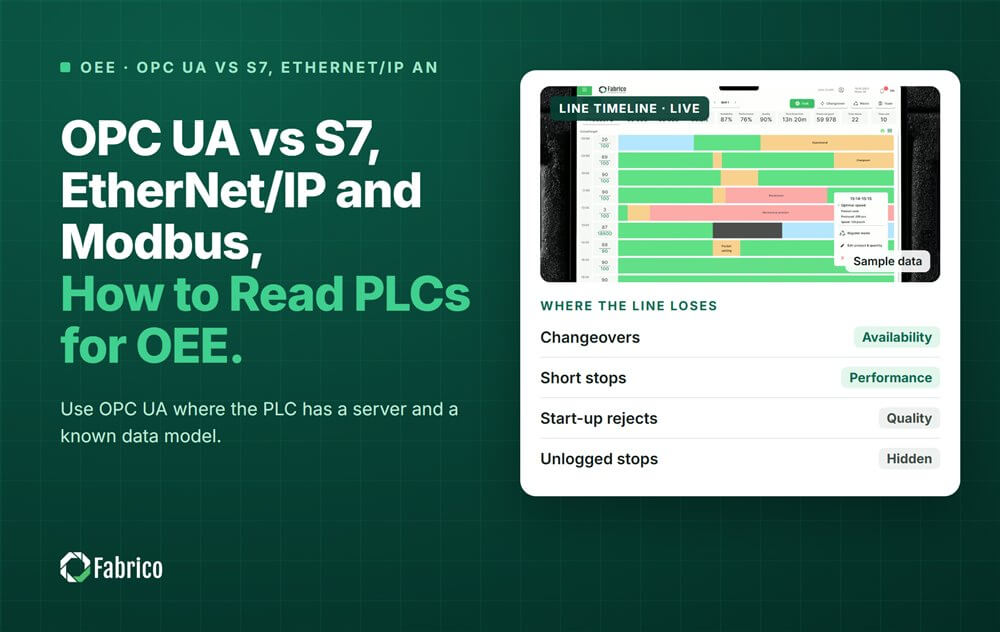









Tarjetas reales de Fabrico, datos de ejemplo.