


 Iniciar sesión
 Blog
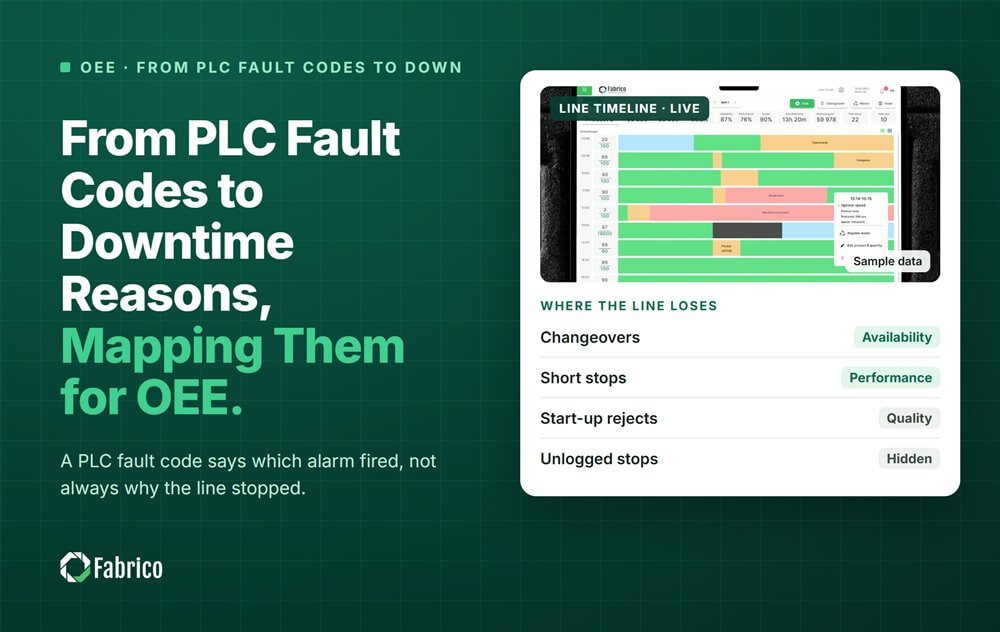
De códigos de fallos PLC a razones de parada - mapearlos para OEE

Puntos clave
- Un código de avería es una pista, no una razón. Indica qué alarma saltó, no siempre por qué la línea se detuvo.
- Asigna cada código a una razón sugerida de la lista corta de la línea.
- Usa la primera avería en una cascada, no la última en la pantalla.
- Permite que el operario la confirme o cambie con un solo toque.
- Vigila los códigos que ocultan causas, como el paro de emergencia.
Los PLC generan cientos de códigos de avería, y un informe de tiempos muertos necesita de 10 a 20 razones. El puente entre ellos es un mapa: cada código apunta a una razón sugerida. El operario entonces lo confirma o elige otra más adecuada, de modo que el registro de paradas sea rápido y veraz.
Fabrico, software de OEE y MES ligero con cámaras IA, registra cada parada automáticamente y pide al operario que confirme la razón con un solo toque. Un código de avería puede acelerar esa sugerencia. Nunca reemplaza la confirmación.
¿Por qué un código de avería no es la razón del tiempo de inactividad?
Un código de avería describe lo que la máquina detectó. Una razón de inactividad describe por qué la línea perdió tiempo. A menudo coinciden, pero no siempre.
- Una alarma de baja presión de aire puede venir de una fuga en esta máquina, o del compresor de la planta.
- Un paro de emergencia puede significar un suceso de seguridad, o un operario que despeja un atasco de forma rápida.
- Una alarma de entrada vacía no es culpa de esta máquina. Se quedó sin alimentación.
La investigación dice lo mismo. Un estudio de la Universidad de Stuttgart y el Fraunhofer IAO encontró que solo los datos de la máquina no pueden distinguir de forma fiable el tiempo de preparación del tiempo de producción. La máquina te dice que se paró. Una persona, o el MES, te dice por qué.
¿Cómo mapear códigos de avería a razones de tiempo de inactividad?
- Exporta la lista de fallos desde el PLC o HMI, con códigos y textos.
- Ordena por la frecuencia con que se dispara cada código. Una lista corta suele cubrir la mayoría de paradas.
- Asigna cada código frecuente a una razón de la lista de la línea.
- Marca los códigos que requieren a una persona, como el paro de emergencia, como "preguntar al operario".
- Fija la categoría OEE por razón, nunca por código de fallo, para que el operario nunca la elija.
Mantén la lista de razones corta: 10 a 20 códigos por línea, porque más de 30 hace que la elección del operario sea poco fiable. Nuestra guía sobre diseño de códigos de razones de inactividad muestra cómo construirla.
¿Qué fallo debe contar cuando varios se disparan a la vez?
Un problema a menudo desencadena una cadena. Un atasco para la cinta, que dispara una alarma de motor, que a su vez activa una alarma de protección cuando el operario abre la puerta. En la pantalla aparece la última alarma. La causa fue la primera.
Así que asigna la primera avería de la cadena, a menudo llamada "first-out fault". Si el PLC no registra cuál vino primero, toma la marca de tiempo más temprana dentro de una ventana corta. Nuestro artículo sobre diseño de códigos de fallo PLC explica cómo se construye la lógica first-out.
Ejemplo práctico: una semana de paradas en un llenador
Línea de ejemplo (números ilustrativos, no un cliente). Un llenador tuvo 180 paradas por encima del umbral de la planta en una semana. Sus códigos de fallo se mapearon a razones sugeridas como estas.
| Código de fallo | Texto | Razón sugerida | Efecto en el OEE |
|---|---|---|---|
| 214 | Capper torque fault | Atasco del tapador | Disponibilidad, fallo propio |
| 317 | Low air pressure | Servicios: aire comprimido | Disponibilidad |
| 450 | Infeed empty | Falta de suministro | Disponibilidad, causa corriente arriba |
| 102 | Emergency stop | Preguntar al operario | Depende de la razón |
Al final de la semana:
- 120 paradas mantuvieron la razón sugerida cuando el operario la confirmó.
- 35 paradas fueron cambiadas por el operario. La mayoría eran del código 317, que resultó ser una válvula que perdía en el llenador, no el compresor de la planta.
- 25 paradas no tenían ningún código de fallo y el operario eligió la razón.
El código 102, la parada de emergencia, se disparó 14 veces. En 9 de ellas, el operario eligió "atasco limpiado". Eso es un tema de formación y una cuestión de resguardos. Habría quedado invisible si el código 102 se hubiera mapeado por defecto como "paro de seguridad".
¿Cómo mantener el mapa honesto con el tiempo?
- Revise las sugerencias cambiadas cada mes. Un código que el operario cambia a menudo necesita un nuevo mapeo.
- Vigile "Otros". Si más de una parada de cada veinte cae allí, falta una razón. Los operarios no son perezosos.
- Actualice el mapa cuando cambie el programa del PLC, porque aparecen códigos nuevos y los antiguos se mueven.
- Ponga a prueba la lista de razones: tres operarios codifican las mismas cinco paradas, y usted reescribe cualquier par en el que discrepen.
Para mantener las razones cortas y claras, vea nuestra guía sobre diseño de códigos de razones OEE amigables para el operario que mantienen los datos limpios.
¿Qué errores hacen que los códigos de fallo sean engañosos?
- Usar los textos brutos de fallos como razones, de modo que el Pareto tenga 300 barras que nadie puede leer.
- Tomar la última alarma en pantalla en lugar de la primera.
- Mapear la parada de emergencia a una razón fija, lo que oculta lo que realmente pasó.
- Dejar que el fallo decida el compartimento OEE en lugar de la razón confirmada.
- No tener paso de confirmación, por lo que cada conjetura se convierte en un hecho en el informe.
¿Dónde encaja Fabrico?
Fabrico es una Plataforma de Rendimiento Manufacturero con visión por ordenador. OEE y MES ligero vienen primero, con la razón confirmada donde ocurrió la parada.
- Registro automático de tiempos muertos desde la señal de la máquina, con tiempos de inicio y fin.
- El operario confirma la razón con un solo toque, desde una lista corta por línea.
- Un clip de cámara como evidencia para una parada, donde una cámara vigila la estación.
- Pérdidas ordenadas por dinero, de modo que la razón más costosa suba a la cima.
Es la capa OEE de un MES ligero. Empiezas en una línea, con una línea base y una fecha de decisión acordada previamente. No hay plan gratuito y no hay niveles: cada planta obtiene una cotización. Para las paradas más cortas, lea nuestra guía sobre microparadas.
Preguntas frecuentes
¿Cuál es la diferencia entre un código de fallo y una razón de inactividad?
Un código de fallo es lo que el PLC notó, como una alarma de par o baja presión de aire. Una razón de inactividad es por qué la línea perdió tiempo, elegida de la lista corta de la línea. Un código puede señalar diferentes razones, por eso el operario confirma la razón.
¿Pueden los códigos de fallo rellenar automáticamente las razones de inactividad?
Pueden sugerirlas, y para muchos códigos la sugerencia es correcta. Pero algunos códigos, como la parada de emergencia, dicen poco sobre la causa. Permita que el operario confirme o cambie cada sugerencia con un solo toque, y revise los cambios cada mes.
¿Qué es una falla first-out?
Es la primera avería en una cadena de alarmas desencadenadas por un mismo problema. Un atasco puede provocar una alarma de motor y luego una alarma de guardia. La primera apunta a la causa; las posteriores son efectos secundarios. Mapea la primera avería, no la última en pantalla.
¿Cuántas razones de inactividad debería tener una línea?
Unas 10 a 20, agrupadas bajo los grandes tipos de pérdidas. Más de 30 hace que la elección del operario sea poco fiable. Muchos códigos de fallo pueden apuntar a la misma razón, por lo que una lista larga de códigos sigue encajando con una lista corta de razones.
¿Qué debe pasar cuando el programa del PLC cambie?
Actualice el mapa de códigos de fallo al mismo tiempo. Aparecen códigos nuevos y los antiguos pueden cambiar de significado. Pida a su ingeniero de control que comparta la nueva lista de fallos, y compruebe el mapa antes de que la máquina modificada funcione un turno completo.
Mapee sus códigos de fallo con nosotros
Traiga la lista de fallos de una máquina y una semana de paradas. Mostraremos qué códigos cuestan más y qué significan realmente.
Artículos relacionados
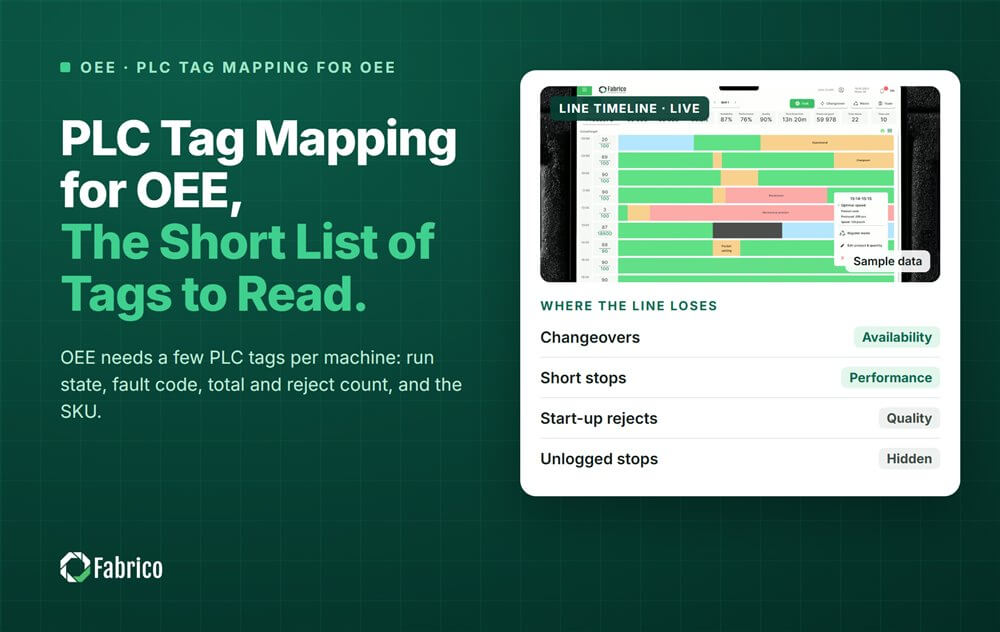








Tarjetas reales de Fabrico, datos de ejemplo.