


 Zaloguj
 Blog
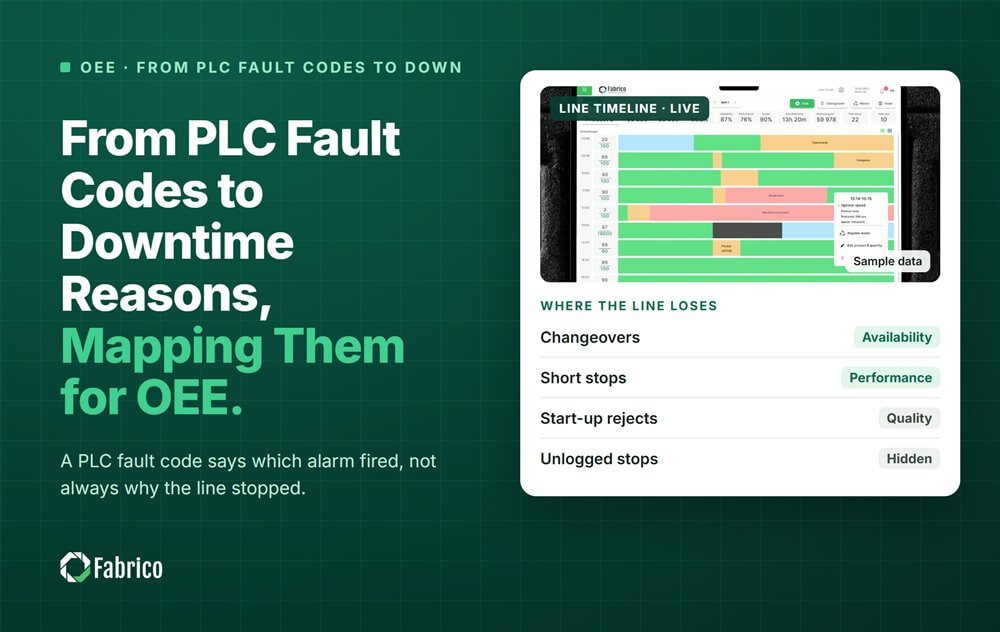
Od kodów błędów PLC do powodów przestojów - mapowanie ich dla OEE

Kluczowe wnioski
- Kod błędu to wskazówka, nie powód. Informuje, który alarm zadziałał, ale nie zawsze, dlaczego linia się zatrzymała.
- Mapuj każdy kod na proponowany powód z krótkiej listy powodów dla linii.
- Użyj pierwszego błędu w kaskadzie, nie ostatniego na ekranie.
- Pozwól operatorowi potwierdzić lub zmienić go jednym stuknięciem.
- Obserwuj kody, które ukrywają przyczyny, takie jak awaryjne zatrzymanie.
PLC generują setki kodów błędów, a raport przestojów potrzebuje 10 do 20 powodów. Mostem między nimi jest mapa: każdy kod wskazuje na jedną proponowaną przyczynę. Operator następnie ją potwierdza lub wybiera lepszą, dzięki czemu zapis zatrzymania pozostaje szybki i wiarygodny.
Fabrico, oprogramowanie OEE i lekki MES z kamerami AI, rejestruje każde zatrzymanie automatycznie i prosi operatora o potwierdzenie powodu jednym stuknięciem. Kod błędu może przyspieszyć tę sugestię. Nigdy nie zastępuje potwierdzenia.
Dlaczego kod błędu nie jest przyczyną przestoju?
Kod błędu opisuje, co zauważyła maszyna. Powód przestoju opisuje, dlaczego linia straciła czas. Często są takie same, ale nie zawsze.
- Alarm niskiego ciśnienia powietrza może pochodzić z nieszczelności przy tej maszynie, albo z kompresora w zakładzie.
- Awaryjne zatrzymanie może oznaczać zdarzenie związane z bezpieczeństwem, albo operatora usuwającego zator w szybki sposób.
- Alarm pustego podajnika wcale nie jest winą tej maszyny. Została pozbawiona materiału.
Badania to potwierdzają. Badanie Uniwersytetu w Stuttgarcie i Fraunhofer IAO wykazało, że same dane maszynowe nie mogą wiarygodnie odróżnić czasu przezbrojenia od czasu produkcji. Maszyna mówi, że się zatrzymała. Osoba lub MES mówi, dlaczego.
Jak mapować kody błędów do powodów przestoju?
- Eksportuj listę błędów z PLC lub HMI, z kodami i tekstami.
- Posortuj według częstotliwości występowania każdego kodu. Krótka lista zwykle obejmuje większość zatrzymań.
- Mapuj każdy częsty kod do jednego powodu z listy powodów dla linii.
- Oznacz kody, które wymagają osoby, takie jak awaryjne zatrzymanie, jako "zapytaj operatora".
- Ustal kubełek OEE według powodu, nigdy według kodu błędu, aby operator nigdy go nie wybierał.
Utrzymaj listę powodów krótko: 10 do 20 kodów na linię, bo więcej niż 30 sprawia, że wybór operatora jest niewiarygodny. Nasz przewodnik po projektowaniu kodów powodów przestojów pokazuje, jak ją zbudować.
Który błąd powinien być liczony, gdy kilka wystąpi naraz?
Jeden problem często uruchamia łańcuch. Zator zatrzymuje przenośnik, co wywołuje alarm silnika, co powoduje alarm osłony, gdy operator otwiera drzwi. Na ekranie widać ostatni alarm. Przyczyną był pierwszy.
Dlatego mapuj pierwszą usterkę w łańcuchu, często nazywaną first-out fault. Jeśli PLC nie rejestruje, który był pierwszy, weź najwcześniejszy znacznik czasu w krótkim oknie. Nasz artykuł o projektowaniu kodów błędów PLC wyjaśnia, jak budowana jest logika first-out.
Przykład: tydzień zatrzymań napełniacza
Przykładowa linia (liczby poglądowe, nie klient). Napełniacz miał 180 zatrzymań powyżej progu zakładu w ciągu tygodnia. Jego kody błędów zostały zmapowane do sugerowanych powodów w następujący sposób.
| Kod błędu | Tekst | Sugerowany powód | Wpływ na OEE |
|---|---|---|---|
| 214 | Capper torque fault | Zator zakręcarki | Dostępność, własna awaria |
| 317 | Low air pressure | Media: powietrze sprężone | Dostępność |
| 450 | Infeed empty | Brak materiału | Dostępność, przyczyna powyżej w łańcuchu |
| 102 | Emergency stop | Zapytaj operatora | Zależy od przyczyny |
Na koniec tygodnia:
- 120 zatrzymań zachowało sugerowany powód, gdy operator go potwierdził.
- 35 zatrzymań zostało zmienionych przez operatora. Większość z nich to kod 317, który okazał się być cieknącym zaworem przy napełniaczu, a nie sprężarką zakładu.
- 25 zatrzymań nie miało w ogóle kodu błędu i operator wybrał powód.
Kod 102, awaryjne zatrzymanie, zadziałał 14 razy. W 9 z nich operator wybrał "usunięcie zatoru". To kwestia szkolenia i zabezpieczeń. Pozostałoby niewidoczne, gdyby kod 102 był domyślnie zmapowany na "zatrzymanie bezpieczeństwa".
Jak utrzymać mapę w uczciwości w czasie?
- Przeglądaj zmienione sugestie co miesiąc. Kod, który operator często zmienia, potrzebuje nowej mapy.
- Obserwuj "Inne". Jeśli więcej niż jedno na dwadzieścia zatrzymań trafia tam, brakuje przyczyny. Operatorzy nie są leniwi.
- Aktualizuj mapę, gdy zmienia się program PLC, ponieważ pojawiają się nowe kody, a stare mogą się przemieścić.
- Przetestuj listę powodów: trzech operatorów koduje te same pięć zatrzymań i przepisujesz każdą parę, co do której się nie zgadzają.
Aby utrzymać powody krótkie i jasne, zobacz nasz przewodnik po projektowaniu przyjaznych operatorowi kodów powodów OEE, które utrzymują czystość danych.
Jakie błędy sprawiają, że kody błędów są mylące?
- Używanie surowych tekstów błędów jako powodów, więc wykres Pareto ma 300 słupków, których nikt nie potrafi przeczytać.
- Bierzesz ostatni alarm na ekranie zamiast pierwszego.
- Mapowanie awaryjnego zatrzymania na jedną stałą przyczynę, co ukrywa, co naprawdę się stało.
- Pozwolenie, by błąd decydował o kubełku OEE zamiast potwierdzonej przyczyny.
- Brak kroku potwierdzenia, więc każde przypuszczenie staje się faktem w raporcie.
Gdzie pasuje Fabrico?
Fabrico to platforma wydajności produkcji z komputerowym widzeniem. OEE i lekki MES są najważniejsze, z powodem potwierdzonym tam, gdzie wystąpiło zatrzymanie.
- Automatyczne rejestrowanie przestojów z sygnału maszyny, z czasami rozpoczęcia i zakończenia.
- Operator potwierdza powód jednym stuknięciem, z krótkiej listy dla każdej linii.
- Fragment wideo z kamery jako dowód dla zatrzymania, gdy kamera obserwuje stanowisko.
- Straty uszeregowane według kosztu, więc najkosztowniejszy powód trafia na górę.
To warstwa OEE lekkiego MES. Zaczynasz na jednej linii, z linią bazową i datą decyzji uzgodnioną z wyprzedzeniem. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje wycenę. Dla najkrótszych zatrzymań przeczytaj nasz przewodnik o mikroprzestojach.
Najczęściej zadawane pytania
Jaka jest różnica między kodem błędu a powodem przestoju?
Kod błędu to to, co zauważył PLC, na przykład alarm momentu lub niskie ciśnienie powietrza. Powód przestoju to dlaczego linia straciła czas, wybrany z krótkiej listy powodów dla linii. Jeden kod może wskazywać na różne przyczyny, więc operator potwierdza powód.
Czy kody błędów mogą automatycznie wypełniać powody przestoju?
Mogą je sugerować, i dla wielu kodów sugestia jest prawidłowa. Ale niektóre kody, takie jak awaryjne zatrzymanie, niewiele mówią o przyczynie. Pozwól operatorowi potwierdzić lub zmienić każdą sugestię jednym stuknięciem i przeglądaj zmiany co miesiąc.
Co to jest first-out fault?
To pierwszy błąd w łańcuchu alarmów wywołanych przez jeden problem. Zator może uruchomić alarm silnika, a potem alarm osłony. Pierwszy wskazuje przyczynę; późniejsze są efektami ubocznymi. Mapuj pierwszą usterkę, nie ostatnią na ekranie.
Ile powodów przestoju powinna mieć linia?
Około 10 do 20, pogrupowanych pod głównymi typami strat. Ponad 30 sprawia, że wybór operatora jest niewiarygodny. Wiele kodów błędów może wskazywać na ten sam powód, więc długa lista kodów nadal pasuje do krótkiej listy powodów.
Co powinno się stać, gdy program PLC się zmieni?
Zaktualizuj mapę kodów błędów w tym samym czasie. Pojawiają się nowe kody, a stare mogą zmienić znaczenie. Poproś inżyniera sterowania o udostępnienie nowej listy błędów i sprawdź mapę zanim zmodyfikowana maszyna przepracuje pełną zmianę.
Zmapuj swoje kody błędów z nami
Przynieś listę błędów jednej maszyny i tydzień zatrzymań. Pokażemy, które kody kosztują najwięcej i co one naprawdę znaczą.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.