


 Zaloguj
 Blog
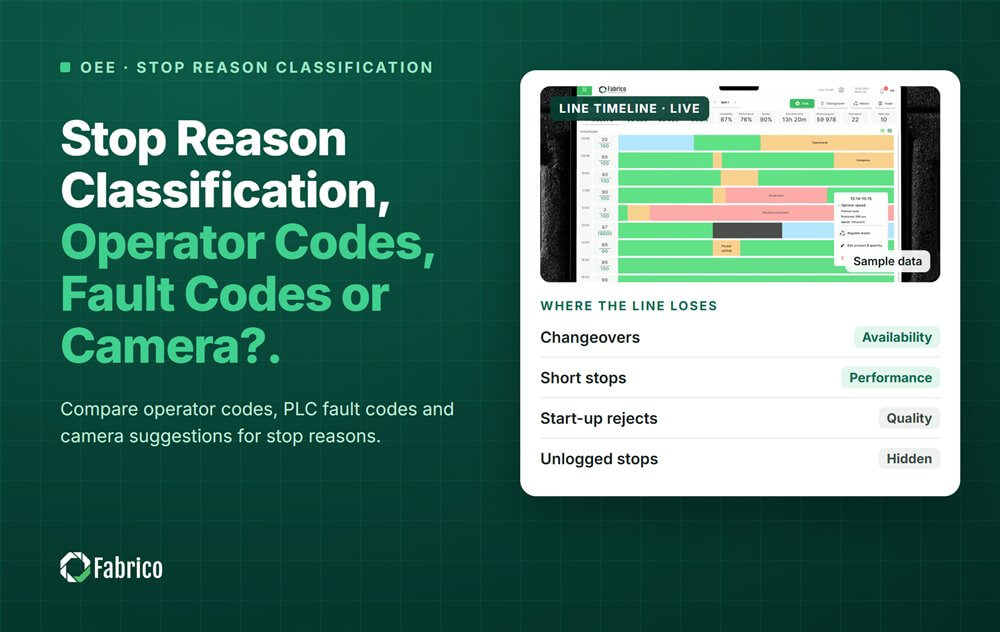
Klasyfikacja przyczyn zatrzymania: kody operatora, kody błędów czy kamera?

Kluczowe wnioski
- Używaj wszystkich trzech, każdy tam, gdzie jest silny: kody błędów do oczywistych awarii, operator do wyjaśnienia dlaczego, kamera tam, gdzie sygnał jest niewidoczny.
- Kod błędu mówi, co maszyna zobaczyła, a nie dlaczego. Mapuj jasne kody i resztę pozostaw ludziom.
- Utrzymuj 10 do 20 kodów na linię. Powyżej 30 wybór staje się zawodny.
- Ustaw dwie liczby: minimalny czas zatrzymania i próg krótkich zatrzymań.
- Kamera sugeruje, operator potwierdza jednym stuknięciem, a klip zostaje jako dowód.
W liczbach
- Duże zakłady doświadczają średnio 25 nieplanowanych incydentów przestojów miesięcznie, wobec 42 w 2019 r. (Siemens, 2024)
- 79% respondentów z sektora CPG i pakowaczy kontraktowych wymienia problemy procesowe wśród trzech głównych przyczyn przestojów. (PMMI, 2026)
- Przywrócenie produkcji po nieplanowanym zatrzymaniu zajmuje średnio 81 minut, wobec 49 minut pięć lat wcześniej. (Siemens, 2024)
W większości linii potrzebne są wszystkie trzy metody, każda do zatrzymań, które dobrze obsługuje. Mapuj jasne kody błędów maszyn do przyczyn. Pozwól operatorowi podać dlaczego z krótkiej listy. Dodaj sugestie z kamery tam, gdzie nie ma sygnału lub nikt nie widział zatrzymania.
Fabrico to platforma do zarządzania wydajnością produkcji z wbudowanym widzeniem komputerowym. Jej OEE (overall equipment effectiveness) i lekki MES (manufacturing execution system) rejestrują zatrzymania automatycznie. Przelicza każdą stratę na pieniądze i pokazuje OEE na żywo według linii i zmiany.
Jakie są trzy sposoby klasyfikowania przyczyny zatrzymania?
Czas zatrzymania to prosta część. Przyczyna pochodzi z jednego z trzech miejsc:
- Kody operatora: operator wybiera przyczynę z listy na ekranie linii.
- Kody błędów maszyny: PLC (programmable logic controller) raportuje numer błędu, zmapowany raz do przyczyny.
- Sugestie kamery: kamera sugeruje prawdopodobną przyczynę na podstawie sceny; operator potwierdza ją jednym stuknięciem.
| Kody operatora | Kody błędów | Sugestia kamery | |
|---|---|---|---|
| Dobre w | Dlaczego: materiał, ludzie, kontrola jakości | Dokładne określenie czasu, brak pisania, wyraźne awarie | Stanowiska bez sygnału, zasilane lub zablokowane maszyny, klip jako dowód |
| Słabe w | Długie listy, późne zgłoszenie, krótkie zatrzymania | Mówi, co maszyna zobaczyła, nie dlaczego; nic z maszyny bez PLC | Wymaga jasnego widoku i stabilnego oświetlenia; nie widzi wnętrza maszyny |
Kod taki jak "label sensor fault" to fakt o maszynie. Nie mówi, czy czujnik się zepsuł, zabrudził czy zobaczył krzywo ustawioną butelkę.
Standard OPC UA for Machinery pomaga trochę. OutOfService oznacza, że maszyna nie może pracować, na przykład z powodu błędu. NotExecuting oznacza, że jest w porządku, ale czeka, np. na materiał, przezbrojenie lub zlecenie. To mówi, kto jest właścicielem zatrzymania, nie co naprawić. Nowy w sterownikach? Przeczytaj co robi PLC w produkcji.
Ile kodów przyczyny zatrzymania powinna mieć linia?
Celej w 10 do 20 kodów na linię. Powyżej 30 wybór operatora staje się zawodny, a kategoria "Other" rośnie.
- Zacznij od sześciu dużych strat: awarie i przezbrojenie uderzają w dostępność, drobne zatrzymania i wolna praca uderzają w wydajność, wady i zmniejszona wydajność uderzają w jakość. Podziel każdą na 2 do 5 kodów.
- Nazwij to, co operator widzi, np. "film break" lub "no cases", a nie przyczynę źródłową.
- Ustaw kubełek OEE dla każdego kodu w konfiguracji, nie w głowie operatora.
- Przetestuj listę: daj trzem operatorom te same pięć zatrzymań i przepisz pary kodów, które mylą.
Nasz przewodnik po niezaklasyfikowanych przestojach pokazuje codzienny przegląd, który utrzymuje "Other" małym.
Jaką minimalną długość zatrzymania i próg krótkiego zatrzymania ustawić?
Nie ma standardu dla żadnej z liczb, więc twoja fabryka decyduje razem z ludźmi, którzy obsługują linię.
- Minimalna długość zatrzymania: najkrótsza pauza, która liczy się jako zatrzymanie. Powszechna zasada flaguje cykl 1.5 do 2 razy dłuższy niż idealny cykl. Krótsze pauzy to wolna praca.
- Próg krótkiego zatrzymania: zatrzymania poniżej są liczone jako krótkie zatrzymania, bez pytania. Zatrzymania powyżej otrzymują przyczynę. Dwie minuty to powszechny przykład.
Drobne zatrzymanie to zwykle minuta lub dwie. Próg decyduje, gdzie te minuty lądują: poniżej w wydajności, powyżej w dostępności. OEE pozostaje takie samo; diagnoza się zmienia.
Nie usuwaj krótkich zatrzymań. Nasz przewodnik po mikro zatrzymaniach pokazuje, jak znaleźć stację stojącą za nimi.
Jak łączyć kody operatora, kody błędów i sugestie kamery na jednej linii?
Nadaj każdemu zatrzymaniu jedno źródło przyczyny, w stałej kolejności:
- Najpierw jasny kod błędu. Jeśli mapuje się do jednej przyczyny, takiej jak "glue temperature low", nikt nie jest pytany.
- Następnie sugestia kamery, na stanowiskach objętych kamerą. Operator potwierdza lub zmienia ją jednym stuknięciem.
- Kod operatora dla reszty, wybrany z krótkiej listy zaraz po wznowieniu.
- Krótkie zatrzymania według reguły: liczone poniżej progu, bez pytania.
- Dzienny przegląd tego, co nadal jest "Other" lub niepotwierdzone.
Umieść kamery tam, gdzie sygnał jest ślepy: stanowiska ręczne, przenośniki, które mogą pracować puste, i maszyny bez PLC. W kwestii konfiguracji kamery zobacz, jak podłączyć kamery linii do kodów przestojów MES.
Ile "Other" usuwa każda metoda? Przykład obliczeniowy
Przykładowa linia (liczby poglądowe, nie klient). Linia pakowania przekąsek pracuje 10 zmian w tygodniu przy 120 saszetek na minutę. Próg krótkich zatrzymań to 2 minuty, a lista ma 16 kodów.
W tygodniu 90 zatrzymań trwa 2 minuty lub dłużej: 540 minut. Kolejne 210 krótkich zatrzymań, 170 minut, są liczone według reguły i pominięte w tabeli. Oto ten sam tydzień obsłużony trzema sposobami:
| Ustawienie | Kod operatora (min) | Kod błędu (min) | Kamera zasugerowała, operator potwierdził (min) | "Other" lub puste (min) | Udział "Other" |
|---|---|---|---|---|---|
| 1. Tylko kody operatora | 378 | 0 | 0 | 162 | 30.0% |
| 2. Dodanie mapowania kodów błędów | 252 | 180 | 0 | 108 | 20.0% |
| 3. Dodanie kamer na 2 ślepych stanowiskach | 252 | 180 | 81 | 27 | 5.0% |
Uwaga do metody: Przykładowa linia, liczby poglądowe, nie klient. Każdy powyższy wynik pochodzi z podanych danych wejściowych i pokazanej przy nich formuły, więc możesz powtórzyć obliczenie używając liczb z własnej linii.
- Ustawienie 1: 162 / 540 = 30.0% minut zatrzymania nie ma użytecznej przyczyny.
- Ustawienie 2: 180 minut teraz mają swoją przyczynę z kodu błędu: 126 minut wcześniej kodowanych przez operatorów i 54, które były "Other". "Other" spada do 108 minut, czyli 20.0%.
- Ustawienie 3: kamery nad podajnikiem i ręcznym stanowiskiem pakowania obejmują zatrzymania, których nie widział ani sygnał, ani osoba. Potwierdzone sugestie wyciągają 81 minut z "Other", pozostawiając 27, czyli 5.0%.
Największą nową przyczyną jest pusty podajnik: 48 z 81 minut. Przy przykładowej marży $0.15 za saszetkę (€0.15 w zakładzie w euro), to 48 x 120 x $0.15 = $864 tygodniowo.
Ta strata wcześniej ukrywała się w "Other". Ostatnie 27 minut trafia do przeglądu dziennego; przyczyna, która się powtarza, staje się nowym kodem.
Z którą metodą przyczyn zatrzymania powinieneś zacząć?
Zacznij od tego, co masz. Jeśli maszyny mają PLC, najpierw mapuj jasne kody błędów: nie kosztuje to czasu operatora. Potem skróć listę operatora do 10-20 kodów. Dodaj kamerę na końcu, tam gdzie "Other" pozostaje wysoki.
W Fabrico maszyna łączy się przez PLC, urządzenie Fabrico IoT lub kamerę AI, i sama maszyna nie potrzebuje PLC. Operator potwierdza przyczynę jednym stuknięciem, a klip z kamery może służyć jako dowód. Fabrico zaczyna od pilotażu na jednej linii.
Zobacz trzy źródła na jednej osi czasu na stronie funkcji OEE z widzeniem komputerowym. Przeczytaj, jak kamera zasila każdą stratę w OEE Computer Vision. Nie ma darmowego planu ani poziomów: każda fabryka otrzymuje wycenę.
Dowód od nazwanego zakładu: ABB raportuje 20% mniej przestojów z Fabrico. Przeczytaj studium ABB.
Toyota opisuje andon prostymi słowami: gdy urządzenie zatrzymuje się, "zapala się, aby powiadomić pracowników o nieprawidłowości." (Toyota, Toyota Production System)
Najczęściej zadawane pytania
Co to jest kod przyczyny zatrzymania?
Kod przyczyny zatrzymania to krótka etykieta mówiąca, dlaczego linia się zatrzymała, na przykład "film break" lub "no cases". Każdy kod należy do jednej kategorii strat OEE, więc jego minuty trafiają zawsze do dostępności, wydajności lub jakości w ten sam sposób.
Czy kody błędów PLC mogą zastąpić wpisy operatora?
Dla jasnych awarii: tak. Kod zmapowany na jedną przyczynę nie wymaga pytania. Dla reszty: nie. Kod błędu mówi, co maszyna zobaczyła, nie dlaczego. Wiele zatrzymań, jak oczekiwanie na materiał, nie ma w ogóle kodu błędu. Zachowaj operatora dla takich przypadków.
Dlaczego operatorzy tak często wybierają "Other"?
Zwykle dlatego, że lista jest za długa, pytanie pojawia się za późno lub brak jest właściwego kodu. To rzadko lenistwo. Skróć listę, pytaj tuż po wznowieniu, czytaj pole tekstowe "Other" co miesiąc i zamieniaj częste odpowiedzi na nowe kody.
Czy kamera potrzebuje własnej listy przyczyn?
Nie. Powinna sugerować przyczyny z tej samej listy, której używają operatorzy. Wtedy potwierdzona przyczyna z kamery i wpisana ręcznie trafiają do tej samej kolumny Pareto. Daj stanowiskom obsługiwanym przez kamery kilka kodów, które klip może pokazać, jak zablokowanie przy wlocie czy pusty przenośnik.
Powiązane artykuły
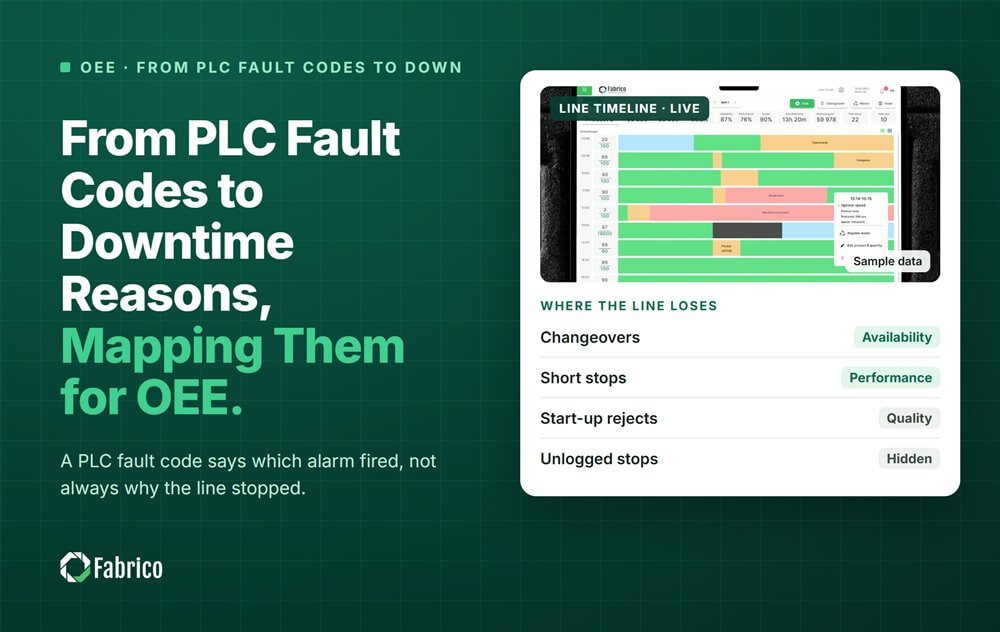
Najnowsze wiadomości z naszego bloga



Prawdziwe kafelki Fabrico, dane przykładowe.