


 Anmeldung
 Blog
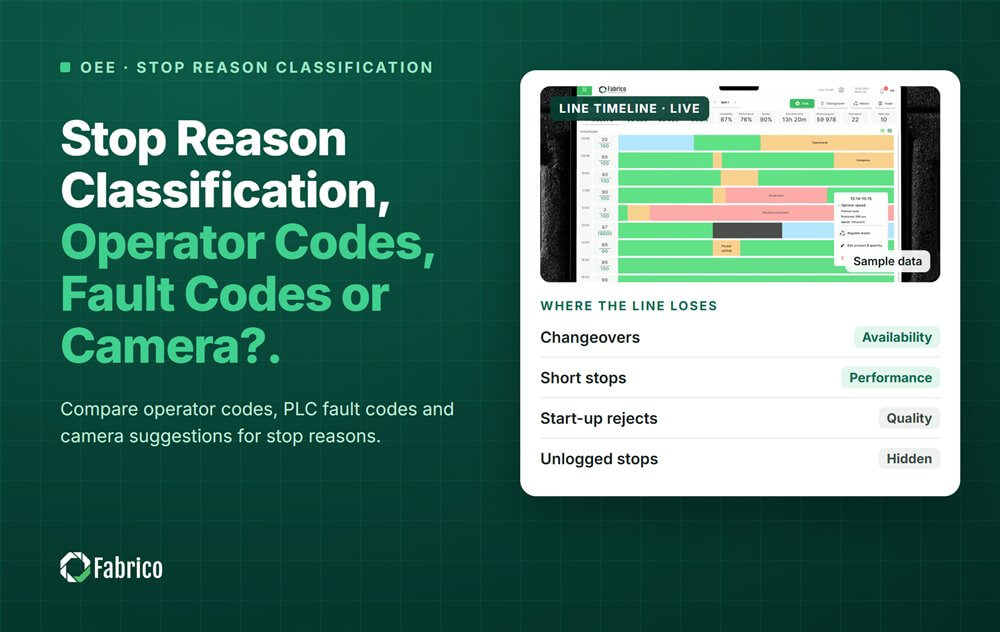
Klassifikation von Stillstandsursachen: Bedienercodes, Fehlercodes oder Kamera?

Wichtige Erkenntnisse
- Verwenden Sie alle drei, jeweils dort, wo sie stark sind: Fehlercodes für klare Fehler, der Bediener für das Warum, die Kamera dort, wo kein Signal vorhanden ist.
- Ein Fehlercode sagt, was die Maschine gesehen hat, nicht warum. Kartieren Sie die klaren Codes und überlassen Sie den Rest den Menschen.
- Behalten Sie 10 bis 20 Codes pro Linie bei. Mehr als 30 macht die Auswahl unzuverlässig.
- Setzen Sie zwei Zahlen: eine minimale Stillstandszeit und eine Schwelle für Kurzstillstände.
- Eine Kamera schlägt vor, der Bediener bestätigt mit einem Tap, und der Clip bleibt als Beweis erhalten.
Nach Zahlen
- Große Werke erleiden im Schnitt 25 ungeplante Stillstandsereignisse pro Monat, gegenüber 42 im Jahr 2019. (Siemens, 2024)
- 79% der befragten CPG- und Lohnverpackungsunternehmen nennen prozessbezogene Probleme unter ihren drei Hauptursachen für Stillstand. (PMMI, 2026)
- Die Wiederinbetriebnahme der Produktion nach einem ungeplanten Stillstand dauert im Schnitt 81 Minuten, gegenüber 49 Minuten vor fünf Jahren. (Siemens, 2024)
Die meisten Linien benötigen alle drei Methoden, jeweils für die Stopps, die sie gut abdecken. Kartieren Sie klare Maschinenfehlercodes zu Gründen. Lassen Sie den Bediener das Warum aus einer kurzen Liste wählen. Fügen Sie Kameravorschläge dort hinzu, wo kein Signal oder keine Person den Stopp gesehen hat.
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. Ihr OEE (overall equipment effectiveness) und leichtes MES (manufacturing execution system) protokollieren Stillstände automatisch. Sie bewertet jeden Verlust in Geld und zeigt OEE live nach Linie und Schicht an.
Welche drei Wege gibt es, einen Stillstandsgrund zu klassifizieren?
Die Dauer eines Stillstands ist der einfache Teil. Der Grund kommt von einem der drei Orte:
- Bedienercodes: der Bediener wählt einen Grund aus einer Liste auf dem Linienstreens.
- Maschinenfehlercodes: die SPS (programmable logic controller) meldet eine Fehlernummer, die einmal auf einen Grund abgebildet wird.
- Kameravorschläge: eine Kamera schlägt eine wahrscheinliche Ursache aus der Szene vor; der Bediener bestätigt sie mit einem Tap.
| Bedienercodes | Fehlercodes | Kameravorschlag | |
|---|---|---|---|
| Stark bei | Das Warum: Material, Personal, eine Qualitätsprüfung | Exakte Zeit, kein Tippen, klare Ausfälle | Stationen ohne Signal, leer gelaufene oder blockierte Maschinen, ein Clip als Beleg |
| Schwach bei | lange Listen, späte Eingabe, Kurzstillstände | Sagt, was die Maschine gesehen hat, nicht warum; nichts von einer Maschine ohne SPS | Benötigt klare Sicht und gleichmäßiges Licht; kann nicht ins Innere der Maschine sehen |
Ein Code wie "label sensor fault" ist eine Tatsache über die Maschine. Er sagt nicht, ob der Sensor ausgefallen ist, verschmutzt wurde oder eine schiefe Flasche erkannt hat.
Der OPC UA for Machinery Standard hilft etwas. OutOfService bedeutet, dass die Maschine nicht arbeiten kann, zum Beispiel wegen eines Fehlers. NotExecuting bedeutet, dass sie in Ordnung ist, aber wartet, etwa auf Material, einen Rüsten oder einen Auftrag. Das sagt, wer den Stopp verantwortet, nicht was zu reparieren ist. Neu bei Controllern? Lesen Sie was eine SPS in der Fertigung macht.
Wie viele Stillstandsgründe sollte eine Linie haben?
Zielen Sie auf 10 bis 20 Codes pro Linie. Mehr als 30 macht die Bedienerauswahl unzuverlässig, und "Other" wächst.
- Beginnen Sie bei den sechs großen Verlusten: Ausfälle und Rüsten treffen die Verfügbarkeit, Kleinstillstände und langsames Laufen treffen die Leistung, Fehler und reduzierte Ausbeute treffen die Qualität. Teilen Sie jedes in 2 bis 5 Codes.
- Nennen Sie, was der Bediener sehen kann, wie "film break" oder "no cases", nicht eine Root Cause.
- Fixieren Sie den OEE-Bucket jedes Codes in der Konfiguration, nicht im Kopf des Bedieners.
- Testen Sie die Liste: Geben Sie drei Bedienern dieselben fünf Stopps und schreiben Sie Codepaare um, die sie verwechseln.
Unser Leitfaden zu unklassifizierten Stillständen zeigt die tägliche Überprüfung, die "Other" klein hält.
Welche minimale Stillstandszeit und welcher Kurzstillstands-Schwellenwert sollten gesetzt werden?
Es gibt keinen Standard für eine der beiden Zahlen, also entscheidet Ihr Werk zusammen mit den Leuten, die die Linie betreiben.
- Minimale Stillstandszeit: die kürzeste Pause, die als Stillstand zählt. Eine verbreitete Regel markiert einen Zyklus 1.5 bis 2 Mal länger als der ideale Zyklus. Kürzere Pausen sind langsames Laufen.
- Kurzstillstands-Schwelle: Stopps unterhalb davon werden als Kurzstopps gezählt, ohne Frage. Stopps darüber erhalten einen Grund. Zwei Minuten sind ein gängiges Beispiel.
Ein kleiner Stillstand ist typischerweise eine oder zwei Minuten. Die Schwelle entscheidet, wo diese Minuten landen: darunter in Performance, darüber in Availability. OEE bleibt gleich; die Diagnose ändert sich.
Verwerfen Sie Kurzstopps nicht. Unser Leitfaden zu Mikrostopps zeigt, wie man die Station dahinter findet.
Wie kombiniert man Bedienercodes, Fehlercodes und Kameravorschläge auf einer Linie?
Geben Sie jedem Stopp eine Quelle für seinen Grund, in einer festen Reihenfolge:
- Zuerst ein klarer Fehlercode. Wenn er auf einen Grund wie "glue temperature low" abgebildet ist, wird niemand gefragt.
- Als Nächstes ein Kameravorschlag, an den Stationen, die die Kamera abdeckt. Der Bediener bestätigt oder ändert ihn mit einem Tap.
- Ein Bedienercode für den Rest, ausgewählt aus der kurzen Liste direkt nach dem Restart.
- Kurzstopps nach Regel: unterhalb der Schwelle gezählt, ohne Frage.
- Eine tägliche Überprüfung dessen, was noch "Other" oder unbestätigt ist.
Platzieren Sie Kameras dort, wo das Signal blind ist: manuelle Stationen, Förderbänder, die leer laufen können, und Maschinen ohne SPS. Für die Kameraeinstellung sehen Sie, wie man Linienkameras mit MES-Ausfallcodes verbindet.
Wie viel "Other" entfernt jede Methode? Ein Rechenbeispiel
Beispiellinie (illustrierende Zahlen, kein Kunde). Eine Snack-Beutelverpackungslinie läuft 10 Schichten pro Woche mit 120 Beuteln pro Minute. Die Kurzstopp-Schwelle ist 2 Minuten, und die Liste hat 16 Codes.
In der Woche dauern 90 Stopps 2 Minuten oder länger: 540 Minuten. Weitere 210 Kurzstopps, 170 Minuten, werden nach Regel gezählt und aus der Tabelle ausgelassen. Hier ist dieselbe Woche, drei Wege:
| Setup | Bedienercode (min) | Fehlercode (min) | Kamera vorgeschlagen, Bediener bestätigt (min) | "Other" oder leer (min) | Anteil "Other" |
|---|---|---|---|---|---|
| 1. Nur Bedienercodes | 378 | 0 | 0 | 162 | 30.0% |
| 2. Fehlercode-Mapping hinzufügen | 252 | 180 | 0 | 108 | 20.0% |
| 3. Kameras an 2 blinden Stationen hinzufügen | 252 | 180 | 81 | 27 | 5.0% |
Hinweis zur Methode: Beispiellinie, illustrierende Zahlen, kein Kunde. Jedes oben genannte Ergebnis ergibt sich aus den angegebenen Eingabewerten und der damit gezeigten Formel, sodass Sie die Berechnung mit Ihren eigenen Linienwerten wiederholen können.
- Setup 1: 162 / 540 = 30.0% der Stillstandsminuten haben keinen nutzbaren Grund.
- Setup 2: 180 Minuten beziehen jetzt ihren Grund aus einem Fehlercode: 126 Minuten, die zuvor von Bedienern codiert wurden, und 54, die "Other" gewesen waren. "Other" fällt auf 108 Minuten, oder 20.0%.
- Setup 3: Kameras über dem Einlaufförderer und dem manuellen Kartonpackplatz decken Stopps ab, die weder das Signal noch eine Person gesehen hatten. Bestätigte Vorschläge nehmen 81 Minuten aus "Other" heraus, verbleiben 27, oder 5.0%.
Die größte neue Ursache ist der Einlaufförderer, der leer läuft: 48 von 81 Minuten. Bei einer Beispielmarge von $0.15 pro Beutel (€0.15 in einem Euro-Werk) sind das 48 x 120 x $0.15 = $864 pro Woche.
Verluste wie diese waren vorher in "Other" verborgen. Die letzten 27 Minuten gehen in die tägliche Überprüfung; eine Ursache, die wiederkehrt, wird zu einem neuen Code.
Mit welcher Methode für Stillstandsgründe sollten Sie beginnen?
Beginnen Sie mit dem, was Sie haben. Wenn die Maschinen SPSen haben, kartieren Sie zuerst die klaren Fehlercodes: das kostet keine Bedienerzeit. Kürzen Sie dann die Bedienerliste auf 10 bis 20 Codes. Fügen Sie zuletzt eine Kamera dort hinzu, wo "Other" hoch bleibt.
Bei Fabrico verbindet sich eine Maschine über eine SPS, ein Fabrico IoT-Gerät oder eine KI-Kamera, und die Maschine selbst benötigt keine SPS. Der Bediener bestätigt den Grund mit einem Tap, und ein Kameraclip kann als Beweis dienen. Fabrico startet mit einem Pilotprojekt an einer Linie.
Sehen Sie die drei Quellen auf einer Zeitachse auf der Seite zur Computer Vision OEE-Funktion. Lesen Sie, wie eine Kamera jeden Verlust in Computer Vision OEE einspeist. Es gibt keinen Gratisplan und keine Stufen: jedes Werk erhält ein Angebot.
Beleg von einem namentlichen Werk: ABB berichtet von 20% weniger Stillstand mit Fabrico. Lesen Sie die ABB-Case Study.
Toyota beschreibt das Andon einfach: wenn die Anlage stoppt, "leuchtet sie auf, um die Mitarbeiter über die Abnormalität zu informieren." (Toyota, Toyota Production System)
Häufig gestellte Fragen
Was ist ein Stillstandsgrundcode?
Ein Stillstandsgrundcode ist ein kurzes Label dafür, warum eine Linie gestoppt hat, wie "film break" oder "no cases". Jeder Code gehört zu einem OEE-Verlustbucket, sodass seine Minuten jedes Mal auf die gleiche Weise in Verfügbarkeit, Leistung oder Qualität landen.
Können SPS-Fehlercodes die Bedienereingabe ersetzen?
Für klare Fehler: ja. Ein Code, der auf einen Grund abgebildet ist, braucht keine Nachfrage. Für den Rest: nein. Ein Fehlercode sagt, was die Maschine gesehen hat, nicht warum. Viele Stopps, wie Warten auf Material, haben gar keinen Fehlercode. Behalten Sie den Bediener für diese.
Warum wählen Bediener so oft "Other"?
Meistens weil die Liste zu lang ist, die Frage zu spät kommt oder der richtige Code fehlt. Es ist selten Faulheit. Verkürzen Sie die Liste, fragen Sie direkt nach dem Restart, lesen Sie den "Other"-Freitext jeden Monat und machen Sie aus häufigen Antworten neue Codes.
Braucht eine Kamera eine eigene Ursachenliste?
Nein. Sie sollte Gründe aus derselben Liste vorschlagen, die die Bediener verwenden. Dann landen eine bestätigte Kameraund eine eingegebene Ursache in derselben Pareto-Spalte. Geben Sie den Kamerastationen ein paar Codes, die ein Clip zeigen kann, wie Einlauf-Stau oder leer gelaufener Förderer.
Verwandte Artikel



Echte Fabrico-Kacheln, Beispieldaten.