


 Anmeldung
 Blog
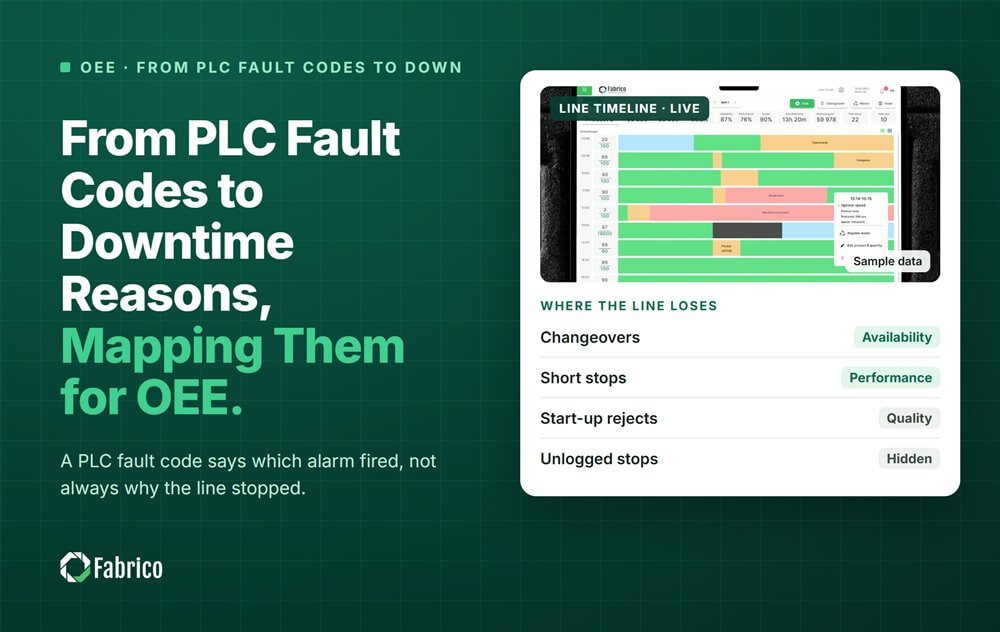
Von PLC-Fehlercodes zu Stillstandsgründen - Zuordnung für OEE

Wesentliche Erkenntnisse
- Ein Fehlercode ist ein Hinweis, keine Ursache. Er sagt, welcher Alarm ausgelöst wurde, aber nicht immer, warum die Maschine gestoppt hat.
- Ordnen Sie jeden Code einer vorgeschlagenen Ursache zu aus der kurzen Ursachenliste der Linie.
- Verwenden Sie den ersten Fehler in einer Kaskade, nicht den zuletzt angezeigten auf dem Bildschirm.
- Lassen Sie den Bediener ihn mit einem Tipp bestätigen oder ändern.
- Achten Sie auf Codes, die Ursachen verbergen, wie z. B. den Not-Halt.
PLCs erzeugen Hunderte von Fehlercodes, und ein Stillstandsbericht benötigt 10 bis 20 Gründe. Die Brücke zwischen ihnen ist eine Zuordnung: Jeder Fehlercode verweist auf einen vorgeschlagenen Grund. Der Bediener bestätigt diesen oder wählt einen besseren, sodass das Stoppprotokoll sowohl schnell als auch korrekt bleibt.
Fabrico, OEE- und leichtes MES-Software mit KI-Kameras, protokolliert jeden Stopp automatisch und fragt den Bediener, die Ursache mit einem Tipp zu bestätigen. Ein Fehlercode kann diesen Vorschlag beschleunigen. Er ersetzt niemals die Bestätigung.
Warum ist ein Fehlercode nicht die Stillstandsursache?
Ein Fehlercode beschreibt, was die Maschine bemerkt hat. Eine Stillstandsursache beschreibt, warum die Linie Zeit verloren hat. Oft sind sie gleich, aber nicht immer.
- Ein Alarm für zu niedrigen Luftdruck kann von einem Leck an dieser Maschine stammen oder vom Kompressor der Anlage.
- Ein Not-Halt kann ein Sicherheitsereignis bedeuten oder ein Bediener, der ein Stau schnell beseitigt.
- Ein Infeed-Leer-Alarm ist überhaupt nicht die Schuld dieser Maschine. Sie wurde unterversorgt.
Die Forschung bestätigt das. Eine Studie der Universität Stuttgart und des Fraunhofer IAO ergab, dass Maschinendaten allein nicht zuverlässig Rüstzeit von Produktionszeit unterscheiden können. Die Maschine sagt Ihnen, dass sie gestoppt hat. Eine Person oder das MES sagt Ihnen, warum.
Wie ordnet man Fehlercodes Stillstandsgründen zu?
- Exportieren Sie die Fehlerliste aus der PLC oder HMI, mit Codes und Texten.
- Sortieren Sie nach der Häufigkeit, mit der jeder Code auslöst. Eine kurze Liste deckt meist die meisten Stopps ab.
- Ordnen Sie jeden häufigen Code einem Grund aus der Ursachenliste der Linie zu.
- Markieren Sie Codes, die eine Person erfordern, wie den Not-Halt, als "Bediener fragen".
- Fixieren Sie das OEE-Bucket pro Grund, nie pro Fehlercode, sodass der Bediener es niemals auswählt.
Halten Sie die Ursachenliste kurz: 10 bis 20 Codes pro Linie, denn mehr als 30 macht die Auswahl des Bedieners unzuverlässig. Unser Leitfaden zum Design von Ursachen-Codes für Stillstände zeigt, wie man sie baut.
Welcher Fehler sollte zählen, wenn mehrere gleichzeitig ausgelöst werden?
Ein Problem löst oft eine Kette aus. Ein Stau stoppt das Förderband, das einen Motoralarm auslöst, der wieder einen Schutztüralarm erhöht, wenn der Bediener die Tür öffnet. Der Bildschirm zeigt den letzten Alarm. Die Ursache war der erste.
Also ordnen Sie den ersten Fehler in der Kette zu, oft "first-out fault" genannt. Wenn die PLC nicht aufzeichnet, welcher zuerst kam, nehmen Sie den frühesten Zeitstempel innerhalb eines kurzen Fensters. Unser Artikel zum Design von PLC-Fehlercodes erklärt, wie die First-Out-Logik aufgebaut wird.
Beispiel: eine Woche mit Stopps an einem Füller
Beispiel-Linie (illustrative Zahlen, kein Kunde). Ein Füller hatte in einer Woche 180 Stopps über dem Werkschwellenwert. Seine Fehlercodes wurden zu vorgeschlagenen Gründen wie folgt zugeordnet.
| Fehlercode | Text | Vorgeschlagener Grund | OEE-Auswirkung |
|---|---|---|---|
| 214 | Capper torque fault | Verschließer-Stau | Verfügbarkeit, eigener Fehler |
| 317 | Low air pressure | Versorgung: Druckluft | Verfügbarkeit |
| 450 | Infeed empty | Unterversorgung | Verfügbarkeit, Ursache stromaufwärts |
| 102 | Emergency stop | Bediener fragen | Je nach Grund |
Am Ende der Woche:
- 120 Stopps behielten den vorgeschlagenen Grund, als der Bediener ihn bestätigte.
- 35 Stopps wurden vom Bediener geändert. Die meisten davon waren Code 317, der sich als undichtes Ventil am Füller herausstellte, nicht der Werkskompressor.
- 25 Stopps hatten überhaupt keinen Fehlercode, und der Bediener wählte die Ursache.
Der Code 102, der Not-Halt, löste 14 Mal aus. In 9 Fällen wählte der Bediener "Stau beseitigt". Das ist ein Schulungsthema und eine Frage der Schutzeinrichtungen. Es wäre unsichtbar geblieben, wenn Code 102 standardmäßig als "Sicherheitsstopp" zugeordnet worden wäre.
Wie halten Sie die Zuordnung über die Zeit akkurat?
- Überprüfen Sie jeden Monat Vorschläge, die geändert wurden. Ein Code, den der Bediener oft ändert, braucht eine neue Zuordnung.
- Beobachten Sie "Sonstiges". Wenn mehr als einer von zwanzig Stopps dort landet, fehlt ein Grund. Die Bediener sind nicht faul.
- Aktualisieren Sie die Zuordnung, wenn das PLC-Programm sich ändert, denn neue Codes erscheinen und alte ändern ihre Position.
- Testen Sie die Ursachenliste: drei Bediener kodieren dieselben fünf Stopps und Sie überarbeiten jedes Paar, bei dem sie unterschiedlicher Meinung sind.
Um die Gründe kurz und klar zu halten, sehen Sie unseren Leitfaden zu bedienerfreundlichen OEE-Grundcodes, die Daten sauber halten.
Welche Fehler machen Fehlercodes irreführend?
- Rohtexte der Fehler als Gründe verwenden, so dass das Pareto 300 Balken hat, die niemand lesen kann.
- Den letzten Alarm auf dem Bildschirm nehmen statt den ersten.
- Den Not-Halt auf einen festen Grund abbilden, was verschleiert, was wirklich passiert ist.
- Die Fehler entscheiden das OEE-Bucket statt der bestätigten Ursache.
- Kein Bestätigungsschritt, sodass jede Vermutung zur Tatsache im Bericht wird.
Wo passt Fabrico hin?
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen im Vordergrund, mit der Ursache bestätigt dort, wo der Stopp auftrat.
- Automatische Stillstandsprotokollierung vom Maschinensignal, mit Start- und Endzeiten.
- Der Bediener bestätigt die Ursache mit einem Tipp, aus einer kurzen Liste pro Linie.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera die Station überwacht.
- Nach Geld geordnete Verluste, sodass der kostspieligste Grund oben erscheint.
Es ist die OEE-Schicht eines leichten MES. Sie starten mit einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Es gibt keinen kostenlosen Plan und keine Stufen: Jede Anlage erhält ein Angebot. Für die kürzesten Stopps lesen Sie unseren Leitfaden zu Mikro-Stopps.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Fehlercode und einem Stillstandsgrund?
Ein Fehlercode ist das, was die PLC wahrgenommen hat, wie ein Drehmomentalarm oder niedriger Luftdruck. Ein Stillstandsgrund ist, warum die Linie Zeit verloren hat, ausgewählt aus der kurzen Ursachenliste der Linie. Ein Fehler kann auf verschiedene Gründe hinweisen, daher bestätigt der Bediener den Grund.
Können Fehlercodes Stillstandsgründe automatisch ausfüllen?
Sie können sie vorschlagen, und bei vielen Codes ist der Vorschlag richtig. Aber einige Codes, wie der Not-Halt, sagen wenig über die Ursache aus. Lassen Sie den Bediener jede Vorschau mit einem Tipp bestätigen oder ändern und überprüfen Sie die Änderungen jeden Monat.
Was ist ein First-Out-Fehler?
Das ist der erste Fehler in einer Kette von Alarmen, die durch ein Problem ausgelöst wurden. Ein Stau kann einen Motoralarm und dann einen Schutztüralarm auslösen. Der erste weist auf die Ursache; die späteren sind Nebeneffekte. Ordnen Sie den ersten Fehler zu, nicht den letzten auf dem Bildschirm.
Wie viele Stillstandsgründe sollte eine Linie haben?
Etwa 10 bis 20, gruppiert unter den großen Verlustarten. Mehr als 30 macht die Auswahl des Bedieners unzuverlässig. Viele Fehlercodes können auf denselben Grund zeigen, sodass eine lange Fehlerliste immer noch zu einer kurzen Ursachenliste passt.
Was sollte passieren, wenn das PLC-Programm sich ändert?
Aktualisieren Sie die Fehlercode-Zuordnung zur gleichen Zeit. Neue Codes erscheinen und alte können ihre Bedeutung ändern. Bitten Sie Ihren Automatisierungsingenieur, die neue Fehlerliste zu teilen, und prüfen Sie die Zuordnung, bevor die geänderte Maschine eine volle Schicht läuft.
Ordnen Sie Ihre Fehlercodes mit uns zu
Bringen Sie die Fehlerliste einer Maschine und eine Woche Stopps mit. Wir zeigen, welche Codes am meisten kosten und was sie wirklich bedeuten.
Verwandte Artikel
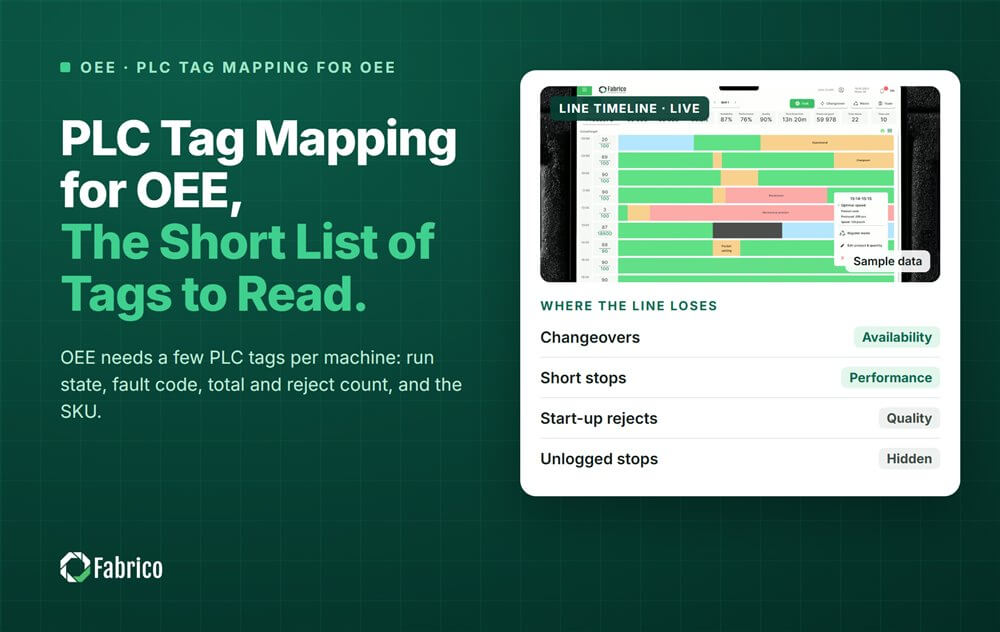








Echte Fabrico-Kacheln, Beispieldaten.