


 Anmeldung
 Blog
Stillstands-Codes für Verpackungslinien: Eine fertige Liste zum Kopieren

Wichtige Erkenntnisse
- Verwenden Sie dieselben 8 Gruppen auf jeder Linie und in jedem Werk; variieren Sie nur die Gründe darunter.
- Weisen Sie jeden Code einer einzigen OEE-Verlustart zu, bevor Sie live gehen.
- Trennen Sie Materialmangel und Blockaden von den eigenen Fehlern einer Maschine.
- Geben Sie Überschreitungen bei Rüstzeiten und Materialproblemen eigene Codes, sonst landen sie beim Personal.
- Überprüfen Sie die Liste alle zwei Wochen in den ersten zwei Monaten, danach vierteljährlich.
Eine brauchbare Liste mit Stillstands-Gründen für eine Verpackungslinie hat zwei Ebenen: 8 Gruppen, die jede Maschine teilt, und weniger als 10 Gründe pro Maschine darunter. Jeder Code ist einer OEE-Verlustart zugeordnet, sodass die Liste den OEE-Bericht ohne manuelles Sortieren speist.
Fabrico, eine OEE- und leichtes MES-Plattform, protokolliert jeden Stopp automatisch aus dem Maschinensignal und fragt den Bediener per Tap nach dem Grund. Das funktioniert nur, wenn die Liste kurz genug ist, um sie in wenigen Sekunden zu überfliegen, weshalb die Liste unten bewusst klein bleibt. Kopieren Sie sie, streichen Sie, was Ihre Linie nicht braucht, und benennen Sie den Rest in den Worten Ihres Werks um.
Wie sollte eine Stillstands-Codeliste aufgebaut sein?
Denken Sie in drei Schichten. Der Bediener sieht nur die letzten beiden.
- Verlustart: welcher Teil der OEE vom Stopp betroffen ist. Das wird einmal pro Code gesetzt und nicht wieder abgefragt.
- Gruppe: Breakdown, Changeover, Material, Quality, starved or blocked, Short stop, Planned, Utilities.
- Grund: die spezifische Ursache an der Maschine, z. B. "keine Kappen" oder "Etikettenbahn gerissen".
Die sechs großen Verluste geben die Verlustarten vor: Equipment failure und Setup or adjustment betreffen die Verfügbarkeit; Idling, Minor stops und Reduced speed betreffen die Performance; Defects und Reduced yield betreffen die Quality. Wenn ein Code nicht einer dieser Kategorien zugeordnet werden kann, ist es noch kein guter Code.
Wie sieht eine fertige Codeliste für eine Verpackungslinie aus?
| Gruppe | Beispielgründe | OEE-Verlust |
|---|---|---|
| Breakdown | Elektrischer Fehler, mechanischer Ausfall, Luftdruck zu niedrig, Sensor ausgefallen, Antriebs- oder Motorfehler | Verfügbarkeit: Equipment failure |
| Changeover | Formatwechsel, SKU-Wechsel, Reinigung zwischen SKUs, Zentrierung, Rüstzeitüberschreitung | Verfügbarkeit: Setup and adjustment |
| Material | Kein Produkt aus dem Prozess, keine Flaschen oder Dosen, Etiketten fehlen oder falsch, keine Kappen, Folie oder Zuschnitte leer, Kleber leer | Verfügbarkeit (charge to supply) |
| Quality | Qualitätssperre, Stopp durch Kontrollwaage, falscher Datencode, Stopp durch Metalldetektor | Verfügbarkeit, mit Ausschuss in Quality |
| Starved or blocked | Ausgelaugt durch vorgelagerte Maschine, blockiert durch nachgelagerte Maschine | An die Maschine, die zuerst stehen blieb, verrechnen |
| Short stop | Stau, umgefallener Behälter, Fehlzuführung, Sensor ausgelöst, vom Bediener behoben | Performance: Minor stops |
| Planned | Geplante Instandhaltung, CIP, validierte Allergenreinigung, Pause, Meeting, keine Aufträge | Geplante Zeit, aus OEE-Verlusten herausgehalten |
| Utilities | Druckluft, Strom, Dampf, Kühlwasser, Netzwerk | Verfügbarkeit (charge to utilities) |
Fügen Sie unter jeder Gruppe nur die Gründe hinzu, die an dieser Maschine tatsächlich vorkommen. Ein Filler braucht "Flaschenstau am Einlauf" und "Drehmomentfehler am Verschließer". Ein Case Packer braucht "Magazin für Zuschnitte leer" und "Verstopfung Düsensystem Kleber". Ein Labeller braucht "Etikettenbahn gerissen" und "Kleber übersprungen". Unser Guide zu operator friendly reason codes behandelt Formulierungen, und downtime reason code design geht tiefer in die Taxonomie.
Wie viele Codes sind zu viele?
Der Test ist die Geschwindigkeit. Wenn ein Bediener mehr als ein paar Sekunden braucht, um den Code zu finden, wählt er den ersten auf dem Bildschirm oder "Other". In der Praxis bedeutet das:
- 8 Gruppen, überall gleich.
- Weniger als 10 Gründe pro Kombination Maschine-Gruppe, die der Bediener tatsächlich sieht.
- Codes, die drei Monate niemand verwendet hat, werden zurückgezogen oder zusammengelegt.
- "Other" bleibt, muss aber selten sein, und jedes "Other" bekommt eine kurze Notiz.
Kurzstopps sind die Ausnahme, die besondere Sorgfalt braucht. Sie sind die häufigsten Stopps und werden am seltensten notiert. Kein Standard legt die Schwelle für einen Minor Stop fest – typischerweise ist es eine oder zwei Minuten, und das Werk entscheidet die Grenze. Entscheiden Sie sie einmal, schreiben Sie sie fest und verwenden Sie sie auf jeder Linie. Unser Guide zu Micro Stops erklärt die Abwägungen.
Welche Codes sollten niemals vermischt werden?
- Geplant und ungeplant. Ein Changeover hat eine Standardzeit; die Minuten darüber erhalten einen eigenen Code. Andernfalls verschwinden Überläufe in der geplanten Zeit. Siehe planned vs unplanned downtime.
- Eigener Fehler und starved or blocked. Ein Labeller, der auf Flaschen wartet, ist kein Problem des Labellers.
- Maschine und Material. Verformte Zuschnitte oder eine schlechte Etikettenrolle sehen nach Maschinenfehler aus, lassen sich aber auf einen Lieferanten oder Lagerbedingungen zurückführen.
- Validierte Reinigung und alles andere. CIP und Allergenreinigungen sind Schritte zur Lebensmittelsicherheit. Codieren Sie sie, messen Sie sie, aber behandeln Sie sie nie als Verlust, um sie zu verkürzen.
Was ändert die Liste in der Praxis?
Beispiellinie (illustrierende Zahlen, kein Kunde): eine Saftlinie, bei der das Protokoll der letzten Woche einen großen Code zeigt, "Abfüller gestoppt", mit 32 Stopps und 120 Minuten. Die neue Liste teilt dieselben Minuten in vier Gründe auf.
| Neuer Code | Gruppe | Stopps | Minuten | Wer handelt |
|---|---|---|---|---|
| Flaschenstau am Einlauf des Abfüllers | Kurzstopp | 23 | 46 | Linienpersonal: Führungsbahnen |
| Keine Kappen | Material | 3 | 30 | Materiallogistik |
| Drehmomentfehler am Verschließer | Breakdown | 2 | 28 | Wartung |
| Materialmangel durch Blasformmaschine | Starved | 4 | 16 | Verantwortlicher Blasformmaschine |
| Gesamt | 32 | 120 |
- Vorher: ein Code, ein Verantwortlicher, keine Aktion. "Der Abfüller ist schlecht."
- Nachher: vier Verantwortliche. Die Staus sind häufig und kurz (durchschnittlich 2 Minuten), die Kappen gehen selten aus, aber für 10 Minuten pro Ereignis, der Verschließer fällt zweimal aus für je 14 Minuten, und 16 Minuten gehören zu einer anderen Maschine.
- Das Team kann diese Woche die Führungsbahnen richten. Die Materialversorgung kann einen Nachbestellpunkt für Kappen setzen. Nur 28 von 120 Minuten sind ein Job für die Wartung.
Wie führen Sie eine neue Codeliste ein?
- Beginnen Sie mit realen Stopps. Nehmen Sie den letzten Monat an Stopps und gruppieren Sie diese. Die Liste soll beschreiben, was passiert, nicht was passieren könnte.
- Testen Sie sie zuerst an einer Linie, mit den Crews aller Schichten, und überprüfen Sie sie nach zwei Wochen.
- Fragen Sie die Bediener, welche Codes sie nicht finden konnten, und benennen Sie diese in ihrer Sprache um.
- Überprüfen Sie alle zwei Wochen: Führen Sie Codes zusammen, die dasselbe meinen, teilen Sie Codes, die zwei Ursachen verbergen.
- Kopieren Sie die Gruppen auf die nächste Linie, und fügen Sie dann die maschinenspezifischen Gründe dieser Linie hinzu.
- Behalten Sie eine Liste über Werke hinweg, wo die Maschinen ähnlich sind, damit ein Stopp überall dasselbe bedeutet, selbst wenn die Bildschirme unterschiedliche Sprachen zeigen.
Wo passt Fabrico hin
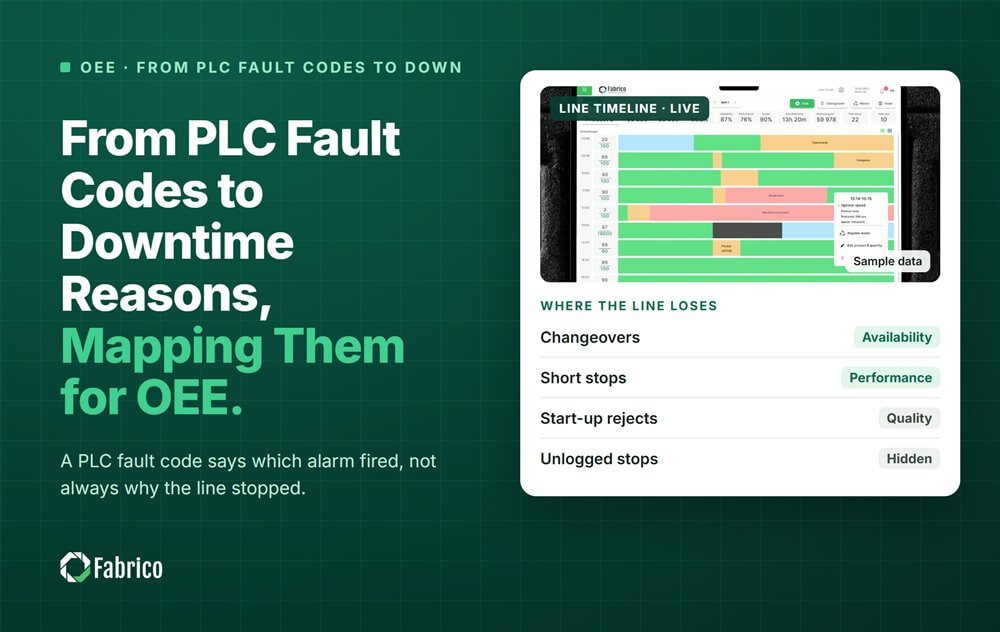
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle, mit Computer Vision zur Analyse von Stopps.
- Automatische Stillstandsprotokollierung aus dem Maschinensignal, sodass der Stopp existiert, bevor jemand einen Code wählt.
- Der Bediener bestätigt den Grund mit einem Tap aus der kurzen Liste für diese Maschine.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera die Station beobachtet, so dass "Other" einen realen Grund erhält.
- Verluste nach Geldwert sortiert, sodass die Codeliste zu einer Prioritätenliste wird.
- Eine Ansicht über Werke hinweg mit denselben Gruppen überall.
Sie starten mit einem Pilot an einer Linie, mit einer Basislinie und einem vorher vereinbarten Entscheidungsdatum. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Sehen Sie, wie ein Stopp seinen Grund und seinen Clip auf unserer Seite computer vision OEE bekommt.
Häufig gestellte Fragen
Was ist ein Stillstands-Grundcode?
Es ist das Label, das angibt, warum eine Maschine oder Linie gestoppt hat, wie z. B. "keine Kappen" oder "Etikettenbahn gerissen". Jeder Code gehört zu einer Gruppe und wird einer OEE-Verlustart zugeordnet.
Wie viele Stillstands-Grundcodes sollte eine Verpackungslinie haben?
Verwenden Sie etwa 8 Gruppen für das gesamte Werk und weniger als 10 Gründe pro Maschine und Gruppe, die der Bediener sieht. Wenn Leute den Code nicht in ein paar Sekunden finden können, ist die Liste zu lang.
Sollten starved und blocked Grundcodes sein?
Ja, aber belasten Sie die Minuten der Maschine, die zuerst stehen geblieben ist. Die wartende Maschine war in Ordnung; ihre eigene Verfügbarkeit sollte nicht die Fehler einer anderen Maschine tragen.
Wird ein Changeover als Stillstand gezählt?
Die Standard-Rüstzeit wird oft als geplant behandelt. Die Minuten über dem Standard sind ein Verlust und brauchen ihren eigenen Code, damit Überschreitungen nicht verschwinden.
Was sollen wir mit dem "Other"-Code tun?
Behalten Sie ihn, machen Sie ihn selten und fordern Sie bei jeder Nutzung eine kurze Notiz an. Prüfen Sie die Notizen alle zwei Wochen und wandeln Sie wiederkehrende Notizen in neue Codes um.
Probieren Sie die Liste an einer Linie aus
Bringen Sie eine Linie und das Stoppprotokoll des letzten Monats mit. Wir zeigen, wie dieselben Minuten mit einer kurzen Codeliste und einem Preis pro Stopp aussehen.
Verwandte Artikel








Echte Fabrico-Kacheln, Beispieldaten.