


 Iniciar sesión
 Blog
Códigos de paradas de líneas de envasado: Una lista lista para copiar

Puntos clave
- Use los mismos 8 grupos en cada línea y en cada planta; varíe solo las razones bajo ellos.
- Asigne cada código a una sola pérdida de OEE antes de ponerlo en producción.
- Separe los casos de falta de suministro y bloqueo de las propias fallas de la máquina.
- Dé a los excesos de cambio y a los problemas de material sus propios códigos, o recaerán sobre el equipo.
- Revise la lista cada dos semanas durante los primeros dos meses, luego cada trimestre.
Una lista de códigos de razón de paro útil para una línea de envasado tiene dos niveles: 8 grupos que comparte cada máquina, y menos de 10 razones por máquina debajo. Cada código se asigna a una pérdida de OEE, por lo que la lista alimenta el informe OEE sin clasificaciones manuales.
Fabrico, una plataforma OEE y MES ligero, registra cada parada automáticamente y solicita al operario que confirme la razón con un solo toque. Eso solo funciona cuando la lista es lo bastante corta para repasarla en unos segundos, por eso la lista abajo se mantiene deliberadamente reducida. Copiela, elimine lo que su línea no necesita y renombre el resto con las palabras de su planta.
¿Cómo debe estructurarse una lista de códigos de razón de paro?
Piense en tres capas. El operario solo ve las dos últimas.
- Tipo de pérdida: qué parte del OEE afecta la parada. Esto se define una vez por código y no se vuelve a preguntar.
- Grupo: breakdown, changeover, material, quality, starved or blocked, short stop, planned, utilities.
- Razón: la causa específica en esa máquina, como "sin tapas" o "rotura de banda de etiquetas".
Las seis grandes pérdidas dan los tipos de pérdida: fallo de equipo y puesta a punto/ajuste afectan a la Disponibilidad; idling, paradas menores y velocidad reducida afectan al Rendimiento; defectos y rendimiento reducido afectan a la Calidad. Si un código no encaja en una de esas categorías, aún no es un buen código.
¿Cómo es una lista de códigos lista para una línea de envasado?
| Grupo | Ejemplos de razones | Pérdida OEE |
|---|---|---|
| Breakdown | Fallo eléctrico, avería mecánica, presión de aire baja, sensor fallado, fallo de accionamiento o motor | Disponibilidad: fallo de equipo |
| Changeover | Cambio de formato, cambio de SKU, limpieza entre SKUs, ajuste de la línea central, cambio que excede estándar | Disponibilidad: puesta a punto y ajuste |
| Material | No hay producto del proceso, no hay botellas o latas, etiquetas agotadas o incorrectas, sin tapas, film o blanks agotados, pegamento vacío | Disponibilidad (imputado al suministro) |
| Quality | Retención por calidad, parada por pesa de control, código de fecha incorrecto, parada por detector de metales | Disponibilidad, con rechazos en Calidad |
| Starved or blocked | Falta por máquina aguas arriba, bloqueado por máquina aguas abajo | Imputado a la máquina que se paró primero |
| Short stop | Atasco, contenedor caído, mala alimentación, disparo de sensor, resuelto por el operario | Rendimiento: paradas menores |
| Planned | Mantenimiento planificado, CIP, limpieza validada de alérgenos, descanso, reunión, sin pedidos | Tiempo planificado, excluido de la pérdida OEE |
| Utilities | Aire comprimido, energía, vapor, agua fría, red | Disponibilidad (imputado a utilidades) |
Bajo cada grupo, añada solo las razones que realmente ocurren en esa máquina. Un llenador necesita "atasco de botella en la entrada" y "falla de par del cerrador". Un encajonador necesita "magazine de blanks vacío" y "tapa de boquilla de cola obstruida". Un etiquetador necesita "rotura de la banda de etiquetas" y "salto de cola". Nuestra guía sobre códigos de razón amigables para el operario cubre la redacción, y el diseño de códigos de razón de paro profundiza en la taxonomía.
¿Cuántos códigos son demasiados?
La prueba es la velocidad. Si un operario necesita más de unos segundos para encontrar el código, escogerá el primero en pantalla o "Other". En la práctica eso significa:
- 8 grupos, los mismos en todas partes.
- Menos de 10 razones por combinación máquina-grupo que el operario vea realmente.
- Los códigos que nadie usa durante tres meses se retirarán o fusionarán.
- "Other" permanece, pero debe ser raro, y cada "Other" debe llevar una nota breve.
Las paradas cortas son la excepción que requiere cuidado. Son las paradas más frecuentes y las que menos se anotan. Ningún estándar fija el umbral de una parada menor: suele ser uno o dos minutos, y la planta decide el corte. Decídalo una vez, escríbalo y aplíquelo en cada línea. Nuestra guía sobre micro paradas explica las compensaciones.
¿Qué códigos no deben mezclarse?
- Planificado y no planificado. Un cambio tiene un tiempo estándar; los minutos por encima reciben su propio código. Si no, cada exceso desaparece dentro del tiempo planificado. Vea planned vs unplanned downtime.
- Falla propia y starved or blocked. Un etiquetador que espera botellas no es un problema del etiquetador.
- Máquina y material. Blanks deformados o un carro de etiquetas defectuoso parecen fallo de máquina pero se rastrean hasta un proveedor o el almacenamiento.
- Limpieza validada y todo lo demás. CIP y limpiezas de alérgenos son pasos de seguridad alimentaria. Codifíquelos, mídalos, pero nunca los trate como pérdida para reducirlos.
¿Qué cambia la lista en la práctica?
Línea de ejemplo (números ilustrativos, no un cliente): una línea de zumo donde el registro de la semana pasada muestra un gran código "Llenadora parada" con 32 paradas y 120 minutos. La nueva lista divide esos mismos minutos en cuatro razones.
| Código nuevo | Grupo | Paradas | Minutos | Quién actúa |
|---|---|---|---|---|
| Atasco de botella en entrada de la llenadora | Parada corta | 23 | 46 | Equipo de línea: guías |
| Sin tapas | Material | 3 | 30 | Suministro de material |
| Falla de par en el tapador | Breakdown | 2 | 28 | Mantenimiento |
| Falta de producto por la máquina de soplado | Starved | 4 | 16 | Responsable de la máquina de soplado |
| Total | 32 | 120 |
- Antes: un código, un responsable, ninguna acción. "La llenadora está mal."
- Después: cuatro responsables. Los atascos son frecuentes y cortos (2 minutos de media), las tapas se acaban rara vez pero duran 10 minutos cada vez, el tapador falla dos veces 14 minutos cada una, y 16 minutos pertenecen a otra máquina.
- El equipo puede arreglar las guías esta semana. Suministro de material puede establecer un punto de reorden para las tapas. Solo 28 de las 120 minutos son trabajo de mantenimiento.
¿Cómo desplegar una nueva lista de códigos?
- Empiece por paradas reales. Tome el último mes de paradas y agrúpelas. La lista debe describir lo que ocurre, no lo que podría ocurrir.
- Pruébelo primero en una línea, con las tripulaciones de cada turno, y revíselo después de dos semanas.
- Pregunte a los operarios qué códigos no pudieron encontrar y renombre esos en sus términos.
- Revise cada dos semanas: fusione códigos que significan lo mismo, divida códigos que esconden dos causas.
- Copie los grupos a la siguiente línea, luego añada las razones de las máquinas de esa línea.
- Mantenga una lista única entre plantas donde las máquinas sean similares, para que una parada signifique lo mismo en cada sitio, aun cuando las pantallas estén en idiomas distintos.
Dónde encaja Fabrico
Fabrico es una Manufacturing Performance Platform con visión artificial. OEE y MES ligero vienen primero, con visión artificial aplicada a las paradas.
- Registro automático de paradas desde la señal de la máquina, de modo que la parada existe antes de que alguien elija un código.
- El operario confirma la razón con un toque desde la lista corta para esa máquina.
- Clip de cámara como evidencia de una parada, donde una cámara vigila la estación, así "Other" obtiene una razón real.
- Pérdidas clasificadas por coste, de modo que la lista de códigos se convierte en una lista de prioridades.
- Una vista única entre plantas con los mismos grupos en todas partes.
Empieza con un piloto en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe una cotización. Vea cómo una parada obtiene su razón y su clip en nuestra página de computer vision OEE.
Preguntas frecuentes
¿Qué es un código de razón de paro?
Es la etiqueta que indica por qué una máquina o línea se detuvo, como "sin tapas" o "rotura de la banda de etiquetas". Cada código pertenece a un grupo y se asigna a una pérdida de OEE.
¿Cuántos códigos de razón de paro debe tener una línea de envasado?
Use alrededor de 8 grupos para toda la planta y menos de 10 razones por máquina y grupo que el operario vea. Si la gente no puede encontrar un código en unos segundos, la lista es demasiado larga.
¿Deben ser códigos las razones starved y blocked?
Sí, pero cargue los minutos a la máquina que se detuvo primero. La máquina que espera estaba bien; su propia Disponibilidad no debe soportar la falla de otra máquina.
¿Se cuenta el cambio como parada?
El tiempo estándar de cambio suele tratarse como planificado. Los minutos por encima del estándar son una pérdida y necesitan su propio código, para que los excedentes no se oculten.
¿Qué hacer con el código "Other"?
Manténgalo, hágalo raro y pida una nota breve cada vez que se use. Revise las notas cada dos semanas y convierta notas repetidas en nuevos códigos.
Pruebe la lista en una línea
Traiga una línea y el registro de paradas del mes pasado. Mostraremos cómo las mismas minutos se ven con una lista corta de códigos y un precio por parada.
Artículos relacionados
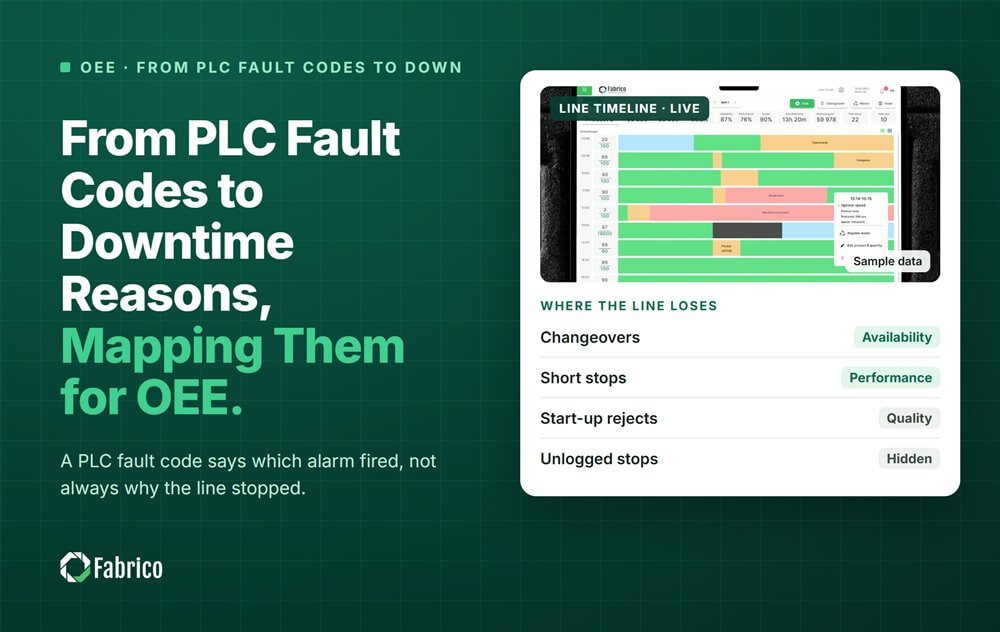








Tarjetas reales de Fabrico, datos de ejemplo.