


 Iniciar sesión
 Blog

Visión artificial en la industria textil: cámaras que cuentan la producción

En resumen: en la industria textil, la visión artificial rinde como contador de producción: las cámaras cuentan paquetes cortados, prendas terminadas y cajas embaladas donde ninguna máquina da un conteo útil, y permiten abrir el vídeo de una parada. Los telares y las máquinas de punto suelen informar con sus propias señales.
- La detección de defectos y la inspección de tejidos corresponden a otro sistema. Fabrico no lo vende.
- Las pérdidas textiles se esconden en roturas de urdimbre y de hilo, cambios de artículo y de color, esperas de plegadores, tejido o piezas cortadas, y líneas de costura desequilibradas.
- Lea las señales de los telares y de las máquinas de punto. Ponga cámaras en las mesas de corte, al final de las líneas de costura, en la revisión manual, el doblado, el embalaje y en las máquinas antiguas.
- El complemento de cámaras con IA de Fabrico cuenta la producción, no a las personas, y permite abrir el vídeo de cualquier momento en la línea de tiempo del turno. El operario añade el motivo de parada.
Sus telares cuentan pasadas. Sus máquinas de punto cuentan vueltas. Su taller de costura cuenta en papel, una vez por hora, si alguien tiene tiempo.
Esta página es para jefes de planta, responsables de operaciones y de mejora continua en hilatura, tejeduría, punto, tintura y acabado, y confección que están eligiendo cámaras y software OEE.
Muestra dónde se justifica una cámara, dónde basta la señal de máquina y qué preguntar a cada proveedor. Vendemos Fabrico, así que compruebe lo que decimos aquí como las afirmaciones de cualquier otro proveedor.
Visión artificial en la industria textil: dos trabajos distintos
A las plantas textiles se les venden dos tipos de sistemas de cámaras con el mismo nombre. Los sistemas de inspección miran el tejido o la prenda y lo clasifican. Las cámaras OEE cuentan la producción y muestran qué pasó en una parada.
¿Compara plataformas y no cámaras? Consulte software OEE para la industria textil. La detección de defectos en tejido es otro sistema. Esta página trata de la cámara OEE.
| Trabajo en una planta textil | Sistema de inspección | Cámara OEE |
|---|---|---|
| Agujeros, manchas e hilos rotos en el tejido | Sí | No |
| Control de tono y de ancho | Sí, o el laboratorio y un medidor | No |
| Fallos de costura y de puntada en prendas | Sí, o personas en la revisión | No |
| Contar paquetes, prendas o cajas | Rara vez | Sí, también en pasos manuales |
| Vídeo de una parada | Imágenes de defectos, no vídeo de paradas | Abrir el vídeo de ese minuto |
| Alimenta el OEE con | Su conteo de rechazos o los metros clasificados | El conteo de producción |
Los dos trabajan en paralelo. El conteo de rechazos de un sistema de inspección de tejido, leído de su propia exportación o de una señal de contador, puede alimentar el factor de calidad del OEE, de modo que cada fallo se cuenta una sola vez.
Dónde se esconden las pérdidas en una planta textil
El textil es una industria grande e intensiva en mano de obra. Solo en Europa, EURATEX, la asociación europea del textil y la confección (EN), recoge 1,2 millones de empleos y casi 200.000 empresas en la UE-27 en su informe Facts and Figures 2026. Gran parte de ese trabajo, como el corte, la costura, la revisión y el embalaje, ocurre en puestos que ningún PLC ve.
Las pérdidas son distintas en cada etapa, así que conviene ir etapa por etapa.
Hilatura: roturas de hilo y mudadas
La hilatura de anillos y la de rotor pierden tiempo en roturas de hilo, empalmes y mudadas. Muchas continuas modernas informan de sus propias paradas y de su producción, y la monitorización de husos indica dónde hay hilos rotos. Donde la tenga, úsela.
Una cámara aporta poco en una continua con buena monitorización. Se justifica en continuas antiguas sin señal útil y en pasos manuales como la carga de la fileta y el embalaje de bobinas de hilo.
Tejeduría: roturas de urdimbre y de trama, cambios de plegador y de artículo
Las roturas determinan el rendimiento del telar. Un estudio de 2018 sobre telares Picanol de pinzas y de chorro de aire en Bangladés, publicado en el Scholars Journal of Engineering and Technology (EN), lo dice con claridad: el rendimiento depende del tiempo perdido en paradas del telar, y las roturas de urdimbre y de trama son un obstáculo habitual para la producción.
El mismo estudio enumera la detección de urdimbre del propio telar, un paraurdimbres eléctrico de laminillas, y el paratramas electrónico. Por eso un telar moderno es un trabajo para la señal: sabe cuándo se para y, a menudo, por qué, por urdimbre o por trama.
Lo que la señal del telar no puede decirle es por qué ocurren las paradas largas. El estudio también cita telares parados por falta de urdimbres adecuadas. Los cambios de plegador, los cambios de artículo, la espera de un plegador del encolado y la espera de un tejedor que atiende muchos telares aparecen todos como una sola parada larga. Aquí el código de motivo del operario importa más que cualquier cámara.
Punto: roturas de hilo, agujas y retirada de rollos
Las máquinas de punto circulares y rectilíneas se paran por roturas de hilo, fallos de agujas y problemas de alimentadores, y cuentan vueltas o piezas. Lea esa señal y fije la velocidad ideal por artículo, porque la galga, los alimentadores y el hilo cambian la velocidad.
Las cámaras encajan en la parte manual: retirada de rollos, pesaje y revisión, y máquinas antiguas sin señal de producción útil.
Tintura y acabado: tono, partidas y la rama tensora
Las tintorerías pierden tiempo en cambios de color, limpieza de máquinas entre tonos, reteñidos cuando un tono no sale, y esperas de tejido o de la aprobación del laboratorio. Las máquinas de tintura y las ramas tensoras tienen controladores que conocen el estado de marcha, la velocidad y los metros.
Para el OEE, las preguntas son de imputación. ¿Un ciclo de limpieza entre tonos oscuros y claros es un cambio de formato? ¿Un reteñido cuenta como pérdida de calidad o como una segunda partida? Acuérdelo antes de comprar nada. Una cámara en una rama tensora aporta poco: el control de tono y de ancho es inspección.
Salas de corte: extendido, corte y empaquetado
El corte es mitad máquina, mitad personas. Una cortadora automática tiene controlador, pero el extendido, los cambios de marcada, el etiquetado de piezas y el empaquetado suelen ser manuales. Cuando la sala de corte se retrasa, el taller de costura espera.
Una cámara sobre la zona de empaquetado o el lado de salida de la mesa puede contar los extendidos o paquetes que salen, de modo que la producción por hora de la sala de corte deja de ser una suposición. Ese conteo también le dice al taller de costura qué le llega.
Líneas de costura: equilibrado de línea y espera de trabajo
Una línea de costura es una línea de montaje manual. Cada operaria u operario hace una o pocas operaciones, y el puesto más lento marca el ritmo. En el equilibrado de línea se esconde buena parte de la pérdida de rendimiento.
Un caso de estudio de 2023 en una línea de camisas en Etiopía, publicado en el Ethiopian Journal of Engineering and Technology (EN), halló que la línea existente tenía 41 puestos de trabajo con una eficiencia de línea del 67,6 %. Reequilibrarla sobre el papel dio 34 puestos al 85,9 %. Es una línea en una planta, resuelta por cálculo, pero muestra el tamaño de la brecha que puede esconder solo el equilibrado.
Una máquina de coser tiene motor, pero rara vez un conteo útil: una prenda necesita muchas costuras en muchas máquinas. El conteo que importa es el de prendas terminadas que salen de la línea. Los cambios de modelo, la espera de piezas cortadas, la falta de avíos y las averías de máquina causan las paradas. Una cámara al final de la línea cuenta la producción, y el vídeo muestra cuándo se detuvo el flujo.
Para más información sobre cámaras en puestos manuales, consulte OEE con visión artificial para el montaje manual.
Doblado, embalaje y producto terminado
El doblado, el etiquetado, el embolsado y el encajado son sobre todo manuales, y el conteo de cajas suele ser la primera cifra de la que alguien se fía. Una cámara sobre la mesa de embalaje o la salida de cajas da ese conteo por hora, no solo al final del turno. Consulte OEE en un puesto de embalaje manual.
Dónde va una cámara en una planta textil
Un ejemplo: una planta integrada verticalmente con tejeduría o punto, tintorería y taller de confección.
Para una lista más larga por tipo de máquina, consulte cámara o sensor para el OEE, máquina por máquina.
Cámara, sensor u operario: puesto por puesto
Esto es lo habitual en una planta textil, no una regla. Compruebe cada máquina.
| Puesto | Conteo y paradas desde | Qué aporta una cámara |
|---|---|---|
| Continuas de hilar | Monitorización de máquina o de husos | Poco. Un conteo en continuas antiguas. |
| Telares | Controlador del telar: pasadas, paradas por urdimbre y por trama | Poco. Use la señal. |
| Máquinas de punto | Contador de vueltas o de piezas, paros automáticos | Un conteo en máquinas antiguas, vídeo en la retirada de rollos |
| Máquinas de tintura, ramas tensoras | Controlador: estado de marcha, velocidad, metros | Poco. El tono es inspección. |
| Inspección de tejido | Su propia clasificación o conteo de rechazos | Nada. Lleve los rechazos a calidad. |
| Mesas de corte | Controlador de la cortadora, o nada en el extendido manual | Conteo de extendidos o paquetes que salen |
| Final de la línea de costura | Hojas en papel, o nada | Conteo de prendas terminadas por hora |
| Doblado y embalaje | Papel, o un conteo de cajas al final del turno | Conteo de prendas o cajas |
| Motivos de parada, todas las áreas | El operario, en una tableta o un móvil | Vídeo para comprobar un motivo discutido |
Rara vez hace falta una cámara en cada puesto. La ficha de abajo muestra dónde compensa, y la guía sobre cuántas cámaras necesita una línea le ayuda a dimensionarlo.
Traiga su lista de puestos y una semana de partes de producción a una demo, y la revisaremos puesto por puesto.
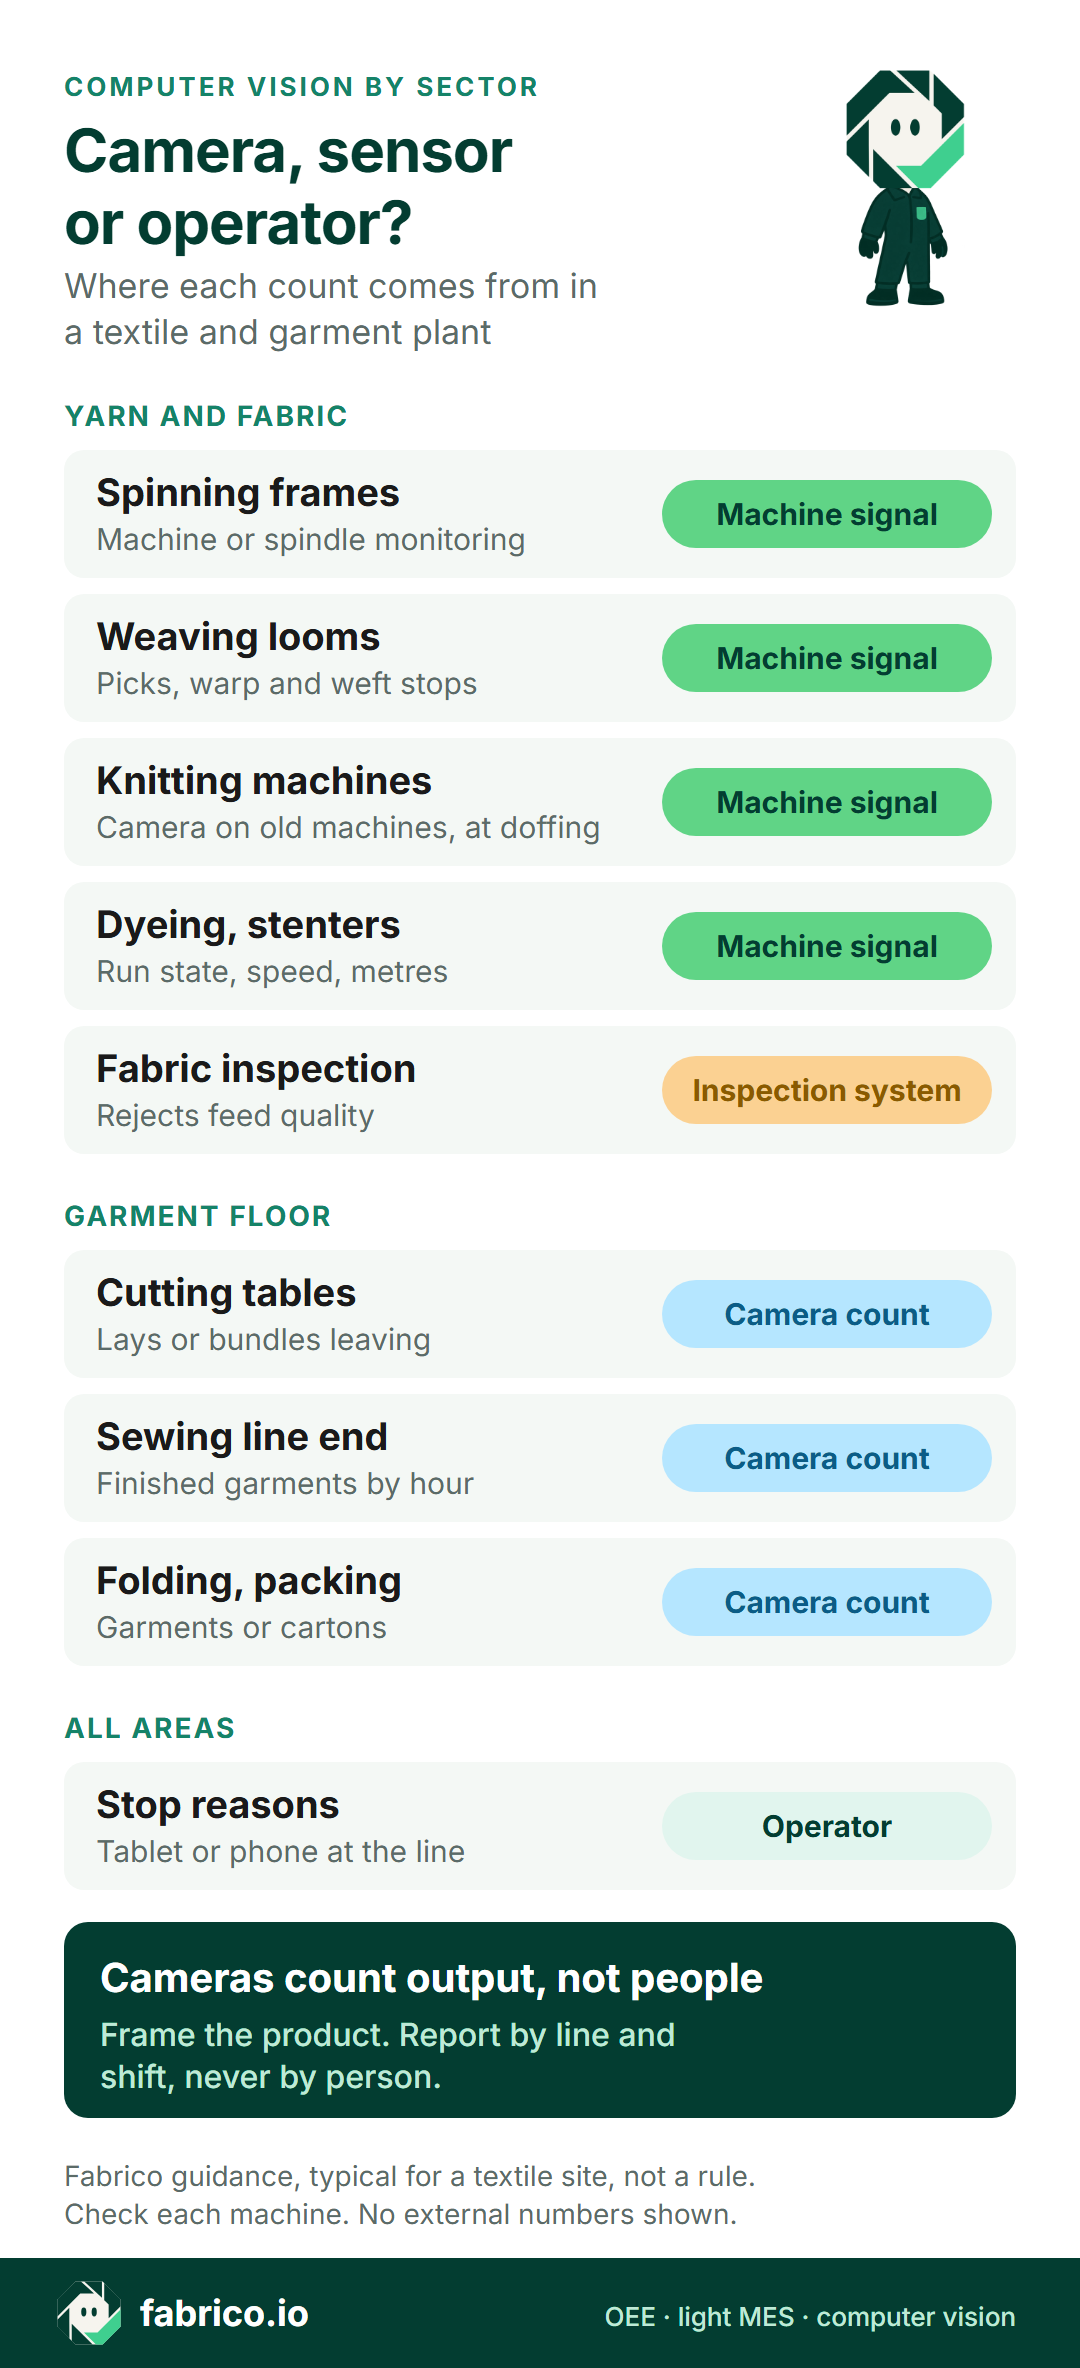
Infografía en inglés: hilatura, telares, punto y ramas tensoras usan la señal de máquina; la inspección de tejido es un sistema aparte; corte, final de costura, doblado y embalaje llevan conteo por cámara.
Ejemplo práctico: un turno en una línea de costura
Son cifras de ejemplo y no describen ninguna planta real. Una línea de camisas tiene una velocidad ideal de 2 prendas por minuto al final de la línea, fijada a partir de los minutos estándar del modelo y del número de operarios de la línea. Trabaja un turno de 480 minutos.
Una cámara al final de la línea cuenta las prendas que salen. El personal de revisión de fin de línea aparta las prendas que necesitan reparación y las registra. El supervisor anota los motivos de parada en una tableta.
Las paradas sumaron 100 minutos: un cambio de modelo 40, la espera de piezas cortadas 30, una avería de máquina 20 y microparadas 10. El tiempo de marcha es de 380 de 480 minutos, así que la disponibilidad es del 79,2 %.
A 2 prendas por minuto, 380 minutos podrían dar 760 prendas. La cámara contó 646, así que el rendimiento es del 85,0 %. La diferencia son 57 minutos de marcha lenta, sobre todo por desequilibrio de línea: los puestos más lentos no pudieron mantener ese ritmo.
La revisión envió 18 prendas a reparar, así que 628 pasaron a la primera y la calidad es del 97,2 %. Esas 18 prendas son 9 minutos de tiempo de línea.
El OEE es 79,2 % x 85,0 % x 97,2 % = 65,4 %. Compruébelo por la vía corta: 628 prendas buenas de 960 posibles también dan el 65,4 %.
Cuando el conteo llega por hora y no al final del turno cambian dos cosas. Los 30 minutos de espera de piezas cortadas aparecen como un hueco a una hora conocida, y la sala de corte también lo ve. Y cuando el conteo horario cae tras un cambio de modelo, alguien puede abrir el vídeo de esos minutos en lugar de adivinar.
Ocho comprobaciones para cualquier proveedor textil de cámaras u OEE
Hágalas con cada proveedor, y también con nosotros. Traiga un turno real de la semana pasada como caso de prueba.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Pueden leer las señales de telares y máquinas de punto? | Pregunte cómo llegan al software las pasadas, las vueltas y los estados de parada, máquina por máquina. |
| ¿Cómo cambia la velocidad ideal con el modelo? | Pida ver cómo cambia la velocidad por artículo o modelo, para que el rendimiento signifique algo. |
| ¿Qué cuenta exactamente la cámara? | ¿Prendas, paquetes o cajas? Compárela con un conteo a mano durante un turno. |
| ¿Cómo se imputa un cambio de modelo o de color? | Pida códigos de cambio de formato por tipo y los minutos por encima del estándar. |
| ¿Cómo se muestra la espera de material? | Pida un código para la espera de plegadores, tejido o piezas cortadas, y quién es su responsable. |
| ¿Cómo entran los rechazos de inspección? | Pregunte si la clasificación del tejido o la revisión de fin de línea alimentan la calidad, para que cada fallo cuente una sola vez. |
| ¿Se guarda el vídeo y quién puede abrirlo? | Pregunte dónde está, durante cuánto tiempo y quién lo ve. |
| ¿La cámara encuadra el producto o a las personas? | Pida cada posición en un plano y qué informes por persona existen. |
Antes de desplegarlo en toda la planta, pruébelo primero en una línea. Consulte nuestra guía sobre un piloto de OEE con visión artificial.
Cámaras en un taller de costura: primero la privacidad
Un taller de costura está lleno de personas, a menudo sentadas muy juntas y a menudo pagadas a destajo. Allí una cámara puede sentirse como un supervisor que nunca se va. Resuelva bien esta parte antes que nada.
Las cámaras cuentan la producción, no a las personas. Encuadre cada cámara en el producto: el final de la línea, el estante de paquetes, la mesa de embalaje. Informe por línea y turno, nunca por operario. Avise a la plantilla antes de instalar cualquier cámara y, en muchos países europeos, hable primero con el comité de empresa.
Pregunte a cada proveedor, nosotros incluidos, qué enmascaramiento de privacidad funciona hoy y qué sigue en la hoja de ruta. Para una lista más completa, lea cámaras en la línea de producción sin vigilancia y las notas sobre el RGPD y las cámaras en la línea de producción.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Esto es lo que hace hoy en una planta textil.
- Paradas y conteos: desde la señal de máquina, un PLC, un sensor o un contador en el telar, la máquina de punto o la rama tensora.
- Motivos de parada: el operario o el supervisor los añade en la línea, en una tableta o un móvil.
- OEE y pérdidas: OEE, tiempo de parada y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- El complemento de cámaras, bajo pedido: las cámaras con IA cuentan la producción, también en mesas de corte, finales de línea de costura, doblado y embalaje, y en máquinas sin señal útil. Con el complemento puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo petición y no se almacena en Fabrico.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV.
En la hoja de ruta, no disponible hoy: paradas detectadas por el complemento de cámaras, zonas de atasco en el vídeo y que el complemento sugiera un motivo de parada.
Lo que Fabrico no hace: la inspección de tejidos o prendas, que sigue en manos de sus sistemas de inspección y de su personal de revisión y alimenta la cifra de calidad de Fabrico mediante un conteo de rechazos. Fabrico no equilibra sus líneas de costura por usted, pero muestra adónde se va el tiempo. Sobre planificación y programación, pregúntenos en la demo.
Para ver el producto completo, consulte la visión artificial de Fabrico para el OEE. Si todavía compara plataformas, lea nuestra guía de software OEE. Las ocho comprobaciones anteriores también se nos aplican a nosotros.
Preguntas frecuentes
¿Puede una cámara detectar defectos en el tejido?
Sí, pero eso es un sistema de inspección de tejido, no una cámara OEE. La detección de defectos en tejido crudo o acabado es inspección. Fabrico no vende inspección. El conteo de rechazos o los metros clasificados del sistema de inspección pueden alimentar el factor de calidad del OEE.
¿Necesitan cámaras los telares y las máquinas de punto?
Normalmente no. La mayoría de los telares y máquinas de punto modernos informan del estado de marcha, las paradas y las pasadas o vueltas con sus propios controles. Lea primero esa señal. Una cámara ayuda en máquinas antiguas sin señal útil.
¿Dónde debe ir la primera cámara en una planta de confección?
Normalmente al final de la línea de costura, donde las prendas terminadas salen hacia la revisión, o en el embalaje. Esos conteos suelen anotarse en papel. Después vienen las mesas de corte.
¿Una cámara en una línea de costura vigila a los operarios?
No debería. Encuadre la cámara en el producto, al final de la línea o en la mesa de embalaje, e informe por línea y turno, nunca por persona. El complemento de cámaras de Fabrico cuenta la producción, no a las personas. Hable antes con la plantilla y con el comité de empresa.
¿Se almacena el vídeo de la cámara?
No en Fabrico. En la configuración estándar del complemento de cámaras, el vídeo se transmite bajo petición y puede abrirlo para cualquier momento en la línea de tiempo del turno. Pregunte a cada proveedor dónde guarda su vídeo.
¿De qué depende el coste de la visión artificial en una planta textil?
El precio se fija por presupuesto. Depende del número de líneas y cámaras, el montaje, la red hasta la zona de producción y la formación. Dé a cada proveedor la misma lista de puestos para que los presupuestos sean comparables.
¿Quiere verlo en una línea como la suya? Reserve una demo y traiga un turno de una línea de costura o de una nave de telares.
Artículos relacionados












Tarjetas reales de Fabrico, datos de ejemplo.