


 Iniciar sesión
 Blog

Visión artificial en la industria láctea: dónde compensan las cámaras

En resumen: la visión artificial en la industria láctea rinde más como contador y como testigo: las cámaras cuentan vasos, envases de cartón y paquetes de queso donde la llenadora o la envasadora no da un conteo utilizable, y permiten abrir el vídeo de una parada para ver qué pasó.
- Comprobar el nivel de llenado, el sellado, la tapa y el código de fecha es inspección. Es otro trabajo, que hacen sistemas de inspección de proveedores como Cognex, Keyence o Mettler-Toledo.
- En una láctea, las pérdidas se esconden en las ventanas de CIP, la merma de arranque, las muchas tiradas cortas y las microparadas en la alimentación de vasos o en el cargador de cartones.
- Donde el PLC de la llenadora dé un estado de marcha y un conteo fiables, úselo. Ponga cámaras en el envasado manual de queso y mantequilla, en máquinas sin señal utilizable y al final de la línea.
- El complemento de cámaras con IA de Fabrico cuenta la producción y permite abrir el vídeo de cualquier momento en la línea de tiempo del turno. El operario añade el motivo de la parada.
Sus llenadoras tienen PLC. Su sala de quesos tiene personas, cuchillos y básculas. Su plan de CIP marca todo el día.
Esta página es para directores de planta e ingenieros de la industria láctea que eligen cámaras y software OEE, desde la leche y el yogur hasta el queso y la mantequilla.
Muestra dónde se justifica una cámara, dónde basta la señal de la llenadora y qué preguntar a cada proveedor. Vendemos Fabrico, así que contraste lo que decimos aquí como haría con las afirmaciones de cualquier otro proveedor.
Visión artificial en la industria láctea: dos trabajos distintos
A las lácteas se les venden dos tipos de sistema de cámaras con un mismo nombre. Los sistemas de inspección revisan cada envase. Las cámaras OEE cuentan la producción y muestran qué pasó en una parada.
A menudo se compran a proveedores distintos, así que sepárelos en el pliego de especificaciones.
| Trabajo en una línea láctea | Sistema de inspección | Cámara OEE |
|---|---|---|
| Nivel de llenado y peso | Sí, o una controladora de peso | No |
| Presencia de sellado, lámina y tapa | Sí | No |
| Código de fecha y etiqueta | Sí | No |
| Contar vasos, envases de cartón o paquetes buenos | A menudo cuenta lo que inspecciona | Sí, también en pasos manuales |
| Vídeo de una parada | Imágenes de rechazos, no vídeo de paradas | Permite abrir el vídeo de ese minuto |
| Alimenta el OEE con | Su conteo de rechazos | El conteo de producción |
Si buscó «machine vision» o visión artificial para lácteos y encontró inspección, esta página trata del otro trabajo.
Los dos trabajan en paralelo. El conteo de rechazos de un sistema de inspección, leído de su PLC o de una señal de contador, puede alimentar el factor de calidad del OEE, de modo que cada rechazo se cuenta una sola vez. Para ver dónde está la frontera entre ambos, lea visión de etiquetas y códigos frente a una cámara OEE.
Dónde se esconden las pérdidas en una línea láctea
La producción láctea sale de la planta por dos tipos de línea muy distintos. La leche, el yogur y la nata pasan por llenadoras rápidas con PLC. El queso y la mantequilla suelen terminar en líneas de envasado más lentas, y algunas son manuales.
informe True Cost of Downtime 2024 de Siemens sitúa una hora de parada no planificada en 36.000 $ en gran consumo (FMCG), el valor más bajo de los cuatro sectores que analiza, en grandes fabricantes. Su cifra será distinta, así que calcule el coste de su propia hora. Así se van las horas en una láctea, planificadas y no planificadas.
Ventanas de CIP
El CIP no es una tarea secundaria. Una guía ENERGY STAR de 2011 del Lawrence Berkeley National Laboratory cita una estimación neerlandesa anterior (Ramirez y colaboradores, 2006): el CIP consumía el 9,5 % de la energía en el procesado de leche líquida, el 26 % en mantequilla y el 19 % en queso. Es un dato antiguo, de segunda mano y sobre energía, no sobre tiempo, así que tómelo solo como orden de magnitud.
Para el OEE, la cuestión es el tiempo. Si un CIP se hace dentro del tiempo de producción planificado, impute toda la ventana como pérdida de disponibilidad con su propio código. Después reduzca las esperas, los cambios de mangueras, las comprobaciones y el rearranque alrededor del ciclo validado. Nunca acorte el ciclo en sí.
Otras plantas dejan el CIP programado de fin de tirada fuera del tiempo planificado. Eso solo funciona si las horas de CIP se reportan en una partida propia, para que un ciclo que se alarga poco a poco siga a la vista.
Aquí una cámara aporta poco: el controlador del CIP sabe cuándo empieza y termina la limpieza. Nuestra página sobre el tiempo de CIP en el OEE muestra cómo desglosar una ventana.
Tiradas cortas por una vida útil corta
Los lácteos frescos no esperan en un almacén. Para la leche europea, un artículo de 2013 de la revista Food Technology del IFT situaba la expectativa del mercado para la leche ESL en unos 21 días, frente a 12 días con solo pasteurización a unos 10 °C.
Una vida útil corta obliga a llenar cerca del pedido. Muchos sabores, formatos y marcas blancas comparten entonces una sola llenadora. Las tiradas se acortan y los cambios de formato se multiplican, y cada uno trae una parada, un arranque y a menudo un enjuague o un CIP.
En una línea así, la velocidad ideal tiene que cambiar con cada SKU; si no, la cifra de rendimiento no significa nada.
Merma de arranque y de cambio de formato
Los primeros vasos tras un CIP o un cambio de producto suelen ir a merma. El agua y el producto se mezclan en la línea, las temperaturas de sellado tardan en asentarse y los pesos oscilan hasta que la llenadora se estabiliza.
Esos vasos se fabricaron, así que cuentan contra la calidad, pero es fácil que se escapen cuando alguien los retira a mano. El ejemplo práctico de más abajo muestra una forma de contarlos.
Llenadoras asépticas y ESL
Las llenadoras asépticas, y muchas llenadoras ESL, se esterilizan antes de empezar a producir. En muchas de ellas, una parada que rompe la zona estéril obliga a esterilizar de nuevo antes de rearrancar. Una parada corta puede costar entonces mucho más que sus propios minutos.
Asegúrese de que el tiempo de reesterilización quede vinculado a la parada que lo causó; si no, la causa desaparece del informe. Vea OEE en líneas de llenado aséptico.
Microparadas en la alimentación de vasos y en el cargador de cartones
Las llenadoras de vasos preformados pierden tiempo en la caída de vasos y donde entran la lámina y las tapas. Las termoformadoras de formado, llenado y sellado lo pierden en la alimentación de film, el formado y el corte. En las llenadoras de envases de cartón, mire el cargador de cartones planos, el aplicador de tapones o pajitas y la encajadora.
Una parada de 40 segundos casi nunca se apunta. Cuarenta de ellas suman 27 minutos.
Nuestra página sobre paradas en llenadoras de vasos de yogur repasa uno a uno los fallos de caída de vasos, sellado y tapas. Para llenadoras de envases de cartón y de botellas, vea qué muestra una cámara en una línea de llenado que el PLC de la llenadora no muestra.
Corte y envasado manual de queso
En plantas más pequeñas y queserías de especialidades, el queso se suele cortar, pesar y envasar a mano, o en una línea semiautomática con una persona en cada extremo. No hay conteo de PLC que leer. Las plantas grandes usan porcionadoras y envasadoras termoformadoras: lea su PLC y añada una cámara solo donde la envasadora no dé un conteo utilizable.
En una mesa de envasado manual, la cámara sí compensa. Cuenta los paquetes o bloques que salen de la mesa, de modo que la producción por hora deja de ser una suposición. Los motivos de parada siguen viniendo de las personas de la mesa. La detección de paradas por cámara está en la hoja de ruta, así que pregunte a cualquier proveedor cómo se registra el tiempo de parada en un puesto sin señal.
Vea OEE en un puesto de envasado manual y nuestra página sobre software OEE para plantas lácteas y queseras.
Salas frías y húmedas
Las salas de una láctea son frías, húmedas y se limpian con agua a presión. Las lentes se empañan cuando el aire cálido y húmedo toca una superficie fría, y las salpicaduras del lavado llegan a todo lo que está a la altura de la línea.
Por eso, monte las cámaras fuera de los resguardos, a un lado, nunca sobre producto abierto, y en una carcasa con el grado de protección que exige su lavado. Acuerde cada posición con calidad (QA) e higiene antes de que nadie taladre.
Las líneas de helado suman a todo esto la congelación, el endurecimiento y el envasado en congelado. Vea OEE en la producción de helados.
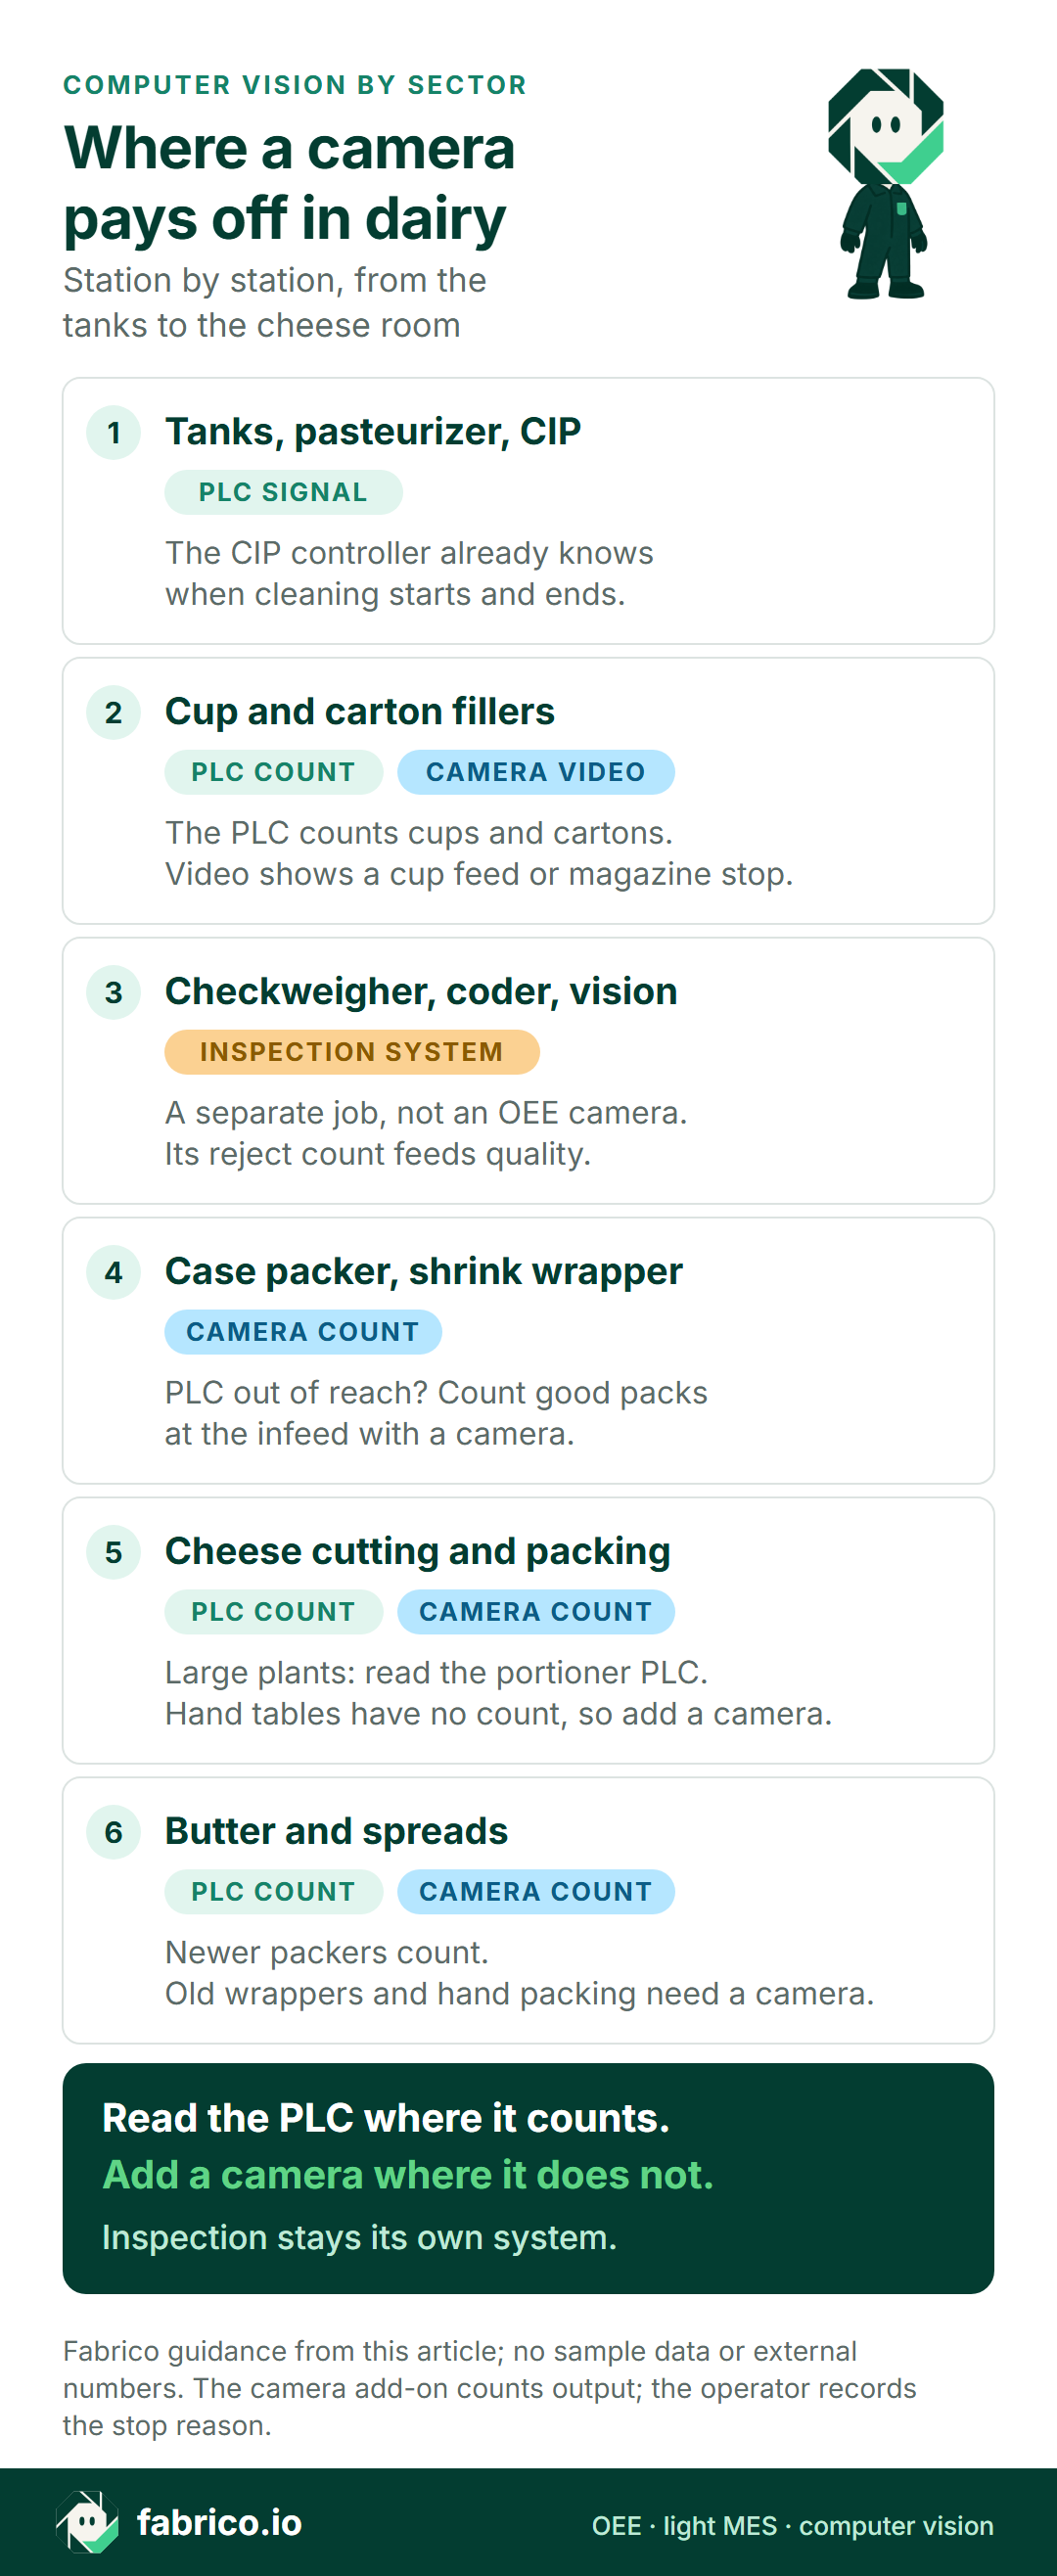
Dónde va una cámara en una línea láctea
Un ejemplo: una línea de vasos de yogur y una mesa de envasado de queso.
Para una lista más larga por tipo de máquina, vea cámara o sensor para el OEE, máquina por máquina.
Cámara, sensor u operario: puesto por puesto
Esto es lo habitual en una planta láctea, no una regla. Revise cada máquina.
| Puesto | Conteo y paradas desde | Qué aporta una cámara |
|---|---|---|
| Depósitos, pasteurizador, CIP | Control de proceso: estado de marcha y de CIP | Poco. Use la señal. |
| Llenadora de vasos (termoformadora FFS o vasos preformados) | PLC de la llenadora | Vídeo de paradas en la alimentación o el formado de vasos, la lámina y las tapas |
| Llenadora de envases de cartón | PLC de la llenadora | Vídeo del cargador de cartones planos y del aplicador de tapones |
| Llenadora aséptica o ESL | PLC de la llenadora y estado de esterilización | Vídeo de lo que llevó a una parada |
| Controladora de peso, codificadora, inspección | Su propio conteo de rechazos | Nada. Lleve los rechazos a calidad. |
| Encajadora, retractiladora | PLC, si tiene acceso a él | Conteo de unidades buenas a la entrada, si no lo tiene |
| Corte y envasado de queso | PLC de la porcionadora o la envasadora, o nada en una mesa manual | Conteo de paquetes o bloques donde nada cuenta |
| Mantequilla y untables | PLC de la envasadora en máquinas recientes | Conteo en envolvedoras antiguas y envasado manual |
| Motivos de parada, todas las líneas | El operario, en una tableta o un móvil | Vídeo para comprobar un motivo discutido |
Pocas veces hace falta una cámara en cada puesto. La ficha de abajo muestra dónde compensa.
Traiga su lista de líneas y una semana de hojas de paradas a una demo y la repasaremos puesto por puesto.
Ejemplo práctico: un turno lácteo con un CIP dentro
Son cifras de ejemplo y no describen ninguna planta real. Una llenadora de vasos con una velocidad ideal de 120 vasos por minuto trabaja un turno de 480 minutos con un CIP dentro.
El PLC de la llenadora da el estado de marcha y cuenta cada vaso llenado. Una cámara a la entrada de la encajadora cuenta los vasos que llegan a ella. Los rechazos de la controladora de peso y los vasos de arranque retirados a mano explican la diferencia.
Las paradas sumaron 120 minutos: CIP 45, dos cambios de formato 30, microparadas 25 y una avería 20. El tiempo de marcha es de 360 de 480 minutos, así que la disponibilidad es del 75 %.
A 120 vasos por minuto, 360 minutos darían 43.200 vasos. La llenadora contó 38.880, así que el rendimiento es del 90 %. La diferencia son 36 minutos de marcha lenta.
La cámara contó 37.800 vasos buenos en la encajadora. Quedan 1.080 rechazos, así que la calidad es del 97,2 %. Esos 1.080 vasos equivalen a 9 minutos de llenadora.
El OEE es 75 % x 90 % x 97,2 % = 65,6 %. Compruébelo por la vía corta: 37.800 vasos buenos de 57.600 posibles también dan 65,6 %.
Ahora impute el mismo CIP como parada planificada. El tiempo planificado baja a 435 minutos, la disponibilidad queda en el 82,8 % y el OEE en el 72,4 %.
Con un conteo correcto cambian dos cosas. Los vasos de arranque y los rechazos aparecen en cada turno, por producto. Y cuando las microparadas se disparan un martes, alguien puede abrir el vídeo de esos minutos en lugar de adivinar.
Ocho comprobaciones para cualquier proveedor de cámaras u OEE para lácteos
Hágalas con cada proveedor, y también con nosotros. Traiga como caso de prueba un turno real de la semana pasada.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Cómo imputan el CIP? | Pida un código de CIP dentro del tiempo planificado y los minutos por encima del estándar para cada tipo de CIP. |
| ¿Adónde van los vasos de arranque? | Pregunte cómo llega a la cifra de calidad la merma tras un CIP o un cambio de formato, y quién la cuenta. |
| ¿Qué cuenta exactamente la cámara? | ¿Vasos, multipacks o cajas? Las líneas de formado, llenado y sellado sacan multipacks, así que pregunte cómo se convierten los packs en vasos para cada SKU. Compárelo con un conteo manual. |
| ¿Aguanta una sala fría y húmeda? | Pida el grado de protección frente al lavado (IP69K, o lo que exija su equipo de higiene), una ventana de lente irrompible para su registro de vidrio y qué ocurre cuando la lente se empaña. |
| ¿Dónde se monta cada cámara? | Pida cada posición en un plano y obtenga antes la aprobación de calidad (QA). |
| ¿Se guarda el vídeo y quién puede abrirlo? | Pregunte dónde se almacena, durante cuánto tiempo y quién lo ve. |
| ¿Cómo entran los rechazos de inspección? | Pregunte si el conteo de rechazos de la controladora de peso o del sistema de visión alimenta la calidad, para que cada rechazo cuente una sola vez. |
| ¿Cómo se ve una tirada de 40 minutos? | Pida ver cómo cambia la velocidad ideal con el SKU y una tirada corta en la línea de tiempo del turno. |
Antes de desplegarlo en toda la planta, pruebe primero en una línea. Vea nuestra guía para un piloto de OEE con visión artificial.
Cámaras, privacidad y comité de empresa
En las salas de una láctea hay personas en llenadoras, envasadoras y mesas de queso, y una cámara en una llenadora verá a algunas. Informe a la plantilla antes de instalar cualquier cámara. En muchos países europeos, hable primero con el comité de empresa.
Encuadre la cámara en el producto, los vasos o la mesa de envasado, no en las personas. Informe por línea y turno, no por persona. Pregunte a cada proveedor, nosotros incluidos, qué enmascaramiento de privacidad está disponible hoy y qué sigue en la hoja de ruta.
La cámara de Fabrico cuenta producto, no personas. Para una lista de comprobación más completa, lea cámaras en la línea de producción sin vigilancia.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Esto es lo que hace hoy en una línea láctea.
- Paradas y conteos: desde la señal de la máquina, a través del PLC de la llenadora o la envasadora, un sensor o un contador.
- Motivos de parada: los añade el operario en la línea, en una tableta o un móvil.
- OEE y pérdidas: OEE, paradas y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Cámaras, un complemento bajo petición: las cámaras con IA cuentan la producción, también en el envasado manual de queso y mantequilla y en máquinas sin señal utilizable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo petición y no se almacena en Fabrico.
- Sus datos: salen a través de una API REST, webhooks y exportación a Excel o CSV.
Hoja de ruta, no disponible hoy: paradas detectadas por la cámara, zonas de atasco en el vídeo y una cámara que sugiera el motivo de parada.
Lo que Fabrico no hace: inspección, que sigue a cargo de sus sistemas de inspección y alimenta la cifra de calidad de Fabrico mediante la señal o el contador de rechazos de la línea. Fabrico no ejecuta ni valida su CIP. Sobre planificación y programación, pregúntenos en la demo.
Para ver el producto completo, consulte visión artificial de Fabrico para el OEE. Si aún está comparando plataformas, lea nuestra guía de software OEE. Las ocho comprobaciones anteriores también valen para nosotros.
Traiga su registro de CIP y la hoja de paradas de un turno a una demo, y pídanos que le mostremos qué cifras podemos completar y cuáles no.
Preguntas frecuentes
¿Qué puesto de una láctea debería recibir la primera cámara?
Normalmente, el que tiene el conteo más débil: una mesa de envasado manual de queso o mantequilla, una envolvedora antigua o una encajadora a cuyo PLC no tiene acceso. Las llenadoras con un conteo de PLC fiable van al final.
¿Puede una cámara comprobar el nivel de llenado y el sellado de los vasos de yogur?
Sí, pero eso es una cámara de inspección, no una cámara OEE. El nivel de llenado, la integridad del sellado y los códigos de fecha los comprueban sistemas de inspección. Fabrico no vende inspección. El conteo de rechazos del sistema de inspección puede alimentar el factor de calidad del OEE.
¿Funciona la visión artificial en una sala láctea fría y húmeda?
Puede funcionar si la carcasa es adecuada para su lavado y calidad (QA) aprueba el montaje. Pruébela frente a la condensación: pregunte a cada proveedor qué le pasa al conteo cuando la lente se empaña.
¿Puede una cámara contar queso envasado a mano?
Sí. Contar la producción en pasos manuales es uno de los usos principales del complemento de cámaras con IA de Fabrico. Cuenta los paquetes o bloques que salen de la mesa, y las personas que trabajan allí siguen añadiendo los motivos de parada. Vea OEE en un puesto de envasado manual.
¿Se almacena el vídeo de la cámara?
No en Fabrico. En la configuración estándar, el vídeo se transmite bajo petición y puede abrir el de cualquier momento en la línea de tiempo del turno. Haga la misma pregunta a cada proveedor, y pregunte dónde se almacena su vídeo.
¿De qué depende el coste de la visión artificial en una planta láctea?
El precio se fija por presupuesto. Depende del número de líneas y cámaras, del montaje y las carcasas para zonas húmedas, de la red hasta la sala y de la formación. Dé a cada proveedor la misma lista de líneas para que los presupuestos sean comparables.
¿Quiere verlo en su línea? Reserve una demo y traiga un turno de una línea láctea.
Artículos relacionados













Tarjetas reales de Fabrico, datos de ejemplo.