


 Connexion
 Blog

Vision par ordinateur en laiterie : où les caméras sont rentables

En bref : en laiterie, la vision par ordinateur sert surtout de compteur et de témoin : les caméras comptent les pots, les briques et les barquettes de fromage là où la remplisseuse ou la conditionneuse ne fournit aucun comptage exploitable, et vous permettent d'ouvrir la vidéo d'un arrêt pour voir ce qui s'est passé.
- Le contrôle du niveau de remplissage, du scellage, du couvercle et du marquage de date relève de l'inspection. C'est un autre métier, assuré par des systèmes d'inspection de fournisseurs comme Cognex, Keyence ou Mettler-Toledo.
- En laiterie, les pertes se cachent dans les fenêtres de NEP (nettoyage en place), les rebuts de démarrage, les nombreuses séries courtes et les micro-arrêts au dépilage des pots ou au magasin de cartons.
- Là où l'automate de la remplisseuse fournit un état de marche et un comptage fiables, utilisez-les. Placez les caméras au conditionnement manuel du fromage et du beurre, sur les machines sans signal exploitable et en fin de ligne.
- Le module caméra IA de Fabrico compte la production et vous permet d'ouvrir la vidéo de n'importe quel moment sur la chronologie du poste. L'opérateur ajoute le motif d'arrêt.
Vos remplisseuses ont des automates. Votre salle de fromage a des opérateurs, des couteaux et des balances. Votre planning de NEP structure toute la journée.
Cette page s'adresse aux directeurs et ingénieurs d'usines laitières qui choisissent des caméras et un logiciel TRS (OEE), du lait et du yaourt jusqu'au fromage et au beurre.
Elle montre où une caméra se justifie, où le signal de la remplisseuse suffit, et quoi demander à chaque fournisseur. Nous vendons Fabrico : vérifiez donc ce que nous affirmons ici comme vous le feriez pour n'importe quel autre fournisseur.
Vision par ordinateur en laiterie : deux métiers différents
Deux types de systèmes de caméras sont vendus aux laiteries sous un même nom. Les systèmes d'inspection contrôlent chaque emballage. Les caméras TRS comptent la production et vous montrent ce qui s'est passé lors d'un arrêt.
Ils sont souvent achetés auprès de fournisseurs différents : séparez-les donc dans le cahier des charges.
| Tâche sur une ligne laitière | Système d'inspection | Caméra TRS |
|---|---|---|
| Niveau de remplissage et poids | Oui, ou une trieuse pondérale | Non |
| Scellage, opercule et couvercle présents | Oui | Non |
| Marquage de date et étiquette | Oui | Non |
| Comptage des pots, briques ou paquets conformes | Compte souvent ce qu'il inspecte | Oui, y compris aux postes manuels |
| Vidéo d'un arrêt | Images des rejets, pas de vidéo d'arrêt | Ouverture de la vidéo de cette minute |
| Alimente le TRS via | Son comptage de rejets | Le comptage de production |
Si vous avez cherché « machine vision » ou « vision industrielle » pour la laiterie et que vous êtes tombé sur de l'inspection, cette page traite de l'autre métier.
Les deux fonctionnent côte à côte. Le comptage de rejets d'un système d'inspection, lu depuis son automate ou un signal de comptage, peut alimenter la composante qualité du TRS : les rejets ne sont ainsi comptés qu'une fois. Pour la frontière entre les deux, lisez vision des étiquettes et des codes ou caméra TRS.
Où se cachent les pertes sur une ligne laitière
La production laitière quitte l'usine par deux types de lignes très différents. Le lait, le yaourt et la crème passent par des remplisseuses rapides pilotées par automate. Le fromage et le beurre finissent souvent sur des lignes de conditionnement plus lentes, dont certaines sont manuelles.
Le rapport True Cost of Downtime 2024 de Siemens (EN) chiffre une heure d'arrêt non planifié à 36 000 $ dans les produits de grande consommation, le montant le plus bas des quatre secteurs étudiés, chez les grands industriels. Votre chiffre sera différent : calculez le coût de votre propre heure. Voici où partent les heures en laiterie, planifiées ou non.
Fenêtres de NEP
Le NEP (nettoyage en place, ou CIP) n'est pas une tâche annexe. Un guide ENERGY STAR de 2011 du Lawrence Berkeley National Laboratory cite une estimation néerlandaise plus ancienne (Ramirez et al., 2006) : le NEP représentait 9,5 % de l'énergie consommée dans la transformation du lait de consommation, 26 % dans le beurre et 19 % dans le fromage. Ce chiffre est daté, de seconde main et porte sur l'énergie, pas sur le temps : prenez-le uniquement comme ordre de grandeur.
Pour le TRS, la question est le temps. Si un NEP a lieu pendant le temps de production planifié, comptez toute la fenêtre comme une perte de disponibilité, avec son propre code. Réduisez ensuite l'attente, les changements de flexibles, les contrôles et le redémarrage autour du cycle validé. Ne raccourcissez jamais le cycle lui-même.
Certaines usines placent plutôt un NEP programmé de fin de série hors du temps planifié. Cela ne fonctionne que si les heures de NEP sont suivies sur une ligne à part, pour qu'un cycle qui s'allonge reste visible.
Une caméra apporte peu ici : l'automate de NEP sait quand le nettoyage commence et se termine. Notre page sur le temps de NEP dans le TRS montre comment découper une fenêtre.
Des séries courtes imposées par des DLC courtes
Les produits laitiers frais n'attendent pas en entrepôt. Pour le lait européen, un article de 2013 du magazine Food Technology de l'IFT situait l'attente du marché pour le lait ESL (durée de conservation prolongée) à environ 21 jours, contre 12 jours pour la seule pasteurisation à environ 10 °C.
Une durée de conservation courte oblige à remplir au plus près de la commande. De nombreux parfums, formats et marques de distributeur se partagent alors une seule remplisseuse. Les séries raccourcissent, les changements de format se multiplient, et chacun entraîne un arrêt, un démarrage et souvent un rinçage ou un NEP.
Sur une ligne de ce type, la cadence idéale doit varier selon le SKU, sinon le taux de performance ne veut rien dire.
Rebuts de démarrage et de changement de format
Les premiers pots après un NEP ou un changement de produit partent souvent au rebut. L'eau et le produit se mélangent dans la ligne, les températures de scellage se stabilisent et les poids dérivent jusqu'à ce que la remplisseuse soit stable.
Ces pots ont été produits : ils comptent donc contre la qualité, mais on les oublie facilement quand quelqu'un les retire à la main. L'exemple chiffré ci-dessous montre une façon de les compter.
Remplisseuses aseptiques et ESL
Les remplisseuses aseptiques, et de nombreuses remplisseuses ESL, stérilisent avant le début de la production. Sur beaucoup d'entre elles, un arrêt qui rompt la zone stérile impose une nouvelle stérilisation avant le redémarrage. Un seul micro-arrêt peut alors coûter bien plus que ses propres minutes.
Vérifiez que le temps de re-stérilisation est rattaché à l'arrêt qui l'a provoqué, sinon la cause disparaît du rapport. Voir le TRS des lignes de remplissage aseptique.
Micro-arrêts au dépilage des pots et au magasin de cartons
Les remplisseuses de pots préformés perdent du temps au dépilage des pots et là où arrivent les opercules et les couvercles. Les machines de thermoformage-remplissage-scellage (FFS) en perdent à l'alimentation du film, au formage et à la découpe. Sur les remplisseuses de briques, regardez le magasin de flans, l'applicateur de bouchons ou de pailles et l'encaisseuse.
Un arrêt de 40 secondes est rarement noté. Quarante arrêts de ce type font 27 minutes.
Notre page sur les arrêts des remplisseuses de pots de yaourt passe en revue, un par un, les défauts de dépilage, de scellage et de couvercle. Pour les remplisseuses de briques et de bouteilles, voir ce qu'une caméra sur une ligne de remplissage montre et que l'automate de la remplisseuse ne montre pas.
Découpe et conditionnement manuels du fromage
Dans les petites usines et les fromageries de spécialités, le fromage est souvent découpé, pesé et emballé à la main, ou sur une ligne semi-automatique avec une personne à chaque extrémité. Il n'y a aucun comptage automate à lire. Les grandes usines utilisent des portionneuses et des thermoformeuses : lisez leur automate, et n'ajoutez une caméra que là où la conditionneuse ne fournit pas de comptage exploitable.
À une table de conditionnement manuel, une caméra est rentable. Elle compte les barquettes ou les blocs qui quittent la table, et la production par heure cesse d'être une estimation. Les motifs d'arrêt viennent toujours des personnes à la table. La détection des arrêts par caméra est sur la feuille de route : demandez donc à chaque fournisseur comment le temps d'arrêt est saisi sur un poste sans signal.
Voir le TRS d'un poste de conditionnement manuel et notre page sur le logiciel TRS pour les laiteries et fromageries.
Ateliers froids et humides
Les ateliers laitiers sont froids, humides et lavés au jet. Les objectifs s'embuent quand l'air chaud et humide rencontre une surface froide, et les projections de lavage atteignent tout ce qui se trouve à hauteur de ligne.
Montez donc les caméras à l'extérieur des protections, sur le côté, jamais au-dessus du produit à découvert, dans un boîtier adapté à votre lavage. Validez chaque position avec les services qualité et hygiène avant tout perçage.
Les lignes de crème glacée ajoutent à tout cela la congélation, le durcissement et le conditionnement surgelé. Voir le TRS en production de crème glacée.
Où placer une caméra sur une ligne laitière
Voici un exemple : une ligne de pots de yaourt et une table de conditionnement de fromage.
Pour une liste plus complète par type de machine, voir caméra ou capteur pour le TRS, machine par machine.
Caméra, capteur ou opérateur : poste par poste
C'est un schéma typique pour un site laitier, pas une règle. Vérifiez chaque machine.
| Poste | Comptage et arrêts depuis | Ce qu'apporte une caméra |
|---|---|---|
| Cuves, pasteurisateur, NEP | Contrôle-commande du process : état de marche et de NEP | Peu de chose. Utilisez le signal. |
| Remplisseuse de pots (FFS ou pots préformés) | Automate de la remplisseuse | Vidéo des arrêts au dépilage ou au formage, aux opercules et aux couvercles |
| Remplisseuse de briques | Automate de la remplisseuse | Vidéo au magasin de flans et à l'applicateur de bouchons |
| Remplisseuse aseptique ou ESL | Automate de la remplisseuse et état de stérilisation | Vidéo de ce qui a précédé un arrêt |
| Trieuse pondérale, dateur, inspection | Son propre comptage de rejets | Rien. Envoyez les rejets vers la qualité. |
| Encaisseuse, fardeleuse | Automate, si vous y avez accès | Comptage des unités conformes à l'entrée si vous n'y avez pas accès |
| Découpe et conditionnement du fromage | Automate de la portionneuse ou de la conditionneuse, ou rien à une table manuelle | Comptage des barquettes ou des blocs là où rien ne compte |
| Beurre et pâtes à tartiner | Automate de la conditionneuse sur les machines récentes | Comptage sur les anciennes emballeuses et au conditionnement manuel |
| Motifs d'arrêt, toutes lignes | L'opérateur, sur tablette ou téléphone | Vidéo pour vérifier un motif contesté |
Vous avez rarement besoin d'une caméra à chaque poste. La fiche ci-dessous montre où elle est rentable.
Apportez votre liste de lignes et une semaine de feuilles d'arrêts à une démo, et nous la passerons en revue poste par poste.
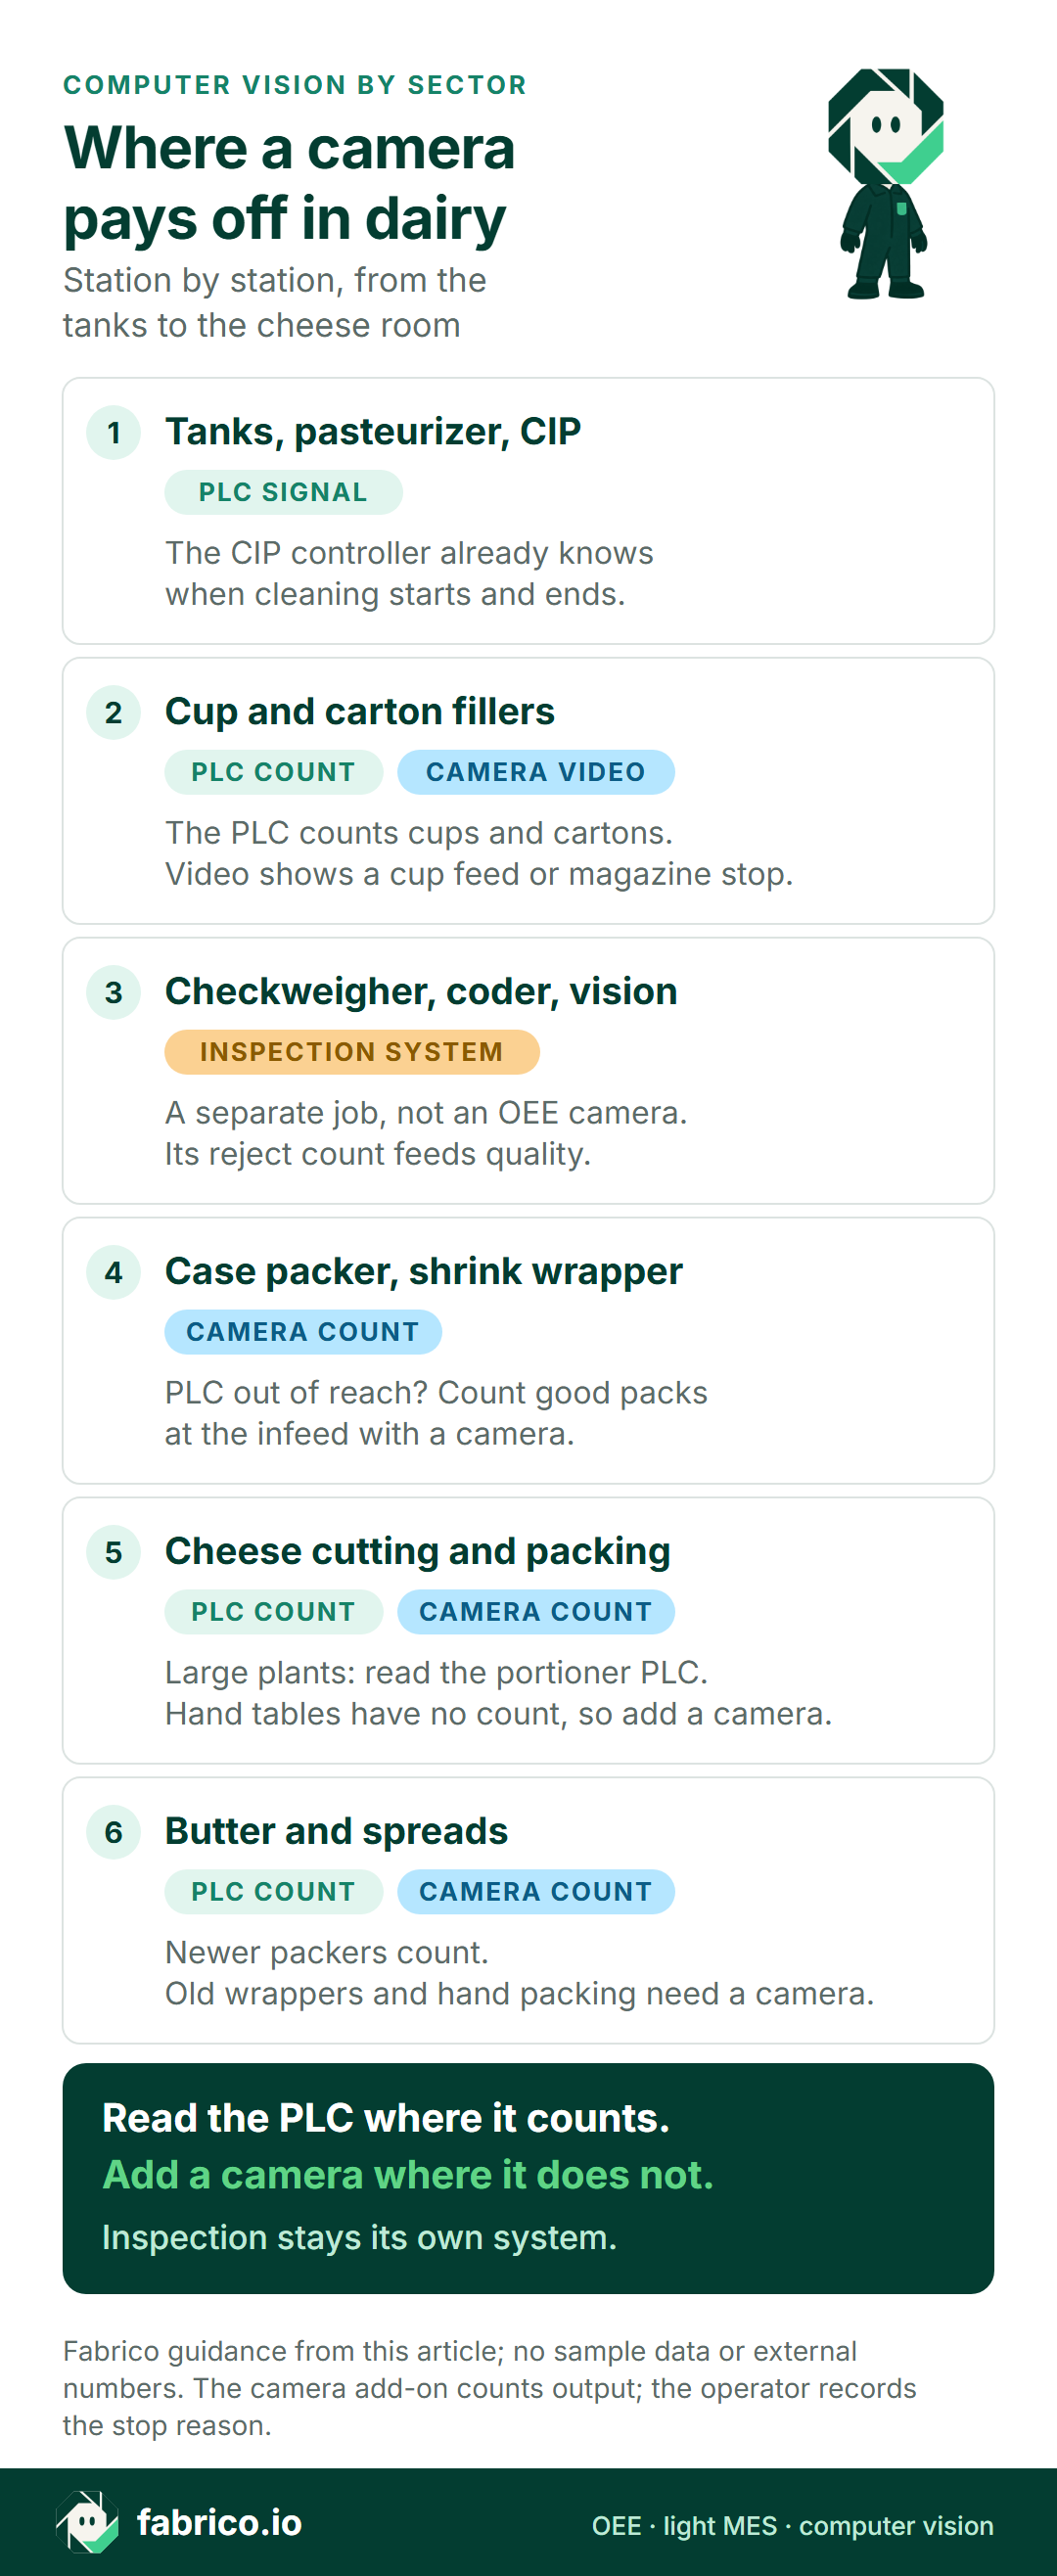
Exemple chiffré : un poste en laiterie avec un NEP inclus
Ces chiffres sont des exemples et ne décrivent aucune usine réelle. Une remplisseuse de pots d'une cadence idéale de 120 pots par minute tourne pendant un poste de 480 minutes qui inclut un NEP.
L'automate de la remplisseuse fournit l'état de marche et compte chaque pot rempli. Une caméra à l'entrée de l'encaisseuse compte les pots qui y arrivent. Les rejets de la trieuse pondérale et les pots de démarrage retirés à la main font la différence.
Les arrêts ont pris 120 minutes : NEP 45, deux changements de format 30, micro-arrêts 25 et une panne 20. Le temps de marche est de 360 sur 480 minutes : la disponibilité est donc de 75 %.
À 120 pots par minute, 360 minutes pourraient produire 43 200 pots. La remplisseuse en a compté 38 880 : la performance est donc de 90 %. L'écart correspond à 36 minutes de ralentissements.
La caméra a compté 37 800 pots conformes à l'encaisseuse. Il reste 1 080 rejets : la qualité est donc de 97,2 %. Ces 1 080 pots représentent 9 minutes de temps de remplisseuse.
Le TRS vaut 75 % x 90 % x 97,2 % = 65,6 %. Vérification rapide : 37 800 pots conformes sur 57 600 possibles donnent aussi 65,6 %.
Comptez maintenant le même NEP comme arrêt planifié. Le temps planifié tombe à 435 minutes, la disponibilité passe à 82,8 % et le TRS à 72,4 %.
Deux choses changent quand le comptage est juste. Les pots de démarrage et les rejets apparaissent à chaque poste, par produit. Et quand les micro-arrêts s'envolent un mardi, quelqu'un peut ouvrir la vidéo de ces minutes au lieu de deviner.
Huit points à vérifier auprès de tout fournisseur de caméras ou de TRS en laiterie
Posez ces questions à chaque fournisseur, et à nous aussi. Apportez un poste réel de la semaine dernière comme cas de test.
| Question | Comment tester la réponse |
|---|---|
| Comment comptabilisez-vous le NEP ? | Demandez un code NEP dans le temps planifié, et les minutes au-delà du standard pour chaque type de NEP. |
| Où vont les pots de démarrage ? | Demandez comment les rebuts après un NEP ou un changement de format arrivent dans le taux de qualité, et qui les compte. |
| Que compte exactement la caméra ? | Des pots, des multipacks ou des cartons ? Les lignes FFS sortent des multipacks : demandez donc comment les packs sont convertis en pots pour chaque SKU. Comparez-la en parallèle à un comptage manuel. |
| Résiste-t-elle à un atelier froid et humide ? | Demandez l'indice de protection au lavage (IP69K, ou ce qu'exige votre équipe hygiène), une fenêtre d'objectif incassable pour votre registre du verre, et ce qui se passe quand l'objectif s'embue. |
| Où se monte chaque caméra ? | Demandez chaque position sur un plan, et obtenez d'abord la validation du service qualité. |
| La vidéo est-elle conservée, et qui peut l'ouvrir ? | Demandez où elle est stockée, combien de temps, et qui la voit. |
| Comment les rejets d'inspection sont-ils intégrés ? | Demandez si le comptage de rejets de la trieuse pondérale ou du système de vision d'inspection alimente la qualité, pour que les rejets ne soient comptés qu'une fois. |
| À quoi ressemble une série de 40 minutes ? | Demandez à voir la cadence idéale changer selon le SKU, et une série courte sur la chronologie du poste. |
Avant de déployer sur tout le site, testez d'abord sur une ligne. Voir notre guide du pilote de vision par ordinateur pour le TRS.
Caméras, vie privée et représentants du personnel
Dans les ateliers laitiers, des personnes travaillent aux remplisseuses, aux conditionneuses et aux tables de fromage, et une caméra sur une remplisseuse en verra certaines. Informez le personnel avant l'installation de toute caméra. Dans de nombreux pays européens, consultez d'abord les instances représentatives du personnel (CSE ou équivalent).
Cadrez la caméra sur le produit, les pots ou la table de conditionnement, pas sur l'équipe. Établissez vos rapports par ligne et par poste, pas par personne. Demandez à chaque fournisseur, nous compris, quel masquage de confidentialité est disponible aujourd'hui et ce qui est encore sur la feuille de route.
La caméra de Fabrico compte le produit, pas les personnes. Pour une liste de contrôle plus complète, lisez notre page sur les caméras de ligne de production sans surveillance du personnel.
La place de Fabrico
Fabrico est une plateforme cloud de TRS et de MES léger. Voici ce qu'elle fait aujourd'hui sur une ligne laitière.
- Arrêts et comptages : depuis le signal machine, via l'automate de la remplisseuse ou de la conditionneuse, un capteur ou un compteur.
- Motifs d'arrêt : l'opérateur les ajoute sur la ligne, sur tablette ou téléphone.
- TRS et pertes : TRS, temps d'arrêt et pertes par ligne et par poste, avec les pertes valorisées financièrement. Sur le web, iOS et Android.
- Caméras, un module complémentaire sur demande : les caméras IA comptent la production, y compris au conditionnement manuel du fromage et du beurre et sur les machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée à la demande, et non stockée dans Fabrico.
- Vos données : elles sortent via une API REST, des webhooks et l'export Excel ou CSV.
Sur la feuille de route, pas encore disponible : la détection des arrêts par la caméra, les zones de bourrage sur la vidéo et la suggestion d'un motif d'arrêt par la caméra.
Ce que Fabrico ne fait pas : l'inspection, qui reste assurée par vos systèmes d'inspection et alimente le taux de qualité de Fabrico via le signal de rejet ou le compteur de la ligne. Fabrico ne pilote ni ne valide votre NEP. Pour la planification et l'ordonnancement, posez-nous la question pendant la démo.
Pour le produit complet, voir la vision par ordinateur Fabrico pour le TRS. Si vous comparez encore les plateformes, lisez notre guide des logiciels TRS. Les huit points ci-dessus s'appliquent aussi à nous.
Apportez votre journal de NEP et la feuille d'arrêts d'un poste à une démo, et demandez-nous de montrer quels chiffres nous pouvons renseigner et lesquels nous ne pouvons pas.
Questions fréquentes
Quel poste d'une laiterie équiper en premier d'une caméra ?
En général celui dont le comptage est le plus faible : une table de conditionnement manuel de fromage ou de beurre, une ancienne emballeuse, ou une encaisseuse dont vous ne pouvez pas lire l'automate. Les remplisseuses dont le comptage automate est fiable passent en dernier.
Une caméra peut-elle contrôler le niveau de remplissage et le scellage des pots de yaourt ?
Oui, mais c'est une caméra d'inspection, pas une caméra TRS. Le niveau de remplissage, l'intégrité du scellage et le marquage de date sont contrôlés par des systèmes d'inspection. Fabrico ne vend pas d'inspection. Le comptage de rejets du système d'inspection peut alimenter la composante qualité du TRS.
La vision par ordinateur fonctionne-t-elle dans un atelier laitier froid et humide ?
Oui, si le boîtier est adapté à votre lavage et si le service qualité valide le montage. Testez sa tenue à la condensation : demandez à chaque fournisseur ce que devient le comptage quand l'objectif s'embue.
Une caméra peut-elle compter le fromage emballé à la main ?
Oui. Compter la production aux postes manuels est l'un des principaux usages du module caméra IA de Fabrico. Il compte les barquettes ou les blocs qui quittent la table, et les personnes présentes ajoutent toujours les motifs d'arrêt. Voir le TRS d'un poste de conditionnement manuel.
La vidéo de la caméra est-elle stockée ?
Pas dans Fabrico. Dans la configuration standard, la vidéo est diffusée à la demande, et vous pouvez l'ouvrir pour n'importe quel moment sur la chronologie du poste. Posez la même question à chaque fournisseur, et demandez où est stockée sa vidéo.
Qu'est-ce qui détermine le coût de la vision par ordinateur dans une laiterie ?
Le prix est établi sur devis. Les principaux facteurs sont le nombre de lignes et de caméras, le montage et les boîtiers pour les zones humides, le réseau jusqu'à l'atelier et la formation. Donnez à chaque fournisseur la même liste de lignes pour que les devis soient comparables.
Vous voulez le voir sur votre ligne ? Réservez une démo et apportez un poste d'une ligne laitière.













Tuiles Fabrico réelles, données d'exemple.